





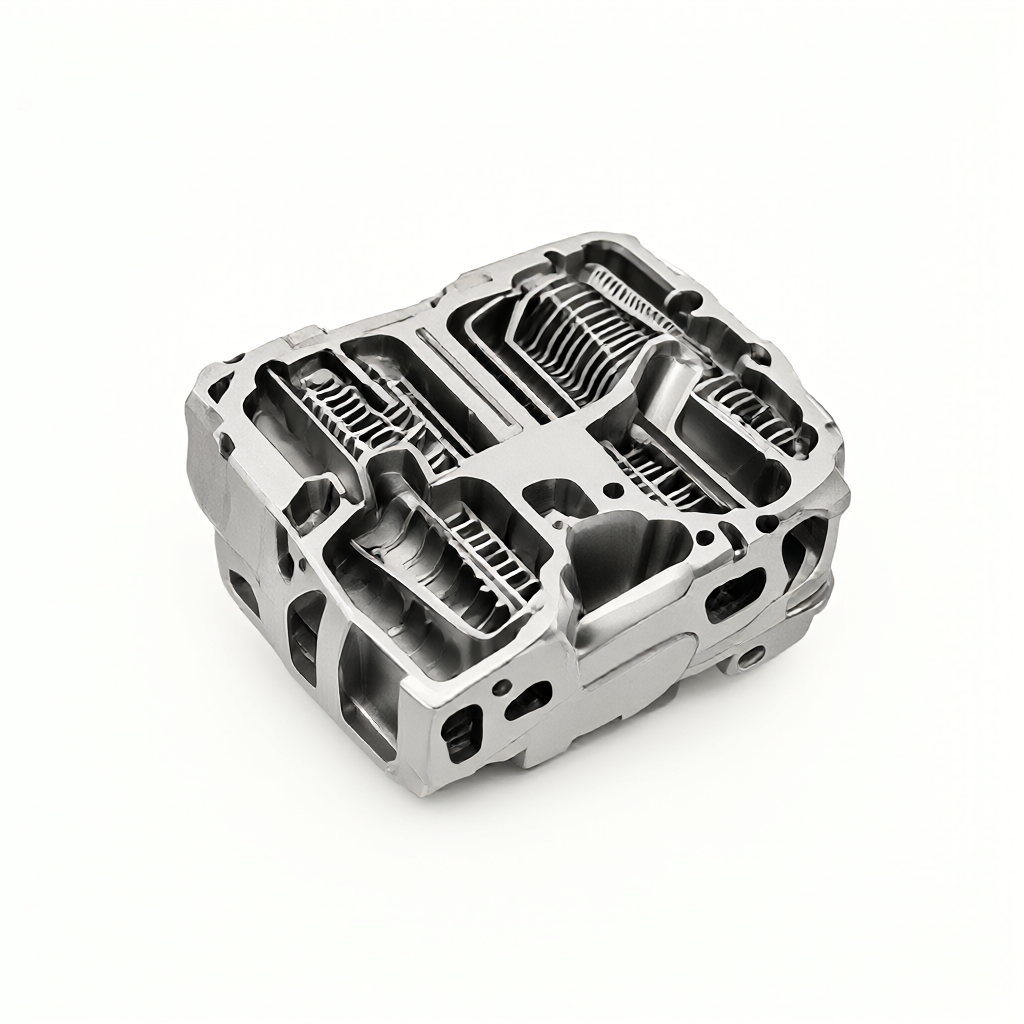
Ucieczka cieplna i pierwotne przyczyny deformacji części podczas cięcia stopu tytanu Ti6Al4V
W częściach konstrukcyjnych przemysłu lotniczego Ti6Al4V (stop tytanu TC4) jest szeroko stosowany ze względu na jego wysoką wytrzymałość właściwą i niską gęstość. Jednak jego przewodność cieplna wynosi zaledwie 26,9 W/(m·K), co stanowi około 1/4 aluminium i 1/5 stali. Oznacza to, że podczas frezowania lub toczenia z dużymi prędkościami ponad 90% energii skrawania zamieniane jest na energię cieplną, a większość z niej koncentruje się w obszarze styku krawędzi narzędzia z wiórem, powodując, że lokalna temperatura z łatwością przekracza 800°C. W tym czasie twardość narzędzia gwałtownie spada, przyspieszając zużycie; jednocześnie powierzchnia przedmiotu obrabianego generuje szczątkowe naprężenia rozciągające w wyniku natychmiastowego szoku termicznego, a części cienkościenne są podatne na odkształcenia wypaczające spowodowane nierównomierną rozszerzalnością cieplną i skurczem na zimno. W przypadku dostosowywania części do produkcji seryjnej w przemyśle lotniczym, jeśli nie można skutecznie zarządzać ciepłem cięcia, spowoduje to bezpośrednio dryf tolerancji powyżej ± 0,05 mm i pogorszenie chropowatości powierzchni do wartości większej niż Ra1,6 μm, co stwarza ryzyko złomowania całej partii.
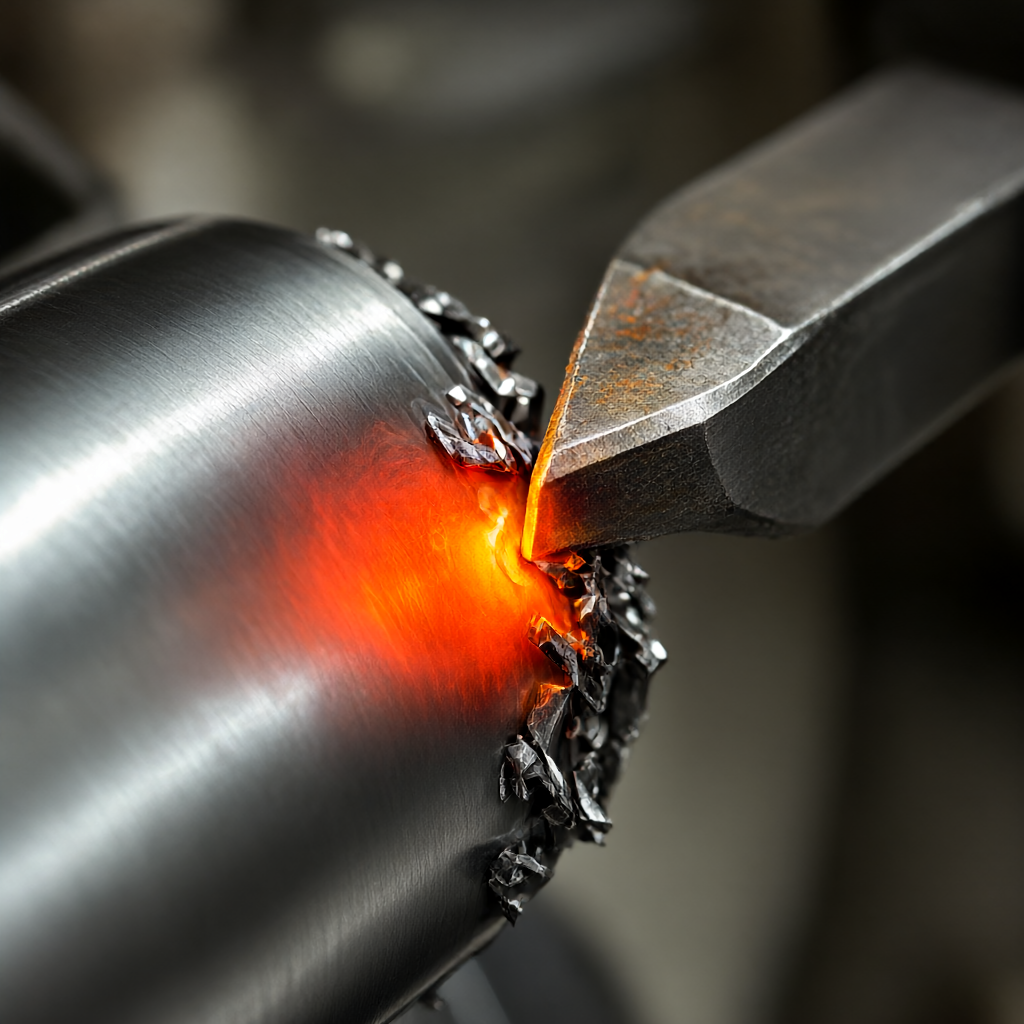
Mechanizm korelacji pomiędzy drogą wymiany ciepła skrawania a trwałością narzędzia
Zrozumienie zarządzania ciepłem wymaga wyjaśnienia przepływu ciepła. Podczas cięcia stopów tytanu ciepło przenoszone jest głównie w trzech kierunkach: wióry, narzędzia i przedmioty obrabiane. Ze względu na małą plastyczność i dużą szybkość utwardzania stopu tytanu, wióry mają kształt krótkich pasków, odprowadzających około 70% ciepła; narzędzie pochłania około 20%, co jest główną przyczyną awarii narzędzia; przedmiot obrabiany pochłania tylko 10%, ale ze względu na małą pojemność cieplną i cienką ściankę łatwo ulega akumulacji wzrostu temperatury. Gdy temperatura powierzchni natarcia narzędzia przekracza 600°C, w powłoce TiC następuje zużycie dyfuzyjne; gdy przekracza 800°C, kobalt wytrąca się na granicy krystalograficznej metalu nieszlachetnego z węglika spiekanego, powodując odpryskiwanie. Dlatego też głównym celem zarządzania temperaturą jest zmniejszenie temperatury powierzchni styku narzędzia, a nie po prostu zmniejszenie ogólnego wzrostu temperatury przedmiotu obrabianego. Wymaga to dokładnego nałożenia środka chłodzącego na obszar cięcia, zamiast zalewania go. W przeciwnym razie, gdy medium niskotemperaturowe zetknie się z powierzchnią przedmiotu obrabianego o wysokiej temperaturze, wystąpią pęknięcia w wyniku szoku termicznego, co jest szczególnie szkodliwe dla części konstrukcyjnych przemysłu lotniczego i kosmicznego, które wymagają późniejszej obróbki roztworem w niskiej temperaturze.
Porównanie i logika wyboru trzech głównych rozwiązań w zakresie chłodzenia i smarowania
W przypadku części lotniczych Ti6Al4V przemysł przyjmuje głównie trzy strategie: cięcie na sucho, smarowanie minimalną ilością (MQL) i chłodzenie pod wysokim ciśnieniem (HPC). Każdy z trzech ma swoje obowiązujące granice i należy podejmować kompleksowe decyzje w oparciu o charakterystykę części, konfigurację sprzętu i ograniczenia kosztowe.
| Typ planu | Forma średnia | Typowe parametry/ciśnienie | Obowiązujące scenariusze | Podstawowe zalety | Główne ograniczenia |
|---|---|---|---|---|---|
| cięcie na sucho | Brak mediów | Środowisko o normalnej temperaturze | Obróbka zgrubna, duży naddatek, części o grubych ściankach | Niski koszt, brak procesu czyszczenia, nadaje się do frezowania z dużą prędkością | Krótka żywotność narzędzia, duże ryzyko poparzenia powierzchniowego, nie nadaje się do obróbki wykańczającej |
| Minimalna ilość smarowania MQL | Sprężone powietrze + mgła olejowa | 3-6 barów, 10-50 g/h | Wykańczanie, części cienkościenne, złożone profile | Precyzyjne celowanie, dobry efekt chłodzenia, doskonała jakość powierzchni, ochrona środowiska | Zależy od dokładności ustawienia dyszy i wymaga późniejszego oczyszczenia mgły olejowej. |
| Chłodzenie wysokociśnieniowe HPC | Emulsja/płyn syntetyczny | 30-60 barów | Zamknięte rowki, głębokie otwory i trudne procesy skrawania | Silna zdolność szorowania, płynne usuwanie wiórów i znacznie wydłużona żywotność narzędzia | Wysokie koszty modyfikacji sprzętu, wysoki wskaźnik awaryjności układu hydraulicznego i ryzyko zanieczyszczenia |
W przypadku skomplikowanych zakrzywionych powierzchni i cienkościennych rozpórek, które są powszechne w częściach lotniczych, MQL jest zwykle pierwszym wyborem, aby zrównoważyć dokładność, trwałość i czystość. Rozpyla olej obróbkowy za pomocą sprężonego powietrza i precyzyjnie rozpyla mgłę olejową na krawędź skrawającą, co nie tylko tłumi wysoką temperaturę narzędzia, ale także zapobiega przedostawaniu się dużej ilości cieczy do wnęki przedmiotu obrabianego i powodowaniu szoku termicznego. Jeśli część ma głęboki rowek wpustowy lub zamkniętą wnękę, a ciepło skrawania nie może zostać odprowadzone przez konwekcję powietrzną, należy zastosować HPC, aby wymusić odprowadzanie wiórów za pomocą przepływu cieczy pod wysokim ciśnieniem i odprowadzić nagromadzone ciepło, aby zapobiec splątaniu wiórów i zarysowaniu obrabianej powierzchni.
Kluczowe punkty wdrożenia chłodzenia wysokociśnieniowego MQL i konfiguracja sprzętu
Kluczem do wdrożenia zarządzania temperaturą MQL jest położenie dyszy i kontrola przepływu. Dysza powinna znajdować się w odległości 3-5 mm od punktu cięcia, a kąt rozwarcia powinien wynosić około 45 stopni, aby mgła olejowa pokryła całą powierzchnię natarcia. Natężenie przepływu reguluje się w zależności od prędkości cięcia: gdy Vc=200m/min, zaleca się 15-20g/h; gdy Vc>400m/min, wzrasta do 30-40g/h. Jeśli chodzi o dobór oleju, musi on mieć wysoką temperaturę zapłonu (>200°C), niską lepkość i dodatki odporne na wysokie ciśnienia, aby utworzyć warstwę ochronną na wysokotemperaturowej powierzchni styku stopów tytanu. W przypadku części złączy lotniczych obrabianych w 5-osiowym centrum obróbczym dysza musi być dynamicznie kompensowana wraz ze ścieżką narzędzia podczas połączenia wieloosiowego, w przeciwnym razie powstanie martwa strefa chłodzenia. System HPC wymaga, aby wrzeciono obrabiarki posiadało wbudowaną komorę olejową lub zamontowaną z boku dyszę wysokociśnieniową, ciśnienie było stabilne powyżej 40 barów, a natężenie przepływu było większe niż 5 l/min, aby skutecznie penetrować warstwę wiórów. Obydwa rozwiązania wymagają monitorowania temperatury online. Gdy temperatura w strefie cięcia będzie w dalszym ciągu wyższa niż 650°C, natężenie przepływu zostanie automatycznie zwiększone lub zostanie uruchomiony alarm, aby uniknąć gromadzenia się niekontrolowanej temperatury.
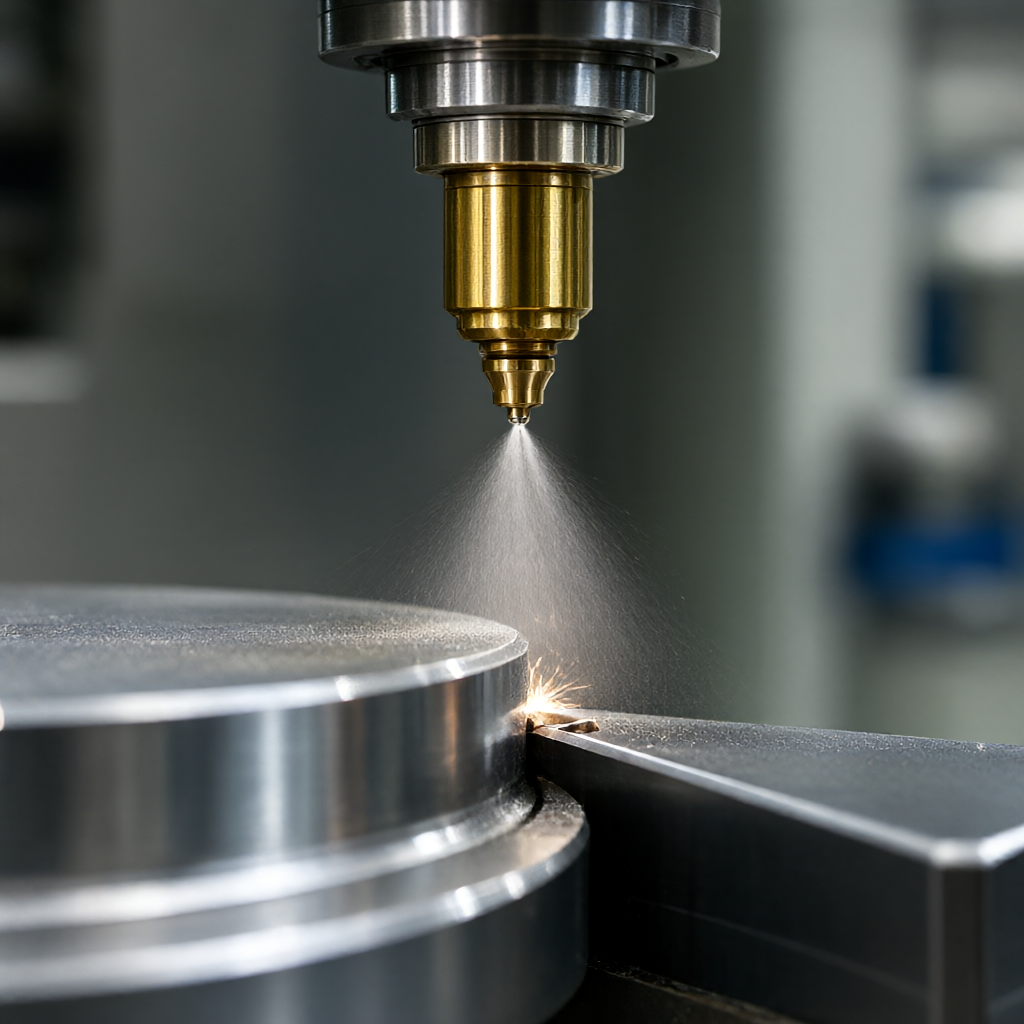
Wpływ parametrów skrawania i strategii narzędzi na akumulację ciepła
Zarządzanie ciepłem nie opiera się wyłącznie na mediach chłodzących. Parametry skrawania i geometria narzędzia są metodami kontroli źródła. Ti6Al4V zaleca stosowanie pełnowęglikowych frezów walcowo-czołowych o dużych kątach przystawienia (60°-75°), aby zmniejszyć osiową głębokość skrawania i siłę skrawania na jednostkę długości, zmniejszając w ten sposób wytwarzanie ciepła. Posuw powinien być umiarkowanie niski, Vf=0,1-0,2 mm/obr., aby uniknąć nadmiernej grubości skrawania powodującej nagrzewanie narzędzia od uderzenia. Prędkość wrzeciona nie powinna być zbyt wysoka. Zaleca się utrzymywanie go w zakresie 2000-4000 obr/min, aby zrównoważyć sztywność wrzeciona i wydajność skrawania. Powłoka narzędzia wykonana jest z AlCrN lub TiAlN, który ma temperaturę przeciwutleniania ponad 800°C i może zachować dłuższą twardość czerwoną w środowisku MQL. Ponadto modyfikacja krawędzi narzędzia (kształt D) może rozproszyć ciepło skrawania i zmniejszyć koncentrację naprężeń. W produkcji masowej należy ustalić model trwałości narzędzia wymuszający wymianę lub ponowne szlifowanie co 50 sztuk, aby uniknąć lokalnego przegrzania spowodowanego odpryskami.
Zapobieganie odkształceniom termicznym i standardy kontroli odbioru precyzyjnego
Należy zapobiegać odkształceniom termicznym podczas całego procesu mocowania i obróbki. Zaciskanie powinno minimalizować punkty mocowania i używać przyssawek próżniowych lub miękkich pazurów, aby uniknąć miejscowych wgnieceń i naprężeń szczątkowych. Planowanie ścieżki obróbki opiera się na zasadzie „najpierw obróbka zgrubna, potem wykańczająca, najpierw na zewnątrz, potem do wewnątrz i symetrycznie usuwane naddatki”. Każda warstwa pozostawia naddatek na wykończenie wynoszący 0,1-0,2 mm. Ostateczne cięcie odbywa się w środowisku o stałej temperaturze, aby wyeliminować odkształcenia spowodowane uwolnieniem naprężeń wewnętrznych. W procesie akceptacji, oprócz konwencjonalnej tolerancji wymiarowej wykrywania CMM z trzema współrzędnymi (± 0,01 mm), należy dodać magnetyzm szczątkowy powierzchni i analizę mikrostruktury strefy wpływu ciepła. Użyj miernika chropowatości, aby wykryć wartość Ra, a wykończona powierzchnia powinna być poniżej Ra0,4μm; sprawdź za pomocą skanowania optycznego, czy nie ma śladów przypaleń lub zbieleń. W przypadku kluczowych części lotniczych wymagane jest również fluorescencyjne badanie penetracyjne w celu wyeliminowania ukrytych defektów, takich jak pęknięcia termiczne. Jeśli wielkość partii wykracza poza tolerancję, najpierw sprawdź ustawienie chłodzenia i stan narzędzia, zamiast po prostu zrzucać winę na dokładność obrabiarki.
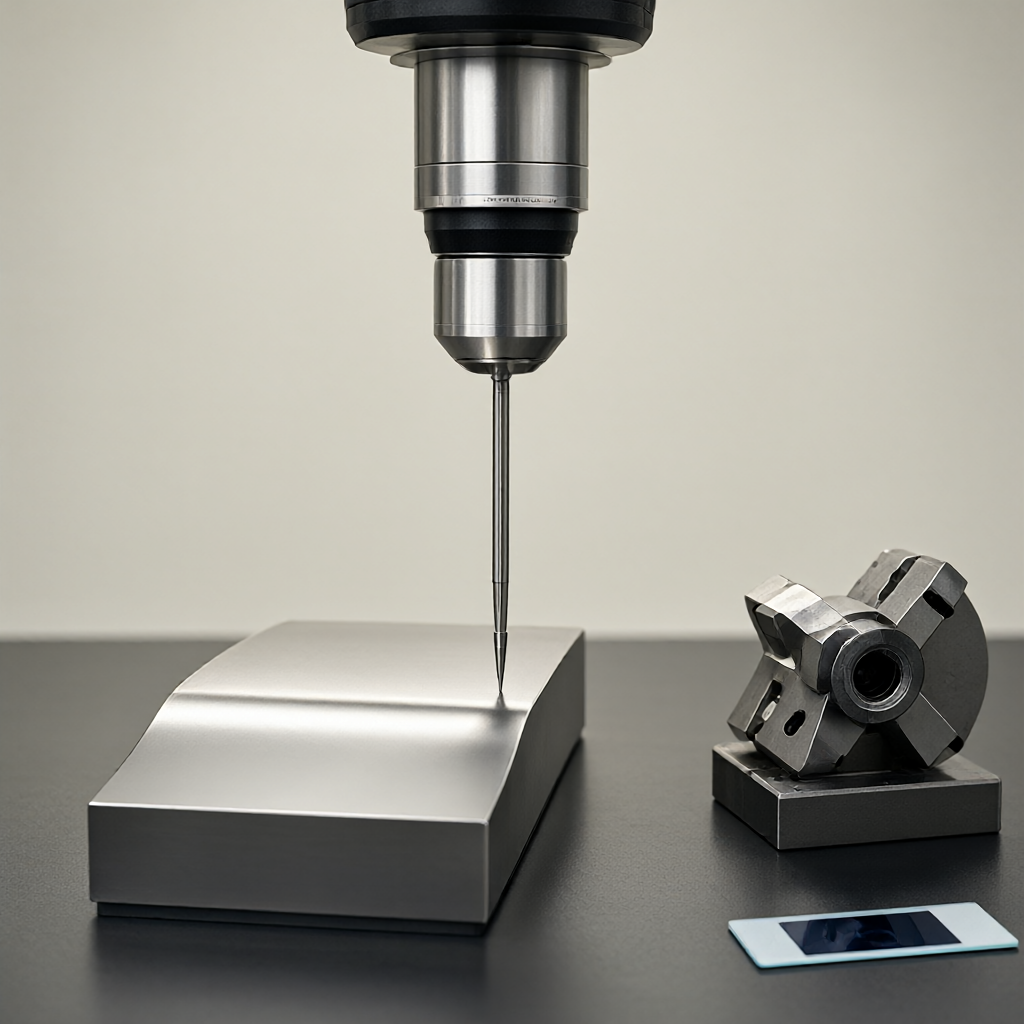
Dlaczego musimy zwracać uwagę na zarządzanie temperaturą cięcia podczas obróbki stopu tytanu Ti6Al4V?
Ponieważ przewodność cieplna Ti6Al4V jest niska (26,9 W/(m·K)), temperatura w strefie skrawania może z łatwością osiągnąć ponad 800°C, co powoduje szybkie zużycie narzędzia, nadmierne odkształcenie termiczne przedmiotu obrabianego i przypalenia powierzchni. Ignorowanie zarządzania temperaturą utrudni stabilne osiągnięcie tolerancji ± 0,01 mm.
Jakie są zalety smarowania minimalną ilością (MQL) w porównaniu z tradycyjnym cięciem na mokro w obróbce stopów tytanu?
MQL zużywa jedynie 10-50 g/h oleju chłodząco-smarującego, zapewnia ukierunkowane chłodzenie i brak pozostałości cieczy, co pozwala uniknąć deformacji cienkościennych części w wyniku szoku termicznego; spełnia również wysokie wymagania czystości części lotniczych bez konieczności późniejszego czyszczenia, poprawiając rytm linii produkcyjnej i zgodność z wymogami ochrony środowiska.
Jakie typy części lotniczych nadają się do wysokociśnieniowego chłodzenia HPC?
Nadaje się do skomplikowanych konstrukcji, takich jak głębokie rowki wpustowe, zamknięte wnęki i radiatory, które mają trudności z odprowadzaniem ciepła lub usuwaniem wiórów. Ciśnienie powyżej 40 barów może wymusić usuwanie wiórów i penetrować warstwę wiórów, aby zapobiec porysowaniu powierzchni przez wtórne skrawanie i zapewnić dokładność cech wewnętrznych.
Jak dopasować parametry skrawania, aby ograniczyć akumulację ciepła w Ti6Al4V?
Zaleca się stosowanie narzędzi o dużym kącie przystawienia, małych posuwach (0,1-0,2 mm/obr.), średnich prędkościach (2000-4000 obr./min) i stosowaniu narzędzi z powłoką AlCrN. Dzieli się na obróbkę zgrubną i precyzyjną z zarezerwowanym naddatkiem na obróbkę wykańczającą, a końcowe wykończenie jest wykonywane w środowisku o stałej temperaturze w celu złagodzenia naprężeń.
Jak zaakceptować jakość obróbki cieplnej części ze stopu tytanu?
Oprócz trójwymiarowej kontroli współrzędnych tolerancji wymiarowej (± 0,01 mm) i chropowatości (Ra0,4 μm) wymagana jest kontrola wizualna lub skanowanie optyczne w celu potwierdzenia, że nie ma przepalenia, a także kontrola penetrantem fluorescencyjnym w celu wykluczenia pęknięć termicznych. Części seryjne należy łączyć z potwierdzeniem pierwszej sztuki i kontrolą procesu, aby monitorować trwałość narzędzia i stan wyrównania chłodzenia.
Wnioski i sugestie dotyczące zapytań
Zarządzanie termiczne obróbką części lotniczych Ti6Al4V to zasadniczo systematyczna inżynieria parametrów skrawania, doboru narzędzi i strategii chłodzenia. Cięcie na sucho, MQL i HPC nie są ani dobre, ani złe, ale kwestia dopasowania sceny. MQL jest preferowany do wykańczania cienkościennych, HPC jest stosowany do elementów zamkniętych, a cięcie na sucho można wypróbować w przypadku obróbki zgrubnej, aby obniżyć koszty. Włączenie kontroli termicznej do etapu DFM może znacznie poprawić spójność partii i oszczędność narzędzia. Jeśli Twój projekt obejmuje złożone części konstrukcyjne ze stopu tytanu, możesz przesłać rysunki do zespołu technicznego ShowyMetal, a my w ciągu 24 godzin przedstawimy ocenę procesu i wycenę obejmującą schemat chłodzenia, konfigurację narzędzi i kontrolę tolerancji, aby mieć pewność, że części przejdą akceptację za pierwszym razem.



