





Przewodnik techniczny dotyczący cięcia na sucho i smarowania minimalną ilością do obróbki CNC części stalowych o wysokiej twardości do części lotniczych
W przemyśle lotniczym stopy tytanu i części stalowe o ultrawysokiej wytrzymałości są szeroko stosowane w kluczowych częściach konstrukcyjnych, takich jak podwozia i wsporniki silnika, ze względu na ich doskonałą wytrzymałość właściwą i właściwości zmęczeniowe. Jednak ten rodzaj materiału ma wysoką twardość i słabą przewodność cieplną. Tradycyjne cięcie na mokro zostało stopniowo zastąpione obróbką na sucho i procesami smarowania minimalną ilością (MQL) ze względu na słabe odprowadzanie wiórów i ryzyko resztkowe wysokiej temperatury. Jako niestandardowy producent precyzyjnych części CNC formułujemy parametry cięcia ściśle w oparciu o gatunki materiałów i wymagania tolerancji w produkcji masowej, aby zapewnić wysoką jakość wykończenia i spójność partii, zapewniając jednocześnie dokładność wymiarową ± 0,01 mm.
Wyzwania związane z obróbką i rodzaje awarii bardzo twardych części stalowych
Twardość stali o ultrawysokiej wytrzymałości klasy lotniczej (takiej jak 4340, 1540 itp.) zwykle mieści się w zakresie HRC40–HRC60, a tendencja do utwardzania wiórów jest oczywista. W przypadku nieprawidłowych parametrów skrawania mogą wystąpić następujące rodzaje awarii:
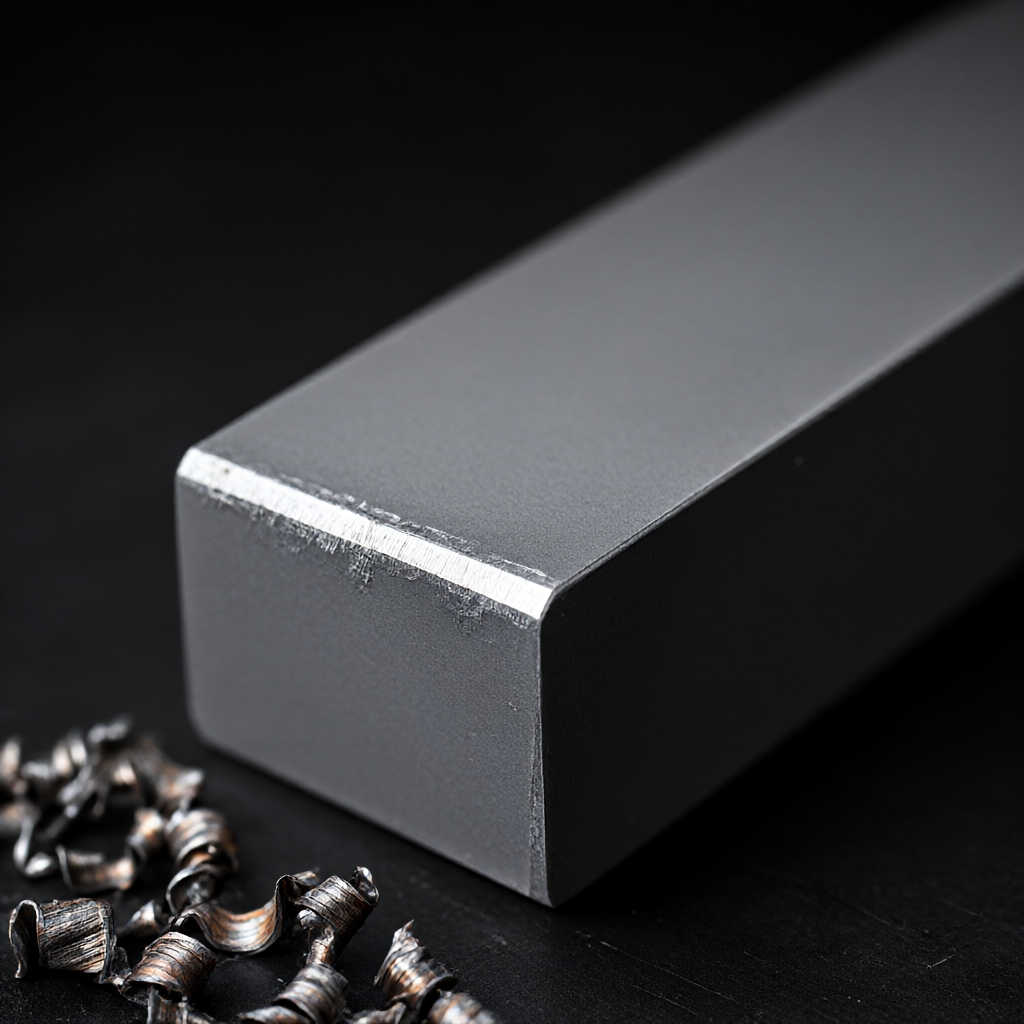
- Odpryski noża i ślady półksiężyca:W przypadku cięcia na sucho droga odprowadzania ciepła jest pojedyncza, a temperatura w strefie skrawania gwałtownie wzrasta, powodując odrywanie się odpornej na zużycie powłoki stopowej narzędzia lub zmiękczenie osnowy.
- Odkształcenie termiczne przedmiotu obrabianego:Naprężenia własne rozkładają się nierównomiernie, a dryft wymiarowy następuje po pozostawieniu materiału na pewien czas po obróbce, przekraczający strefę tolerancji ±0,01mm.
- Mikropęknięcia powierzchniowe:Tarcie wiórów wielokrotnie rysuje obrobioną powierzchnię i wpływa na trwałość zmęczeniową, co jest poważną wadą szczególnie w odbiorze lotniczym.
Porównanie zasad cięcia na sucho i smarowania minimalną ilością (MQL)
Cięcie na sucho: równowaga pomiędzy wydajnością a ochroną środowiska
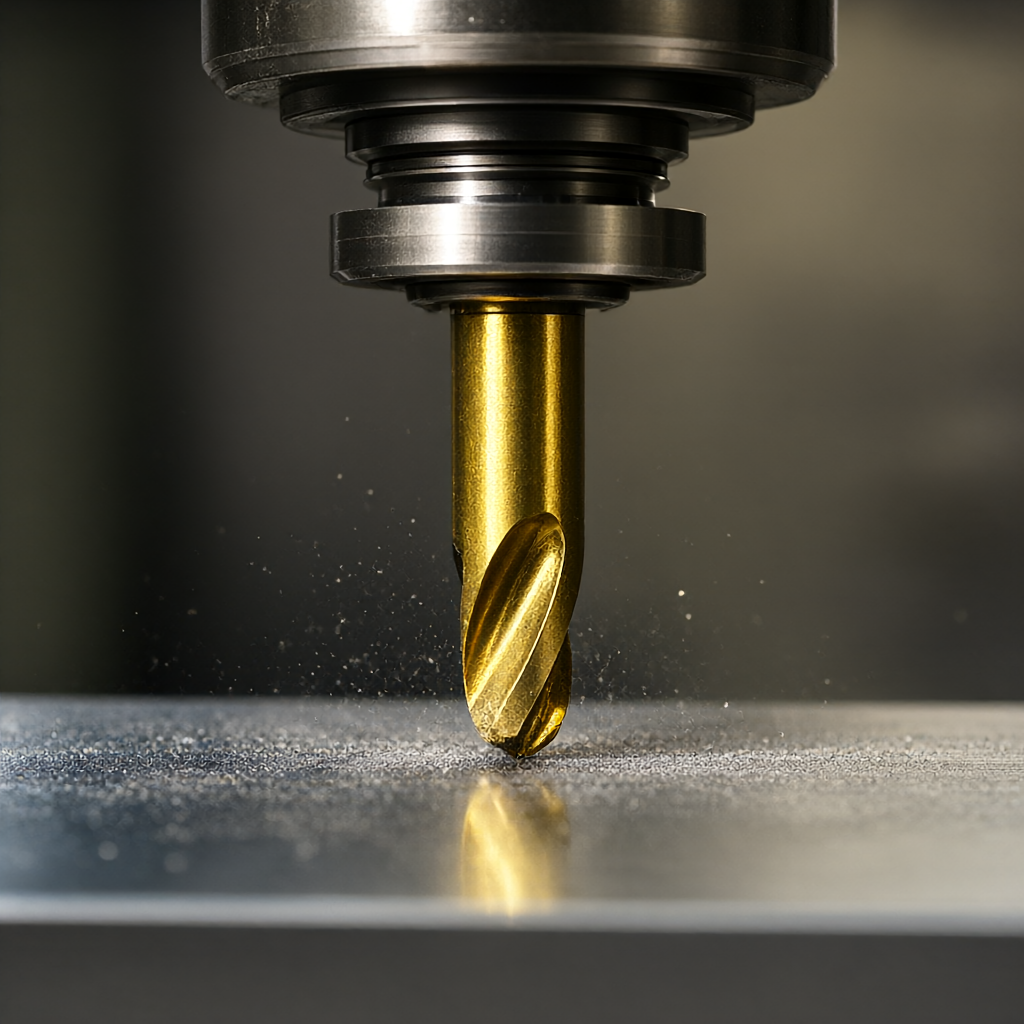
Cięcie na sucho nie wprowadza żadnego środka chłodzącego i opiera się głównie na właściwościach termoizolacyjnych powłok narzędzi (takich jak azot tytanowo-aluminiowy PVD) oraz efekcie „utwardzania termicznego” wywołanego skrawaniem z dużą prędkością, dzięki czemu wióry mogą szybko uciec ze strefy wpływu ciepła. Metoda ta nadaje się do wysokowydajnej obróbki zgrubnej stopów aluminium oraz części stalowych o średniej i niskiej twardości. Jednak w obróbce wykańczającej stali o wysokiej twardości trwałość narzędzia jest ograniczona, ponieważ nie można zmniejszyć współczynnika tarcia.
Smarowanie minimalną ilością (MQL): precyzyjna kontrola temperatury i smarowanie
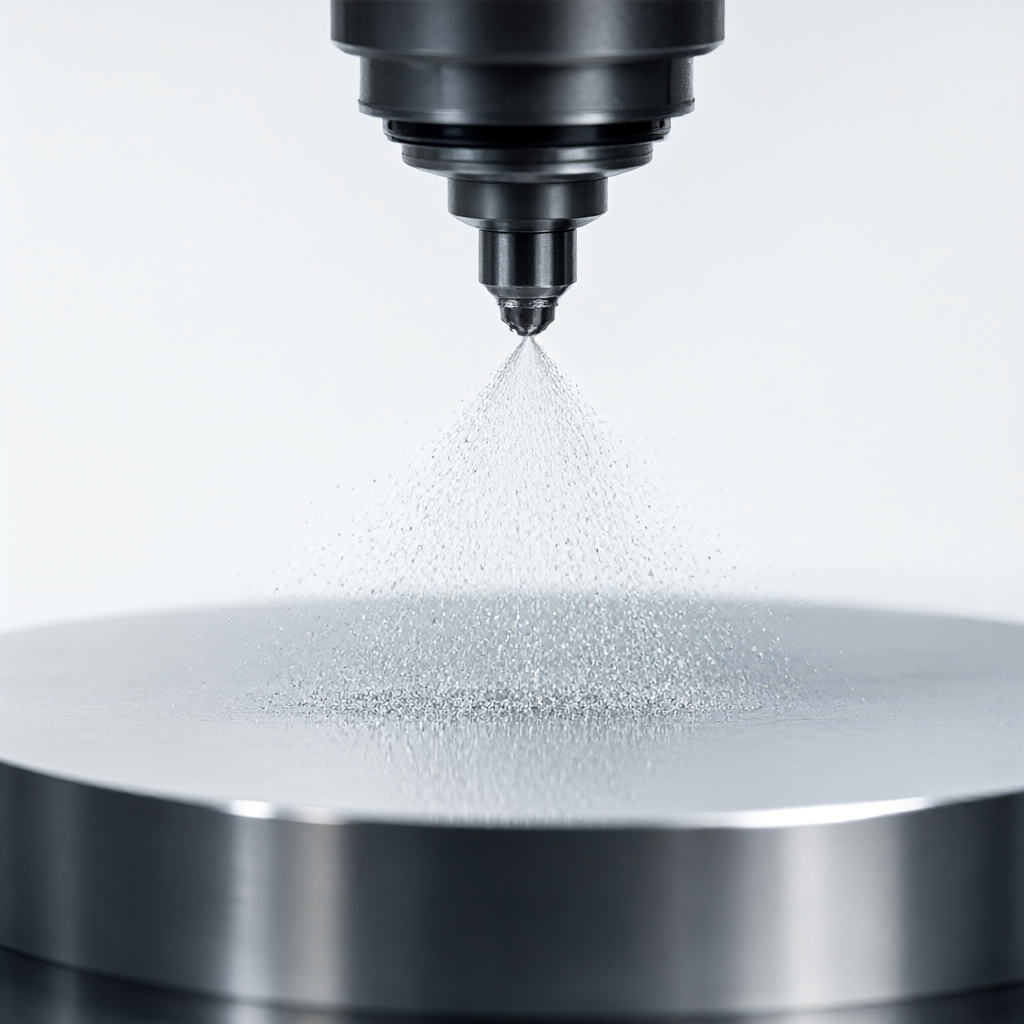
Technologia smarowania minimalną ilością wykorzystuje atomizację ultradźwiękową do wtryskiwania smaru (zwykle oleju roślinnego lub syntetycznego estru) do strefy cięcia w dawce kilku centymetrów sześciennych na sekundę. Nie tylko utrzymuje ochronę środowiska i zalety cięcia na sucho przy dużych prędkościach, ale także zmniejsza tarcie narzędzie-przedmiot obrabiany przez film olejowy, znacznie zmniejszając siłę skrawania i temperaturę skrawania. W przypadku precyzyjnego frezowania i obróbki otworów wewnętrznych w częściach lotniczych, MQL jest kluczowym sposobem kontrolowania chropowatości powierzchni (Ra 0,4 μm–0,8 μm).
Porównanie parametrów skrawania i planów procesu
Dla części wałów wykonanych ze stali 4340 (HRC50) przy zastosowaniu 4-osiowego centrum frezarskiego zalecane są następujące zakresy parametrów dla obu procesów:
| Parametry procesu | Cięcie całkowicie na sucho (na sucho) | Minimalna ilość smarowania (MQL) | Obowiązujący etap |
|---|---|---|---|
| Prędkość wrzeciona | 1500-1800 obr./min | 2000-2500 obr./min | wykończeniowy |
| Prędkość podawania | 80-120 mm/min | 150-200 mm/min | wykończeniowy | głębokość skrawania (ap) | ≤0,5 mm | ≤1,0 mm | Półwykończenie/wykończenie | Typ narzędzia | Węglik powlekany PVD TiAlN | CBN (sześcienny azotek boru) lub PVD TiAlN | wykończeniowy | chropowatość powierzchni | Ra około 1,6 μm | Ra 0,4 μm-0,8 μm | Kryteria akceptacji |
| Żywotność narzędzia | Krótszy (około 20-30 sztuk) | Dłuższy (około 40-60 sztuk) | ekonomia partii |
Kluczowe punkty dotyczące łączenia zaleceń DFA z inżynierią
Po otrzymaniu rysunków przeprowadzamy ocenę DFM (Design for Manufacturability), koncentrując się na:
- Minimalna grubość ścianki:Stal o wysokiej twardości jest podatna na drgania podczas wykańczania. Zaleca się, aby grubość ścianek kluczowych powierzchni pozycjonujących była nie mniejsza niż 0,8 mm lub aby dodać żebra wzmacniające.
- Wymagania dotyczące gratowania:Części lotnicze zwykle nie wymagają zadziorów i ostrych wiórów podczas cięcia na sucho. Należy dodać w programie proces czyszczenia narożników lub zarezerwować naddatek na gratowanie.
- Tolerancja geometryczna:W przypadku wymagania współosiowości 0,02 mm zaleca się stosowanie złożonego procesu toczenia i frezowania „kompletnej obróbki całej powierzchni w jednym mocowaniu”, aby uniknąć wtórnych błędów pozycjonowania.
Kontrola jakości i kontrola spójności partii
Aby zapewnić niezawodność części lotniczych, wdrażamy ścisłą kontrolę jakości:
- Kontrola materiału przychodzącego:Sprawdź listę materiałów zwojów/prętów stalowych, przeprowadź test twardości (Rockwell HRC) i analizę widma próbek, aby potwierdzić, że gatunek materiału spełnia wymagania nawigacyjne.
- Potwierdzenie pierwszego artykułu (FAI):Pierwsze trzy elementy zmierzono w pełnym rozmiarze przy użyciu trójwymiarowej maszyny do pomiaru współrzędnych (CMM) w celu sprawdzenia kluczowych pozycji i konturów oraz zarejestrowania danych wyjściowych.
- Kontrola procesu:Losowo sprawdzaj kluczowe wymiary co 50 sztuk, aby monitorować trendy zużycia narzędzi; gdy odchyłka wymiarowa zbliży się do dolnej granicy tolerancji, należy natychmiast wymienić narzędzie lub wyregulować wartość kompensacji.
- Pełna kontrola przesyłki:Aby sprawdzić jakość powierzchni, użyj miernika chropowatości, aby wykryć wartość Ra i potwierdź wzrokowo, że nie ma zadrapań ani pozostałości oleju (części skrawane na sucho wymagają czyszczenia ultradźwiękowego).
Wnioski i rekomendacje dotyczące działań
W obróbce części ze stali lotniczej o wysokiej twardości wybór MQL z narzędziami CBN może lepiej zrównoważyć wydajność, jakość powierzchni i koszty. Nasz zespół 72 maszyn CNC obsługuje jednoczesną obróbkę w 3/4/5 osiach, umożliwia dostawę partii w ciągu 15–25 dni i dobrze radzi sobie z wymaganiami dotyczącymi wyglądu o wysokim połysku.
Jeśli potrzebujesz części lotniczych i kosmicznych wykorzystujących stal o ultrawysokiej wytrzymałości, stopy tytanu lub stopy wysokotemperaturowe, prześlij rysunki 2D lub modele 3D do naszego zespołu inżynierów. Zapewnimy bezpłatną analizę i wycenę DFM, które pomogą Ci zoptymalizować projekt i zablokować węzeł dostaw.
Często zadawane pytania (FAQ) dotyczące obróbki CNC części lotniczych
Jak zapobiec przegrzaniu i deformacji przedmiotu obrabianego podczas cięcia na sucho części ze stali o wysokiej twardości?
Zaleca się przyjęcie strategii cięcia przerywanego polegającej na „małej głębokości skrawania, dużej prędkości i dużej szerokości skrawania”, aby wykorzystać wióry do odprowadzania ciepła; lub dodaj czas oczekiwania na „stabilizację odpuszczania” pomiędzy procesami wymiarowania krytycznego i przed wykończeniem poczekaj, aż przedmiot obrabiany całkowicie ostygnie do temperatury pokojowej.
Czy smar stosowany w smarowaniu minimalną ilością (MQL) pozostanie na powierzchni części?
Kwalifikowane oleje MQL to zazwyczaj biodegradowalne oleje roślinne lub estry syntetyczne i stosowane w bardzo małych ilościach (0,1-0,5 ml na minutę). Po obróbce wymagane jest czyszczenie ultradźwiękowe lub lotne rozpuszczalniki w celu usunięcia filmu olejowego i spełnienia wymagań czystości montażu lotniczego.
Czy w przypadku części wałów o dużej twardości w partiach po 500 sztuk MQL czy tradycyjny płyn obróbkowy jest bardziej ekonomiczny?
Zwykle MQL jest bardziej ekonomiczny. Chociaż trwałość narzędzia z chłodziwem jest nieco dłuższa, MQL eliminuje koszty wymiany chłodziwa, filtracji i oczyszczania środowiska, a także może obsługiwać wyższe prędkości posuwu i krótsze całkowite godziny pracy. Jest to szczególnie odpowiednie dla zamówień seryjnych z szybką dostawą wynoszącą 15-25 dni.
Czy można obrabiać części ze stali lotniczej o twardości przekraczającej HRC55?
Móc. Jesteśmy wyposażeni w narzędzia CBN i 4/5-osiowe centrum obróbcze z funkcją minimalnego smarowania, które może obrabiać części do około HRC60. Szczegóły należy ocenić na podstawie geometrii części i poziomu tolerancji. Zaleca się dostarczenie rysunków do analizy DFM.
Jak zapewnić, że tolerancja współosiowości podczas przetwarzania mieści się w granicach 0,02 mm?
Użyj frezarko-tokarki, aby zakończyć toczenie i frezowanie w jednym ustawieniu, lub użyj precyzyjnego pozycjonowania hydraulicznego osprzętu w 5-osiowym centrum obróbczym. Przed obróbką punkt odniesienia szczęk mocujących jest mierzony za pomocą maszyny CMM, a błąd mocowania jest kompensowany w obróbce końcowej CAM, aby zapewnić, że tolerancja geometryczna jest zgodna ze standardem.



