





W produkcji części lotniczych frezowanie CNC złożonych wnęk stoi przed podwójnymi wyzwaniami: optymalizacją ścieżki narzędzia i szybkości usuwania materiału. Naukowe przydzielanie naddatków na obróbkę zgrubną i wykańczającą jest podstawową decyzją inżynierską mającą na celu zrównoważenie wydajności produkcji, dokładności wymiarowej i integralności powierzchni. W oparciu o rzeczywiste doświadczenia w zakresie obróbki 5-osiowego frezowania symultanicznego i 3-osiowego frezowania z dużą prędkością, w tym artykule przeanalizuje się strategię alokacji marginesu dla części z aluminium lotniczego (takiego jak 7075-T6) i stopów tytanu (takich jak Ti-6Al-4V), koncentrując się na kontroli pozostałej ilości, logice wyboru narzędzia, kompensacji odkształceń termicznych i kryteriach akceptacji, a także zapewni inżynierom rozwiązania do planowania procesów wielokrotnego użytku.
Inżynierska logika alokacji naddatków na obróbkę zgrubną i wykańczającą złożonych wnęk
Alokacja marży nie jest prostym ustawieniem stałej wartości, ale inżynierią systemu opartą na zasadzie „usuwania ciężkich i utrzymywania lekkich”. Etap obróbki zgrubnej ma na celu usunięcie większości materiału, zmniejszenie obciążenia wrzeciona obrabiarki i uniknięcie kolizji oprawki narzędziowej; etap wykańczania koncentruje się na ostatecznym rozmiarze i jakości powierzchni, wymagając wyjątkowo niskich sił skrawania, aby stłumić zjawisko uginania się narzędzia.
- Naddatek na obróbkę zgrubną:Zwykle ustawia się na wartość od 0,5 mm do 1,5 mm. W przypadku struktur z głębokimi wnękami należy wziąć pod uwagę stosunek długości narzędzia do średnicy i zarezerwować większy margines boczny, aby zapobiec drganiom spowodowanym niewystarczającą sztywnością.
- Naddatek na półwykończenie:Jeśli stosunek głębokości do średnicy wnęki jest większy niż 5:1, zaleca się dodanie tego procesu i ustawienie marginesu na 0,2 mm do 0,4 mm, aby wyeliminować deformację wywołaną naprężeniami po obróbce zgrubnej.
- Dodatek wykończeniowy:Zwykle kontrolowana w zakresie od 0,05 mm do 0,2 mm, w zależności od średnicy narzędzia. W przypadku frezów palcowych o małej średnicy (np. mniejszej niż 3 mm) zaleca się, aby margines nie przekraczał 0,1 mm, aby zapobiec wygięciu narzędzia.
W częściach lotniczych elementy cienkościenne łatwo ulegają deformacji w wyniku odprężania naprężeń zaciskających. Dlatego strategię marginesu należy połączyć z odkształceniem przewidywanym na podstawie analizy elementów skończonych (FEA) w celu uzyskania kompensacji odwrotnej, aby zapewnić, że naprężenia zostaną zwolnione po wykończeniu, a wymiary nadal mieszczą się w strefie tolerancji.
Porównanie zalecanych wartości dla głównych marginesów materiału i parametrów procesu
Właściwości cięcia różnych materiałów znacznie się od siebie różnią. Stop aluminium ma niską siłę skrawania i nadaje się do obróbki zgrubnej z dużymi posuwami; stop tytanu ma słabą przewodność cieplną i łatwo przylega do narzędzia, dlatego należy znacznie zmniejszyć prędkość skrawania i zwiększyć margines. W poniższej tabeli porównano parametry parametrów stopu aluminium 7075-T6 i stopu tytanu Ti-6Al-4V w typowej złożonej obróbce wgłębień.
| etap procesu | Stopień materiału | Zalecany naddatek (mm) | Prędkość wrzeciona (obr/min) | Posuw na ząb (mm/z) | Uwaga |
|---|---|---|---|---|---|
| obróbka zgrubna | 7075-T6 Al | 0,5 - 1,0 | 8000 - 12000 | 0,2 - 0,4 | Aby podkreślić wysoką wydajność, należy używać narzędzi o grubych zębach |
| wykończeniowy | 7075-T6 Al | 0,05 - 0,15 | 12000 - 15000 | 0,02 - 0,05 | Powierzchnia o wysokim połysku, Ra może osiągnąć 0,4 μm |
| obróbka zgrubna | Ti-6Al-4V | 0,5 - 1,5 | 250 - 400 | 0,02 - 0,04 | Niska prędkość i duża głębokość skrawania, wymagające silnego chłodzenia |
| wykończeniowy | Ti-6Al-4V | 0,1 - 0,3 | 300 - 500 | 0,01 - 0,02 | Zapobiegaj przegrzaniu i ściśle kontroluj Ra |
Warto zaznaczyć, że naddatek na obróbkę wykańczającą stopów tytanu należy odpowiednio zwiększyć, gdyż bardzo mały naddatek może łatwo spowodować tarcie pomiędzy narzędziem a przedmiotem zamiast skrawania, co pogorszy jakość powierzchni. Zaleca się użycie trójwymiarowej współrzędnościowej maszyny pomiarowej (CMM) w celu sprawdzenia trendu wymiarowego bezpośrednio po wykończeniu i dynamicznego dostosowania kolejnego marginesu partii.
Strategia dynamicznej regulacji naddatku w 5-osiowej obróbce symultanicznej
W przypadku części lotniczych z powierzchniami o swobodnych kształtach lub głębokimi otworami nieprzelotowymi zmiany wektora osi narzędzia 5-osiowej obrabiarki będą prowadzić do różnic w rzeczywistych warunkach skrawania w różnych obszarach. Ustawienia stałego marginesu często zawodzą w obróbce 5-osiowej i należy przyjąć strategię „marginesu równej odległości” lub „marginesu opartego na kompensacji promienia narzędzia”.
- Wpływ wektora osi narzędzia:Na bocznej ścianie głębokiego wgłębienia, jeśli kąt nachylenia osi narzędzia będzie zbyt duży, grubość skrawania gwałtownie się zmniejszy, a nawet osiągnie zero. W tym momencie naddatek nominalny zostanie przeliczony na niewystarczającą rzeczywistą grubość cięcia, co spowoduje powstawanie drgań na powierzchni. Zaleca się włączenie w oprogramowaniu CAM ograniczenia „minimalna grubość cięcia” i automatyczne dostosowanie naddatku.
- Kompensacja zimna i gorąca:Podczas procesu obróbki tarcie pomiędzy narzędziem a przedmiotem obrabianym generuje ciepło, co powoduje lokalną rozszerzalność cieplną. W przypadku części precyzyjnych zaleca się odczekać, aż obrabiany przedmiot powróci do temperatury otoczenia (w granicach ±2°C) po obróbce zgrubnej przed obróbką wykańczającą lub ustawić wartość kompensacji odkształcenia termicznego w CAM (zwykle 0,02-0,05 mm wzdłuż kompensacji do przodu osi Z).
Ponadto w przypadku cienkościennych części zamków zaleca się przyjęcie strategii „podzielonego przetwarzania”: najpierw poddaj obróbce główny korpus, pozostawiając margines 0,1 mm; poluzuj zacisk, zmień położenie punktu odniesienia i przetwórz drugą stronę; i na koniec usuń jednocześnie środkową łączącą cienką ściankę. Ta metoda może skutecznie zrównoważyć odkształcenie spowodowane siłą docisku i sprawić, że rozkład naddatku będzie bardziej ukierunkowany.
Wybór narzędzia i kompromisy w zakresie marży z ryzykiem złamania narzędzia
Wielkość naddatku jest bezpośrednio powiązana z trwałością narzędzia i ryzykiem jego złamania. Duży margines oznacza dużą głębokość skrawania, a narzędzie będzie przenosiło zwiększony moment obrotowy, co stanowi śmiertelne zagrożenie dla frezów walcowo-czołowych o małej średnicy. Podczas obróbki stopów tytanu narzędziami o małej średnicy (D≤6mm) zaleca się ograniczenie naddatku na obróbkę wykańczającą do 5%-8% średnicy narzędzia, aby uniknąć ugięcia narzędzia z powodu niewystarczającej sztywności.
Inną strategią jest kombinacja „nóż kulisty + nóż płaski”:Opcja A:Użyj noża do kulek na całej długości. Zaletą jest to, że przejście jest płynne i bezstopniowe. Wadą jest to, że zaawansowana prędkość skrawania przecinarki kulowej jest niska, łatwo ulega kumulacji krawędzi skrawających, margines trzeba kontrolować do bardzo małego poziomu (0,02-0,05 mm), a wydajność jest niska.Opcja B:Obróbka zgrubna/półwykańczająca nożem kulkowym, wykańczająca nożem płaskim. Zaletą jest to, że nóż płaskodenny jest bardzo wydajny i może oczyścić kuliste ślady pozostawione przez nóż kulowy; wadą jest to, że wymaga dwóch mocowań lub skomplikowanej zmiany narzędzia, a rozkład marginesu musi zapewniać, że nóż płaskodenny może w pełni wejść bez zakłóceń.
W przypadku kanałów wlotowych lub ścian komory spalania o wysokich wymaganiach dotyczących gładkości opcja B jest zwykle lepsza, ale należy dokładnie obliczyć odchylenie osiowe płaskodennego noża, aby zapewnić całkowite odcięcie wybrzuszenia o wielkości około 0,05 mm pozostawionego przez nóż kulowy bez zarysowania dolnej warstwy.
Kontrola integralności powierzchni i unikanie trybów awaryjnych
Bezpośrednią konsekwencją nieprawidłowego rozkładu naddatków są wady integralności powierzchni. Typowe rodzaje uszkodzeń obejmują: drgania, wybrzuszanie, mikropęknięcia i zbyt głębokie warstwy utwardzane przez zgniot. Akceptacja zależy nie tylko od rozmiaru, ale także od jakości powierzchni.
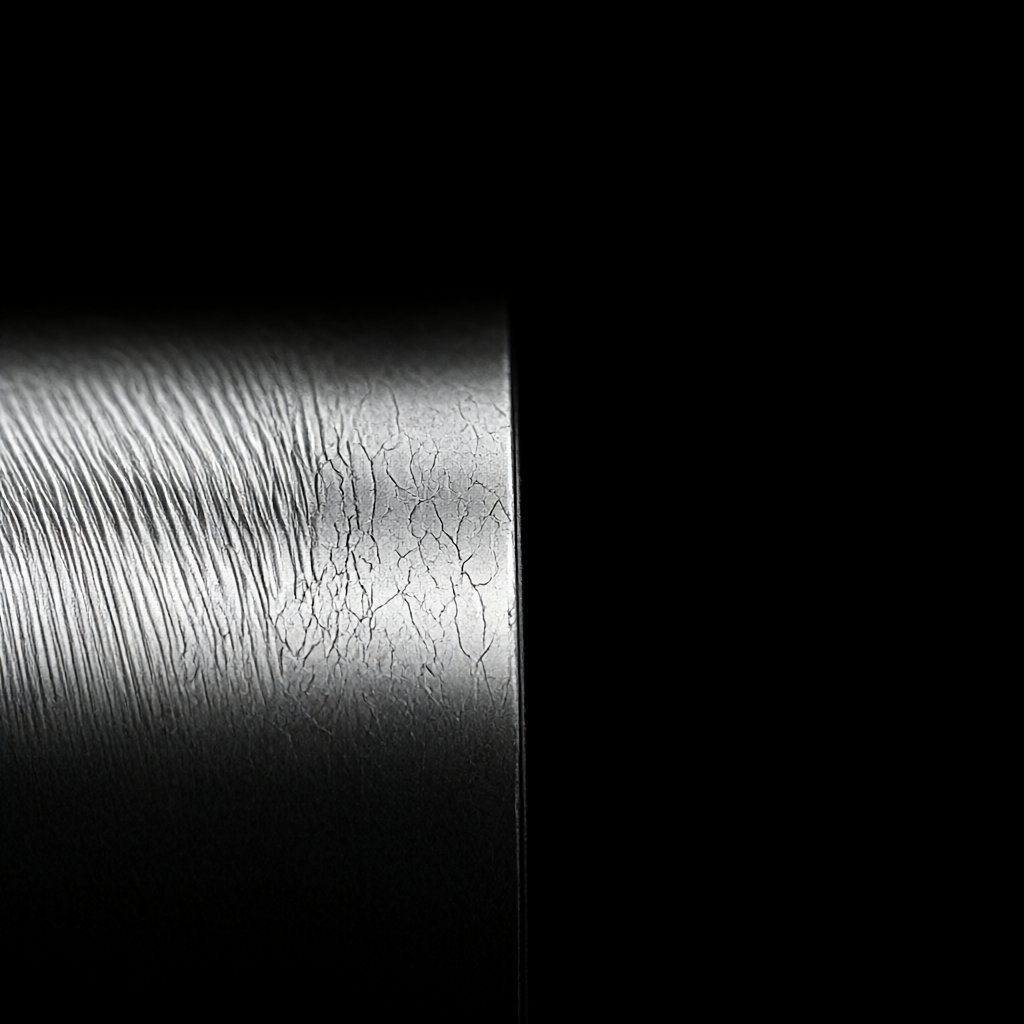
- Wykrywanie śladów wibracji:Do pomiaru wartości Ra użyj miernika chropowatości. W przypadku lotniczych części aluminiowych Ra powinno wynosić ≤0,8 μm; powierzchnia o wysokim połysku wymaga Ra≤0,4μm. W przypadku wykrycia okresowych drgań należy sprawdzić, czy margines nie jest zbyt duży, powodując niestabilne cięcie lub czy łożysko wrzeciona nie jest zużyte.
- Kontrola śladów noża:Dostosowując naddatek na obróbkę wykańczającą do wartości mniejszej niż 0,05 mm i zwiększając prędkość obrotową, można zminimalizować sferyczne ślady ostrza pozostawione przez obcinacz kulowy. W przypadku kluczowych współpracujących powierzchni zaleca się dodanie procesu „wygładzania” i użycie precyzyjnego noża szlifierskiego lub diamentowego noża piórowego w celu usunięcia niewielkiej ilości (0,01-0,02 mm).
- Weryfikacja twardości:Utwardzanie przez zgniot zmienia twardość powierzchni materiału i wpływa na trwałość zmęczeniową. Na wykończonej powierzchni wymagane jest badanie mikrotwardości, aby upewnić się, że głębokość utwardzonej warstwy jest kontrolowana w granicach 0,1 mm, a przyrost twardości nie przekracza 10% masy materiału.
W produkcji masowej zaleca się przeprowadzenie pełnowymiarowej kontroli CMM i skanowanie chropowatości powierzchni pierwszej sztuki w celu ustalenia modelu odchylenia wymiarów marginesu. Na przykład, jeśli okaże się, że gdy partia ma margines 0,1 mm, rzeczywisty rozmiar jest o 0,02 mm mniejszy, wówczas margines należy skorygować do 0,12 mm dla kolejnych partii, aby uzyskać kontrolę w pętli zamkniętej.
Typowe problemy z alokacją marży i często zadawane pytania dotyczące praktyk inżynieryjnych
Dlaczego naddatek na obróbkę wykańczającą czasami musi być znacznie mniejszy niż naddatek na obróbkę zgrubną?
Celem obróbki wykańczającej jest zapewnienie dokładności wymiarowej i jakości powierzchni, a siła skrawania musi być minimalna, aby zmniejszyć ugięcie narzędzia i efekty termiczne. Jeśli naddatek jest zbyt duży (na przykład większy niż 0,2 mm), narzędzie o małej średnicy wygnie się z powodu nadmiernego obciążenia skrawającego, co spowoduje odchylenia wymiarowe i ślady drgań na powierzchni. Dlatego naddatek na obróbkę wykańczającą wynosi zwykle tylko 1/10 do 1/20 naddatku na obróbkę zgrubną.
Jak ocenić, czy w obróbce 5-osiowej potrzebny jest dodatkowy proces półwykończeniowy?
Gdy stosunek głębokości do średnicy wgłębienia przekracza 4:1 lub stosunek długości do średnicy narzędzia (L/D) przekracza 4:1, sztywność znacznie spada. W tym momencie deformacji naprężeniowej nie można wyeliminować jedynie dwoma procesami od zgrubnego do dokładnego, należy dodać półwykończenie, a margines jest ustawiony na 0,2-0,3 mm, aby uwolnić większość naprężeń wewnętrznych i zapewnić stabilność wymiarową podczas wykańczania.
Czy w obróbce stopów tytanu wpływ rozkładu naddatku na trwałość narzędzia jest bardziej wrażliwy niż w przypadku stopu aluminium?
Tak. Przewodność cieplna stopu tytanu jest niska, a ciepło skrawania koncentruje się na końcówce narzędzia, co może łatwo spowodować zużycie dyfuzyjne. Jeżeli naddatek jest zbyt duży, posuw będzie ograniczony, tarcie narzędzia wzrośnie, a trwałość narzędzia gwałtownie się zmniejszy. Zaleca się ścisłe kontrolowanie naddatku na obróbkę wykańczającą stopów tytanu w granicach 0,15 mm oraz stosowanie technologii smarowania mikroilościowego (MQL) w celu zrównoważenia trwałości narzędzia i jakości powierzchni.
Sprężynowanie następuje po obróbce części cienkościennych. Jak to skorygować poprzez strategię marży?
Kwotę kompensacji deformacji należy zarezerwować przed zakończeniem. Na przykład, jeśli przewiduje się, że część skurczy się o 0,03 mm po zwolnieniu naprężenia, należy zarezerwować margines +0,03 mm dla rozmiaru podczas wykańczania (tzn. rozmiar docelowy należy zwiększyć o 0,03 mm). Wartość tę należy określić w drodze badania pierwszej sztuki i ustawić jako „margines kompensacji” w CAM, a nie zwykły „margines procesu”.
Jak zapewnić spójność rozkładu marży w produkcji masowej?
Ustanawiaj znormalizowane dokumenty procesu, aby wyjaśnić liczbę narzędzi, wartość naddatku i parametry kompensacji dla każdego procesu. Użyj szablonów „stałego marginesu” oprogramowania CAM, aby uniknąć ręcznych modyfikacji. Jednocześnie wdrażany jest system potwierdzania pierwszego artykułu (FAI), a pierwsze trzy sztuki każdego produktu przechodzą pełną kontrolę w celu sprawdzenia skuteczności strategii marży. W przypadku stwierdzenia odchyleń maszyna zostanie natychmiast zatrzymana i wyregulowana.
Wnioski i rekomendacje dotyczące działań
Przydział naddatków na obróbkę CNC dla złożonych wnęk to zasadniczo dynamiczna równowaga pomiędzy wydajnością, dokładnością i jakością powierzchni. Nie ma ustalonych wartości, które można zastosować uniwersalnie, są jedynie indywidualne strategie oparte na właściwościach materiału, sztywności narzędzia i stanie obrabiarki. Inżynierowie powinni interweniować w DFM (Design for Manufacturability) na etapie projektowania, aby ocenić wykonalność marginesu; na etapie przetwarzania użyj danych CMM, aby skorygować margines w zamkniętej pętli, aby zapewnić spójność partii.
Jeśli Twój projekt obejmuje złożone części ze stopu aluminium lub tytanu dla przemysłu lotniczego i ma rygorystyczne wymagania dotyczące integralności powierzchni i stabilności wymiarowej, możesz przesłać rysunki i specyfikacje techniczne. Połączymy zasoby 72 urządzeń CNC i bazę danych obróbki materiałów 7075/Ti-6Al-4V, aby zapewnić Państwu szybki plan wyceny obejmujący symulację marży i sugestie DFM.



