





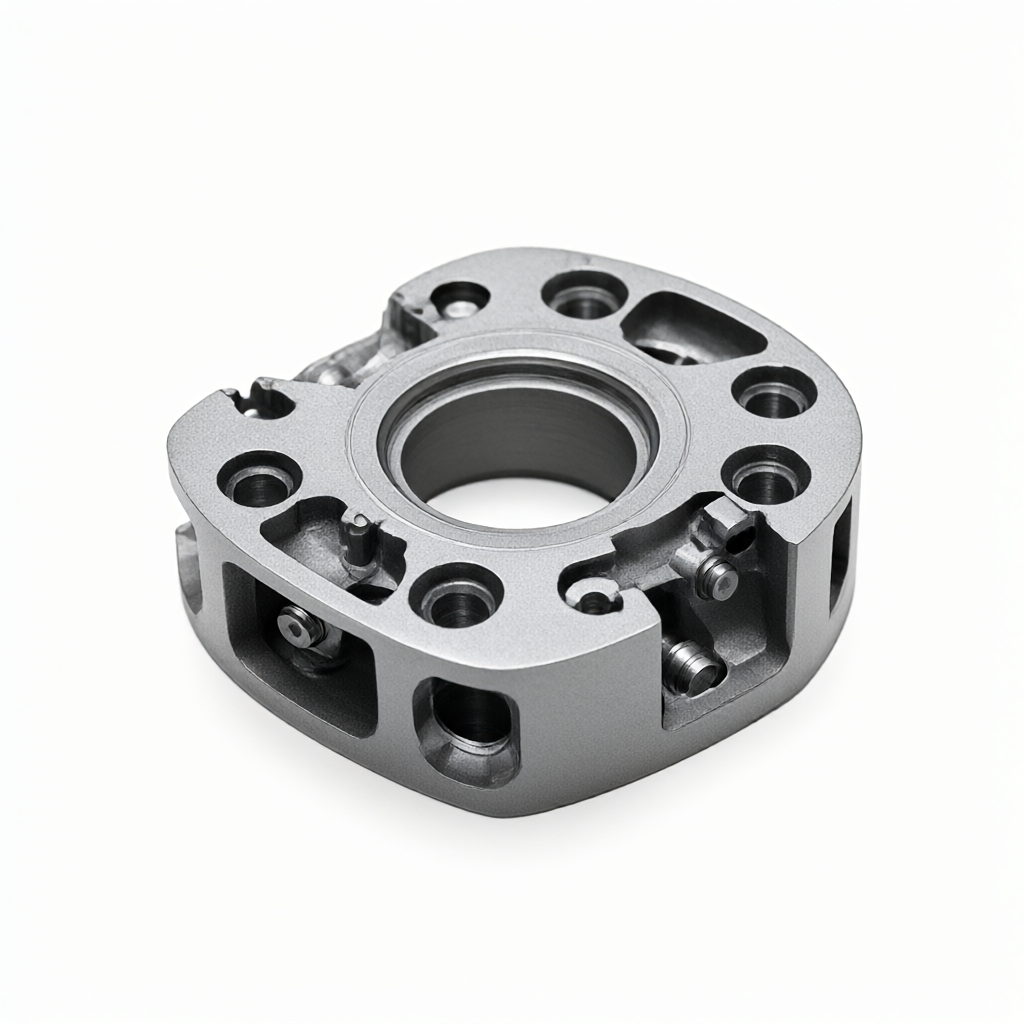
Jeśli po obróbce części lotniczych i kosmicznych wymagane jest utlenianie anodowe, usuwanie warstwy elektrolitycznej i wtórne zabarwienie, kluczem jest kontrolowanie integralności warstwy tlenku i siły wiązania warstwy folii. Na etapie obróbki CNC należy zarezerwować rozsądny czas na usuwanie zadziorów i odprężanie, aby uniknąć naprężeń szczątkowych powodujących pękanie lub łuszczenie się warstwy folii podczas późniejszego procesu elektrolizy. Rozsądna ścieżka procesu to: obróbka zgrubna i wykańczająca CNC → gratowanie/ odprężanie → anodowanie (konwencjonalny system kwasu siarkowego) → usuwanie folii elektrolitycznej (częściowe lub całkowite w zależności od potrzeb) → wtórne barwienie (destylacja lub barwienie AC) → uszczelnianie i zestalanie. W całym łańcuchu parametry elektrolizy, gęstość prądu i okno czasowe każdego ogniwa bezpośrednio decydują o końcowej konsystencji i stabilności partii.
Strukturalny wpływ obróbki części lotniczych na późniejszą obróbkę powierzchni
Precyzyjne części konstrukcyjne dla lotnictwa często zawierają złożone wnęki wewnętrzne, płytkie otwory i powierzchnie o specjalnych kształtach. Chociaż wieloosiowa obróbka CNC może osiągnąć wysoką dokładność geometryczną, wycinanie naprężeń szczątkowych i mikromorfologii będzie miało bezpośredni wpływ na jakość folii anodowej. Jeśli naprężenia nie zostaną całkowicie usunięte po obróbce zgrubnej, warstwa folii będzie łatwo nierównomiernie rozszerzać się wzdłuż granic ziaren podczas etapu anodowania, a rozkład grubości folii będzie się znacznie wahał podczas późniejszego usuwania warstwy elektrolitycznej. Zaleca się zarezerwowanie marginesu 0,3 ~ 0,5 mm po dokładnym frezowaniu i zastosowanie niskotemperaturowego polerowania elektrolitycznego lub chemicznego gratowania podczas procesu usuwania zadziorów, aby kontrolować szczątkowe naprężenia ściskające powierzchni w granicach 20 MPa, aby zapewnić podstawę do stabilnej grubości powłoki.
W przypadku zespołów hybrydowych ze stopów tytanu i stopów aluminium należy zwrócić szczególną uwagę na różnicę potencjałów kontaktowych pomiędzy różnymi metalami. Przed usunięciem filmu elektrolitycznego należy odizolować powierzchnie stykowe różnych materiałów lub zastosować przewodzące uszczelki izolacyjne, aby uniknąć nierównego zabarwienia spowodowanego miejscowym działaniem mikrobaterii. Inżynierowie powinni wyraźnie zaznaczyć granice pomiędzy obszarem elektrolizy a obszarem nieelektrolizy na etapie DFM, aby ułatwić realizację kolejnych procesów.
Kontrola parametrów procesu anodowania i właściwości warstwy folii
W częściach lotniczych powszechnie stosuje się stop aluminium 5083 lub 7075 z elektrolitem złożonym z kwasu siarkowego i kwasu szczawiowego (stężenie 180 ~ 220 g/l, temperatura 20 ~ 25 ° C, napięcie 12 ~ 18 V DC). Konwencjonalna grubość powłoki anodowej jest kontrolowana na poziomie 20 ~ 40 μm, co może spełnić wymagania dotyczące odporności na zużycie i izolacji. Integralność strukturalną komórki elementarnej folii można zweryfikować za pomocą analizy półilościowej XRD. Im większa orientacja ziaren, tym łatwiej jest równomiernie odkleić warstwę podczas późniejszego usuwania powłoki elektrolitycznej.
Jeśli część musi utrzymać warstwę folii w określonym obszarze (takim jak odcinek gwintu, powierzchnia uszczelniająca), przed anodowaniem należy nałożyć izolacyjną folię anodową na zarezerwowany obszar lub zastosować proces maskowania partycjonowanego. Unikaj tylko częściowego usuwania folii po utlenieniu całej części. To łatwo spowoduje koncentrację naprężeń na krawędzi warstwy folii i zmniejszy trwałość zmęczeniową.
Okno parametrów i unikanie ryzyka przy usuwaniu filmu elektrolitycznego
Do usuwania warstwy elektrolitycznej stosuje się zwykle 2~5% roztwór NaOH, temperatura 60~80°C, gęstość prądu 2~4 A/dm², czas 30~90 sekund. Głębokość wyciągania folii zależy od grubości folii i gęstości prądu. Nadmierny czas elektrolizy spowoduje rozpuszczenie aluminium matrycy i pojawienie się na powierzchni wgłębień przypominających dziurki, co wpłynie na przyczepność wtórnego barwnika.
Kluczowe punkty kontroli ryzyka obejmują: natychmiastowe spłukanie czystą wodą (≥30 sekund) po usunięciu folii, a następnie przeniesienie do zbiornika do pasywacji kwasowej (układ rozcieńczonego kwasu azotowego lub kwasu fosforowego) w celu zneutralizowania pozostałości zasadowych na powierzchni. Jeżeli płukanie jest niewystarczające, pozostałości zasadowe powodują miejscowe pudrowanie powłoki podczas wtórnego barwienia. Zaleca się przeprowadzenie 96-godzinnego wstępnego testu w komorze solnej po usunięciu folii w celu sprawdzenia, czy czystość powierzchni osiągnęła standard przed operacją wsadową.
Wybór procesu barwienia wtórnego i weryfikacja siły wiązania warstw folii
Barwienie wtórne można podzielić na barwienie zanurzeniowe (barwniki organiczne) i barwienie AC (osadzanie jonów metali). Metoda barwienia zanurzeniowego jest odpowiednia dla złożonych scen wielobarwnych, ale ma słabą odporność na promieniowanie UV i temperaturę; metoda barwienia AC (napięcie AC 6 ~ 10 V, częstotliwość 150 ~ 200 Hz, temperatura 80 ~ 95 ° C, czas 5 ~ 15 minut) ma większą siłę wiązania między warstwą folii a podłożem i nadaje się do scenariuszy lotniczych o wysokiej niezawodności. Wybór metody zależy od temperatury środowiska pracy i intensywności ekspozycji na promieniowanie ultrafioletowe.
Bez względu na zastosowaną metodę barwienia, po barwieniu należy ją uszczelnić: zgrzewanie (wrząca woda przez 40 ~ 60 minut) lub uszczelnianie chemiczne (roztwór soli niklowej 70 ~ 80 ° C, 10 ~ 20 minut). Po uszczelnieniu stopień wchłaniania wody przez warstwę folii zmniejsza się o 60% do 80%, a odporność na warunki atmosferyczne znacznie się poprawia. Siłę wiązania można zweryfikować za pomocą testu stu siatek taśmy 3M 610, a standardem kwalifikacyjnym jest stopień zdzierania ≤ 5%; bardziej rygorystyczni klienci z branży lotniczej mogą zastosować metodę kreskowania ASTM D3359, a przed wysyłką klasa musi wynosić ≥ 4B.
Porównanie rozwiązań: barwienie zanurzeniowe a barwienie wymienne
| Wymiary | Barwienie zanurzeniowe (barwniki organiczne) | Barwienie AC (jony metali) |
|---|---|---|
| Mechanizm łączenia warstw folii | Cząsteczki barwnika wnikają w pory membrany i fizycznie adsorbują | Elektroosadzanie i krystalizacja jonów na granicy porów membrany |
| Odporność na promieniowanie UV (starzenie się lampy ksenonowej przez 500 h) | ΔEDo 3,5 ~ 5,0 | ΔEZwykle ≤1,5 | Granica odporności na temperaturę | ≤120°C przy długotrwałym użytkowaniu | Wytrzymałość krótkotrwała ≤200°C | Wielokolorowa elastyczność wspólnej płyty | Wysokie, można podzielić na obszary | Niski, należy go zamaskować i odizolować | Typowe zastosowania | Części dekoracyjne, części konstrukcyjne o niskim naprężeniu | Lotnicza konstrukcja nośna, komponenty o wysokiej niezawodności |
Metody kontroli i wykrywania konsystencji partii
W produkcji masowej wahania grubości folii są główną przyczyną niespójnego wyglądu. Zaleca się ustawienie monitorowania grubości warstwy w trybie on-line (metoda fluorescencji rentgenowskiej) zarówno w wannie do anodowania, jak i w wannie do usuwania powłoki elektrolitycznej. Pierwsze trzy sztuki każdej partii należy dokładnie sprawdzić pod kątem grubości powłoki i zapisać Cp/Cpk. Jeśli Cpk



