





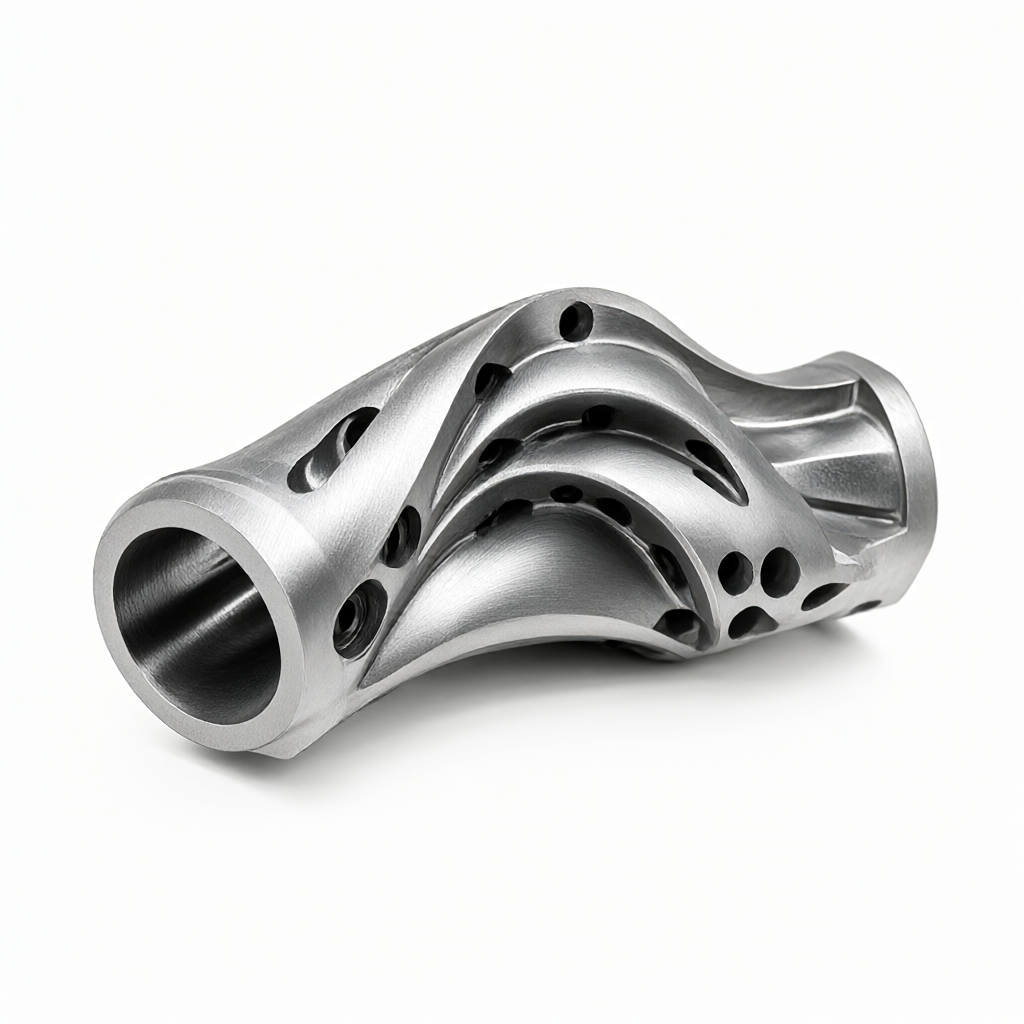
Jeśli chodzi o strategię wykańczania złożonych zakrzywionych łopatek wirnika w obróbce CNC części lotniczych, główne trudności polegają na tłumieniu drgań rękojeści narzędzia o cienkościennej konstrukcji, optymalizacji ścieżki narzędzia w kanale przepływowym o zmiennej grubości oraz eliminacji naprężeń szczątkowych na bardzo gładkiej powierzchni. W większości przypadków zastosowanie rozwiązania wykańczającego bezpośrednio po obróbce zgrubnej spowoduje koncentrację naprężeń u nasady ostrza, ale rozsądna strategia obróbki wieloosiowej może kontrolować tolerancję wymiarową w zakresie ± 0,01 mm. W tym artykule połączymy technologię frezowania 5-osiowego, planowanie ścieżki narzędzia i charakterystykę materiału, aby zapewnić zestaw praktycznych rozwiązań w zakresie technologii udoskonalania, które pomogą inżynierom uniknąć typowych trybów awarii i zapewnić spójność partii.
Analiza cech strukturalnych i trudności w obróbce wirników o złożonej powierzchni zakrzywionej
Łopatki wirników lotniczych są zwykle wykonane ze stopów tytanu (takich jak TC4/Ti-6Al-4V) lub stopów wysokotemperaturowych (takich jak Inconel 718), a ich powierzchnie aerodynamiczne wymagają ścisłej dokładności geometrycznej. Takie części stoją przed trzema głównymi wyzwaniami w obróbce CNC: Po pierwsze, sztywność cienkościennego obszaru (grubość ścianki jest często mniejsza niż 2 mm) jest niewystarczająca, co może łatwo powodować drgania; po drugie, dostępność narzędzia w kanale przepływowym o zmiennej grubości jest ograniczona, a obróbka jednoosiowa lub trójosiowa wymaga częstej regulacji kąta; po trzecie, koordynacja wysokich wymagań dotyczących wykończenia (Ra≤0,4μm) oraz procesów gratowania i odprężania. Jeśli korzystasz wyłącznie ze standardowego sprzętu trójosiowego, często wymaga to wielokrotnych mocowań pomiędzy różnymi procesami, a skumulowany błąd jest trudny do kontrolowania. Dlatego wieloosiowe jednoczesne przetwarzanie stało się głównym wyborem.
Zalety technologiczne 5-osiowego frezowania symultanicznego przy wykańczaniu wirników
W porównaniu z obróbką trójosiową, 5-osiowe centrum obróbcze wykorzystuje oś A/C lub łącznik osi B/C, aby umożliwić narzędziu zawsze utrzymanie lepszego kąta skrawania i znacznie zmniejszyć zakłócenia sił skrawania na cienkich ściankach. W strategii wykańczania zaleca się przyjęcie ścieżki „spiralnej w dół” lub „ciągłego cięcia promieniowego”, aby uniknąć uderzeń spowodowanych przerwaną obróbką. W przypadku materiałów ze stopów tytanu, ze względu na niską przewodność cieplną (około 6,7 W/m·K), ciepło skrawania łatwo koncentruje się na końcówce narzędzia. Konieczne jest stosowanie narzędzi powlekanych o wysokiej twardości (takich jak frezy trzpieniowe z węglika spiekanego pokryte TiAlN). Zaleca się kontrolowanie prędkości obrotowej w zakresie 8000-12000 obr./min. Posuw jest dostosowywany w zależności od głębokości skrawania. Zwykle bardziej odpowiednie jest 0,1-0,2 mm/obr. Ta kombinacja procesów może skutecznie tłumić drgania powierzchni i położyć podwaliny pod późniejsze szlifowanie dokładne.
Dobór narzędzi i dopasowanie parametrów: równoważenie wydajności i jakości powierzchni
Parametry geometryczne narzędzia wpływają bezpośrednio na końcową dokładność formowania łopatki wirnika. Na etapie wykańczającym zaleca się zastosowanie frezu mikrośrednicowego o małej średnicy (średnica D≤6mm) z 2-3 rowkami i szerokim rowkiem wiórowym w celu poprawy odprowadzania ciepła. Poniższa tabela porównuje wydajność dwóch powszechnie stosowanych narzędzi do wykańczania wirników ze stopu tytanu:
| Wymiary kontrastowe | Opcja A: Frez palcowy o mikrośrednicy pokryty TiAlN | Opcja B: Narzędzia skrawające ze stali szybkotnącej z powłoką diamentową (dostępne dla ograniczonych materiałów) |
|---|---|---|
| Obowiązujące materiały | Stop tytanu, stop wysokotemperaturowy, stop aluminium | Tylko materiały nieferromagnetyczne, nie dotyczy stopów tytanu w przemyśle lotniczym |
| Zalecane parametry skrawania | Prędkość obrotowa 10 000 obr/min, posuw 150 mm/min, ap=0,05mm | Prędkość obrotowa 5000 obr/min, posuw 300 mm/min (tylko w przypadku wymiany węglika) |
| chropowatość powierzchni | Do Ra 0,4μm, wymaga drobnego szlifowania | Teoretyczna gładkość jest wysoka, ale jest zabroniona w przypadku części lotniczych i służy wyłącznie do celów porównawczych. |
| Żywotność narzędzia | Około 2-3 godzin, po zużyciu należy je ponownie naostrzyć | Normy lotnicze nie mają zastosowania, służy to jedynie porównaniu logiki procesu. |
Uwaga: Surowo zabrania się stosowania stali szybkotnącej do wykańczania części lotniczych. Schemat B służy jedynie do zilustrowania logiki wpływu powłoki na twardość termiczną. W rzeczywistej produkcji należy stosować schemat A lub węglik spiekany z powłoką TiAlN. Kluczową kwestią jest to, że podczas procesu wykańczania ap (osiowa głębokość skrawania) powinna być kontrolowana na poziomie 0,02-0,05 mm, a ae (boczna głębokość skrawania) nie powinna przekraczać 10% promienia, aby zminimalizować poprzeczną składową narzędzia i zapobiec wypaczeniu ostrza.
Konstrukcja narzędzia mocującego i strategia odprężania naprężeń szczątkowych
Sposób mocowania bezpośrednio określa dokładność pozycjonowania wirnika. Zaleca się stosowanie narzędzi do adsorpcji próżniowej lub dostosowanych miękkich pazurów, aby uniknąć pozostawiania śladów przez twarde pazury u nasady cienkościennych liści. W przypadku wirników o dużej średnicy otwory procesowe można zaprojektować z tyłu łopatek, a kołki pozycjonujące można wykorzystać do wspomagania centrowania. Po zakończeniu obróbki głównym źródłem błędów kształtu jest uwolnienie wewnętrznych naprężeń szczątkowych. Zaleca się przeprowadzenie procesu odprężania po dokładnym frezowaniu i przed gratowaniem: przechowywać części w temperaturze 150-200°C przez 2-4 godziny (stop tytanu) lub 400-500°C (stop aluminium), a następnie powoli ostudzić. Ten krok może poprawić stabilność wymiarową o ponad 30% i uniknąć powolnej deformacji części po dostawie.
Wykończenie powierzchni i kontrola jakości: od Ra0,4μm do kontroli na pełną skalę
Ostatnim krokiem strategii udoskonalania jest zapewnienie integralności powierzchni. W przypadku wirników lotniczych zwykle wymagana jest chropowatość powierzchni wynosząca Ra ≤0,4 μm, a ślady noża i ślady wibracji są niedozwolone. Jeśli po frezowaniu standard nie zostanie osiągnięty, można zastosować pływającą tarczę polerską z pastą ścierną (mikronowy tlenek glinu) w celu miejscowego drobnego szlifowania, uważając, aby uniknąć nadmiernego usuwania materiału. Proces kontroli wymaga pomiaru w pełnej skali: wykorzystuje się skanowanie kluczowych punktów CMM (trzy współrzędne), a do wykrywania profilu ostrza stosuje się profiler optyczny. Typowe tryby awarii obejmują: przeciągnięcie końcówki (niewystarczający naddatek na obróbkę), nadcięcie grani (ścieżka narzędzia nie kompensuje odbicia materiału). Rozwiązaniem jest zarezerwowanie w oprogramowaniu CAM naddatku na szlifowanie dokładne 0,1–0,2 mm i przeprowadzenie weryfikacji pierwszego elementu przed obróbką końcową, aby potwierdzić, że zużycie narzędzia mieści się w dopuszczalnym zakresie.
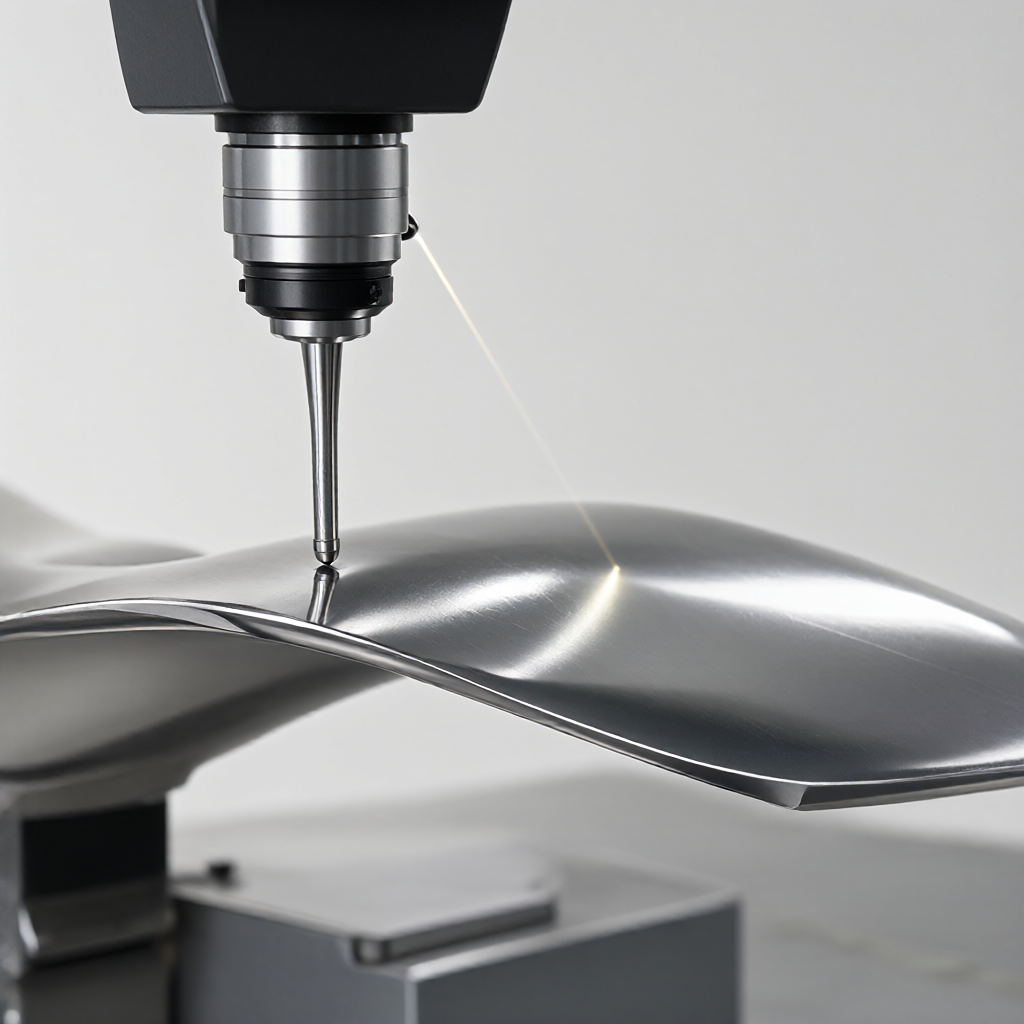
Kontrola spójności partii i dokowanie inżynieryjne DFM
W produkcji seryjnej (np. 50–500 sztuk) kluczowe znaczenie ma zachowanie spójności pomiędzy pojedynczymi sztukami i partiami. Zaleca się utworzenie bazy danych trwałości narzędzi, sprawdzanie rozmiaru narzędzia co 20 godzin i wymianę lub ponowne szlifowanie narzędzia natychmiast po przekroczeniu dopuszczalnego zużycia. Jednocześnie SPC (statystyczne sterowanie procesem) służy do monitorowania kluczowych wymiarów (takich jak grubość ostrza, szczelina filmu powietrznego), a proces uważa się za kontrolowany, gdy Cpk ≥ 1,33. Na etapie DFM (Design for Manufacturability) inżynierowie powinni potwierdzić z projektantem minimalną grubość ścianki, promień zaokrąglenia i tolerancję ostrza, aby uniknąć przekroczenia przez projekt limitu obrabialności CNC (takiego jak minimalny promień mniejszy niż promień narzędzia). ShowyMetal zapewnia kompleksowe usługi, od przeglądu projektu po obróbkę CNC, obróbkę powierzchni, kontrolę i wysyłkę. W skład 72 urządzeń CNC wchodzą 5-osiowe centra obróbcze oraz tokarki i frezarki, umożliwiające dostawę partii w ciągu 15-25 dni. Dokładność sięga ± 0,01 mm, a wykończenie powierzchni wynosi Ra0,4 μm, co może spełnić rygorystyczne wymagania łańcucha dostaw lotniczych.
Jak uniknąć mikropęknięć w cienkościennych częściach podczas uszlachetniania skomplikowanych zakrzywionych łopatek wirnika?
Kluczem jest kontrolowanie ciepła skrawania i naprężeń szczątkowych. Stosowanie wystarczającego chłodzenia (smarowanie mikrokroplowe lub minimalna ilość MQL), zmniejszenie prędkości posuwu do mniej niż 0,1 mm/obr. i dodanie procesu odprężania w niskiej temperaturze po wykończeniu może skutecznie zahamować inicjację mikropęknięć w metalach aktywnych, takich jak stopy tytanu.
Jak podczas obróbki wirników 5-osiowych zaplanować ścieżkę narzędzia, aby zapewnić gładkie wykończenie?
Zaleca się przyjęcie strategii „stałej normalnej” ścieżki narzędzia, aby oś narzędzia była zawsze prostopadła do powierzchni ostrza, aby uniknąć tekstury powierzchni spowodowanej skosem. Ustawienie w oprogramowaniu CAM przesunięcia na mniej niż 5% średnicy i zastosowanie dynamicznego cięcia wektorowego może znacznie poprawić ślady narzędzi i ślady wibracji, pomagając spełnić wymagania Ra0,4 μm.
Rozmiar wirnika ze stopu tytanu jest niestabilny po wykończeniu. Jaki jest główny powód?
Jest to głównie powolna deformacja spowodowana uwolnieniem naprężeń szczątkowych. Jeśli po wykończeniu nie zostanie przeprowadzone odprężanie lub rozkład naprężeń wewnętrznych będzie nierówny z powodu asymetrycznego mocowania, wymiary po dostawie będą się różnić. Zaleca się wstawienie łącznika odprężającego do obróbki cieplnej pomiędzy frezowaniem dokładnym a szlifowaniem i zoptymalizowanie schematu mocowania w celu zmniejszenia odkształcenia wiązania.
Jak zapewnić stałą jakość powierzchni każdej partii w przypadku masowej produkcji wirników?
Ustal zarządzanie cyklem życia narzędzia, uruchamiaj ponowne szlifowanie lub wymianę w zależności od czasu skrawania; wdrożyć SPC w celu monitorowania kluczowych tolerancji geometrycznych; przed wysyłką przeprowadzić 100% kontrolę pełnowymiarową i pobranie próbek chropowatości. Blokowanie parametrów za pomocą standardowych instrukcji obsługi (SOP) może zmniejszyć różnice w operacjach ręcznych i poprawić spójność partii.
Jakie są specjalne wymagania dotyczące obróbki powierzchni w obróbce CNC części lotniczych?
Wirniki lotnicze zwykle wymagają anodowania (aluminium) lub pasywacji (tytan/stal), a na powierzchni nie mogą występować pęknięcia ani zadrapania warstwy tlenku. Przed obróbką należy dokładnie usunąć olej i zanieczyszczenia, a po obróbce przeprowadzić badania grubości powłoki i wytrzymałości wiązania. Jednocześnie powierzchnia musi zachować wysoką jakość wykończenia, aby uniknąć wpływu obróbki mechanicznej, takiej jak piaskowanie, na dokładność formowania.
Podsumowanie i wezwanie do działania
Istotą strategii udoskonalania skomplikowanych zakrzywionych łopatek wirnika jest systematyczna inżynieria właściwości materiałów, technologia wieloosiowa i kontrola procesu. Dzięki rozsądnemu planowaniu ścieżki narzędzia w 5 osiach, rygorystycznemu dopasowywaniu parametrów i procesom odprężania można znacznie poprawić współczynnik kwalifikacji i stabilność wymiarową części lotniczych. Jeśli stoisz przed wyzwaniem obróbki precyzyjnych części lotniczych, takich jak wirniki i łopatki turbin, zalecamy przesłanie rysunków i wymagań technicznych do naszego zespołu inżynierów. Dostarczymy plany procesów i wyceny w oparciu o zasady DFM, aby pomóc Ci zweryfikować wykonalność i zablokować dostawę partii.



