





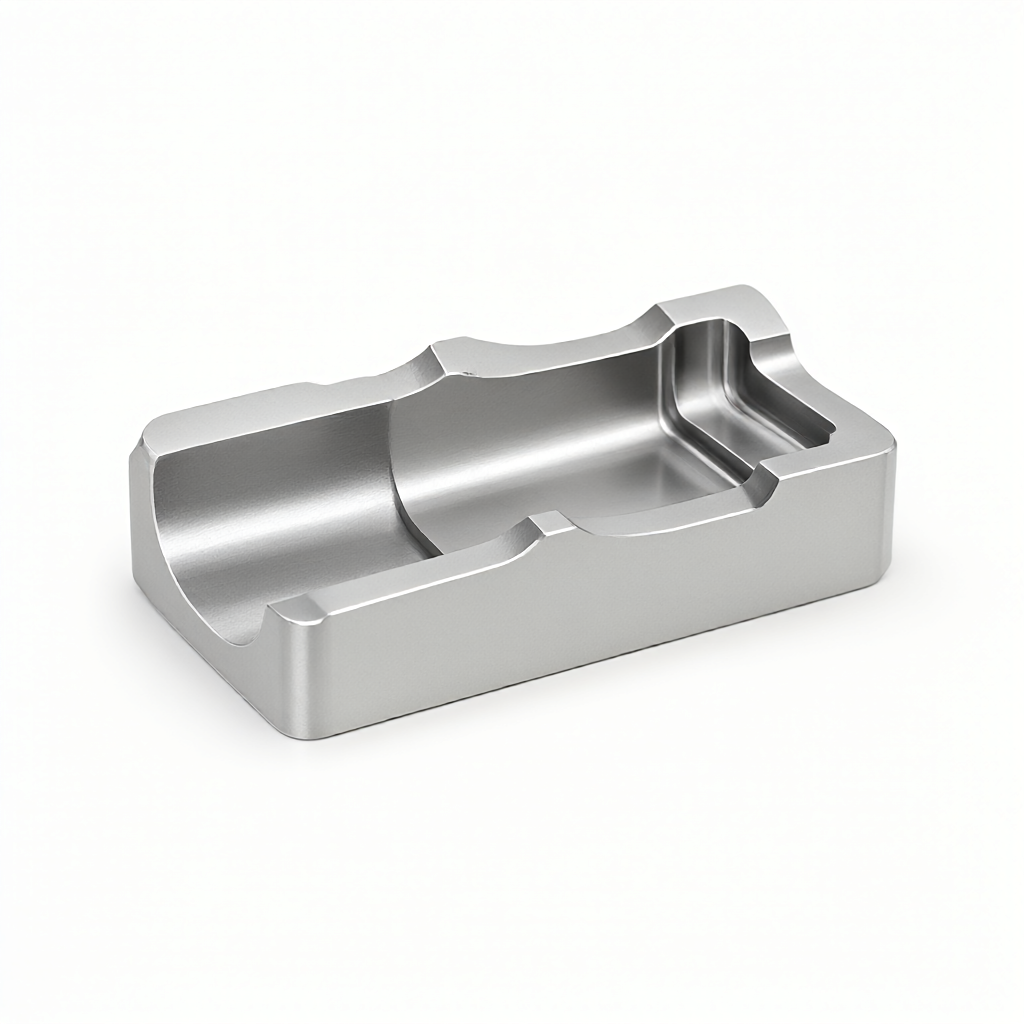
W przemyśle lotniczym dokładność frezowania rowków uszczelniających bezpośrednio determinuje ryzyko wycieku w układach hydraulicznych i pneumatycznych. Artykuł ten zawiera dogłębną analizę tolerancji geometrycznych rowków uszczelniających i wpływu chropowatości powierzchni na skuteczność uszczelnienia w obróbce CNC części lotniczych, a także zapewnia kompletny przewodnik techniczny od wyboru narzędzia po kryteria akceptacji. Dla inżynierów odpowiedzialnych za projektowanie krytycznych ścieżek płynu zrozumienie, jak uzyskać niezawodne uszczelnienie w zakresie tolerancji poziomu ± 0,01 mm, jest kluczem do uniknięcia awarii instalacji.
Analiza pierwotnych przyczyn uszkodzeń rowków uszczelnień lotniczych
Awarie rowków uszczelniających często wynikają z błędów geometrycznych i problemów z integralnością powierzchni. Kiedy tradycyjna obróbka dwuosiowa lub trójosiowa przetwarza wąskie rowki o stosunku głębokości do średnicy większym niż 1:5, łatwo jest spowodować nierówne dna rowków w wyniku ugięcia narzędzia lub odkształcenia termicznego.Typowe tryby awarii wycieków
- Zadziory krawędziowe: Drobne włókna pozostają w obszarze odcięcia, niszcząc statyczne uszczelnienie O-ringu lub metalowej uszczelki.
- Szerokość rowka poza tolerancją: Jeżeli szerokość jest zbyt duża, uszczelka zostanie nadmiernie ściśnięta i uszczelka będzie deformowana przez długi czas po przekroczeniu stopnia ściśnięcia 40%; jeśli szerokość będzie zbyt mała, siła wstępnego dokręcania będzie niewystarczająca.
- Mikropęknięcia powierzchniowe: Jeśli chłodzenie twardego stopu aluminium (takiego jak 7075-T6) jest niewystarczające podczas frezowania z dużą prędkością, w ściance rowka łatwo pojawią się mikropęknięcia, które pod cyklicznym ciśnieniem rozszerzą się do kanałów wycieków.
Pięcioosiowy układ zawieszenia poprawia dokładność rowkowania
Do uszczelniania rowków nieprostych, rowków spiralnych lub skomplikowanych zakrzywionych powierzchni, 5-osiowe centrum obróbcze CNC jest podstawowym wyposażeniem zapewniającym dokładność. Dzięki funkcji RTCP (Real-time Tool Point Control) strefa cięcia może być zawsze utrzymywana pod najlepszym kątem.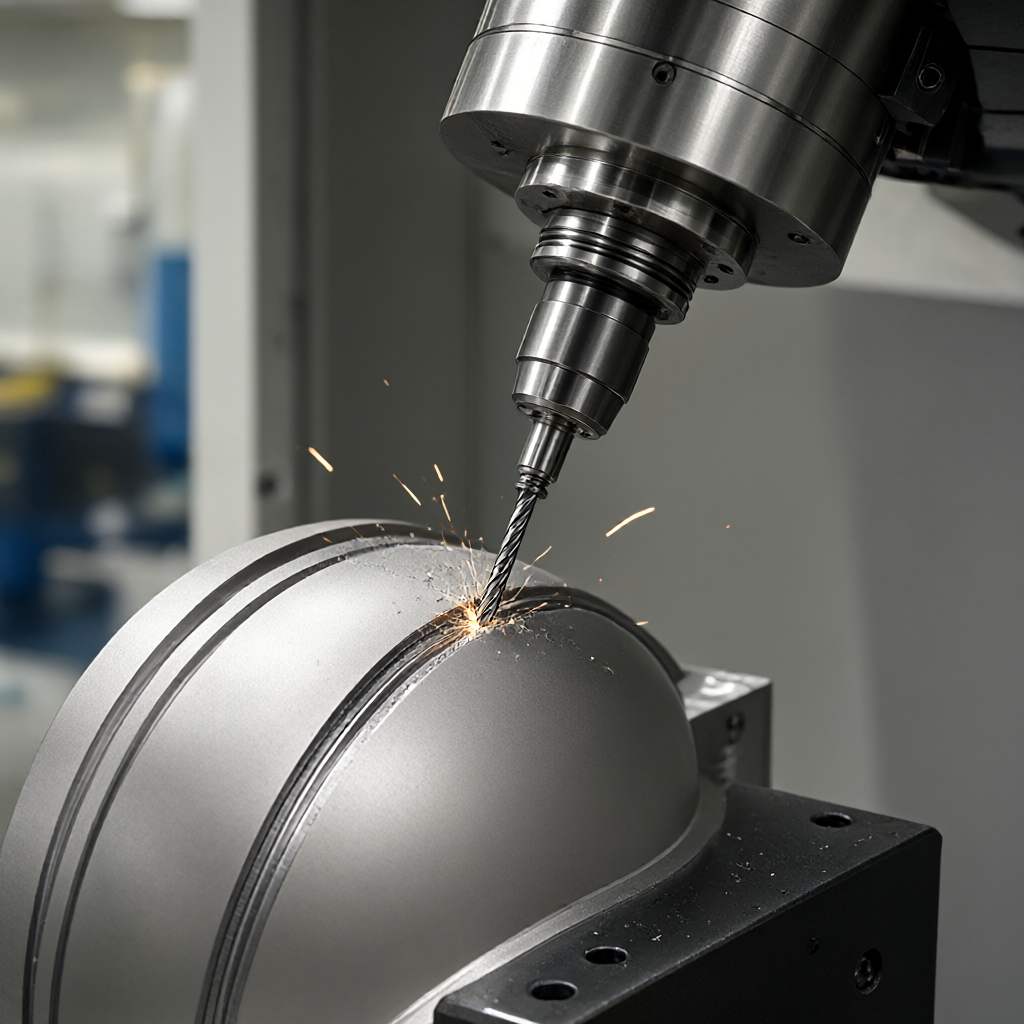
Porównanie kluczowych parametrów procesu
| Plan przetwarzania | Typowa chropowatość powierzchni (Ra) | Tolerancja szerokości rowka (±) | Obowiązujące materiały | ograniczenie |
|---|---|---|---|---|
| Posuw pionowy trójosiowy | 1,6 - 3,2 μm | 0,05 mm | Zwykłe aluminium/stal | Ściana boczna głębokiej wnęki wymaga wielokrotnych zmian narzędzi, a ślady cięcia wpływają na uszczelnienie |
| Frezowanie boczne czteroosiowe | 0,8 - 1,6 μm | 0,02 mm | Stop tytanu/stal nierdzewna | Ograniczone promieniem bezwładności, wyjątkowo długie szczeliny wymagają wielu spawów. |
| Dynamiczne pochylenie w pięciu osiach | ≤ 0,8 µm | 0,01 mm | Inconel/stop wysokotemperaturowy | Wymaga precyzyjnego ATC i magazynu narzędzi oraz dużej ilości obliczeń programistycznych |
Z danych wynika, że przy zastosowaniu 5-osiowej jednoczesnej obróbki rowków uszczelniających Inconel 718, przy zachowaniu stałego kąta pomiędzy osią narzędzia a linią normalną powierzchni przedmiotu obrabianego, można zmniejszyć chropowatość powierzchni z Ra 3,2 do Ra 0,8, znacznie ograniczając zakłócanie powierzchni uszczelniającej przez mikroskopijne występy.
Bezpośredni wpływ doboru narzędzia na jakość ścianki rowka
Parametry geometryczne narzędzia są pierwszym poziomem kontroli dokładności geometrii. Do wąskich rowków uszczelniających (szer<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。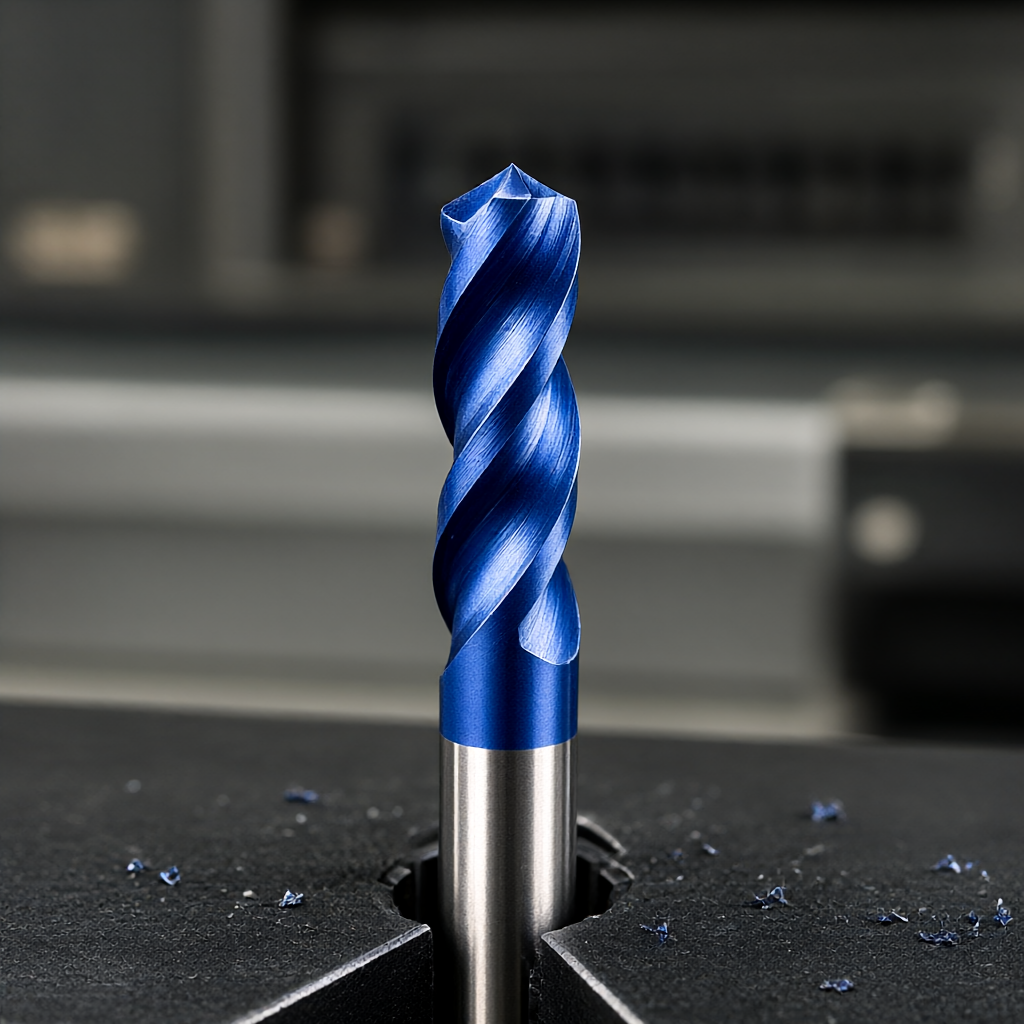
Strategie posuwu i prędkości skrawania
- Aluminium o dużej prędkości: W przypadku 7075-T6 prędkość wrzeciona może osiągnąć 8000-12000 obr/min, prędkość posuwu wynosi 3-5 m/min, a duża głębokość skrawania służy do usuwania naprężeń.
- Stop tytanu Ti-6Al-4V: Aby zapobiec umocnieniu przez zgniot, należy stosować małą głębokość skrawania (0,2-0,5 mm/obr.), niską prędkość (5000-7000 obr/min) i duży posuw, aby uniknąć przeciążenia końcówki narzędzia.
- zarządzanie chłodziwem: Wąska przestrzeń w rowku uszczelki często prowadzi do niewystarczającego chłodzenia. Zaleca się stosowanie minimalnej ilości smarowania (MQL) lub narzędzi do wewnętrznego chłodzenia pod wysokim ciśnieniem, aby kontrolować temperaturę obszaru skrawania poniżej 50°C.
Rozważania dotyczące układania w stosy i powierzchni współpracujących
Im wyższa dokładność obróbki CNC, tym lepiej. Analizę tolerancji ułożenia należy przeprowadzić w oparciu o charakterystykę uszczelki. Biorąc za przykład pierścienie typu O-ring, norma ISO 3601-1 zawiera jasne zalecenia dotyczące całkowitej szerokości i głębokości rowka.Zasada alokacji tolerancji
W ramach ogólnego wymogu tolerancji wynoszącego ±0,01 mm tolerancję należy przypisać głównie wymiarom najbardziej wrażliwym na funkcję uszczelniającą. Na przykład tolerancja głębokości rowka kontroluje wielkość wstępnego ściskania, a tolerancja szerokości rowka kontroluje przestrzeń ruchu promieniowego. Jeśli tolerancja głębokości rowka jest ustawiona na ±0,02 mm, tolerancję szerokości rowka można zmniejszyć do ±0,03 mm, aby zmniejszyć trudność obróbki. Należy zauważyć, że promień dolnego naroża R rowka musi wynosić ≥ 0,5 mm, w przeciwnym razie współczynnik koncentracji naprężeń Kt znacznie wzrośnie i zmniejszy trwałość zmęczeniową.
Integralność powierzchni i proces gratowania
Po precyzyjnym frezowaniu rowków na powierzchni może nadal znajdować się resztkowe zadziory lub włókna o wielkości 0,05–0,1 mm. Jest to częsta przyczyna „fałszywego uszczelnienia, prawdziwego wycieku”.Porównanie rozwiązań gratujących
- Gratowanie mechaniczne: Użyj pilnika lub osełki o specjalnym kształcie pasującego do kształtu rowka. Zaletą jest brak uszkodzeń, wadą jest niska wydajność i łatwa zmiana szerokości rowka.
- Gratowanie elektrochemiczne (ECC): Wykorzystując zasadę rozpuszczania elektrochemicznego, jest niezwykle skuteczny w przypadku trudno dostępnych zadziorów rowków uszczelniających wewnątrz części metalowych. Może zachować oryginalny rozmiar i nie ma warstwy utwardzającej się na zimno na powierzchni. Zalecany do stopów tytanu i stali nierdzewnej.
- Szlifowanie wibracyjne: Nadaje się do małych partii części o niekrytycznych wymiarach. Czas szlifowania musi być ściśle kontrolowany, aby zapobiec nadmiernemu zużyciu ścianki rowka.
W przypadku części konstrukcyjnych przemysłu lotniczego preferowany jest ECC, ponieważ nie tylko usuwa zadziory, ale także eliminuje szczątkowe naprężenia rozciągające spowodowane cięciem, poprawiając w ten sposób odporność na korozję i odporność zmęczeniową powierzchni uszczelniającej.
Metody badań i kryteria akceptacji
Tradycyjne zaciski nie są w stanie wykryć dokładności powierzchni rowka uszczelniającego. Należy zastosować następującą kombinację metod wykrywania:Wskaźniki wykrywania rdzenia
- Współrzędnościowa maszyna pomiarowa (CMM): Użyj sondy, aby przeskanować bok rowka, aby ocenić szerokość, głębokość i prostoliniowość rowka. Średnica sondy musi być mniejsza niż 1/5 szerokości rowka i zwykle stosuje się końcówkę igły o średnicy Φ0,8 mm lub mniejszej.
- Optyczny miernik chropowatości powierzchni: Przeprowadzić bezdotykowy pomiar dna rowka i głównych powierzchni współpracujących, zapisać rozkład wartości Ra i upewnić się, że nie ma lokalnych nieprawidłowych wysokich punktów.
- Wykrywanie wycieków (próba ciśnieniowa): Przed montażem wykonaj test utrzymywania ciśnienia azotu lub powietrza na częściach z zainstalowanymi uszczelkami, zwiększ ciśnienie do 1,5-krotności ciśnienia roboczego i utrzymaj ciśnienie przez 30 minut. Jeżeli spadek ciśnienia nie przekracza 1%, kwalifikuje się.
Często zadawane pytania
Jaka jest minimalna szerokość obróbki rowków na uszczelki lotnicze?
Minimalna szerokość rowka uszczelniającego w konwencjonalnym frezowaniu CNC, ograniczona wytrzymałością narzędzia i wibracjami, wynosi około 0,5 mm. W przypadku węższych szczelin zaleca się cięcie laserowe lub obróbkę elektroerozyjną (EDM).
Jak zapewnić Ra 0,4 μm rowka uszczelniającego ze stopu aluminium 7075?
Konieczne jest zastosowanie narzędzi z węglików nasypowych (takich jak powłoka TiAlN), dokładne frezowanie małymi skokami (0,1-0,2 mm), a w procesie końcowym polerowanie. Zapewnić wystarczający przepływ chłodziwa, aby uniknąć dryftu wymiarowego spowodowanego odkształceniem termicznym.
Czy gratowanie ECC wpłynie na tolerancje rowków?
ECC to przede wszystkim proces rozpuszczania elektrochemicznego z niewielkim, równomiernym efektem rozcieńczania na niezabezpieczonych powierzchniach (zwykle<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
Czy rowek uszczelniający ze stopu tytanu wymaga obróbki cieplnej po obróbce?
Zwykle nie jest wymagane. Stop tytanu jest wrażliwy na ciepło. Jeśli odkształcenie jest duże po obróbce CNC, można je poddać obróbce poprzez wyżarzanie odprężające. Jednakże rozmiar rowka uszczelniającego musi być stabilny po wyżarzaniu. Zaleca się najpierw zakończyć całą obróbkę mechaniczną, następnie wykonać obróbkę cieplną, a na koniec dokładnie przeszlifować powierzchnię uszczelniającą.
Jak zachować spójność rowków uszczelniających w produkcji masowej?
Kluczem jest zarządzanie trwałością narzędzi. Ustal model zużycia narzędzia i wymieniaj lub szlifuj narzędzie co 50-100 przetworzonych sztuk. Użyj SPC (statystycznej kontroli procesu) do monitorowania wartości Cpk szerokości i głębokości szczeliny, przy docelowym Cpk≥1,33, aby zapewnić spójność partii.



