





W produkcji części lotniczychOcena ryzyka mikropęknięć po obróbce CNC części lotniczych i polerowaniu lustrzanymJest to podstawowe ogniwo kontroli jakości. W przypadku cienkościennych części konstrukcyjnych ze stopów tytanu i stopów aluminium, jeśli proces polerowania nie jest odpowiednio kontrolowany, naprężenia rozciągające mogą łatwo pozostać na powierzchni, powodując kruchość wodorową lub pękanie korozyjne naprężeniowe (SCC). Artykuł ten, oparty na materiałoznawstwie i technologii obróbki precyzyjnej, zawiera dogłębną analizę przyczyn, metod wykrywania i strategii unikania ryzyka mikropęknięć w całym łańcuchu, od obróbki zgrubnej i wykańczającej CNC po polerowanie lustrzane, pomagając inżynierom i nabywcom w ustaleniu rygorystycznych standardów akceptacji.
Przyczyny i mechanizmy powstawania mikropęknięć w procesie polerowania lusterek w lotnictwie
Polerowanie lustrzane nie jest po prostu cięciem fizycznym, ale obejmuje złożony proces „szlifowania mechanicznego + pasywacji chemicznej”. W przypadku stopu aluminium 7075-T6 lub stopu tytanu Ti-6Al-4V powszechnie stosowanych w lotnictwie ryzyko mikropęknięć wynika głównie z trzech następujących mechanizmów fizycznych:
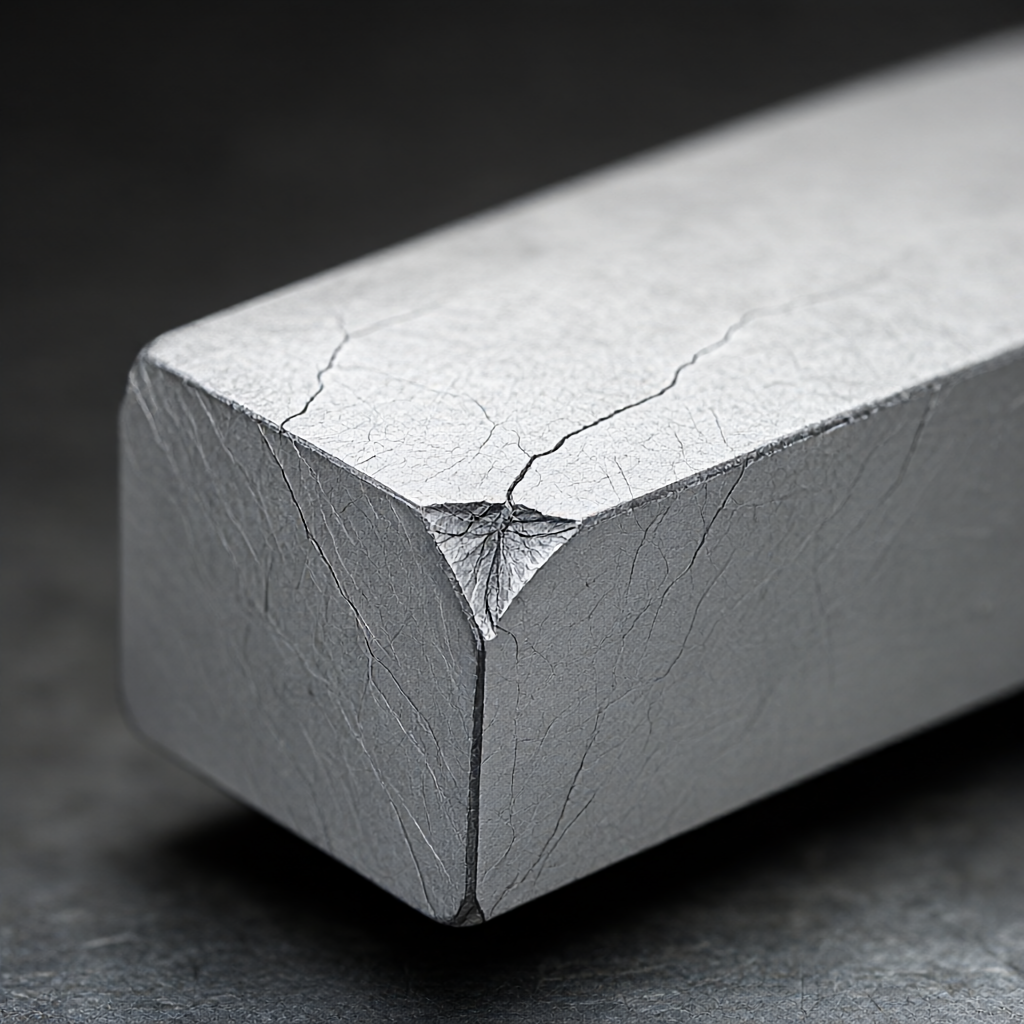
- Akumulacja naprężeń szczątkowych: Po obróbce CNC na powierzchni zwykle występują naprężenia rozciągające. Jeśli siła polerowania jest zbyt duża, warstwa odkształcenia plastycznego utworzona przez cząstki ścierne osadzone w powierzchni jeszcze bardziej zwiększy naprężenia rozciągające. Kiedy lokalne naprężenie przekroczy granicę plastyczności materiału (na przykład 7075-T6 wynosi około 505 MPa), utworzą się mikroskopijne pęknięcia.
- efekt deformacji termicznej: Tarcie szybkoobrotowej głowicy polerki generuje ciepło. Jeśli chłodziwo jest niewystarczające, lokalna temperatura natychmiast wzrasta, powodując nierównomierną rozszerzalność cieplną i kurczenie się materiału, co skutkuje pęknięciami naprężeniowymi termicznymi.
- Materiał penetrujący wodór (dla stopu tytanu): Podczas polerowania elektrolitycznego kwasowego lub niewłaściwego polerowania chemicznego atomy wodoru wnikają w granicę sieci, zmniejszając wytrzymałość materiału i tworząc utajone pęknięcia wynikające z kruchości wodorowej.
Porównanie wrażliwości różnych materiałów na polerowanie mikropęknięć
Różne gatunki metali lotniczych mają bardzo różną tolerancję na uszkodzenia powierzchni. Poniższa tabela porównuje charakterystykę ryzyka i wrażliwość parametrów procesu dwóch głównych materiałów lotniczych i kosmicznych w procesie polerowania lustrzanego:
| Stopień materiału | Główne tryby awarii | Wrażliwe parametry procesu | Zalecane środki polerskie | poziom ryzyka |
|---|---|---|---|---|
| Aluminium 7075-T6 | Rozdarcie powierzchni i uszkodzenie warstwy pasywnej prowadzą do korozji | Ciśnienie polerowania >0,5 MPa; prędkość obrotowa >6000 obr./min | Neutralny mocny elektrolit + zawiesina tlenku glinu | średni |
| Ti-6Al-4V | Kruchość wodorowa, korozja wżerowa, pękanie korozyjne naprężeniowe | Wartość pH kwaśnego roztworu do polerowania<2;抛光时间>lata 30 | Neutralne polerowanie chemiczne lub szlifowanie wspomagane ultradźwiękowo | wysoki |
Uwaga: Stop tytanu jest wyjątkowo wrażliwy na wodór, dlatego czas przygotowania i zanurzenia chemicznego roztworu do polerowania należy sprawdzić za pomocą rygorystycznych testów kuponowych.
Optymalizacja ścieżki procesu: od obróbki zgrubnej po polerowanie lustrzane
Aby zminimalizować ryzyko mikropęknięć, projekt ścieżki technologicznej musi być zgodny z zasadą „najpierw odprężanie”. ShowyMetal zwykle stosuje następującą kombinację procesów w masowej produkcji części lotniczych:
- Naddatek na frezowanie wykończeniowe: Należy zachować naddatek na polerowanie w wysokości 0,05-0,1 mm dla ostatecznego rozmiaru, ale należy kontrolować chropowatość powierzchni, aby nie przekraczała Ra1,6 μm, aby uniknąć nadmiernego cięcia podczas późniejszego polerowania.
- Redukcja naprężeń związanych ze starzeniem się wibracji: Przed polerowaniem części poddaje się obróbce starzenia wibracyjnego, aby wyeliminować resztkowe naprężenia wewnętrzne powstałe w wyniku obróbki CNC, dzięki czemu części są mniej podatne na odkształcenie i pękanie pod wpływem polerowania.
- Stopniowe polerowanie: Użyj kolejno zawiesiny mielącej 600#, 1000#, 2000# i 5000#. Czyszczenie odbywa się pomiędzy każdym etapem, aby zapobiec przedostawaniu się grubych cząstek ściernych do następnego etapu i powodowaniu zarysowań. Porysowane dno jest często źródłem pęknięć.
Kluczowe metody wykrywania: Jak dokładnie zidentyfikować mikropęknięcia
W przypadku części lusterek pęknięcia submikronowe są trudne do wykrycia gołym okiem i konwencjonalną inspekcją wizualną (VT). Normy lotnicze często wymagają wprowadzenia bardziej zaawansowanych badań nieniszczących (NDE):
- Fluorescencyjne testy penetracyjne (PT): Nadaje się do pęknięć powierzchniowych. Aby wniknąć środek fluorescencyjny w mikropęknięcia, stosuje się działanie kapilarne i obserwuje się je w świetle ultrafioletowym. W przypadku stopów tytanu należy zachować szczególną ostrożność, aby penetrant nie spowodował przedostania się wodoru.
- Badanie cząstek magnetycznych (MT): Dotyczy wyłącznie części z ferromagnetycznej stali lotniczej (takich jak A286 i Inconel 718, które nie mają zastosowania w określonych warunkach wyżarzania i należy potwierdzić magnetyzm). Metody tej nie można stosować w przypadku niemagnetycznych stopów aluminium i stopów tytanu.
- Obserwacje metalograficzne pod mikroskopem optycznym: W celu wyrywkowej kontroli pobiera się próbki metalograficzne z wypolerowanej powierzchni części i obserwuje się grubość warstwy odkształceniowej oraz pęknięcia w powiększeniu 200x-500x. Grubość warstwy odkształceniowej musi być kontrolowana w granicach 50 μm.
- Badania ultradźwiękowe (UT): Nadaje się do sprawdzania pęknięć przypowierzchniowych i wewnętrznych, ale trudno jest znaleźć bardzo płytkie mikropęknięcia na powierzchni lustra. Zwykle stosuje się go w połączeniu z PT.
Standardy akceptacji i praktyczne sugestie dotyczące unikania ryzyka
Kupujący podpisując umowę techniczną powinien doprecyzować wskaźniki ilościowe i unikać niejasnych opisów „bez pęknięć”. Zaleca się przyjęcie następujących wskaźników:
- Podwójna kontrola chropowatości: Wymagana jest nie tylko jasność lustra (Ra≤0,2μm), ale jednocześnie należy sprawdzić wartość Rz (dziesięciopunktowa różnica wysokości), aby zapobiec powstawaniu lokalnych głębokich wżerów (uszkodzenia szlifierskie). Zwykle wymagane jest Rz≤1,0μm.
- Korelacja testu mgły solnej: Jeśli środowisko pracy części zawiera mgłę solną, zaleca się przeprowadzenie testu mgły solnej na polerowanej powierzchni przez 480–960 godzin (ASTM B117). Pęknięcia przyspieszają ekspansję korozji, a jakość polerowania można pośrednio sprawdzić poprzez test w komorze solnej.
- Badanie korozji naprężeniowej (SCC): W przypadku części ze stopów tytanu poddawanych dużym naprężeniom należy przeprowadzić potencjostatyczny test SCC zgodnie z ASTM G36, aby upewnić się, że nie ma defektów powodujących powstawanie dziur na powierzchni po polerowaniu.
Dostawcy powinni dostarczyć pełną dokumentację kontroli procesu „przed polerowaniem – po polerowaniu”, obejmującą liczbę oczek piasku szlifierskiego, partię składników płynu polerskiego, nacisk kontaktowy i krzywą czasu, aby można było prześledzić w przypadku wystąpienia mikropęknięć w partii.
Często zadawane pytania (FAQ)
Dlaczego części ze stopów aluminium są podatne na korozję po polerowaniu lustrzanym?
Proces polerowania niszczy naturalną warstwę tlenku na powierzchni aluminium. Jeśli płyn polerski jest silnie kwaśny lub nie zostanie zneutralizowany i pasywowany po polerowaniu, powierzchnia straci ochronę, a w wilgotnym środowisku łatwo będzie wystąpić korozja wżerowa.
Czy proces polerowania elektrolitycznego można zastosować do polerowania stopów tytanu?
Tak, ale temperatura elektrolitu (zwykle ≤60°C) i napięcie muszą być ściśle kontrolowane. Przegrzanie lub nadmierne napięcie spowoduje, że tytan będzie absorbował wodór i spowoduje pęknięcia wynikające z kruchości wodorowej. Zaleca się stosowanie elektrolizera stałotemperaturowego i monitorowanie gęstości prądu.
Jak odróżnić rysy polerskie od mikropęknięć?
Zadrapania rozkładają się liniowo, w jednym kierunku i zazwyczaj przebiegają na całej powierzchni; mikropęknięcia są rozwidlone, siatkowe lub nieregularne i mają bardzo małą głębokość. W przypadku inspekcji penetrantem fluorescencyjnym (PT) pęknięcia zazwyczaj wykazują obszary penetracji, które są cieńsze i występują częściej sporadycznie niż zadrapania.
Jak zapewnić stabilność jakości polerowania podczas produkcji masowej?
Sporządź tabelę SPC (statystyczna kontrola procesu) w celu monitorowania trendów wartości chropowatości Ra i Rz po polerowaniu. Pierwsza i ostatnia sztuka każdej partii musi zostać pobrana za pomocą penetranta fluorescencyjnego. Gdy wahania przekraczają granicę kontrolną, należy natychmiast zatrzymać maszynę, aby wyregulować ciśnienie i czas polerowania.
Czy chropowatość powierzchni Ra0,4μm jest wystarczającym kryterium akceptacji lustra?
Ra0,4μm należy do poziomu optycznego o wysokiej precyzji, ale Rz łatwo zignorować, skupiając się tylko na Ra. Zaleca się ustalenie kryteriów akceptacji na poziomie Ra≤0,4µm i Rz≤0,8µm oraz użycie mikroskopu metalograficznego o powiększeniu 500x w celu potwierdzenia braku mikroskopijnych pasm odkształceń.
Wnioski i rekomendacje dotyczące działań
Obróbka CNC i polerowanie lustrzane części lotniczych to zasadniczo kompleksowe zarządzanie wytrzymałością materiału i stanem naprężenia. Ryzyko wystąpienia mikropęknięć nie jest niekontrolowane, ale zależy od dopracowanej kombinacji parametrów procesu (ciśnienie, prędkość, medium) i metod wykrywania (PT, metalografia). Jako producent precyzyjny, ShowyMetal opiera się na 72 wieloosiowych urządzeniach CNC oraz rygorystycznych systemach kontroli trójwspółrzędnej i optycznej, aby zapewnić dokładność wymiarową ± 0,01 mm. Skutecznie zapobiega również ukrytym defektom na polerowanej powierzchni poprzez potwierdzenie pierwszego artykułu i kontrolę procesu.
Jeśli szukasz partnera w dziedzinie obróbki oferującego pełną obróbkę powierzchniową i możliwości kontroli części konstrukcyjnych ze stopu tytanu lub stopu aluminium klasy lotniczej, prześlij rysunki i specyfikacje techniczne do naszego zespołu inżynierów. W oparciu o charakterystykę materiału dostosujemy dla Ciebie kompletny plan procesu, obejmujący odprężanie, stopniowane polerowanie i testy penetracyjne, a także przedstawimy raport z inspekcji spełniający standardy lotnicze.



