





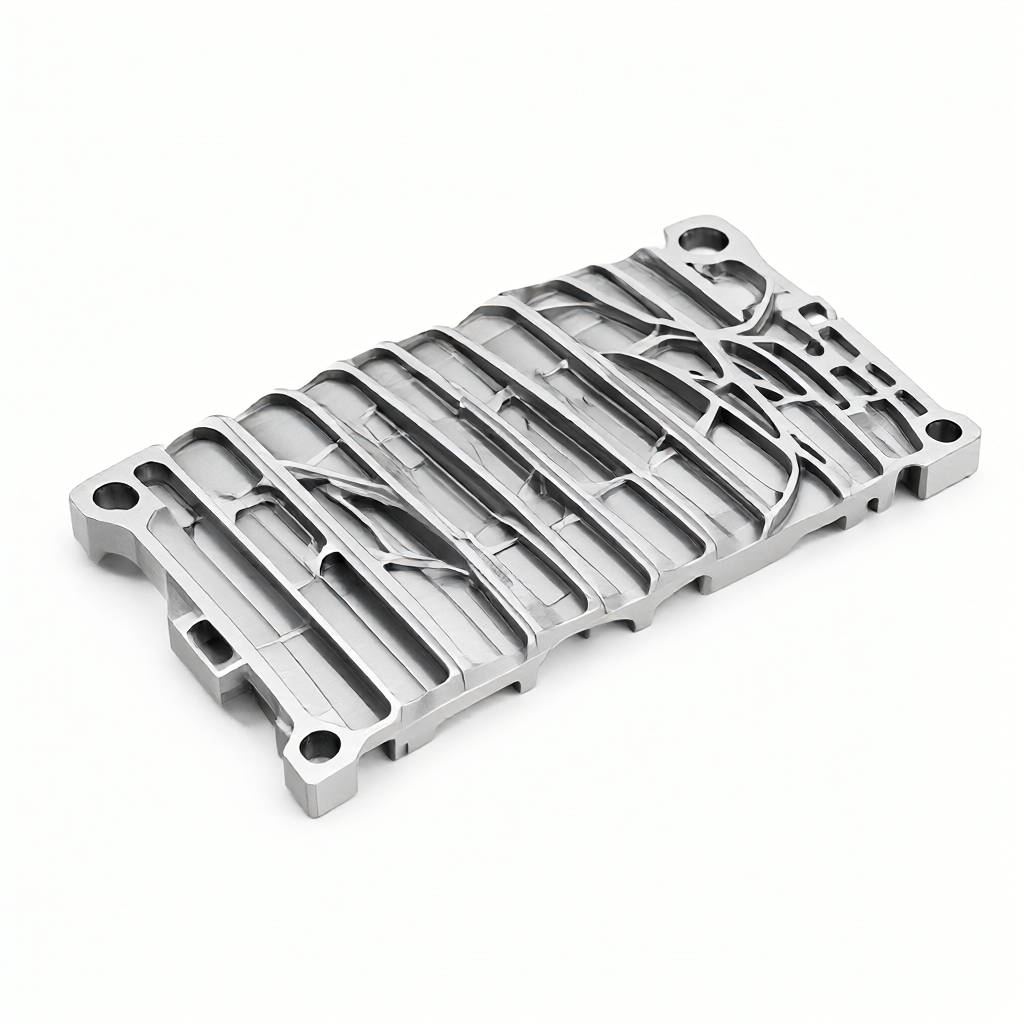
Trudności w kontroli odkształceń podczas obróbki cienkich żeber na części lotnicze
W przemyśle lotniczym w komponentach takich jak wsporniki silnika i złącza podwozia często stosuje się cienkościenne konstrukcje żebrowe o dużym współczynniku rozstawu żeber. Części takie są zwykle wycinane z płyt ze stopu aluminium lub tytanu. Grubość żeber wynosi zwykle od 1,5 mm do 3 mm, a wysokość żeber może osiągnąć ponad 80 mm. Podczas obróbki takich części siły skrawania i odprężanie naprężeń resztkowych generowane przez frezowanie CNC mogą łatwo spowodować wypaczenie lub skręcenie cienkich ścian, co skutkuje ostatecznymi wymiarami poza tolerancją. Wiele ogniw produkcyjnych ignoruje skumulowany wpływ łańcucha procesu na odkształcenia, co skutkuje słabą spójnością produkcji masowej.
Sednem rozwiązania tego problemu jest zrozumienie reakcji materiału pod wpływem sprzęgającego efektu „naprężenia cieplnego-siłowego”. Odkształceń nie można całkowicie uniknąć, opierając się wyłącznie na wyborze narzędzia. Cały proces, od metod mocowania, strategii głębokości skrawania po parametry procesu obróbki, musi być systematycznie optymalizowany. Celem tego artykułu jest zbadanie, w jaki sposób kontrolować odkształcenie procesowe cienkich żeber za pomocą środków inżynieryjnych i zapewnienie praktycznego odniesienia do parametrów dla zamówień technicznych i inżynierów.
Zasady inżynierii odprężania naprężeń szczątkowych i doboru materiałów
Klasa materiału i stan naprężenia
Powszechnie stosowane materiały na cienkościenne części lotnicze to 7075-T651, 6061-T6 i Ti-6Al-4V. Wśród nich stop aluminium 7075 ma wysoką twardość, ale duże naprężenia wewnętrzne. Stan T651 ma niższy poziom naprężeń szczątkowych niż stan T6 i jest bardziej odpowiedni do obróbki cienkościennej. W przypadku stosowania 7075-T6 zaleca się wykonanie obróbki postarzającej przed wykończeniem w celu ustabilizowania stanu naprężenia. W przypadku cienkich płyt ze stopów tytanu, ze względu na ich niską przewodność cieplną (około 6,7 W/m·K), ciepło skrawania gromadzi się w dużym stopniu i może łatwo spowodować deformację termiczną. Należy znacznie zmniejszyć prędkość podawania i wzmocnić chłodzenie.
Wybór materiału wymaga połączenia wytrzymałości i urabialności. Jeśli grubość żebra jest mniejsza niż 2 mm, zaleca się nadanie pierwszeństwa 6061-T6, aby uzyskać lepszą wydajność cięcia. Chociaż jego wytrzymałość jest nieco niższa niż 7075, w niegłównych częściach konstrukcyjnych nośnych, jego przewaga w zakresie stabilności przetwarzania jest znacząca i może zmniejszyć wskaźnik złomu.
Strategia mocowania: unikać deformacji mocowania
Zaciśnięcie cienkich żeber jest pierwszym krokiem w kontroli odkształceń. Bezpośrednie zaciskanie cienkich blach tradycyjnymi szczypcami płaskimi spowoduje miejscowe wgniecenia, a odbicie po rozładowaniu spowoduje odchylenie od płaskości. W praktyce inżynierskiej zaleca się stosowanie oprzyrządowania adsorpcyjnego próżniowego lub niestandardowych docisków pneumatycznych.
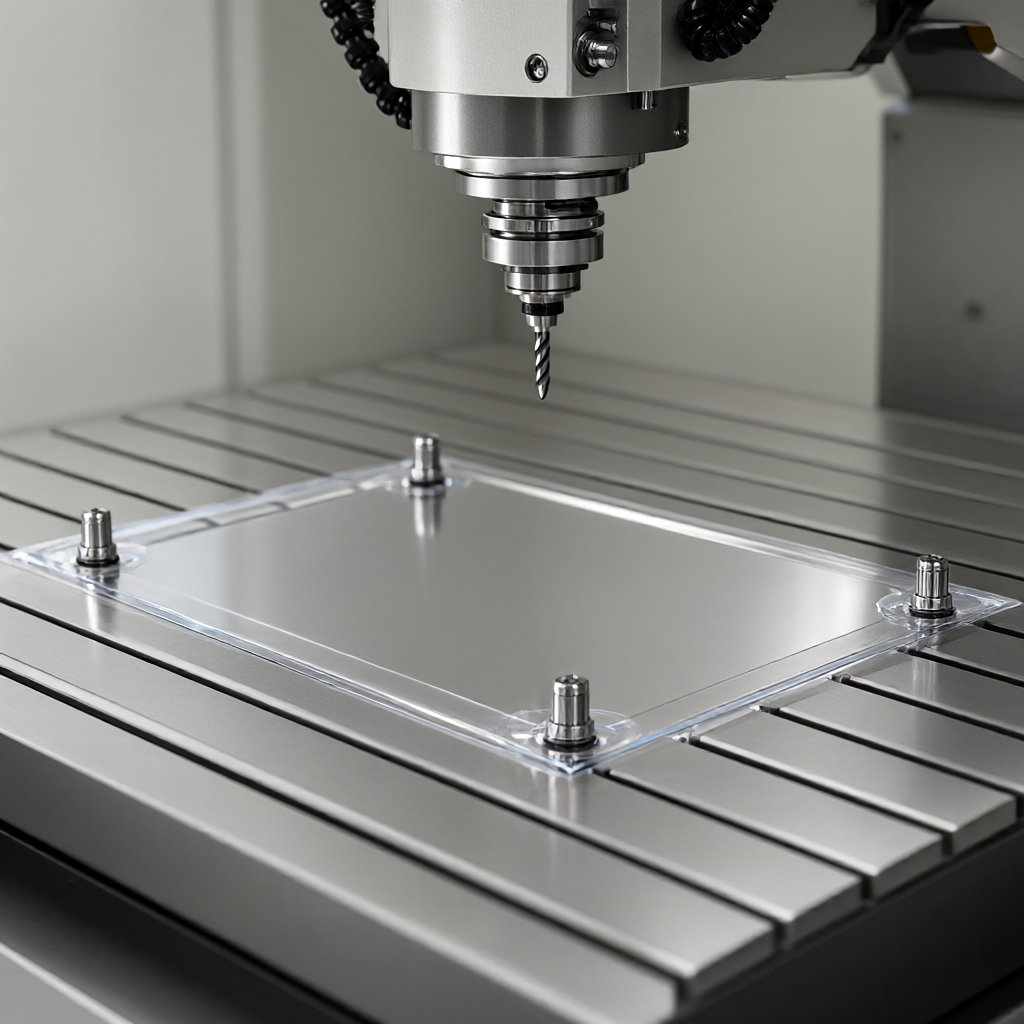
- Adsorpcja próżniowa:Nadaje się do płyt o płaskiej powierzchni i jednakowej grubości. Siła adsorpcji jest równomiernie rozłożona i może skutecznie wyeliminować deformację punktu ściskania. Należy upewnić się, że dolna powierzchnia przedmiotu obrabianego jest uszczelniona, aby zapobiec wyciekom powietrza i niewystarczającej sile adsorpcji.
- Zacisk pneumatyczny:Powietrze przepływające przez wielopunktowe mikropory równoważy ciśnienie, aby uniknąć skupienia naprężeń w jednym punkcie. Należy dokładnie obliczyć gęstość i średnicę porów, aby zapobiec wibracjom cienkościennym powodowanym przez wpływ przepływu powietrza.
- Wsparcie pomocnicze:Dodaj kołki pozycjonujące lub wsporniki w kształcie litery V z tyłu żeber, aby przekształcić siłę zacisku w obciążenia rozłożone. Położenie punktu podparcia powinno unikać obszaru obróbki i zapewniać stałą wysokość podparcia, a błąd jest kontrolowany w zakresie ± 0,02 mm.
Przed zaciśnięciem należy przeprowadzić próbę naprężenia: po próbie zaciśnięcia zmierzyć płaskość nieobrobionej powierzchni. Jeśli wypaczenie przekracza 0,05 mm/100 mm, należy wyregulować konstrukcję nośną lub dodać podkładki buforowe.
Optymalizacja parametrów skrawania: redukcja ciepła i siły skrawania
Kluczem do obróbki cienkich żeber o dużym rozstawie żeber jest mała głębokość skrawania, duża prędkość i niski posuw. Zmniejszając pojedynczą grubość skrawania (głębokość skrawania ap w osi Z jest kontrolowana w zakresie 0,5-1,0 mm), zmniejsza się promieniowa siła skrawania, zmniejszając w ten sposób boczne odkształcenia cienkiej ścianki.
Zalecany zakres parametrów (na przykładzie stopu aluminium 7075)
Do obróbki blachy żebrowej o grubości 2 mm za pomocą trójostrzowego frezu walcowo-czołowego Φ8 mm:
- Prędkość wrzeciona: 8000-10000 obr./min w celu utrzymania płynnego odprowadzania wiórów końcowych.
- Prędkość posuwu: 150-250 mm/min, zapewniając posuw na ząb f/z w zakresie 0,03-0,06 mm.
- Osiowa głębokość skrawania: frezowanie warstwowe, każda warstwa wynosi 0,5 mm, aby uniknąć natychmiastowego uwolnienia naprężeń spowodowanych jednorazowym cięciem.
- Metoda chłodzenia: Stosować wysokociśnieniowe smarowanie minimalną ilością (MQL) lub wewnętrzne chłodzenie pod wysokim ciśnieniem, aby kontrolować temperaturę płynu obróbkowego poniżej 40°C i zapobiegać odkształceniom termicznym.
W przypadku cienkich blach ze stopu tytanu prędkość obrotową należy zmniejszyć do 3000–4000 obr./min, prędkość posuwu zmniejszyć o 50%, a w całym procesie stosuje się płyn obróbkowy stabilny w wysokiej temperaturze, aby utrzymać trwałość narzędzia i kontrolować dopływ ciepła.
Projektowanie tras procesu: wieloosiowa współpraca i odprężanie
Pojedynczy proces nie jest w stanie wyeliminować nagromadzonych odkształceń i należy zaprojektować łańcuch procesów obejmujący „obróbkę zgrubną, odprężanie i wykańczanie”. W przypadku skomplikowanych żeber zaleca się zastosowanie 5-osiowego centrum obróbczego w celu optymalizacji ustawienia narzędzia poprzez regulację nachylenia wrzeciona w celu uniknięcia kolizji z chwytem narzędzia i poprawy ewakuacji wiórów. W obróbce wieloosiowej utrzymanie lepszego kąta przyłożenia narzędzia do powierzchni skrawającej (około 15–30°) może poprawić wykończenie powierzchni poniżej Ra0,8 μm.
Po obróbce zgrubnej należy przeprowadzić naturalne starzenie (odpoczynek przez 24-48 godzin) lub wyżarzanie odprężające w niskiej temperaturze (aluminium 200-250℃/4 godziny), aby uwolnić wewnętrzne naprężenia szczątkowe. Następnie następuje obróbka wykańczająca, aby zapewnić stabilność wymiarową. Ten łańcuch procesów zmniejsza wahania wymiarowe w produkcji seryjnej o ponad 30%.
Porównanie rozwiązań: obróbka ogólna 5-osiowa vs łączenie wieloprocesowe
| Wymiary kontrastowe | Obróbka ogólna 5-osiowa | Łączenie wieloprocesowe (3 osie + odwracanie) |
|---|---|---|
| Liczba zacisków | 1 raz (ogólne pozycjonowanie) | 2-3 razy (odwrócenie pozycji) |
| błąd skumulowany | Niski, nie ma potrzeby dodatkowego pozycjonowania | Większa, zależy od dokładności kołka pozycjonującego |
| Wydajność przetwarzania | Wysoki, krótki czas przezbrojenia | Średnio, zmiana ubrania zajmuje dużo czasu |
| Wymagania sprzętowe | Wymaga możliwości połączenia 5-osiowego | Wystarczy standardowa maszyna 3-osiowa |
| Ryzyko deformacji | Niski, jedno pozycjonowanie i jedno przetwarzanie | Średnie, wielokrotne zaciskanie zwiększa zaburzenie naprężeń |
W przypadku skomplikowanych części o wysokim stosunku żeber do odstępów, 5-osiowa obróbka integralna ma znaczące zalety w zakresie kontroli odkształceń i jest szczególnie odpowiednia w scenariuszach o wysokich wymaganiach dotyczących konsystencji partii.
Kontrola jakości i analiza awarii
Ostateczna weryfikacja zapobiegania deformacjom polega na kontroli. Zaleca się stosowanie trójwymiarowej współrzędnościowej maszyny pomiarowej (CMM) w celu zebrania pełnowymiarowych danych w kluczowych węzłach, koncentrując się na wysokości żeber, płaskości otworu i konturach. W przypadku powierzchni silnie odblaskowych można zastosować skanowanie laserowe lub pomiar światłem strukturalnym, aby uniknąć przekłuwania cienkich ścian przez sondy kontaktowe.
Jeśli wystąpi awaria związana z wypaczeniem, należy zastosować oprogramowanie do analizy termicznej, aby odtworzyć proces cięcia i zidentyfikować obszary akumulacji ciepła. Typowe przyczyny awarii obejmują: deformację łuku w środku płyty podłogowej (nierównomierne nagrzewanie) i wypaczenie końcówek (nierównomierne zwolnienie naprężeń zaciskających). Rejestruj trajektorię zużycia narzędzia w każdej partii, aby zapewnić podstawę do dostosowania parametrów kolejnej partii.
Często zadawane pytania
Jak zrównoważyć wydajność i kontrolę odkształceń w obróbce cienkich żeber lotniczych?
Zaleca się przyjęcie strategii „naddatek na półwykończenie 0,1 mm + odprężanie + obróbka wykańczająca”, aby poświęcić niewielką ilość czasu w zamian za stabilność wymiarową i uniknąć wielokrotnego szlifowania.
Czy obróbka blachy ze stopu aluminium 7075 wymaga specjalnego chłodzenia?
Tak. Zaleca się stosowanie wewnętrznego chłodzenia pod wysokim ciśnieniem, aby utrzymać natężenie przepływu chłodziwa powyżej 20 l/min, aby zapobiec odkształceniom termicznym spowodowanym temperaturą w obszarze skrawania przekraczającą 150°C.
Jaki wpływ ma obróbka 5-osiowa na chropowatość powierzchni części cienkościennych?
Rozsądny kąt nastawienia może ustabilizować chropowatość w granicach Ra0,8 μm, czyli lepiej niż Ra1,6 μm w przypadku tradycyjnej obróbki 3-osiowej, redukując późniejsze procesy szlifowania.
Jak ustalić, czy w części wystąpiła deformacja relaksacji naprężeń?
Po zakończeniu odstaw na 48 godzin i ponownie zmierz wymiary. Jeśli wymiary zmienią się o więcej niż ±0,02 mm, należy dodać stopień odprężania lub dostosować naddatek procesowy.
Jak zapewnić spójność 72 urządzeń w masowej produkcji?
Ustal standardowy pakiet parametrów procesu, regularnie kalibruj bicie średnicy narzędzia (≤5 μm) i bicie wrzeciona oraz używaj tej samej partii narzędzi, aby zapewnić spójny stan skrawania.
Wnioski i sugestie dotyczące współpracy
Kontrolowanie deformacji procesowej cienkich żeber lotniczych przy dużym rozstawie żeber wymaga wszechstronnego zastosowania obróbki wstępnej materiału, elastycznego mocowania, wieloosiowej obróbki o małej głębokości skrawania i segmentowej technologii odprężania. Dzięki powyższym środkom inżynieryjnym dokładność wymiarową cienkościennych części można ustabilizować na poziomie ± 0,01 mm, a chropowatość powierzchni może osiągnąć Ra0,4 μm, spełniając rygorystyczne wymagania części konstrukcyjnych przemysłu lotniczego. W dziedzinie dostosowywania precyzyjnych części CNC dysponujemy klastrem 72 urządzeń 3/4/5-osiowych, zapewniającym kompleksowe usługi, od sugestii DFM, symulacji procesu po kontrolę spójności partii. Jeśli masz problem z przetwarzaniem deformacji cienkościennych części, możesz dostarczyć rysunki lub próbki. Opracujemy dla Ciebie ekskluzywny plan procesu w oparciu o rzeczywiste warunki pracy i zapewnimy szybką dostawę partii w ciągu 15-25 dni.



