





Analiza właściwości materiału Inconel 718 i trudności skrawania
Inconel 718 to wysokotemperaturowy stop na bazie niklu, który jest szeroko stosowany w tarczach turbin silników lotniczych, łopatkach sprężarek i złączach konstrukcyjnych ze względu na doskonałą wytrzymałość na pełzanie i odporność na korozję. Jednak jego właściwości fizyczne stwarzają znaczne wyzwania w zakresie obróbki podczas frezowania CNC.Materiał ma granicę plastyczności około 770 MPa w temperaturze pokojowej i jest mocnyUtwardzanie roboczeefekt. Gdy temperatura w strefie odkształcenia skrawania wzrasta, następuje poślizg granic ziaren, a twardość może szybko wzrosnąć do ponad 600 HV. Jeżeli pozostanie zbyt dużo tej utwardzonej warstwy, będzie to bezpośrednio prowadzić do wzrostu późniejszych sił skrawania i wykruszania narzędzia. Ponadto przewodność cieplna Inconelu 718 wynosi tylko około jednej dziesiątej współczynnika przewodności cieplnej czystego aluminium, co utrudnia odprowadzanie ciepła skrawania przez przedmiot obrabiany lub wióry. Ponad 80% ciepła skrawania koncentruje się w pobliżu krawędzi skrawającej narzędzia, przyspieszając zużycie dyfuzyjne.
- Silna tendencja do przylegania:W wysokich temperaturach pierwiastki takie jak żelazo i nikiel łatwo dyfundują i przylegają do węglika wolframu zawartego w węgliku spiekanym, powodując zużycie półksiężycowe.
- Stężenie naprężenia termicznego:Lokalnie wysokie temperatury mogą łatwo wytworzyć szczątkowe naprężenia rozciągające na powierzchni przedmiotu obrabianego, zmniejszając trwałość zmęczeniową. Części przeznaczone do zastosowań w przemyśle lotniczym są na to niezwykle wrażliwe.
- Kontrola naprężeń szczątkowych:Nierównomierny rozkład warstwy utwardzanej przez zgniot doprowadzi do nadmiernego odkształcenia cienkościennych części podczas późniejszej obróbki cieplnej.
Wpływ różnych stanów materiału na proces frezowania
Początkowy stan metalurgiczny Inconelu 718 bezpośrednio określa górną granicę parametrów skrawania. Zwykle surowce dzieli się naWyżarzone rozwiązanie、Roztwór stały + stan starzenia (utwardzony starzeniowo)jak równieżStan zmiękczenia kucia/pręta。Różnice parametrów między stanem roztworu stałego a stanem starzenia
Stare materiały mają wysoką twardość (HRC 35-42) i wysoki opór skrawania, dlatego należy zastosować strategię „niskiej prędkości, dużej głębokości skrawania i silnego chłodzenia”; podczas gdy materiały roztworowe charakteryzują się większą wytrzymałością i silnym zakleszczaniem narzędzia, dlatego należy odpowiednio zwiększyć posuw, aby ułatwić łamanie wiórów. W rzeczywistej produkcji, jeśli status nie jest jasny na rysunkach, przed pobraniem próbek należy potwierdzić numer cieplny materiału i zapis obróbki cieplnej, aby uniknąć przeróbek partii.
| Stan materialny | Zakres twardości (HRC) | Zalecana prędkość skrawania (m/min) | Główne tryby awarii |
|---|---|---|---|
| Roztwór stały (SA) | 25-30 | 80 - 120 | Przyczepność końcówki narzędzia i zużycie półksiężycowe |
| Stan starzenia (SA+Wiek) | 38-44 | 40 - 80 | Zużycie dyfuzyjne, odpryski mechaniczne |
Porównanie doboru narzędzi i technologii powlekania
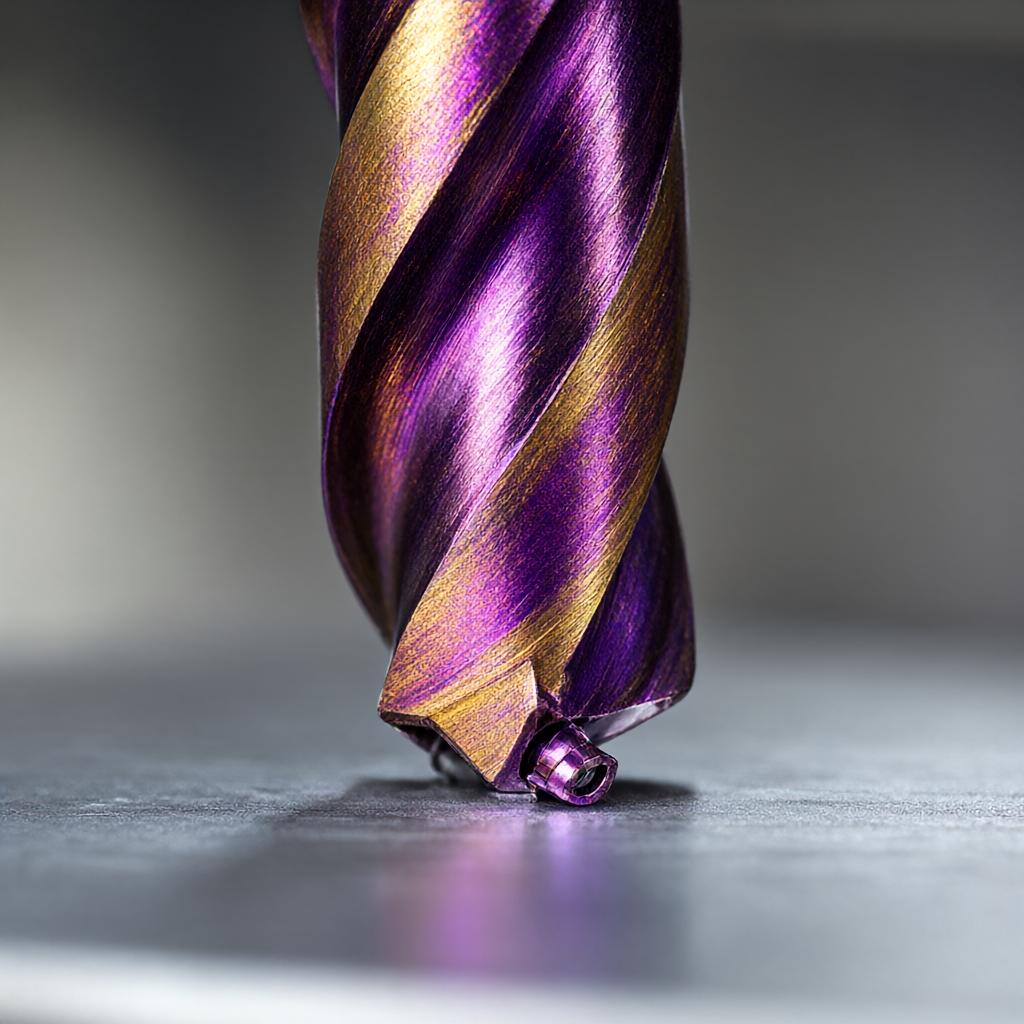
Narzędzia są kluczem do kontrolowania kosztów przetwarzania Inconel 718. Obecnym głównym rozwiązaniem jestNarzędzia do cięcia mikrocząstek pełnowęglikowychWspółpracowaćPowłoka TiAlN. Powłoka TiAlN może w wysokich temperaturach tworzyć warstwę ochronną z pasywowanego tlenku glinu, a jej temperatura antyutleniania może sięgać ponad 800°C, znacznie wydłużając żywotność narzędzia. W przypadku głębokich wnęk lub wieloosiowych części połączeń zaleca się stosowanie frezów palcowych o dużych kątach pochylenia linii śrubowej (30°-40°), aby zwiększyć możliwości usuwania wiórów i zmniejszyć osiowe siły skrawania.
- Zwykły węglik:Nadaje się do obróbki zgrubnej lub warunków pracy w średniej temperaturze, przy wysokich kosztach i szybkim zużyciu.
- Węglik powlekany TiAlN:Nadaje się do obróbki średniej i dokładnej, równoważąc odporność na zużycie i wydajność cięcia, jest pierwszym wyborem do produkcji masowej.
- Supertwarde narzędzia skrawające PCD/CBN:Inconel 718 jest metalem, a PCD (diament) ulegnie reakcji grafityzacji i jego użycie jest surowo zabronione. Chociaż dostępny jest CBN (sześcienny azotek boru), jest on drogi i nadaje się tylko do ekstremalnych scenariuszy wykańczania.
Strategia optymalizacji parametrów skrawania: niska prędkość i duża głębokość skrawania
Tradycyjna strategia „wysokiej prędkości i małej głębokości skrawania” często zawodzi w przypadku Inconelu 718. Ze względu na trudności w odprowadzaniu ciepła, zwiększenie prędkości obrotowej spowoduje wzrost temperatury narzędzia i przyspieszy zużycie. Praktyka inżynierska to pokazujeNiskie obroty i duża głębokość skrawania (duże obciążenie wiórami)Strategia ta pozwala utrzymać względnie stabilną temperaturę strefy skrawania przy zastosowaniu dużej grubości wióra w celu uzyskania lepszego efektu łamania wiórów.
W przypadku frezu walcowo-czołowego o średnicy 10 mm podczas obróbki Aged Inconel 718 zaleca się kontrolowanie prędkości wrzeciona w zakresie 4000-6000 obr/min, a posuw na ząb (fz) ustawiony na poziomie 0,15-0,25 mm/z. W tym czasie można kontrolować temperaturę skrawania i zwiększyć trwałość narzędzia o ponad 30%.
Zapewnienie chłodzenia, smarowania i integralności powierzchni
Chłodzenie ma na celu nie tylko obniżenie temperatury, ale także zmniejszenie współczynnika tarcia. W przypadku części lotniczych wrażliwych na powierzchniowe naprężenia rozciągające zaleca się stosowanieW pełni syntetyczny, rozpuszczalny w wodzie płyn obróbkowyLubPółsyntetyczny płyn obróbkowy typu Micro-olej. Cięcie na sucho (na sucho) nadaje się tylko do obróbki zgrubnej, a obróbkę wykańczającą należy prowadzić na mokro, aby zapobiec powstawaniu śladów i zarysowań na narzędziu.
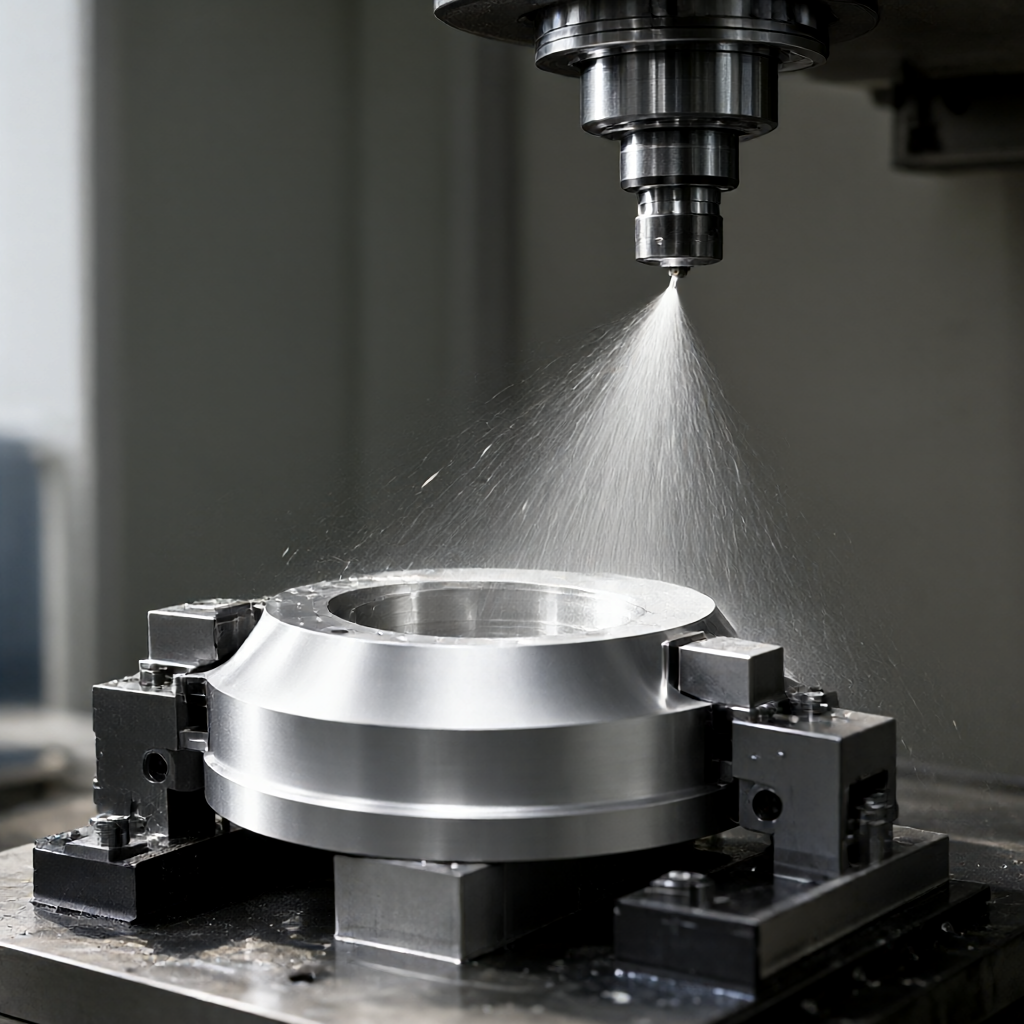
- Kierunek przepływu smaru:Upewnij się, że płyn chłodzący bezpośrednio oddziałuje na krawędź skrawającą, aby uniknąć erozji obrabianej powierzchni i spowodowania wtórnego zużycia.
- Kontrola naprężeń szczątkowych:Zmniejszenie siły skrawania na etapie wykańczania pomaga kontrolować naprężenia szczątkowe powierzchni w zakresie naprężeń ściskających, co jest zgodne z wymogami NADCAP dla części lotniczych.
- Chropowatość powierzchni:Dzięki połączeniu powyższych procesów można uzyskać wykończenie Ra 0,4-0,8 μm, które spełnia standardy większości masek lotniczych i części konstrukcyjnych.
Testowanie standardów i kontrola konsystencji partii
Precyzyjna produkcja polega na powtarzalności. W produkcji masowej wdrażamy trzystopniowy system kontroli jakości: „potwierdzenie pierwszego artykułu – kontrola procesu – pełna kontrola wysyłki”.
Kluczowe wymiary wykrywania
- Dokładność wymiarowa:Trójwymiarowa współrzędnościowa maszyna pomiarowa (CMM) służy do losowej kontroli kluczowych cech, a tolerancja jest kontrolowana w zakresie ± 0,01 mm.
- Chropowatość powierzchni:Miernik chropowatości igły służy do wykrywania narożników i cienkościennych obszarów wewnętrznej wnęki, aby zapobiec pozostawaniu śladów noża.
- Mikrostruktura:W razie potrzeby należy przeprowadzić obserwację mikroskopem metalograficznym, aby upewnić się, że grubość warstwy utwardzanej przez zgniot jest jednolita oraz nie dochodzi do przegrzania i przebarwień.
- Badania nieniszczące:Zgodnie z wymaganiami rysunku należy dostarczyć raport z badań magnetycznych (MT) lub penetracyjnych (PT), aby wykluczyć mikropęknięcia powierzchniowe.
Często zadawane pytania (FAQ)
Jak poprawić krótką trwałość narzędzia podczas frezowania Inconel 718?
Należy sprawdzić, czy parametry skrawania nie są zbyt wysokie, odpowiednio zmniejszyć prędkość obrotową i zwiększyć posuw na ząb; a także sprawdź, czy rodzaj powłoki jest zgodny. Powłoka TiAlN sprawdza się lepiej niż TiCN w przypadku stopów na bazie niklu. Regularne ostrzenie narzędzi skrawających jest również skutecznym sposobem na przedłużenie ich żywotności.
Jak uniknąć deformacji powierzchni po frezowaniu Inconelem 718?
Odkształcenie wynika głównie z uwolnienia naprężeń szczątkowych i odkształcenia termicznego. Przed obróbką wykańczającą należy upewnić się, że półprodukt jest całkowicie odprężony, podczas wykańczania zastosować niskie parametry siły skrawania oraz zapewnić pełne nasmarowanie chłodziwa, aby uniknąć miejscowego przegrzania.
Jaka jest różnica pomiędzy parametrami mielenia dla roztworu stałego i starzonego Inconelu 718?
Twardość w stanie starzenia jest wysoka, wymaga mniejszej prędkości obrotowej (4000-6000 obr/min) i mniejszego posuwu; roztwór stały ma wysoką wytrzymałość i łatwo przylega do narzędzia, a do ułatwienia łamania wiórów wymagana jest nieco większa prędkość posuwu, ale należy wzmocnić chłodzenie, aby zapobiec adhezji.
Dlaczego nie mogę obrabiać Inconelu 718 narzędziami diamentowymi?
Inconel 718 zawiera żelazo, nikiel i inne pierwiastki metalowe, które w wysokich temperaturach wchodzą w reakcję chemiczną z diamentem (węglem), powodując szybkie odpadanie powłoki narzędzia. Dlatego też narzędzia PCD są surowo zabronione i należy używać węglików spiekanych lub CBN.
Jak zapewnić spójność wykończenia powierzchni w produkcji masowej?
Dzięki standaryzowanemu programowaniu, stałemu monitorowaniu trwałości narzędzia (w oparciu o monitorowanie obciążenia wrzeciona), zastosowaniu bibliotek wrzecion z automatyczną wymianą (TSP) i potwierdzaniu chropowatości pierwszego elementu w każdej partii, wahania wartości Ra można kontrolować w zakresie ±0,2 μm.
Wnioski i sugestie dotyczące zapytań
Frezowanie wysokotemperaturowego stopu Inconel 718 to nie problem pojedynczego procesu, ale systematyczna inżynieria materiałów, narzędzi, parametrów i chłodzenia. Opanowanie podstawowej strategii „niskiej prędkości i dużej głębokości skrawania” w połączeniu z narzędziami pokrytymi TiAlN i wydajnym chłodzeniem jest kluczem do zrównoważenia kosztów narzędzi i jakości powierzchni.Jeśli masz potrzeby przetwarzania części Inconel 718 klasy lotniczej, zaleca się dostarczenie rysunków i opisów stanu materiałów. Możemy zapewnić bezpłatną ocenę procesu DFM i raporty prognozujące trwałość narzędzia w oparciu o specyficzne cechy klienta (takie jak cienkie ścianki, głębokie wnęki, złożone zakrzywione powierzchnie), aby pomóc Ci zoptymalizować koszt BOM i czas dostawy. Zapraszamy do przesyłania rysunków do zespołu inżynierów, a my przedstawimy Ci ukierunkowane sugestie dotyczące parametrów cięcia i wyceny partii.



