





W obróbce CNC części lotniczych kontrola siły frezowania i tłumienie odkształceń termicznych płaszczyzny odniesienia to podstawowe problemy procesowe, które decydują o dokładności montażu. Kiedy wielu inżynierów zaznacza na rysunkach tolerancję ±0,01 mm, często ignoruje skumulowany wpływ kształtu wióra, szybkości zużycia narzędzia i naprężenia mocowania na ostateczną płaskość. ShowyMetal opiera się na zestawie 72 urządzeń CNC, aby stabilnie kontrolować chropowatość takich precyzyjnych powierzchni odniesienia w zakresie Ra0,4 μm poprzez optymalizację ilości parametrów cięcia wstecznego i cięcia oraz zapewnia spójność partii poprzez rygorystyczne kontrole procesu. Dla nabywców z branży lotniczej zrozumienie mechanizmów powrotu sprężystego i mikroodkształceń spowodowanych siłami frezowania jest kluczowym wskaźnikiem oceny możliwości procesowych dostawców. W tym artykule przeanalizujemy zachowanie mechaniczne, schematy unikania deformacji i kryteria akceptacji w precyzyjnym frezowaniu płaszczyzny odniesienia z punktu widzenia dowodów inżynieryjnych, pomagając zespołowi technicznemu w dokładnym zlokalizowaniu zasobów przetwarzających, które spełniają rygorystyczne wymagania tolerancji na etapie zapytania.
Źródło siły skrawania i mechanizm efektu cieplnego podczas frezowania płaszczyzny odniesienia
Wpływ składowych siły skrawania na mikroodkształcenia
Podczas procesu frezowania materiałów z aluminium lotniczego (takich jak 7075-T6) główna siła skrawania Fc i siła normalna Fn bezpośrednio determinują stan naprężenia przedmiotu obrabianego. Gdy wielkość nacięcia wstecznego przekracza 0,5 mm, znacząco zmienia się proporcja odkształcenia sprężystego i odkształcenia plastycznego. Jeśli ścieżka narzędzia nie zostanie prawidłowo przydzielona, lokalne uwolnienie naprężeń szczątkowych spowoduje, że odchylenie płaskości przekroczy 0,015 mm. Precyzyjna obróbka wymaga kontrolowania bocznej siły posuwu powyżej krytycznej częstotliwości drgań. Zwykle konieczne jest przewidzenie obszaru koncentracji naprężeń poprzez symulację elementów skończonych i dostosowanie proporcji frezowania współbieżnego i przeciwbieżnego, aby zminimalizować wahania siły skrawania.
Nałożony efekt odkształceń termicznych i zużycia ostrza narzędzia
Ciepło skrawania powstające podczas frezowania z dużą prędkością akumuluje się głównie na powierzchni przedmiotu obrabianego. Jeśli chłodzenie jest niewystarczające, różnica we współczynniku rozszerzalności cieplnej spowoduje przemieszczenie na poziomie mikronów. Jednocześnie na każde 0,1 mm wzrostu zużycia powierzchni przyłożenia narzędzia (wartość VB) siła skrawania może wzrosnąć o około 15%. ShowyMetal wykorzystuje systemy monitorowania łamania wiórów online i zarządzania trwałością narzędzi w produkcji masowej. Dzięki wstępnemu ustawieniu wielkości kompensacji zużycia zapewnia się, że tolerancja geometryczna powierzchni odniesienia pozostanie w górnej i dolnej granicy specyfikacji podczas cyklu życia narzędzia, unikając zmian punktu odniesienia spowodowanych późniejszym szlifowaniem.
Ograniczenia dokładności spowodowane wyborem materiału i strategią mocowania
Części lotnicze powszechnie wykorzystują 6061-T6, 7075-T6 i stop tytanu (Ti-6Al-4V). Przewodność cieplna różnych materiałów znacznie się różni. Niska przewodność cieplna stopów tytanu powoduje, że temperatura w strefie skrawania jest niezwykle wysoka, co sprawia, że bardzo łatwo zachodzi utwardzanie przez zgniot. Sposób mocowania wpływa bezpośrednio na zgodność płaszczyzny odniesienia pozycjonowania: chociaż docisk pneumatyczny ma dużą siłę zaciskania, w konstrukcjach cienkościennych jest podatny na odkształcenia sprężyste; przyssawka próżniowa nadaje się do części płaskich, ale ma ograniczone możliwości dostosowania do skomplikowanych części z występami. Zaleca się użycie hydraulicznego uchwytu samocentrującego lub specjalnego oprzyrządowania w celu zmniejszenia naprężeń szczątkowych poprzez wstępne naprężenie, aby zapewnić, że powierzchnia odniesienia pozostanie w stanie „zerowego naprężenia” podczas obróbki.
Porównanie i wybór rozwiązań do precyzyjnego frezowania płaszczyzny odniesienia
W przypadku przetwarzania płaszczyzny odniesienia tego samego wsparcia lotniczego różne ścieżki procesu charakteryzują się znaczącymi różnicami pod względem kosztów, dokładności i wydajności. Poniższa tabela zawiera porównanie parametrów inżynieryjnych dwóch głównych rozwiązań, które mogą stanowić punkt odniesienia dla zespołu zakupowego i technicznego przy podejmowaniu decyzji.
| Trasa procesu | Typ urządzenia | Zdolność tolerancji | poziom szorstkości | Obowiązujące scenariusze |
|---|---|---|---|---|
| Plan A: 3-osiowe frezowanie z dużą prędkością | Pionowe centrum obróbcze | ± 0,01 mm | Ra 0,8μm | Części standardowe o dużej płaskości i prostej konstrukcji |
| Plan B: jednoczesne wykończenie w 5 osiach | Centrum obróbcze z pięcioma osiami | ±0,005 mm | Ra 0,4μm | Części konstrukcyjne przemysłu lotniczego z elewacjami bocznymi i złożonymi zakrzywionymi powierzchniami |
Opcja A jest odpowiednia dla dużych ilości części o regularnej strukturze i charakteryzuje się wysoką wydajnością; Opcja B może znacznie skrócić czas mocowania i zmniejszyć błąd konwersji odniesienia, i jest szczególnie odpowiednia w przypadku wysokiej jakości komponentów lotniczych o wysokiej wartości i małej objętości. ShowyMetal posiada możliwości obróbki 5-osiowej, które mogą automatycznie optymalizować ścieżkę narzędzia zgodnie z topologią części, aby zmniejszyć ryzyko nadcięcia. Jednocześnie może przeprowadzić wieloaspektową obróbkę za pomocą jednego mocowania, eliminując nagromadzone błędy ze źródła.
Pośredni wpływ kształtu i kontroli łamania wiórów na jakość powierzchni
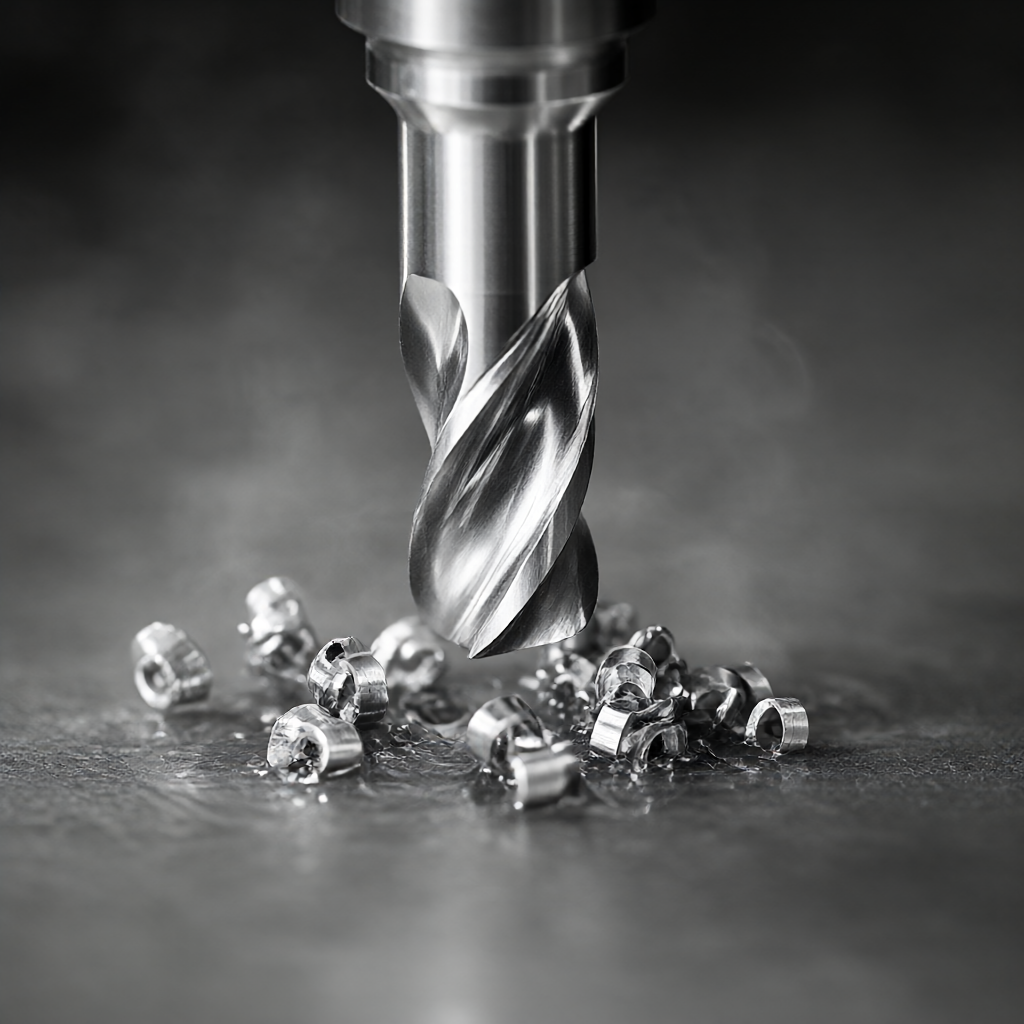
Ciągłe długie wióry nie tylko owijają się wokół narzędzia i wpływają na ewakuację wiórów, ale także zarysowują obrabianą powierzchnię, pogarszając chropowatość. Podczas frezowania z dużą prędkością, dostosowując posuw na ząb frezu do 0,1-0,2 mm/ząb, można zmusić wióry do zwijania się i łamania. W przypadku części cienkościennych mikrowstrząsy spowodowane skrobaniem wiórów mogą powodować wahania płaskości przekraczające 2 μm. Zaleca się przyjęcie strategii obróbki z mikroposuwem w połączeniu z precyzyjnym dostrojeniem prędkości wrzeciona, aby kontrolować długość wióra w zakresie 5-10 mm, co nie tylko zapewnia płynne usuwanie wiórów, ale także pozwala uniknąć zarysowań powierzchni. Ponadto ciepło odprowadzane przez wióry jest również jedną z głównych przyczyn deformacji. Poprawa zdolności łamania wiórów pozwala na utrzymanie stabilnej temperatury w strefie skrawania.
Tłumienie odkształceń i kontrola konsystencji w produkcji masowej
Części lotnicze mają niezwykle wysokie wymagania dotyczące konsystencji partii, a przejście pojedynczej sztuki nie oznacza, że partia jest stabilna. ShowyMetal wdraża trzypoziomowy system kontroli jakości: „potwierdzenie pierwszego artykułu – kontrola procesu – pełna kontrola przesyłki”. Dla cyklu dostaw 15-25 dni dla partii wprowadzamy SPC (Statystyczna Kontrola Procesu) w celu monitorowania kluczowych wymiarów oraz ustalania górnych i dolnych granic karty kontrolnej. Gdy dane monitorowania siły frezowania odbiegają od średniej ±3σ, automatycznie włącza się alarm i zatrzymuje się maszynę w celu sprawdzenia stanu narzędzia. Ten oparty na danych model zarządzania i kontroli zmniejsza prawdopodobieństwo odchylenia wymiarowego spowodowanego zużyciem narzędzia lub dryftem termicznym do akceptowalnego zakresu, zapewniając, że wysokość pierwszej i tysięcznej części pozostaje stała na poziomie mikronów w płaszczyźnie odniesienia.
Czynniki środowiskowe i kompensacja termiczna obrabiarek
Wahania temperatury (>±1°C/h) w warsztacie obróbczym spowodują wydłużenie termiczne korpusu obrabiarki, bezpośrednio wpływając na dokładność pozycjonowania. Wysokiej klasy centra obróbcze są wyposażone w modele błędów termicznych, które automatycznie korygują współrzędne w oparciu o temperaturę otoczenia. Klientom z branży lotniczej zaleca się zaznaczenie na rysunkach wymagań dotyczących temperatury (np. 20±1°C) i odczekanie, aż obrabiany przedmiot powróci do temperatury pokojowej, przed pomiarem podczas kontroli, aby wyeliminować resztkowe efekty termiczne. W warsztacie ShowyMetal panuje stała temperatura i wilgotność, w połączeniu z systemem kontroli w zamkniętej pętli, aby zapewnić, że wpływ czynników środowiskowych na ostateczny rozmiar będzie mniejszy niż ±0,002 mm.
Analiza standardów kontroli i punktów akceptacji
Akceptacja punktu odniesienia zależy nie tylko od płaskości, ale także od integralności powierzchni. Powszechnie stosowane metody testowania obejmują: trójwymiarową współrzędnościową maszynę pomiarową (CMM) do pomiaru płaskości i konturu, optyczny miernik płaszczyzny do pomiaru falistości powierzchni oraz miernik chropowatości do pomiaru wartości Ra. W przypadku części lotniczych wymagana jest również kontrola wzrokowa (VT), aby sprawdzić, czy w strefie wpływu ciepła nie występują noże, zadrapania lub odbarwienia. Jeśli na powierzchni znajduje się utwardzona warstwa lub naprężenia szczątkowe, może to stać się źródłem pęknięć zmęczeniowych. W kryteriach odbioru zaleca się określenie: tolerancji płaskości, górnej granicy chropowatości oraz kryteriów wizualnych braku widocznych wad. ShowyMetal dostarcza raporty z inspekcji CMM dostarczane wraz z towarami, a dane są identyfikowalne, co pomaga klientom szybko przeprowadzać inspekcje przychodzące w fabryce.
Lista kontrolna dotycząca unikania typowych usterek
- Ślady drgań: spowodowane sprzężeniem częstotliwości drgań własnych obrabiarki i prędkości obrotowej wrzeciona. Należy unikać strefy prędkości drgań i zmniejszać ilość cofania.
- Zadrapania powierzchniowe: spowodowane słabym łamaniem wiórów lub zanieczyszczeniem chłodziwa. Konieczne jest zoptymalizowanie rowka łamania wiórów i utrzymanie czystości chłodziwa.
- Pęknięcia naprężeniowe szczątkowe: spowodowane nadmiernym szlifowaniem lub niewłaściwą obróbką cieplną, należy ujednolicić proces obróbki i zarezerwować proces odprężania.
Często zadawane pytania
Jak zrównoważyć wydajność i dokładność ± 0,01 mm podczas frezowania płaszczyzny odniesienia części lotniczych?
Zaleca się przyjęcie strategii „naddatek na frezowanie zgrubne + frezowanie dokładne jednym narzędziem”. Wielkość skrawania podczas dokładnego frezowania wstecznego jest kontrolowana na poziomie 0,05-0,1 mm, a prędkość posuwu jest zmniejszona do 30% konwencjonalnej szybkości. Dzięki szybkiemu cięciu i wymuszonemu chłodzeniu można utrzymać rozsądny rytm, zapewniając jednocześnie dokładność.
Obróbka powierzchni odniesienia ze stopu tytanu jest podatna na działanie wysokich temperatur. Jakie są skuteczne rozwiązania chłodzące?
Stop tytanu ma niską przewodność cieplną, dlatego zaleca się stosowanie smarowania minimalną ilością (MQL) lub chłodziwa pod wysokim ciśnieniem w niskiej temperaturze (



