





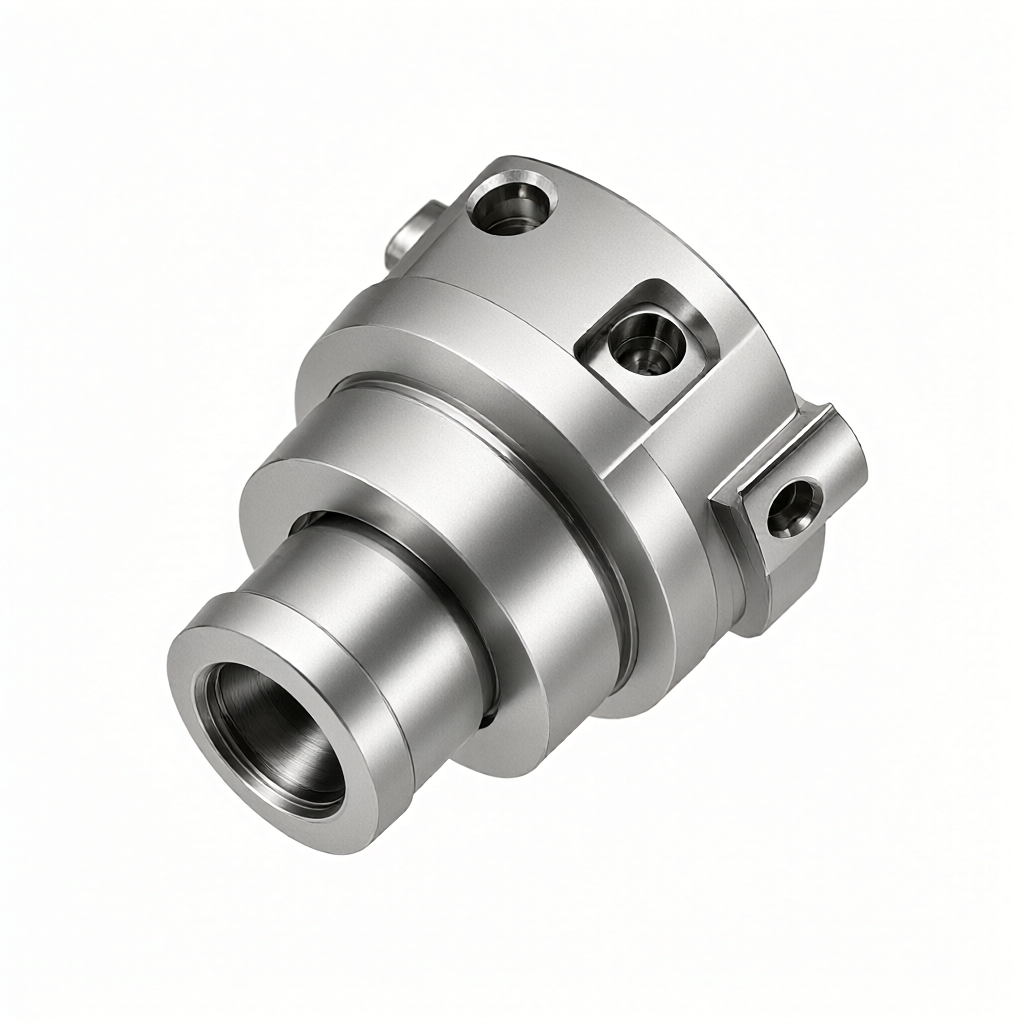
W obróbce CNC części lotniczych integracja wieloprocesowa jest kluczową strategią pozwalającą kontrolować skumulowane błędy i skracać cykl dostaw. W przypadku precyzyjnych części konstrukcyjnych toczenie, frezowanie, wiercenie, gwintowanie i inne operacje można wykonać w jednym mocowaniu, co może znacznie zmniejszyć nakładanie się błędów powodowanych przez wielokrotne pozycjonowanie i skrócić czas realizacji. W artykule dokonana zostanie dogłębna analiza doboru procesu obróbki 5-osiowej symultanicznej, kompozytu tokarsko-frezarskiego oraz mocowania dzielonego. Poprzez określone parametry i przypadki pokaże, jak osiągnąć podwójną gwarancję wyglądu i działania przy wymogu dokładności ± 0,01 mm.
Podstawowy wpływ integracji wielu procesów na dokładność części lotniczych
W tradycyjnym procesie dyspersji błędy pozycjonowania będą wprowadzane przy każdym ponownym mocowaniu, co może prowadzić do powierzchni współpracujących poza tolerancją po wielokrotnej akumulacji. Zintegrowana obróbka ujednolica punkt odniesienia, zmniejszając liczbę mocowań i sprawiając, że rozkład w strefie tolerancji jest bardziej skoncentrowany. W przemyśle lotniczym części często obejmują złożone zakrzywione powierzchnie i cienkościenne konstrukcje, które mają słabą sztywność i mogą łatwo prowadzić do deformacji w wyniku wielokrotnego mocowania. Jednorazowe formowanie lub minimalna liczba zaciśnięć, w połączeniu z kompensacją napięcia wstępnego zacisku, mogą skutecznie stłumić dryf wymiarowy spowodowany uwolnieniem naprężeń szczątkowych, co jest podstawą zapewnienia dokładności montażu końcowego.
- Redukcja błędów pozycjonowania: Błąd pojedynczego mocowania jest zwykle kontrolowany w granicach 0,02 mm, a skumulowany błąd wielu zacisków może osiągnąć 0,05-0,08 mm.
- Ujednolicenie benchmarków: Ustal jednolity układ współrzędnych, aby uniknąć odchyleń kierunku spowodowanych konwersją układu odniesienia pomiędzy różnymi procesami.
- Kontrola deformacji: Zmniejsza zmiany naprężeń zaciskających i zmniejsza końcową niestabilność wymiarową cienkościennych części spowodowaną deformacją odprężającą.
Wybór ścieżki procesu dla połączenia 5-osiowego oraz kombinowanego toczenia i frezowania
W przypadku złożonych części konstrukcyjnych przemysłu lotniczego wybór ścieżki procesu bezpośrednio determinuje wydajność przetwarzania i jakość powierzchni. 5-osiowe centrum obróbcze potrafi zorientować się, że narzędzie jest zawsze ustawione prostopadle do powierzchni skrawającej, utrzymuje stały kąt opasania narzędzia, pozwala uniknąć problemów z nożem łoża i poprawia wykończenie. Kombinacja toczenia i frezowania nadaje się do części o złożonych cechach (takich jak ostrza i nachylone otwory) na korpusie obrotowym. Całą obróbkę korpusu obrotowego i korpusu nieobrotowego można wykonać w jednym mocowaniu.
| Typ procesu | Odpowiednie cechy części | Główne zalety | ograniczenie |
|---|---|---|---|
| 3-osiowy, wieloprocesowy | Typ tabletu, prosta jednostka | Popularny sprzęt i proste programowanie | Nie można obrabiać otworów ukośnych i głębokich ścian bocznych wnęki |
| Frezowanie symultaniczne w 5 osiach | Wirnik, wspornik o specjalnym kształcie, złożona zakrzywiona powierzchnia | Optymalizacja postawy narzędzia, jednostronna realizacja złożonych funkcji | Obróbka końcowa jest trudna, a koszty sprzętu wysokie |
| Toczenie i frezowanie | Wały z nachylonymi otworami/ostrzem | Wysoka wydajność, jednorazowe mocowanie zamyka cały proces | Niezwykle wysokie wymagania dotyczące sztywności obrabiarek i duże ryzyko zakłóceń |
Przy wyborze należy dokładnie ocenić dostępność narzędzia. W obróbce 5-osiowej konieczne jest sprawdzenie interferencji pomiędzy uchwytem narzędzia, przedmiotem obrabianym i uchwytem poprzez symulację kinematyczną. Szczególnie w przypadku obróbki głębokich wgłębień kluczowym ograniczeniem jest dostępność narzędzi z krótkim wysięgiem.
Optymalizacja właściwości materiału i parametrów skrawania
Powszechnie stosowane materiały lotnicze, takie jak Inconel 718, Ti-6Al-4V i Al-7075, charakteryzują się ogromnymi różnicami w przewodności cieplnej i wytrzymałości na rozciąganie, co bezpośrednio wpływa na trwałość narzędzia i integralność powierzchni. Stop tytanu ma słabą przewodność cieplną, a wysokie temperatury w obszarze skrawania mogą łatwo doprowadzić do sklejenia i zużycia narzędzia. Dlatego należy zastosować strategię niskiej prędkości skrawania (30-50 m/min) i dużej głębokości skrawania. Stal nierdzewna ma wysoką wytrzymałość i jest podatna na hartowanie na zimno. Należy zadbać o to, aby krawędź skrawająca była ostra i unikać trudności w łamaniu wiórów.
- Inconel 718: Zalecana prędkość frezowania 80-120 m/min, posuw 0,05-0,1 mm/obr, stosowanie drobnoziarnistych narzędzi węglikowych i wybór powłoki TiAlN lub AlTiN.
- Ti-6Al-4V: Zalecana prędkość frezowania wynosi 30-60 m/min i wymagana jest minimalna ilość smarowania (MQL), aby zapobiec poparzeniom powierzchni przedmiotu obrabianego spowodowanym złym odprowadzaniem ciepła.
- Al-7075: Prędkość może osiągnąć 300-600 m/min. Zwróć uwagę na usuwanie wiórów i zadziorów. Zaleca się wypolerowanie krawędzi tnącej narzędzia, aby zapobiec przywieraniu wiórów aluminiowych.
Strategia mocowania i technologia tłumienia odkształceń
W obróbce zintegrowanej schemat mocowania musi uwzględniać zarówno sztywność, jak i minimalizację naprężeń. W przypadku części cienkościennych zaleca się stosowanie przyssawek próżniowych, miękkich pazurów lub niestandardowych elastycznych zacisków, aby uniknąć wypaczeń spowodowanych lokalnym wysokim ciśnieniem. Podczas obróbki wielu powierzchni konieczne jest zaplanowanie jednolitej płaszczyzny odniesienia i wykorzystanie precyzyjnych otworów na kołki pozycjonujące, aby zapewnić powtarzalną dokładność pozycjonowania dodatkowego mocowania w granicach 0,01 mm. Obliczenie siły mocowania musi opierać się na granicy plastyczności najmniejszego przekroju przedmiotu obrabianego, która zwykle jest kontrolowana poniżej 50% granicy plastyczności.
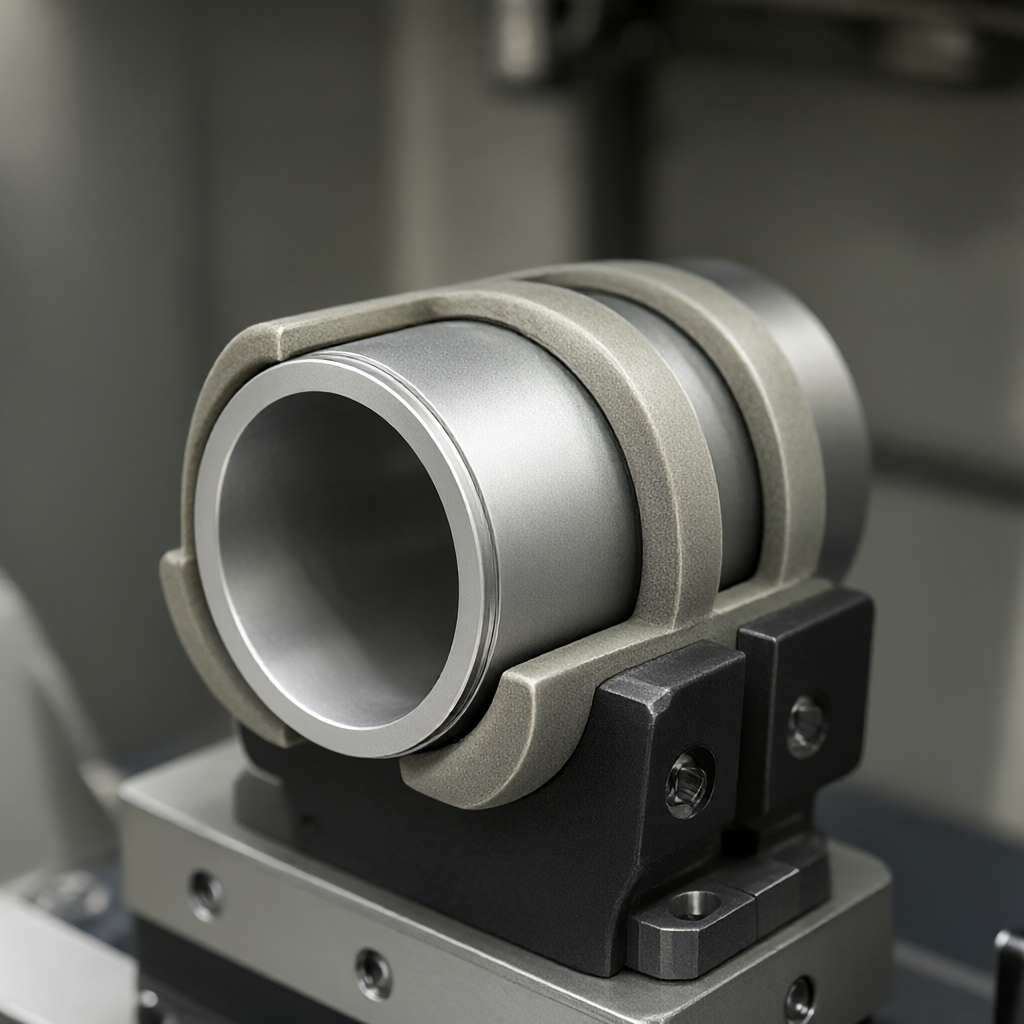
Miękkie szlifowanie szczęk i kontrola napięcia wstępnego
W kombinowanym procesie toczenia i frezowania zastosowanie drobno szlifowanych miękkich pazurów może znacznie poprawić współosiowość obracających się części. Dokładność szlifowania szczęk miękkich musi wynosić 0,005 mm, a podczas procesu mocowania stosowana jest stała siła napięcia wstępnego. W przypadku smukłych wałów o współczynniku kształtu większym niż 8 zaleca się użycie ramy środkowej lub wspornika jako wspornika pomocniczego. Należy jednak zwrócić uwagę na wpływ tarcia wspornika na jakość powierzchni i w razie potrzeby nałożyć smar na powierzchnię styku.
Kontrola jakości powierzchni i spójności wyglądu
Części lotnicze skupiają się nie tylko na rozmiarze, ale także na integralności powierzchni. Obrobiona powierzchnia nie powinna mieć przepaleń, pęknięć ani wyraźnych śladów wibracji. Optymalizując prędkość posuwu i prędkość wrzeciona, aby zminimalizować opór dynamiczny, można uzyskać chropowatość Ra 0,4-0,8 μm. Wygląd Spójność partii jest kluczem do dostawy. Do programu należy dodać logikę automatycznego ustawiania narzędzi i kompensacji wielkości, a monitorowanie SP C (statystyczne sterowanie procesem) musi być przeprowadzane regularnie przy użyciu współrzędnościowego przyrządu pomiarowego. Jeśli zostanie znalezione odchylenie trendu wymiarowego, wartość kompensacji narzędzia powinna zostać dostosowana na czas, aby uniknąć złomowania partii.
- Tłumienie gadania: Unikaj stosowania prędkości posuwu w zakresie częstotliwości rezonansowej i określ bezpieczne okno posuwu poprzez testy skrawania.
- Ulga w stresie: Zaleca się wykonanie wyżarzania starzeniowego lub odprężającego po obróbce, szczególnie w przypadku stopów tytanu i stali o wysokiej wytrzymałości, w celu wyeliminowania naprężeń szczątkowych.
Metody kontroli i kryteria akceptacji
Akceptacja nie ogranicza się do wyglądu, ale opiera się również na precyzyjnych testach. Kluczowe powierzchnie współpracujące są w pełni sprawdzane za pomocą współrzędnych trójwymiarowych (CMM), a ogólne wymiary są losowo sprawdzane za pomocą suwmiarki lub mierników przejścia i zatrzymania. W przypadku wnęk wewnętrznych można zastosować programowanie sondy do pomiaru głębokości i średnicy otworu nieprzelotowego. Do pomiaru chropowatości powierzchni wykorzystuje się miernik chropowatości z rysikiem, długość próbkowania L=12,5mm i długość oceny Lr=63mm. Wszystkie dane muszą zostać zapisane, aby utworzyć pełny raport z testu, aby zapewnić identyfikowalność.
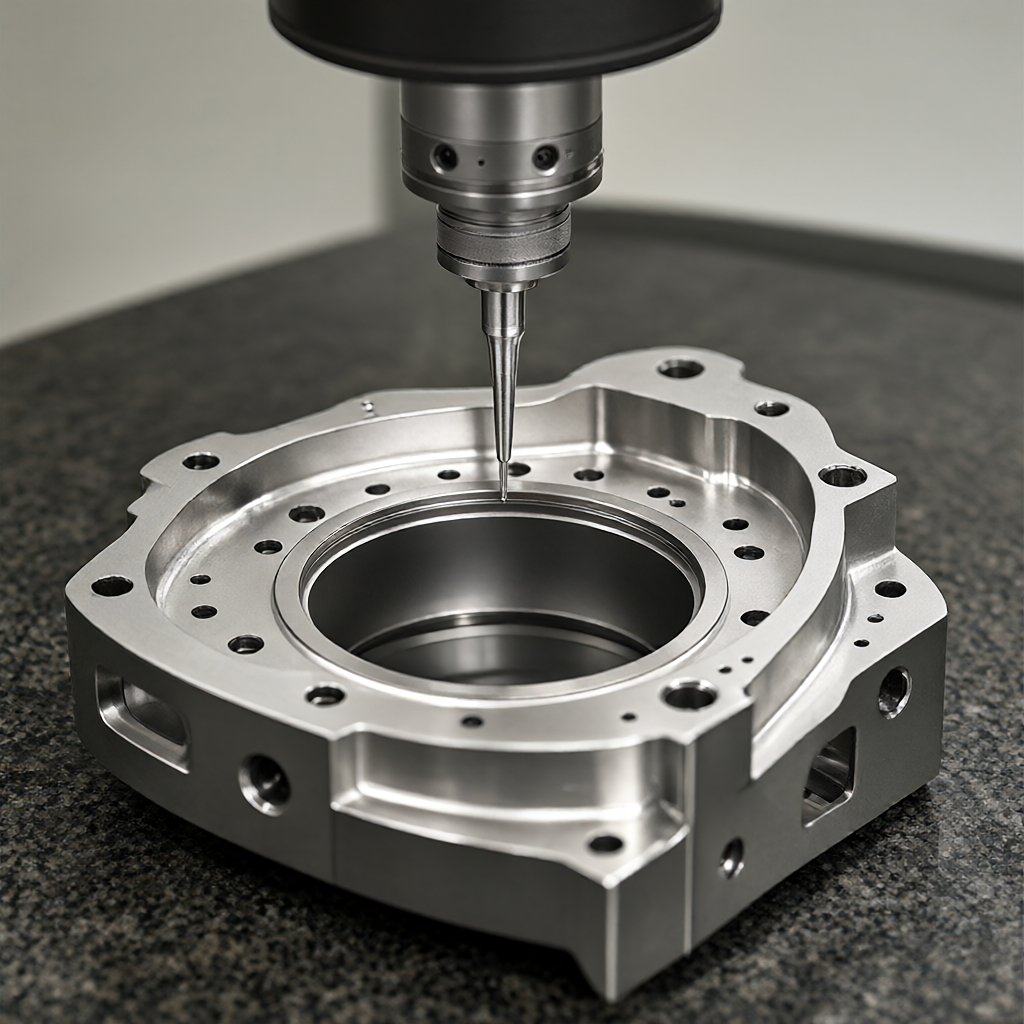
W produkcji masowej identyfikacja pierwszego artykułu (FAI) ma kluczowe znaczenie. Wymagana jest 100% pełnoskalowa kontrola parametrów krytycznych zgodnie z normą AS9102 lub wymaganiami klienta. Kolejne partie mogą być poddawane losowej kontroli zgodnie z AQL 2.5, ale zaleca się przeprowadzenie pełnej kontroli kluczowych powierzchni współpracujących, aby zmniejszyć ryzyko montażu.
Często zadawane pytania
Jak ograniczyć skumulowane błędy w wieloprocesowym zintegrowanym przetwarzaniu części lotniczych
Wszystkie procesy realizowane są poprzez jedno mocowanie, eliminując przypadkowe błędy spowodowane wielokrotnym pozycjonowaniem. Dzięki zastosowaniu precyzyjnych zacisków i miękkich pazurów powtarzalna dokładność pozycjonowania mocowania jest kontrolowana w zakresie 0,01 mm, aby zapewnić jednolity punkt odniesienia.
Jak zapobiegać oparzeniom powierzchniowym podczas obróbki CNC stopów tytanu
Stosuj niskotemperaturowy olej do cięcia lub smarowanie w minimalnej ilości MQL i zmniejsz prędkość skrawania do 30-50 m/min, aby uniknąć pasywacji narzędzia. Jednocześnie prędkość posuwu jest zoptymalizowana, aby zapobiec gromadzeniu się ciepła tarcia w wyniku trudności w łamaniu wiórów.
Jakie rodzaje części konstrukcyjnych dla przemysłu lotniczego nadają się do kombinowanej obróbki tokarsko-frezarskiej?
Nadaje się do części wałów o złożonych cechach, takich jak nachylone otwory, łopatki, wpusty itp. Na przykład wały turbin i sekcje rozpórek podwozia mogą wykonywać toczenie, frezowanie, wiercenie, gwintowanie i inne operacje w jednym mocowaniu.
Jak zapewnić spójność wyglądu w masowej produkcji
Ustanów kontrolę procesu SPC w celu monitorowania krytycznych trendów wymiarowych w czasie rzeczywistym. Ujednolicaj strategie zarządzania narzędziami i kompensacji, regularnie wymieniaj zużyte narzędzia i korzystaj z automatycznego załadunku i rozładunku, aby ograniczyć interwencję człowieka.
Jakie są główne wyzwania związane z obróbką 5-osiową części cienkościennych?
Głównym wyzwaniem są drgania i odkształcenia spowodowane niewystarczającą sztywnością przedmiotu obrabianego. Należy zoptymalizować ścieżkę narzędzia, zastosować małą głębokość skrawania i wielokrotne uderzenia oraz sprawdzić w symulacji wpływ siły skrawania na stabilność mocowania.
Wnioski i sugestie dotyczące współpracy
Precyzyjna produkcja części lotniczych opiera się na systematycznej integracji procesów, materiałów i testów. Integracja wieloprocesowa nie tylko poprawia wydajność, ale także gwarantuje dokładność. ShowyMetal posiada 72 urządzenia CNC, obejmujące obrabiarki 3/4/5-osiowe i tokarsko-frezarskie, wspomagające obróbkę aluminium, stali, stali nierdzewnej i konstrukcyjnych tworzyw sztucznych. Zależy nam na pomaganiu klientom w zmniejszaniu liczby złomów i skracaniu czasu dostaw poprzez rygorystyczne zalecenia DFM, precyzyjną optymalizację parametrów i kontrolę na pełną skalę. Jeśli masz wymagania dotyczące przetwarzania wsadowego części klasy lotniczej, możesz dostarczyć rysunki i specyfikacje techniczne. Dostarczymy szczegółową analizę wykonalności i wycenę w oparciu o rzeczywiste możliwości procesu.



