





Logika inżynierska kontroli grubości powłoki anodowanej w obróbce części lotniczych
W produkcji precyzyjnych części konstrukcyjnych dla przemysłu lotniczego,Obróbka części lotniczychOstateczna obróbka powierzchni często bezpośrednio determinuje żywotność elementu. Anodowanie jest podstawową metodą antykorozyjną aluminium i jego stopów. Jakość jego powłoki jest nie tylko związana ze spójnością wyglądu, ale wiąże się także ze ścisłymi wskaźnikami odporności na korozję. Dla inżynierów i nabywców zrozumienie parametrów pełnego ogniwa, od obróbki wstępnej po kontrolę grubości folii, jest kluczem do uniknięcia odrzucenia partii na późniejszych etapach. W oparciu o rzeczywiste doświadczenia w zakresie obróbki CNC i obróbki powierzchni, w tym artykule omówiono szczegóły techniczne kontroli jednorodności grubości folii i wyjaśniono granice oceny testów odporności na mgłę solną, pomagając zespołowi technicznemu w ustaleniu dokładnych oczekiwań w procesie kontrasygnowania i akceptacji rysunku.
Zmienne procesu rdzenia wpływające na grubość warstwy tlenku
Wzrost folii anodowanej nie jest prostym procesem liniowym, ale wynikiem interakcji gęstości prądu, temperatury elektrolitu i kształtu fali napięcia. W środowisku produkcji masowej wahania dowolnej zmiennej mogą prowadzić do nierównomiernego rozkładu grubości powłoki, wpływając w ten sposób na późniejsze wyniki testu mgły solnej.
- Gęstość prądu: Zwykle kontrolowane w zakresie 1,0–2,0 A/dm². Jeśli gęstość jest zbyt mała, folia będzie luźna, a porowatość będzie duża; jeśli gęstość jest zbyt duża, nastąpi lokalne przegrzanie, powodując spalenie lub kruchość folii. W przypadku grubościennych części i cienkościennych blach jednorodność należy osiągnąć poprzez ekranowanie katodowe.
- Temperatura elektrolitu: Anodowanie kwasem siarkowym zwykle przeprowadza się w temperaturze 15–25°C. Na każde 5°C wzrostu temperatury twardość warstwy folii zmniejsza się o około 10–15%, wzrasta krystaliczność i znacznie spada odporność na korozję. Latem wymagany jest system cyrkulacji zimnej wody, a zimą należy utrzymywać stałą temperaturę.
- Przebiegi i impulsy napięcia: Konwencjonalne prostowanie stałonapięciowe jest odpowiednie dla większości standardowych części. Jeśli konieczne jest zwiększenie gęstości warstwy folii, można zastosować proces anodowania prądem przemiennym lub impulsowym, aby wyeliminować zaciśnięcie gazu w warstwie folii podczas ujemnego półcyklu, dzięki czemu struktura warstwy folii będzie bardziej zwarta, zwiększając w ten sposób godziny odporności na mgłę solną.
Po precyzyjnej obróbce CNC wartość chropowatości powierzchni Ra części będzie miała wpływ na rozkład prądu. Jeśli wzór noża resztkowego po obróbce jest zbyt głęboki (Ra>1,6 μm), pole elektryczne będzie skoncentrowane w szczycie, co może łatwo utworzyć lokalny film lub przepalenie. Dlatego zaleca się dodanie lekkiego procesu polerowania lub walcowania na etapie obróbki wstępnej, aby kontrolować powierzchnię Ra w zakresie 0,8–1,2 μm, co pozwala uzyskać równomierny rozkład grubości powłoki.
Metody wykrywania grubości folii i standardy interpretacji danych
Podstawą akceptacji są dokładne dane dotyczące grubości folii. W przemyśle wykorzystuje się głównie elektryczną metodę pomiaru (miernik grubości) oraz metodę krajalnicy. Każdy ma swoje zastosowanie scenariusze, a nabywca musi dokonać wyboru w oparciu o wymagania dotyczące dokładności i kosztu.
| Metoda wykrywania | Krótki opis zasady | Typowa dokładność/błąd | Obowiązujące scenariusze oraz zalety i wady |
|---|---|---|---|
| Metoda pomiaru elektrycznego (prąd wirowy/promieniowanie beta) | Pomiar grubości powłoki na podłożach niemagnetycznych za pomocą indukcji elektromagnetycznej lub tłumienia promieni beta | ±0,5–2,0 µm | Szybki, nieniszczący, odpowiedni do pełnej kontroli fabrycznej. Jednakże w przypadku małych części lub skomplikowanych zakrzywionych powierzchni mogą występować martwe punkty pomiarowe i w celu uśrednienia wyników wymagane jest wielokrotne pomiary. |
| Metoda mikrotomowa (obserwacja metalograficzna) | Zamontuj próbkę i bezpośrednio po szlifowaniu i polerowaniu zmierz pod mikroskopem grubość przekroju poprzecznego warstwy folii. | ±0,1–0,5 μm | Badania niszczące z dużą dokładnością, wykorzystywane do rozstrzygania sporów lub potwierdzania pierwszego artykułu. Można jednocześnie obserwować porowatość powłoki i głębokość korozji |
| Metoda odchudzania (roztwór kwasu) | Zanurz utlenione części w rozcieńczonym kwasie i przelicz objętość i grubość folii poprzez zmianę masy. | ±1,0–3,0 μm | Niski koszt i odpowiedni do kontroli próbek na dużą skalę. Jednakże nie jest w stanie dostarczyć informacji o lokalnym rozkładzie grubości warstwy i łatwo ulega działaniu wypełniaczy porów. |
Przy odbiorze rzeczywistym zalecamy kombinację: zastosowania metody krajalnicy w celu potwierdzenia parametrów procesu dla pierwszej sztuki oraz wykorzystania elektrycznej metody pomiaru w przypadku partii produkcyjnych masowych w celu sprawdzenia co 5 sztuk i zarejestrowania wartości maksymalnych, minimalnych i średnich. Jeżeli grubość folii zaznaczona na rysunku wynosi 10±2 μm, dane z kontroli losowej powinny spełniać wskaźnik zdolności procesu Cp≥1,33, aby zapewnić skupienie rozkładu grubości folii w docelowym zakresie i uniknąć awarii mgły solnej z powodu zbyt cienkiej krawędzi folii.
Zależność pomiędzy grubością powłoki a odpornością na mgłę solną
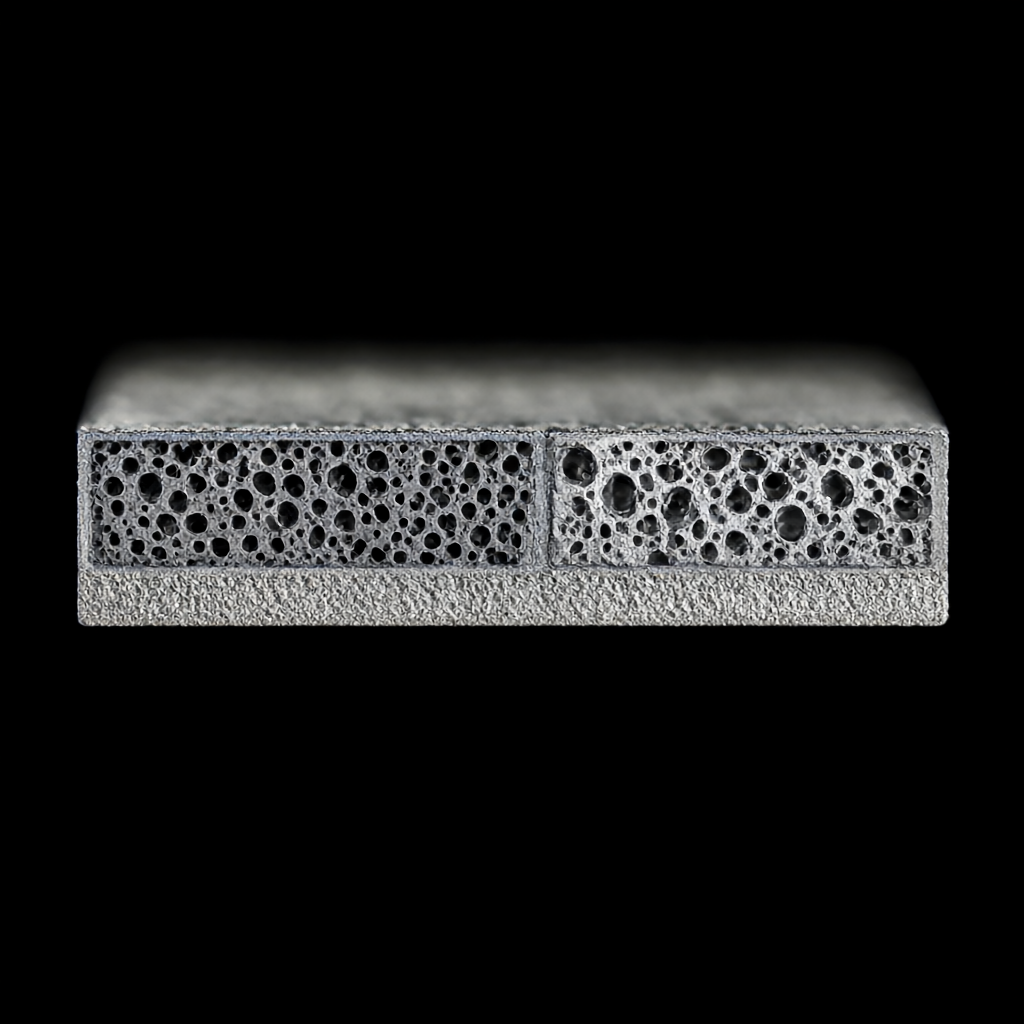
Grubość folii nie zawsze jest lepsza. Warstwa folii, która jest zbyt gruba (na przykład > 30 μm) ma stosunkowo wysoką porowatość. Jeśli nie zostanie odpowiednio uszczelniony, stanie się kanałem do penetracji mediów korozyjnych. W przypadku lotniczych części aluminiowych konwencjonalna grubość twardej warstwy tlenku wynosi 25–35 μm, a zwykła, odporna na korozję grubość warstwy tlenku wynosi 8–15 μm. Odporność na mgłę solną zależy od kompleksowej wartości „grubość powłoki × porowatość × jakość uszczelnienia”, a nie od pojedynczego wskaźnika grubości powłoki. Dlatego też stopień zamykania porów musi zostać potwierdzony przed badaniem w mgle solnej, które zwykle wymaga, aby liczba porów była mniejsza niż 10/cm².
Specyfikacje testu odporności na mgłę solną i analiza trybu awaryjnego
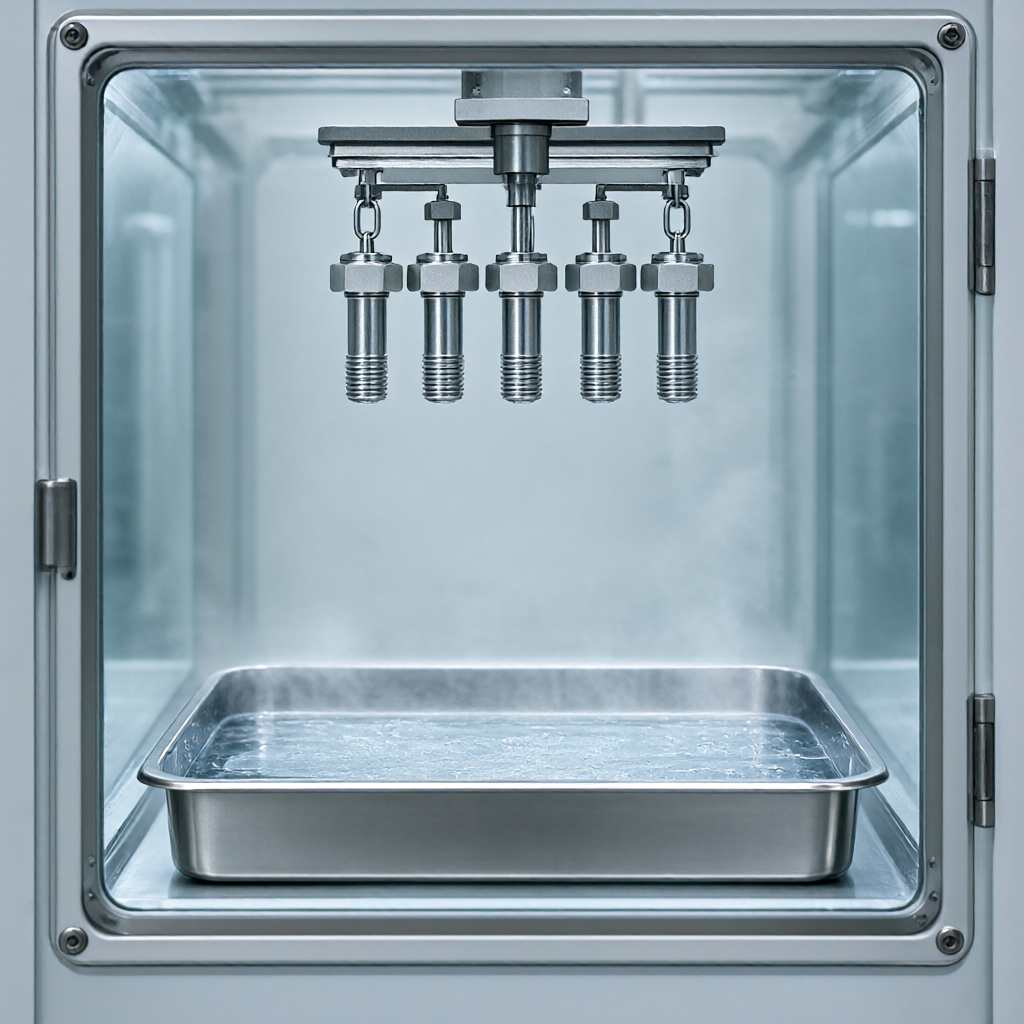
Test w mgle solnej (NSS) to standardowy przyspieszony test symulujący korozję atmosferyczną w środowisku morskim. Powszechnie stosowane standardy obejmują ASTM B117, ISO 9227 i MIL-STD-810. W przypadku części lotniczych czas trwania testu wynosi zazwyczaj od 96 do 500 godzin, w zależności od środowiska zastosowania. Podstawą oceny testu nie jest stwierdzenie „brak białej rdzy”, ale „średnica punktu korozji” i „odległość dyfuzji”.
Typowe tryby awarii:
- korozja z efektem krawędziowym: Warstwa folii jest cieńsza na krawędziach i rogach części, a mgła solna tworzy pęcherzyki przede wszystkim w ostrych rogach i wnika do wnętrza wzdłuż szczelin.
- Wżery: W folii występują mikroskopijne defekty lub niepełne uszczelnienie. Jony chlorkowe wnikają, tworząc lokalny obszar katody, powodując osadzanie się białego szronu solnego (Al(OH)Cl).
- Peeling filmu: Odtłuszczenie wstępne nie jest czyste lub warstwa folii ma niewystarczającą siłę wiązania. Warstwa folii pęcherzykuje i odpada w mgle solnej, odsłaniając matrycę.
Aby uniknąć powyższych niepowodzeń, w inżynierii często podejmuje się dwa środki: jeden polega na dodaniu wstępnej obróbki powłoki (chemicznej powłoki konwersyjnej) w celu utworzenia gęstej warstwy pasywacyjnej przed anodowaniem, aby zablokować bezpośredni kontakt między podłożem a warstwą folii; drugim jest optymalizacja procesu uszczelniania poprzez zastosowanie zgrzewania gorącą wodą (90–100°C) lub zgrzewania parą (>100°C) w celu wypełnienia porów hydratem glinianu wapnia i zmniejszenia absorpcji wody przez warstwę folii. Należy go wysuszyć natychmiast po uszczelnieniu, aby zapobiec pozostawaniu filmu wodnego pod warstwą folii i tworzeniu źródła korozji.
Strategia kontroli konsystencji grubości folii w produkcji masowej
W scenariuszach wsadowego przetwarzania części CNC spójność grubości folii jest problemem związanym z jakością. Różnice strukturalne pomiędzy różnymi partiami kryształów pręta aluminiowego i różna skala resztkowego tlenku na obrobionej powierzchni będą prowadzić do wahań wydajności prądu utleniania. Firma ShowyMetal uruchomiła śledzenie danych w zamkniętej pętli pomiędzy grupą 72 urządzeń CNC a warsztatem obróbki powierzchni: przed umieszczeniem każdej partii części w magazynie rejestrowany jest stan obrobionej powierzchni (wartość Ra, obecność lub brak śladów noża), wartość referencyjna gęstości prądu jest dostosowywana dla każdej partii podczas obróbki powierzchni, a mierniki grubości służą do monitorowania dryftu grubości warstwy na pierwszym, środkowym i ostatnim etapie.
- izolacja partii: Różnych marek materiałów aluminiowych (takich jak 6061-T6 i 7075-T6) surowo zabrania się utleniania w tym samym zbiorniku. Ze względu na różne struktury sieci, prędkość tworzenia filmu będzie się znacznie różnić.
- Konserwacja kąpieli: Regularnie sprawdzaj stężenie kwasu siarkowego i wolną kwasowość, uzupełniaj wodę dejonizowaną co 200 dm² wyprodukowanej powierzchni i kontroluj stężenie jonów zanieczyszczeń (zwłaszcza miedzi i żelaza) poniżej 50 ppm.
- Wiszący projekt: Używaj wieszaków ze stopu tytanu o dobrej przewodności, a punkty styku są pokryte klejem izolacyjnym odpornym na wysokie temperatury, aby zapobiec przekształceniu się punktów wieszaków w lokalne obszary o niskim natężeniu prądu.
Dzięki powyższej kontroli odchylenie standardowe grubości folii tej samej partii można kontrolować w zakresie ± 1,5 μm, zapewniając stabilność wyników testu odporności na mgłę solną. W przypadku projektów o wysokich wymaganiach dotyczących spójności zaleca się wyjaśnienie na rysunkach „wymagań dotyczących równomierności rozkładu grubości folii”, np. „różnica grubości folii między dowolnymi dwoma punktami tej samej części nie może przekraczać 5 μm”, aby ułatwić ukierunkowaną optymalizację na końcu produkcji.
Analiza często zadawanych pytań
Dlaczego części lotnicze wymagają czasami chemicznego polerowania, a następnie anodowania po obróbce?
Jeśli wygląd części wymaga powierzchni o wysokim połysku (takiej jak Ra



