Optymalizacja ścieżek skrawania do obróbki CNC otworów o specjalnych kształtach i głębokich rowków wnękowych w częściach lotniczych
Strategia optymalizacji ścieżki skrawania otworów o specjalnych kształtach i głębokich rowków wnękowych w obróbce CNC części lotniczych
Biorąc pod uwagę rygorystyczne wymagania dotyczące precyzyjnych części CNC w przemyśle lotniczym, optymalizacja ścieżek skrawania otworów o specjalnych kształtach i głębokich rowków wnękowych jest kluczowym elementem zapewniającym równowagę między wydajnością przetwarzania, trwałością narzędzia i dokładnością geometryczną. Efektywne planowanie ścieżki może znacznie zmniejszyć chropowatość powierzchni i poprawić stabilność wymiarową struktur z głębokimi wgłębieniami. W przypadku części, które muszą osiągnąć tolerancję ± 0,01 mm i wykończenie powierzchni Ra0,4 μm, naukowy projekt ścieżki narzędzia bezpośrednio określa stopień akceptacji produktu końcowego.
Złożone struktury geometryczne stanowią wyzwanie dla tradycyjnej obróbki
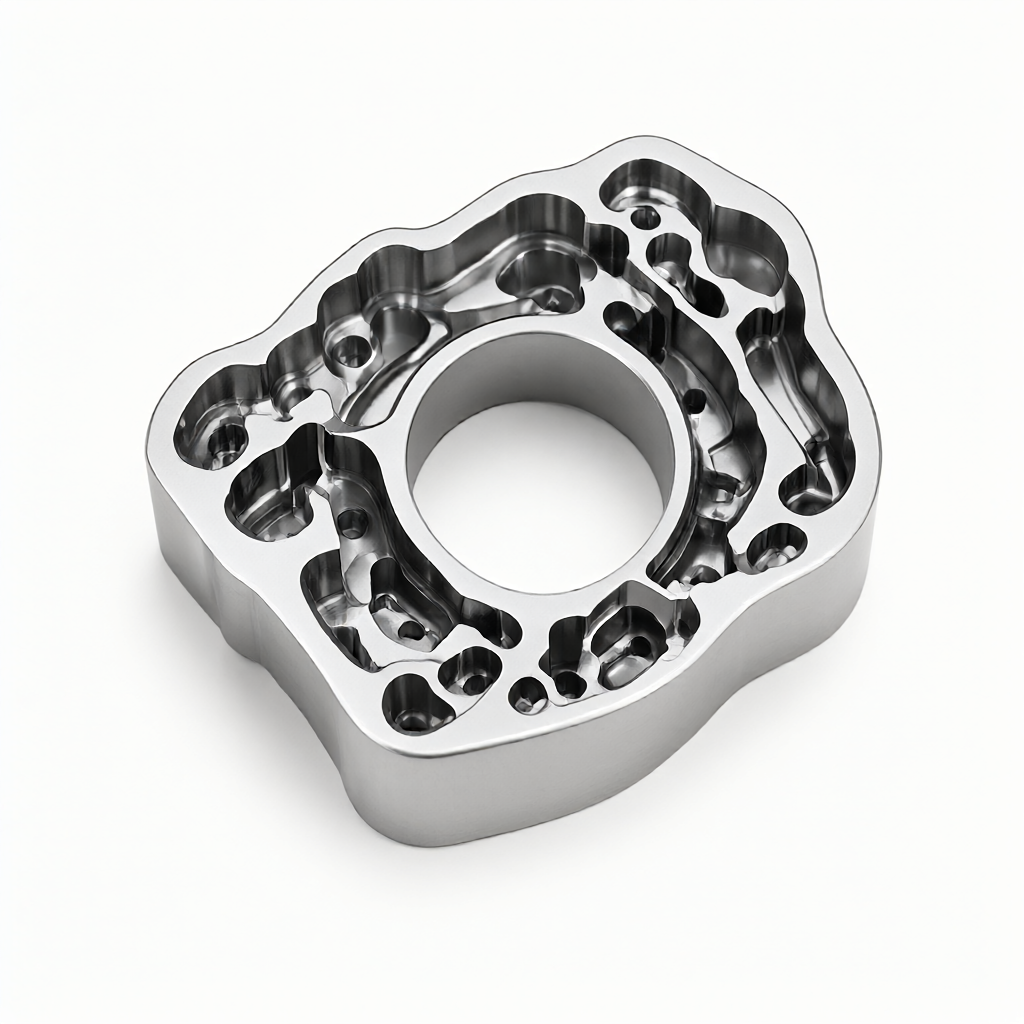
Otworom o specjalnym kształcie klasy lotniczej często towarzyszą asymetryczne kontury, szczeliny o wąskim kącie i wyjątkowo głębokie struktury otworów nieprzelotowych. Gdy w przypadku takich struktur stosowane są tradycyjne strategie frezowania w dół lub w górę, nierówna siła boczna działająca na narzędzie często powoduje uginanie się narzędzia, wpływając na pionowość ścianki otworu. Jednocześnie w środowisku o ograniczonym usuwaniu wiórów głębokie rowki wnękowe mogą łatwo spowodować zużycie termiczne lub odpryski narzędzia, jeśli prędkość posuwu po torze nie jest regulowana stopniowo. Oceniając dostawców, nabywcy muszą skupić się na tym, czy dysponują możliwościami symulacji połączeń wieloosiowych w przypadku takich trudności, zamiast polegać wyłącznie na ogólnych tabelach parametrów.
Wpływ wieloosiowego połączenia i sztywności oprawki narzędziowej na wydajność skrawania
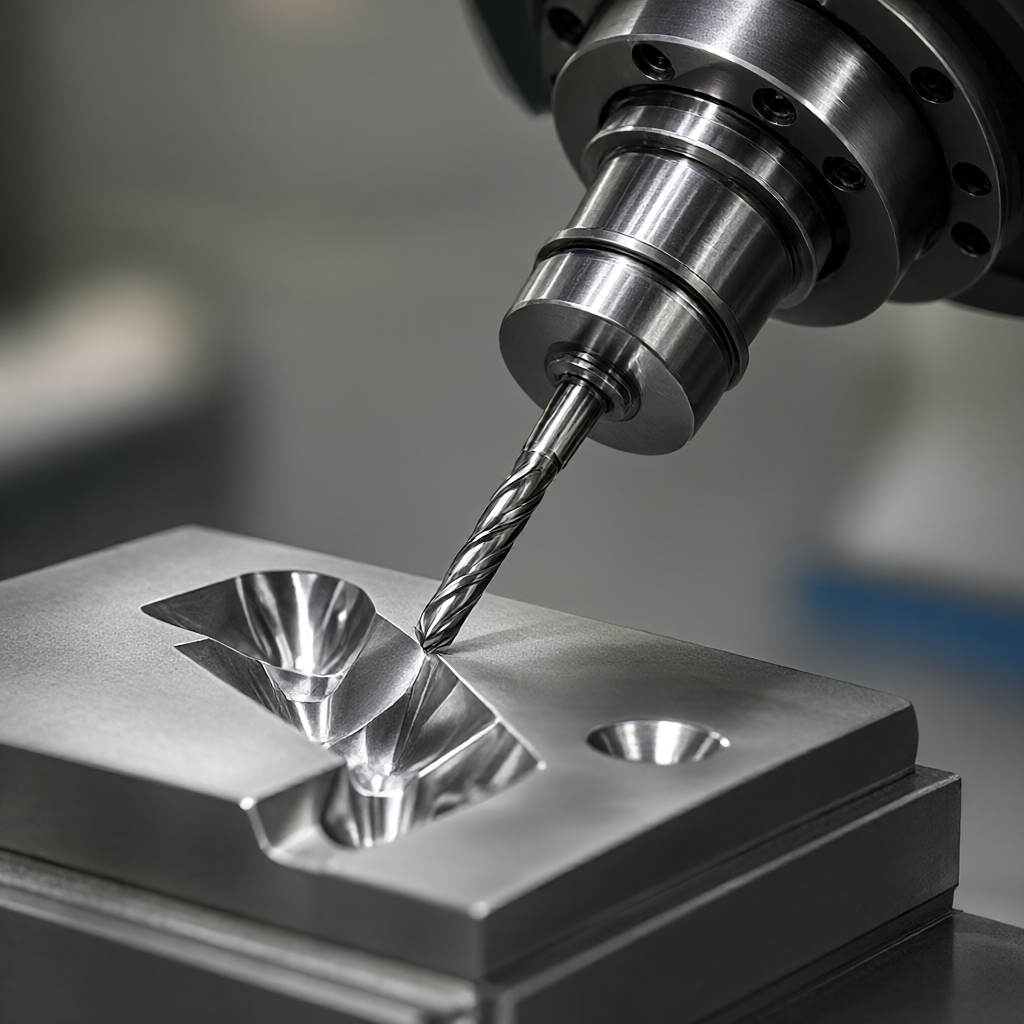
Warunkiem skutecznej optymalizacji jest zastosowanie 4- lub 5-osiowych centrów obróbczych. Dzięki wieloosiowemu połączeniu narzędzie zawsze utrzymuje lepszy kąt skrawania i zmniejsza wysięg, co znacznie poprawia sztywność podczas obróbki głębokich wgłębień. Na przykład podczas obróbki głębokiego wgłębienia o nachylonej powierzchni, 5-osiowa obrabiarka przechyla wrzeciono, aby zminimalizować kąt pomiędzy osią narzędzia a linią normalną obrabianej powierzchni, skutecznie redukując wibracje.Pięcioosiowe połączenie poprawia sztywność głębokich rowków wnękowych
Kluczowe parametry doboru materiału narzędzia i powłoki
Materiał węglikowy: Nadaje się do precyzyjnego frezowania z dużą prędkością, ma dużą odporność na zużycie, nadaje się do części z aluminium i stopów aluminium.
Stal szybkotnąca zawierająca kobalt: Dobra ciągliwość, odporność na uderzenia, odpowiednia do obróbki zgrubnej otworów o specjalnych kształtach i skomplikowanych konturach.
technologia powlekania: Powłoka TiAlN może poprawić odporność na wysokie temperatury i nadaje się do materiałów trudnych w obróbce, takich jak stal nierdzewna; Powłoka DLC zmniejsza współczynnik tarcia i pomaga poprawić wykończenie powierzchni.
Stopniowe zarządzanie posuwem i odprowadzaniem ciepła w przypadku ścieżek skrawania z głębokimi kieszeniami
Podczas obróbki głębokich rowków wnękowych (współczynnik kształtu większy niż 10) cięcie na pełną głębokość w jednym przejściu spowoduje akumulację ciepła. Zoptymalizowana strategia polega na podzieleniu całkowitej głębokości na kilka etapów i zapewnieniu wystarczającego chłodzenia po przecięciu każdej warstwy.
Nóż spiralny: W porównaniu z penetracją prostą w osi Z, ścieżka spiralna pozwala uniknąć koncentracji naprężeń w punkcie początkowym i chroni lekko rozwarty kąt narzędzia.
margines adaptacyjny: Dynamicznie dostosowuj głębokość cięcia następnego procesu w zależności od obrabianego obszaru, aby zapewnić równomierną wielkość cięcia i uniknąć lokalnego przeciążenia.
Konstrukcja rowka wiórowego i kąt natryskiwania chłodziwa
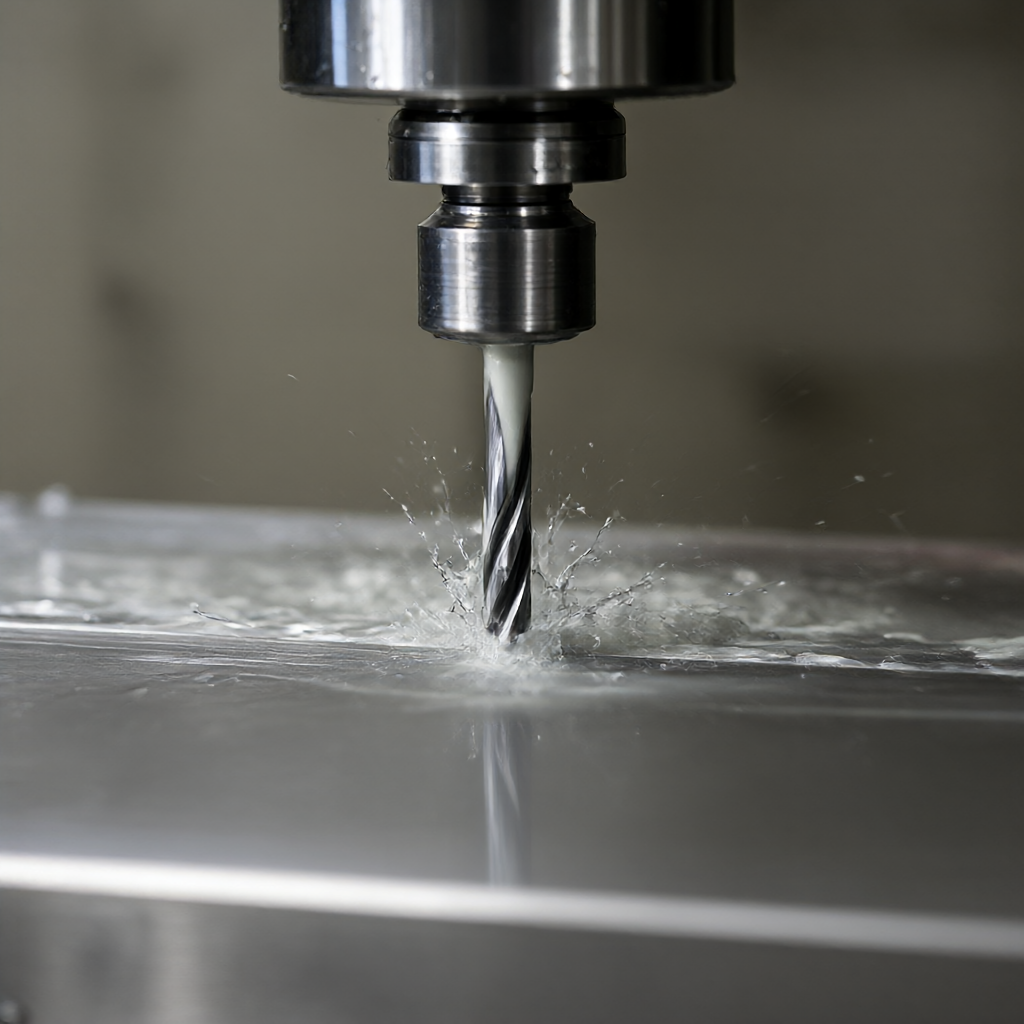
Rozsądna konstrukcja przestrzeni do usuwania wiórów może zapobiec zaplątaniu się wiórów w narzędzie. Podczas pisania programów CNC należy zarezerwować odpowiednią przestrzeń na wycofanie boczne. Jednocześnie, dzięki kierunkowej dyszy chłodziwa, chłodziwo jest wtryskiwane bezpośrednio w miejsce styku krawędzi skrawającej z przedmiotem obrabianym, usuwając wióry i ograniczając wzrost temperatury, co jest kluczowe dla utrzymania wykończenia Ra0,4μm.Natrysk kierunkowy optymalizuje usuwanie wiórów i chłodzenie
Kontrola integralności powierzchni przy wykańczaniu profili otworów o specjalnych kształtach
Etap wykańczania otworów o specjalnych kształtach koncentruje się na integralności powierzchni, w tym naprężeniach własnych, mikropęknięciach i gładkości. Stosowanie strategii mikroskrawania przy małej głębokości skrawania (np. 0,1-0,2 mm) i dużej prędkości obrotowej (powyżej S12000) może skutecznie stłumić wtórne hartowanie spowodowane odkształceniem plastycznym.Mikrocięcie pozwala uzyskać wykończenie Ra0,4μm
Weryfikacja trajektorii obrotu narzędzia i wcięcia
Użyj funkcji 5-osiowego przetwarzania końcowego oprogramowania CAM, aby wygenerować trajektorie ruchu obrotowego narzędzia. Podczas przetwarzania strefy przejściowej pod kątem R należy pamiętać o przeprowadzeniu symulacji ścieżki narzędzia w celu wyeliminowania ścieżek, które mogą powodować wcięcie lub kolizję. W przypadku otworów o specjalnym kształcie z podciętymi rowkami należy zastosować specjalny obcinacz kulowy lub urządzenie do czyszczenia korzeni, aby upewnić się, że na dnie rowka nie pozostały żadne resztki materiału, aby spełnić wymagania dotyczące zakłóceń montażowych.
Porównanie rozwiązań w zakresie obróbki: kompromis pomiędzy frezowaniem a obróbką elektroerozyjną
W przypadku części lotniczych o specyficznych konstrukcjach wybór odpowiedniego rozwiązania obróbczego wpływa bezpośrednio na koszt i czas dostawy. Poniższa tabela porównuje wydajność frezowania CNC i powolnego cięcia drutem/EDM podczas obróbki otworów o specjalnych kształtach i głębokich rowków wnękowych:
Wymiary oceny
Frezowanie CNC w 5 osiach
Wolno kroczący drut/iskra elektryczna
Obowiązujące materiały
Aluminium, stop tytanu, stop wysokotemperaturowy na bazie niklu
Materiały przewodzące (m.in. węglik spiekany, stal hartowana)
jakość powierzchni
Ra0,4μm, brak strefy wpływu ciepła
Na mikroskopijnej powierzchni może znajdować się warstwa przetworzonego, która wymaga dodatkowej obróbki.
Złożone możliwości wnęki
Ograniczone dostępnością i sztywnością narzędzi
Może przetwarzać dowolną przewodzącą wnękę wewnętrzną o specjalnym kształcie bez ograniczeń w usuwaniu wiórów
Wydajność przetwarzania
Prędkość średnia do dużej, odpowiednia dla partii
Niższy, odpowiedni do małych części lub prototypów o dużej twardości
W rzeczywistej produkcji, w przypadku skomplikowanych części zawierających stopy tytanu, jako główne rozwiązanie stosuje się zwykle frezowanie 5-osiowe. W przypadku wyjątkowo głębokich, wąskich spoin, które są trudne do osiągnięcia za pomocą narzędzi frezarskich, jako metodę obróbki podcięć stosuje się wiercenie EDM. Ta hybrydowa strategia procesu maksymalizuje swobodę przetwarzania, zapewniając jednocześnie precyzję.
Standardy akceptacji jakości i metody badań
Aby zapewnić niezawodną dostawę części lotniczych, należy wdrożyć kompleksowy system kontroli od pierwszego artykułu aż do wysyłki.
Dokładność wymiarowa: Użyj trójwymiarowej współrzędnościowej maszyny pomiarowej (CMM) do przeprowadzenia pełnej kontroli kluczowych otworów o specjalnym kształcie i wymiarów głębokich rowków wnękowych, aby upewnić się, że tolerancja mieści się w zakresie ± 0,01 mm.
chropowatość powierzchni: Użyj miernika chropowatości, aby wykryć wykończoną powierzchnię i sprawdzić, czy spełnia ona wymagania Ra0,4μm.
Kontrola wyglądu: Sprawdź za pomocą oględzin i szkła powiększającego, że nie ma zadrapań, zadziorów i odbarwień termicznych, aby zapewnić spójność wykończenia o wysokim połysku.
Wnioski i propozycje współpracy
Doskonała obróbka CNC to nie tylko układanie sprzętu, ale także głęboka integracja ścieżek skrawania, zarządzania narzędziami i parametrami procesu. W odpowiedzi na wyzwania związane z otworami o specjalnych kształtach i głębokimi rowkami wnęk, jedynym sposobem na poprawę jakości jest zastosowanie strategii stopniowanego posuwu, wieloosiowego połączenia i usuwania drobnych wiórów. Jeśli masz projekt komponentów lotniczych i kosmicznych obejmujący złożone wnęki wewnętrzne i wielopłaszczyznowe otwory o specjalnych kształtach, zaleca się dostarczenie rysunków w celu omówienia z nami konkretnego planu ścieżki narzędzia i doboru materiałów. Profesjonalne dokowanie inżynieryjne może pomóc uniknąć potencjalnego ryzyka przetwarzania i zapewnić stabilną dokładność i spójność wyglądu podczas dostarczania partii. Zapraszamy do przesłania rysunków w celu uzyskania szczegółowej oceny procesu i wyceny.
Wyślij rysunek STEP / DWG / PDF, a nasi inżynierowie zwrócą w ciągu 2 godzin szczegółową wycenę wraz z bezpłatną analizą DFM i doradztwem technologicznym — bez zobowiązań.
Wyślij rysunek STEP / DWG / PDF i uzyskaj w ciągu 2 godzin szczegółową wycenę z bezpłatną analizą DFM i doradztwem technologicznym. Bez minimalnego zamówienia – od 1 sztuki.