





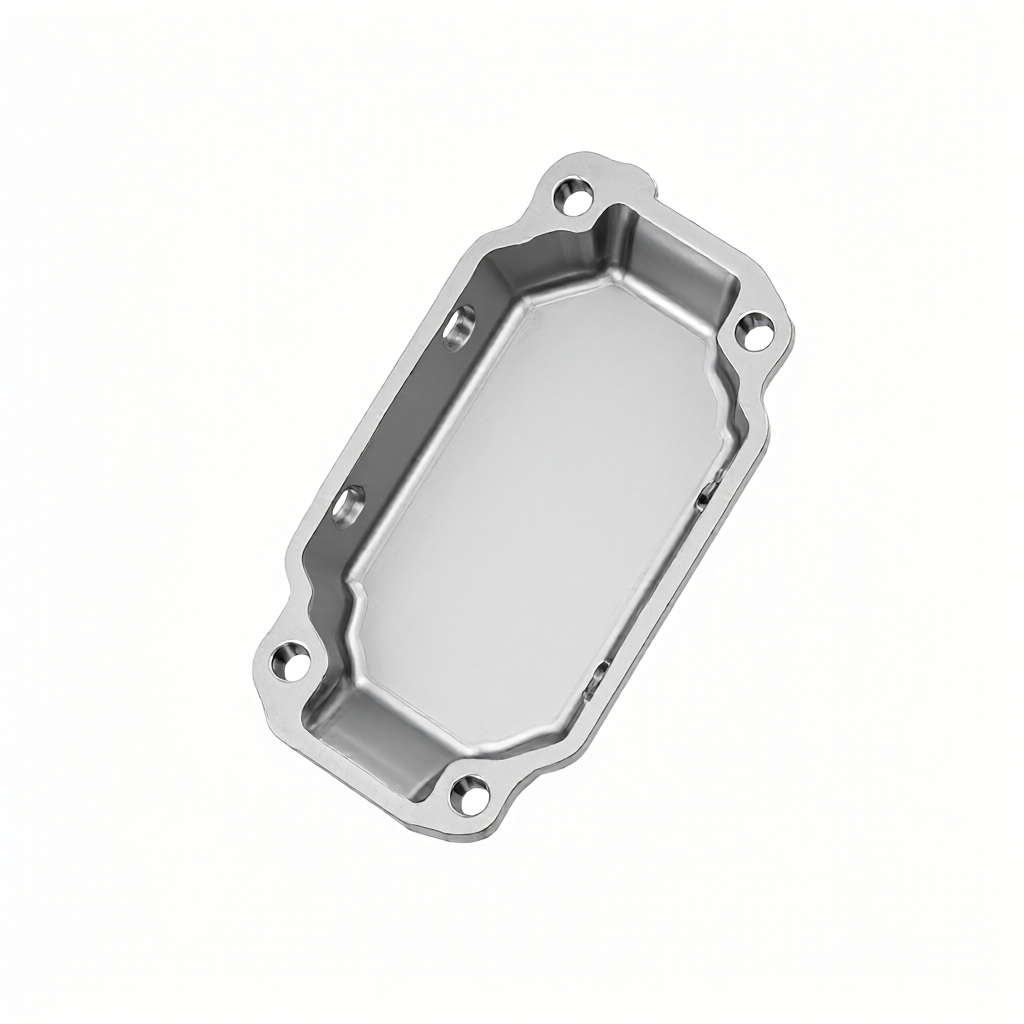
Przyczyny i strategie tłumienia śladów drgań w obróbce CNC cienkościennych części lotniczych
W przemyśle lotniczym cienkościenne części konstrukcyjne ze stopów aluminium (takie jak osłony silnika, ramy kadłuba, przegrody zbiornika paliwa) są niezwykle wrażliwe na ciężar i sztywność, a grubość ścianek często reguluje się w zakresie 1,5–4 mm. Części takie są łatwo podatne na drgania (wibracje) spowodowane niewystarczającą sztywnością układu narzędzie-element-mocowanie podczas frezowania CNC, co objawia się okresowymi wżerami, pogorszeniem falistości powierzchni (WR > 6,3 μm), a nawet odchyłkami wymiarowymi większymi niż ±0,05 mm. Ślady wibracji nie tylko wpływają na jakość powierzchni aerodynamicznej i trwałość zmęczeniową, ale także prowadzą do wzrostu liczby złomowanych partii i gwałtownego wzrostu kosztów przeróbek. Podstawowy mechanizm jest następujący: okresowe wzbudzanie siły skrawania jest zbliżone do częstotliwości drgań własnych (fn) układu. Gdy współczynnik tłumienia ζ< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
Konstrukcja zacisku: Logika poprawy sztywności od „nacisku punktowego” do „mocowania powierzchniowego”
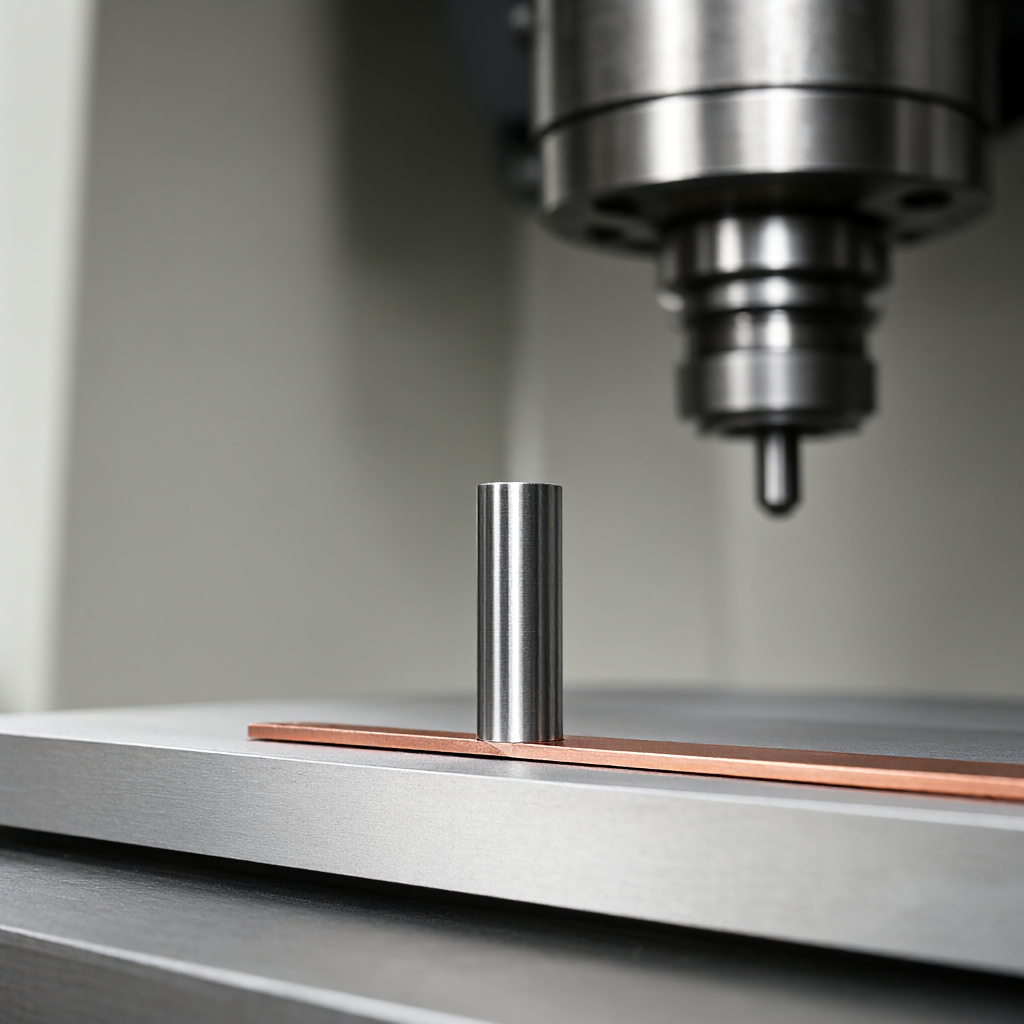
Ograniczenia tradycyjnych opraw typu pin + dystans
Większość warsztatów mechanicznych w dalszym ciągu stosuje kombinację stalowego sworznia Ø8×40 mm + miedzianej podkładki dystansowej 0,1 mm, aby przyłożyć siłę skierowaną w dół o wartości 2,5 kN na panel ze stopu aluminium 6061-T6 o grubości 3 mm. Zmierzony model MES pokazuje, że pod wzbudzeniem tej konstrukcji przy częstotliwości 8 kHz współczynnik koncentracji naprężeń u nasady trzpienia wynosi Kt = 2,8, a lokalne odkształcenia plastyczne kumulują się w trzech częściach, co skutkuje przemieszczeniem uszczelki o wartości 0,02 mm, co bezpośrednio prowadzi do nadmiernej równoległości w kierunku X-Y. Bardziej ukryty problem polega na tym, że powierzchnia styku sworznia z przedmiotem obrabianym jest kontaktem zbliżonym do linii powierzchni i rzeczywistą efektywną powierzchnią podparcia< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
Kompozytowe rozwiązanie adsorpcji próżniowej + wsparcie lokalne
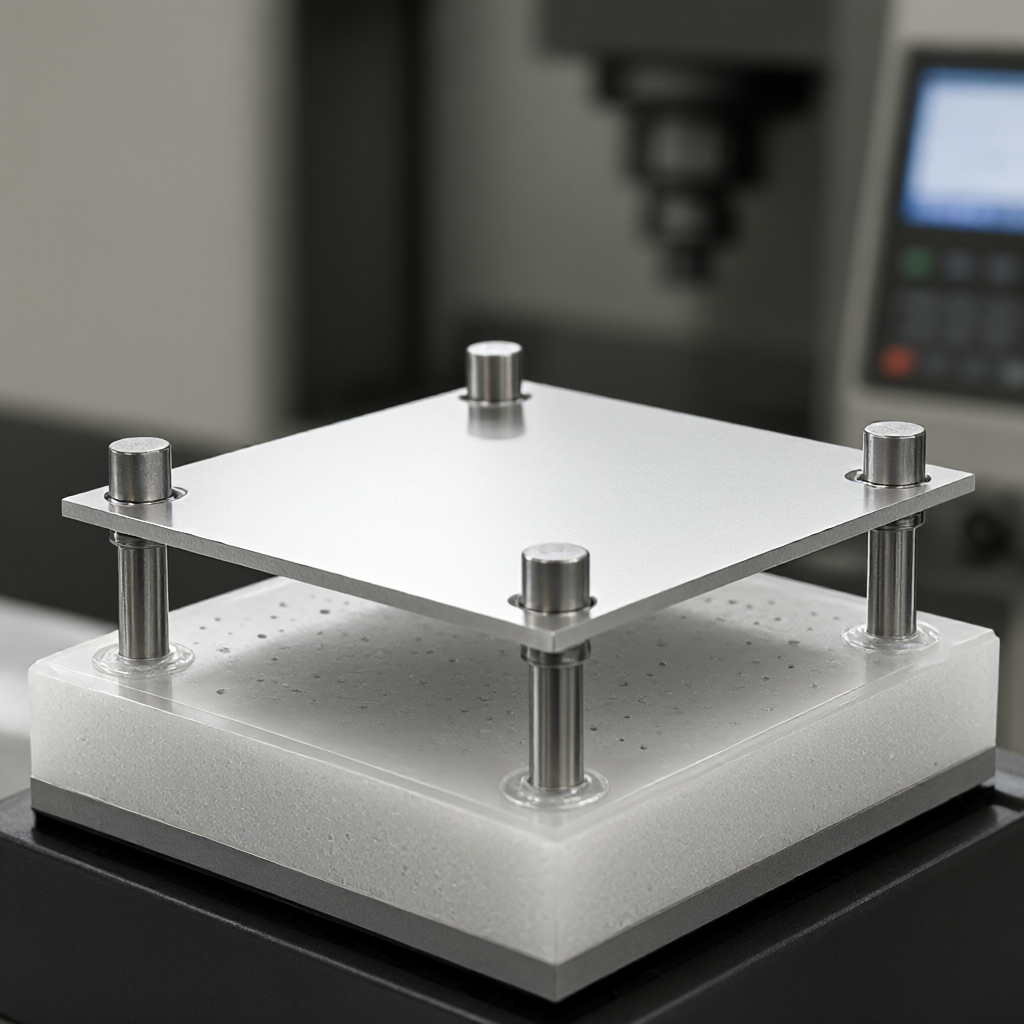
W przypadku części cienkościennych, takich jak płaskie płyty o grubości 2–4 mm, zalecamy stosowanie uchwytów kompozytowych „adsorpcja próżniowa + dyskretny kołek”. Dolną warstwę stanowi poduszka poliuretanowa z układem mikrootworów Ø2 mm (rozstaw otworów 12 mm, pokrycie 8%), pokryta warstwą izolacyjną z PTFE o grubości 0,5 mm, a cały panel adsorbowany jest przez podciśnienie 60 kPa; 4–6 elastycznych kołków Ø5×20 mm (materiał 17-7PH) są zamocowane w czterech rogach i pod kluczowymi cechami H900, dopasowanie modułu sprężystości), pełnią jedynie rolę pozycjonującą i zapobiegającą wypaczeniu, a nie przenoszą głównej siły docisku. Konstrukcja ta zwiększa częstotliwość drgań własnych systemu fn z 3,2 kHz do 9,8 kHz z pominięciem głównego pasma częstotliwości (5–8 kHz) transmisji wrzeciono-narzędzie i zwiększa próg drgań o około 40%. Zmierzona przegroda 7075-T7351 o grubości 2,8 mm została precyzyjnie wyfrezowana na 5-osiowej maszynie centralnej przy 12000 obr/min, ae=0,5 mm, f=0,12 mm/obr. Falistość powierzchni WR była stabilna na poziomie 2,1–2,8 µm, równoległość ≤ 0,008 mm, a CPK ≥ 1,33 dla partii 200 sztuk. To rozwiązanie jest szczególnie odpowiednie dla części ramy z wieloma otworami montażowymi i gęstymi żebrami. Na etapie DFM należy potwierdzić z projektantem, że powierzchnia adsorpcyjna unika kolejnych obszarów styku montażowego.
Parametry narzędzi i strategie skrawania: Metody ilościowe pozwalające uniknąć stref rezonansowych
Tłumienia śladów wibracji nie da się osiągnąć bez ślepego dostosowywania parametrów bez koncepcji „stabilnej domeny obróbki”. Podczas pracy częstotliwość drgań fc określonej kombinacji narzędzie-maszyna powinna zostać najpierw skalibrowana za pomocą sondy 0,2 mm lub interferometru laserowego, a następnie na tej podstawie można wyznaczyć okno bezpiecznej prędkości. Wzór empiryczny: nsafe ∈ [fc/40, fc/25] × 60 obr/min, zaokrąglone w celu uniknięcia ±10% pasma częstotliwości. Na przykład, jeśli 5-osiowa maszyna centralna wykorzystuje frez palcowy z węglików spiekanych o średnicy 10 mm, fc = 7,5 kHz, bezpieczna prędkość wynosi około 11250–18000 obr./min. Jeśli jest niższa niż 10000 obr/min, łatwo wpadnie w strefę drgań podharmonicznych. Dobrany posuw f musi spełniać: f ≥ 0,05 × Dc mm/obr (Dc to średnica narzędzia), aby uniknąć rezonansu „liczba zębów – częstotliwość impulsów”. Specyficzne do wykańczania cienkościennych ścian o grubości 2–3 mm, zalecane parametry:
- Narzędzie: Frez z pokryciem mikrośrednicowym Ø6 – Ø8 mm (TiAlN lub AlTiN), rowki 4E, geometria o dodatnim kącie natarcia 15°, ostrość Ra ≤ 0,2 µm
- Prędkość n: 10000–14000 obr./min (dostrojona na podstawie wyników kalibracji fc)
- Głębokość skrawania ae: 0,3–0,6 mm (ostatnie przejście frezowania dokładnego nie przekracza 0,5 mm)
- Osiowa głębokość skrawania ap: ≤ 0,8 × Dc, unikać zbyt głębokiego wspornika
- Posuw f: 0,08–0,15 mm/obr. zapewniający wystarczającą penetrację każdego zęba, ale bez rozdzierania
Kluczowe szczegóły: Przed ostatnim frezowaniem precyzyjnym cienkościennych części należy zastosować margines 0,2–0,3 mm do frezowania półwykończeniowego, a ścieżka narzędzia przyjmuje strategię hybrydową „równa wysokość + adaptacyjna”, aby utrzymać równomierne obciążenie skrawania. Do cięcia/wycofania użyj łuku R ≥ 1,5 mm lub przejścia typu B-splajn i wyłącz cięcie proste G01, aby uniknąć lokalnych wibracji spowodowanych natychmiastowym uderzeniem. W metodzie chłodzenia zaleca się stosowanie smarowania minimalną ilością MQL (atomizacja oleju 0,1–0,3 L/h) zamiast dużego chłodzenia wodą, aby uniknąć wypaczenia cienkiej ścianki stopu aluminium na skutek zmian temperatury (ΔT > 15°C, co oznacza możliwe odkształcenie 0,01–0,02 mm/100 mm rozpiętości).
Kolejność przetwarzania i proces wyżarzania: kontrola skumulowanych odkształceń
Większość cienkościennych części lotniczych jest integralnie frezowana lub nacinana po spawaniu ramy, co powoduje nierówny rozkład naprężeń wewnętrznych. Zalecana kolejność: Frezowanie zgrubne (pozostawienie 0,8–1,2 mm marginesu) → Odpoczynek w celu odprężenia (naturalne starzenie przez 24h lub sztuczne starzenie w 175°C×2h) → Frezowanie półwykończeniowe (pozostawienie 0,2–0,3 mm) → Frezowanie dokładne (końcowe 0,1–0,15 mm). Po każdym frezowaniu wykrywane są zmiany długości trójwymiarowej przekątnej X-Y-Z. Jeżeli ΔL/L > 0,005% konieczne jest dodanie podbiegu lub dostosowanie parametrów skrawania. W przypadku wzmocnionego stopu aluminium 7075-T7351 ae można zmniejszyć do 1,0–1,5 mm podczas frezowania zgrubnego, ale nagła zmiana głębokości skrawania (np. nasady żebra) wymaga cięcia w 3 warstwach, każda warstwa ma 0,5 mm, aby uniknąć koncentracji naprężeń prowadzących do inicjacji pęknięcia. ShowyMetal wdraża cztery bramki w produkcji masowej: „Kontrola przychodzącego materiału → Potwierdzenie pierwszego artykułu → Kontrola procesu → Pełna kontrola wysyłki”. Na pierwszym etapie wyrobu należy zastosować trójwspółrzędną maszynę współrzędnościową do pomiaru położenia powierzchni montażowej klucza. Jeśli odchylenie przekracza ± 0,015 mm, zostanie ono natychmiast zawieszone i prześledzone z powrotem do napięcia wstępnego uchwytu lub przesunięcia narzędzia, aby zapobiec złomowaniu partii.
Porównanie różnych rozwiązań opraw: obowiązujące scenariusze i opłacalność
| plan | Odpowiednia grubość ścianki (mm) | Maksymalna bezpieczna prędkość (obr/min) | Typowa falistość WR (μm) | Zamortyzowany koszt na oprawę (wartość względna) | Konsystencja partii CPK | Typowe tryby awarii |
|---|---|---|---|---|---|---|
| Sworzeń + uszczelka | ≥ 8 | ≤ 4000 | 4,5–8,0 | 1,0 | 1,0–1,2 | Niewspółosiowość uszczelki i dryft pozycjonowania |
| Adsorpcja próżniowa + elastyczny kołek | 2–6 | 10 000–15 000 | 1,8–3,2 | 3.5 | ≥ 1,33 | Zanieczyszczenie powierzchni adsorpcyjnej i starzenie się warstwy PTFE |
| Elastyczne dopasowanie próżniowe + lokalna inflacja | 1,5–4 | 12 000–18 000 | 1,2–2,0 | 5,0 | ≥ 1,5 | Zawór inflacyjny jest zatkany, a uszczelka zniszczona |
Uwaga: koszt względny dotyczy sworznia + uszczelki 1,0; WR to średnia zmierzona podczas precyzyjnego frezowania przy 12000 obr/min; CPK opiera się na 200 danych dotyczących produkcji masowej. Elastyczne rozwiązanie próżniowe do laminowania wymaga osprzętu wykonanego na zamówienie, a początkowy koszt formy jest wysoki, ale w dłuższej perspektywie jest odpowiedni dla jednego numeru materiału; jeśli cykl projektu jest krótki, a liczba materiałów jest mieszana, punktem równowagi jest adsorpcja próżniowa + elastyczne kołki. Przy podejmowaniu decyzji zakupowych zaleca się określenie w umowie technicznej WR ≤ 3,0 μm i równoległości ≤ 0,01 mm oraz uzgodnienie proporcji kontroli pobierania próbek w trzech współrzędnych (np. 10% pełnej kontroli wymiarów krytycznych).
Standardy akceptacji i metody wykrywania: sprawianie, że wzorce wibracji są „widoczne”
Śladów wibracji nie można ocenić wyłącznie na podstawie oględzin, ale należy je określić ilościowo. Zalecane kombinacje testowe:
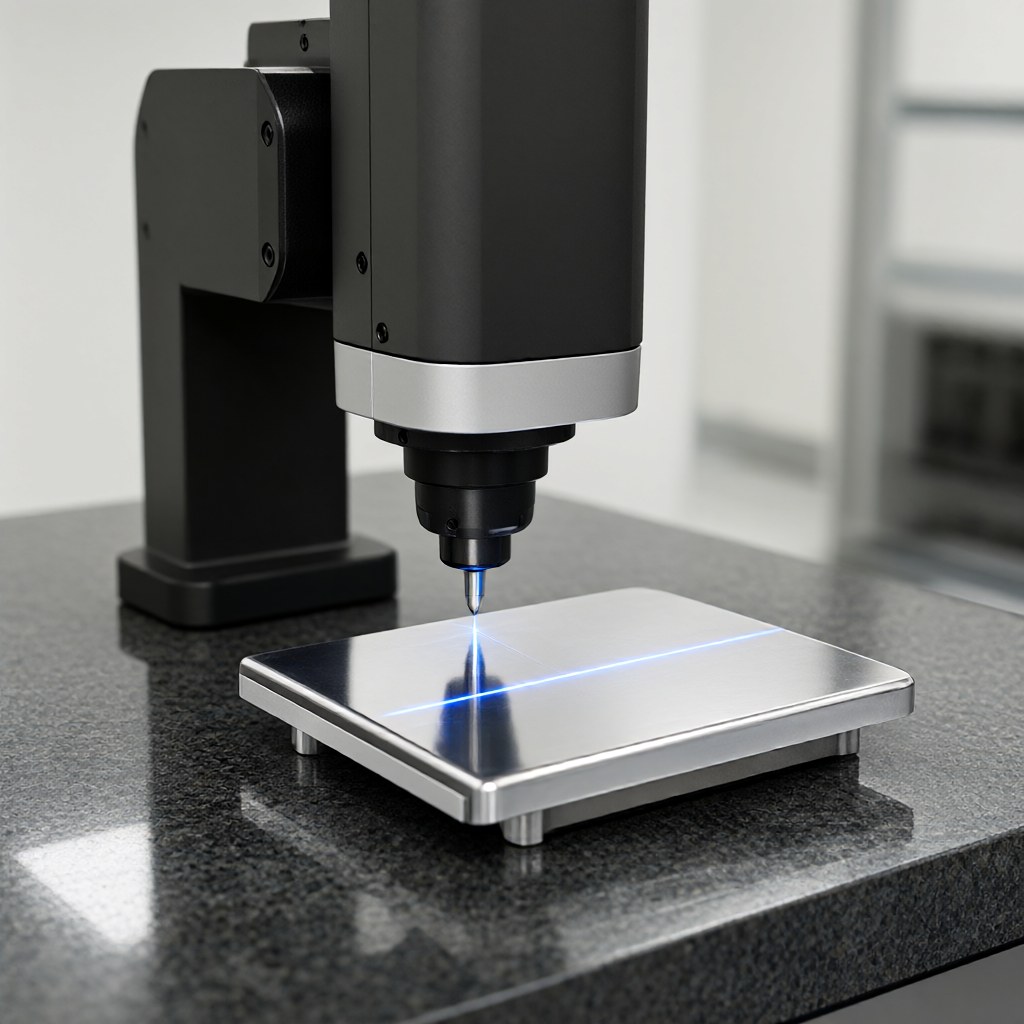
- Falistość powierzchni WR: Interferometr światła białego lub profilometr skaningowy laserowy, długość próbkowania 10 mm, odstęp próbkowania 0,01 mm, raportowanie WRmax i WRavg. Normy lotnicze zazwyczaj wymagają WRavg ≤ 3,2 μm dla drobno frezowanych powierzchni i ≤ 2,0 μm dla powierzchni montażowych o wysokim połysku.
- Równoległość/płaskość: Trójwspółrzędna maszyna współrzędnościowa mierzy co najmniej 9 punktów i maksymalną wartość odchylenia po dopasowaniu płaszczyzny. Części cienkościenne są podatne na odchylenia „bębniące” z powodu deformacji mocowania, dlatego zamiast wartości średnich należy podać wartości maksymalne/minimalne.
- Tolerancja wymiarowa: Położenia kluczowych otworów montażowych są oznaczone zgodnie z GD&T (np. Ø0,02 A B C) i są w pełni sprawdzane za pomocą CMM; wymiary niekrytyczne można monitorować online za pomocą pneumatycznego przyrządu pomiarowego i można je dopuścić tylko wtedy, gdy CPK ≥ 1,33.
- wewnętrzne naprężenia resztkowe: Pomiar dyfrakcji promieni rentgenowskich (XRD) powierzchniowej warstwy o grubości 20–50 μm, reakcja na szczątkowe naprężenie rozciągające cienkościennych części ze stopu aluminium 7075< 100 MPa,否则后续服役中可能应力腐蚀开裂。
ShowyMetal przeprowadza 100% kontrolę pełnego wyglądu przed wysyłką (powierzchnia o wysokim połysku, brak zarysowań, brak defektów) + 100% kontrola pełnego wymiaru krytycznych wymiarów + 5% wyrywkowa kontrola pod kątem falistości. Raport z inspekcji CMM i dane miernika chropowatości są dołączone do towaru. Kupujący może zastrzec w umowie prawo do ponownej kontroli przez stronę trzecią, a w przypadku sporów rozstrzygające będzie pomiar arbitra.
Często zadawane pytania
Jaka jest minimalna grubość ścianki, którą można osiągnąć poprzez obróbkę CNC cienkościennych części lotniczych?
Konwencjonalne frezowanie 3/5-osiowe może stabilnie obrabiać stop aluminium 7075 lub 6061 o grubości 1,5 mm. W przypadku stosowania adsorpcji próżniowej + elastycznego mocowania dolna granica może osiągnąć 1,0 mm, ale należy to połączyć z niską prędkością obrotową (≤ 8000 obr./min) i smarowaniem MQL. Zaleca się przetestowanie 3 sztuk w celu sprawdzenia wielkości odkształcenia.
Jak już na etapie rysowania przewidzieć ryzyko powstania śladów drgań i spisać umowę techniczną?
Etap DFM oznacza wszystkie grubości ścian< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
Czy zaciski próżniowe nadają się do części lotniczych z głębokimi wgłębieniami lub zamkniętymi strukturami?
Nie ma bezpośredniego zastosowania. Głębokie części wnękowe wymagają mieszanego rozwiązania „ciśnienie punktowe + napełnienie powietrzem”: adsorpcja próżniowa w płaszczyźnie na zewnątrz wnęki i podniesienie lokalnego pęcherza powietrznego wewnątrz wnęki. Rozwiązanie to wymaga niestandardowych osprzętu i wiąże się z wysokimi kosztami amortyzacji. Zaleca się branie tego pod uwagę tylko wtedy, gdy roczne zużycie pojedynczego materiału wynosi > 500 sztuk.
Jakie są różnice w parametrach skrawania pomiędzy częściami cienkościennymi 7075-T7351 i 6061-T6?
7075 ma wyższą twardość (HRC 35–40). W przypadku narzędzi odpornych na zużycie zaleca się stosowanie frezów palcowych CBN lub PCD. ae zmniejsza się do 0,3–0,5 mm, a f wynosi 0,06–0,10 mm/obr.; 6061 ma dobrą wytrzymałość i można zastosować węglik powlekany. ae jest rozluźnione do 0,5–0,8 mm. Obydwa muszą unikać chłodzenia powodziowego i priorytetowo traktować MQL.
Jak zaplanować cykl dostaw i kontroli partii 200 sztuk cienkościennych części lotniczych?
Dostawa zbiorcza ShowyMetal obejmuje testowanie w ciągu 15–25 dni. Zaleca się zarezerwowanie 3 dni na potwierdzenie pierwszego artykułu, 2 dni na debugowanie osprzętu i 1 dzień na wyrywkową kontrolę i ponowną kontrolę. Jeśli WR wykracza poza tolerancję, cykl dodatkowej obróbki będzie trwał około 2-3 dni (ponowne cięcie + ponowna kontrola), więc można uniknąć przeróbek partii, przyjmując WR ≤ 3,0 μm na etapie pierwszej sztuki.
Wnioski i rekomendacje dotyczące działań
Istotą kontroli śladów wibracyjnych cienkościennych części lotniczych jest inżynieria systemowa: sztywność mocowania określa górną granicę, parametry narzędzia określają wydajność, kolejność przetwarzania określa odkształcenie, a metoda wykrywania określa niezawodność. Jeśli brakuje jednego z czterech, spójność partii ulegnie załamaniu. Jako dostawca ShowyMetal ma możliwość dostosowania 5-osiowych maszyn centralnych, adsorpcji próżniowej + elastycznych uchwytów montażowych, z dokładnością ±0,01 mm, Ra0,4 μm, oraz dostawą partii w ciągu 15–25 dni. Jeśli posiadasz części lotnicze 7075 lub 6061 o grubości 2–4 mm, które wymagają masowej produkcji, możesz przesłać modele 3D (STEP) i rysunki (PDF). W ciągu 24 godzin prześlemy opinie DFM i szkice planu spotkań. Po zatwierdzeniu procesu możemy zaplanować produkcję i proofing. Po potwierdzeniu pierwszej sztuki będziemy kontynuować prace partiami.



