





Podstawowa logika obróbki CNC części lotniczych o wymiarach wykraczających poza tolerancję
W przemyśle lotniczym stabilność wymiarowa precyzyjnej obróbki CNC jest bezpośrednio związana z bezpieczeństwem lotu i niezawodnością montażu. Wielu inżynierów stwierdza, że nawet jeśli tolerancje rysunku są wyraźnie zaznaczone, w rzeczywistej produkcji masowej nadal często występują odchylenia wymiarowe. Zwykle nie jest to błąd pojedynczego ogniwa, ale wynik połączenia właściwości materiału, strategii procesu i metod wykrywania. Stopy aluminium klasy lotniczej (takie jak 7075-T6) i stopy tytanu (takie jak Ti-6Al-4V) są bardzo sztywne, ale łatwe do odkształcenia. Jeżeli sprężynowanie po uwolnieniu ciepła i naprężeń zaciskających nie zostanie prawidłowo oszacowane, ostateczne wymiary mogą łatwo odbiegać od wartości teoretycznej. Dlatego zrozumienie systematycznych przyczyn przekroczenia tolerancji wymiarowej jest ważniejsze niż zwykłe dostosowanie parametrów obrabiarki. Dla producentów odpowiedzialnych za kluczowe części konstrukcyjne ustanowienie systemu zamkniętego obiegu, od zarządzania partiami materiałów po kontrolę na pełną skalę, jest kamieniem węgielnym zapewniającym, że każda część lotnicza spełnia rygorystyczne standardy akceptacji.
Mechanizm odkształcania materiału i uwalniania naprężeń tnących
Nieliniowe odkształcenie spowodowane uwolnieniem naprężeń szczątkowych
Części konstrukcyjne przemysłu lotniczego często wykorzystują grubościenne półfabrykaty do kucia lub odlewania, a wewnątrz występują złożone rozkłady naprężeń szczątkowych. Kiedy frezowanie CNC usuwa materiał powierzchniowy, niszczy pierwotny stan równowagi naprężeń. Po wyjęciu części z uchwytu naprężenia szczątkowe ulegają ponownemu rozłożeniu, powodując wygięcie lub skręcenie części. Odkształcenie to ma zazwyczaj charakter nieliniowy i kumuluje się wraz ze wzrostem głębokości obróbki. Na przykład podczas obróbki dużych żeber skrzydeł ze stopu aluminium, jeśli za jednym razem zostanie usunięty zbyt duży nadmiar, uwolnienie naprężeń u dołu może spowodować wybrzuszenie nasady skrzydła, powodując, że rozmiar końcówki skrzydła przekroczy górną granicę. Aby uniknąć tego ryzyka, należy przyjąć strategię frezowania warstwowego, dzieląc całkowity naddatek na trzy etapy: zgrubny, półwykończony i dokładny. Pomiędzy każdą warstwą pozostaje 2-5 mm „warstwa buforu naprężeń”, aby umożliwić pełną stabilizację przedmiotu obrabianego przed przejściem do następnej warstwy cięcia.
Efekty sekwencyjne obróbki cieplnej i obróbki skrawaniem
Gatunek materiału określa jego wrażliwość na odkształcenia. Stan 7075-T651 jest anizotropowy. Jeśli po obróbce wymagane jest wyżarzanie odprężające, zmiany wymiarowe znacznie wzrosną. Zwykle zaleca się wykonanie obróbki wykańczającej po obróbce odprężającej, aby wyeliminować dryft wymiarowy spowodowany obróbką cieplną. W przypadku części ze stopów tytanu, ze względu na ich niską przewodność cieplną, ciepło generowane przez tarcie tnące łatwo ulega akumulacji, co powoduje lokalną rozszerzalność cieplną. Jeśli prędkość posuwu jest zbyt duża lub głębokość skrawania jest zbyt duża, wielkość odkształcenia termicznego może osiągnąć dziesiątki mikronów, znacznie przekraczając zakres kontroli poziomu mikronów wymagany w przypadku form precyzyjnych. Dlatego też zastosowanie wysokotemperaturowych narzędzi skrawających i projektowanie dużych łamaczy wiórów do stopów tytanu stanowią podstawowe środki procesowe umożliwiające kontrolowanie błędów termicznych.
Analiza interferencji osprzętu i odkształceń mocowania
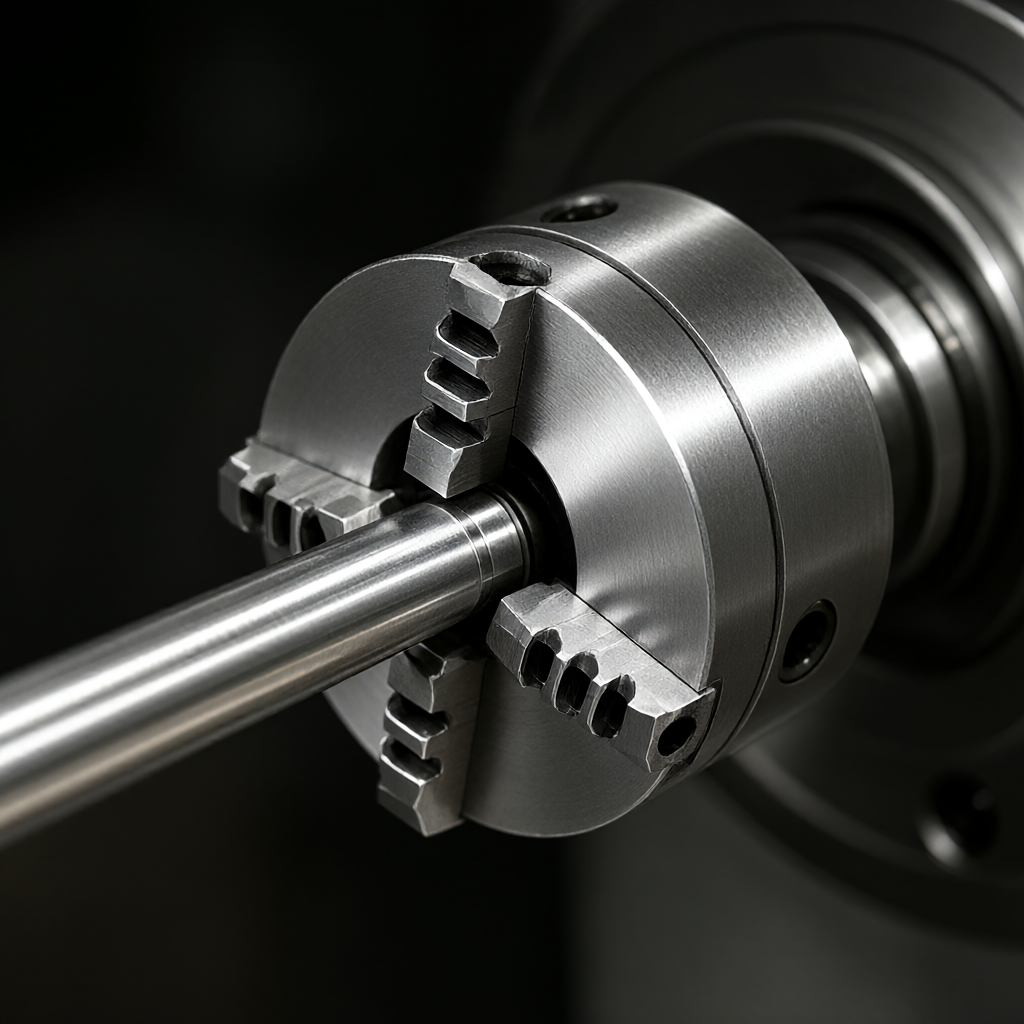
Części lotnicze mają złożone kształty i często wymagają wielostronnego toczenia. Niewłaściwa konstrukcja osprzętu jest częstą przyczyną odchyleń wymiarowych. Zaciski o niewystarczającej sztywności lub nierównych powierzchniach styku będą powodować odkształcenia sprężyste pod wpływem sił skrawania. Odkształcenie to nie tylko wpływa na bieżący proces, ale staje się także źródłem błędu płaszczyzny odniesienia po odwróceniu, czyli „błądu konwersji punktu odniesienia”. Na przykład uchwyt trójkłowy służy do mocowania smukłych części wału. Ze względu na ograniczenie współosiowości samego mechanizmu trójkłowego i niewielką liczbę punktów styku kłów, nierównomierna siła docisku łatwo wpływa na prostość części wału. Zaleca się stosowanie zacisków hydraulicznych lub specjalnych zacisków dostosowanych do potrzeb kontroli odkształcenia zacisku w zakresie 0,005 mm poprzez wielopunktowe równomierne utrzymywanie ciśnienia lub próżni. Jednocześnie powierzchnię styku uchwytu z przedmiotem obrabianym należy utrzymywać w czystości, aby uniknąć przesunięcia osi Z spowodowanego nierówną grubością uszczelki. W przypadku cienkościennych części skrzynkowych do podparcia wewnętrznej ściany otworu stosuje się trzpień rozprężający się w powietrzu, co może skutecznie kompensować odkształcenia skurczowe spowodowane zewnętrznymi siłami skrawania i zapewniać jednolitą grubość ścianki.
Strategia kompensacji zużycia narzędzia i parametrów skrawania
Optymalizacja ścieżki narzędzia i dynamiczna kompensacja zużycia
Podczas skrawania z dużą prędkością narzędzia będą nadal ulegać zużyciu, szczególnie w postaci mikroskopijnych odprysków krawędzi skrawającej i łuszczenia się powłoki. W przypadku stopów aluminium lotniczego słabe wyważenie dynamiczne oprawki narzędzia spowoduje wibracje o wysokiej częstotliwości, przyspieszy zużycie narzędzia i pozostawi ślady wibracji powierzchniowych. Na etapie programowania należy przyjąć strategię frezowania współbieżnego, aby ograniczyć nagłe zmiany grubości skrawania i uniknąć nadmiernych sił działających na narzędzie. Nowoczesne systemy CNC obsługują funkcje kompensacji promienia narzędzia i kompensacji zużycia końcówki narzędzia, ale operator musi dostosować wartość kompensacji w czasie rzeczywistym w oparciu o rzeczywiste wyniki cięcia testowego. Jeśli trwałość narzędzia w produkcji masowej jest niestabilna, doprowadzi to do gradientowego odchylenia wielkości części w tej samej partii. Zaleca się ustanowienie modelu monitorowania trwałości narzędzia, przewidywanie pozostałej trwałości w oparciu o prąd wrzeciona lub sygnały emisji akustycznej i wymuszenie wymiany, zanim zużycie narzędzia osiągnie wartość krytyczną, zamiast polegać wyłącznie na stałych zliczeniach. W procesie wykańczania zwykle rezerwuje się margines 0,01-0,02 mm, a dolną granicę wielkości zapewnia obróbka wykańczająca ostatniego nowego narzędzia. Ta strategia „marży ubezpieczeniowej” może skutecznie zabezpieczyć się przed wahaniami wymiarowymi spowodowanymi zużyciem narzędzia.
Błąd systemu CNC i technologia kompensacji termicznej
Błędy geometryczne i błędy termiczne obrabiarek CNC są niewidzialnymi zabójcami nadmiernych tolerancji wymiarowych. Błędy termiczne wynikają głównie z przemieszczenia osiowego spowodowanego przez silnik wrzeciona, tarcie szyny prowadzącej i zmiany temperatury oleju smarowego. Podczas długotrwałej obróbki temperatura wrzeciona może wzrosnąć do 10-20°C powodując systematyczne przesunięcie błędu pozycjonowania osi Z. Zaawansowany system kompensacji termicznej wykorzystuje interferometry laserowe lub czujniki temperatury do monitorowania temperatury każdej prowadnicy osi w czasie rzeczywistym i dynamicznie koryguje wartości współrzędnych za pomocą algorytmów oprogramowania. W przypadku starego sprzętu obrabiarka może wejść w stan równowagi termicznej poprzez ustawienie stabilnego programu podgrzewania wstępnego (np. praca ciągła przez 30 minut). Ponadto następujący błąd (Servo Lag) systemu CNC spowoduje błędy konturu podczas przyspieszania i zwalniania. Zmniejszając wartość ustawienia przyspieszenia lub optymalizując parametry wyprzedzania prędkości, można zmniejszyć wpływ błędu nadążania na dokładność złożonych zakrzywionych powierzchni. W obróbce części lotniczych, zwłaszcza gdy w grę wchodzą złożone konfiguracje pięciościenne, zaleca się regularne wykonywanie testów Rayleigha w celu oceny prostopadłości międzyosiowej i upewnienia się, że błędy geometryczne mieszczą się w dopuszczalnym zakresie.
Porównanie typowych przyczyn przekroczenia tolerancji i planów naprawczych
Różne tryby awarii odpowiadają różnej logice korekcji. Poniższa tabela podsumowuje analizę przyczyn źródłowych i ukierunkowane rozwiązania dla czterech typowych zjawisk wykraczających poza tolerancję wymiarową w obróbce CNC w przemyśle lotniczym, do wykorzystania przez inżynierów procesu:
| Zjawisko porażki | główna przyczyna | Typowe cechy | Plan naprawczy i metoda weryfikacji |
|---|---|---|---|
| Odkształcenie łuku w stanie swobodnym | Nierównomierne uwalnianie naprężeń szczątkowych | Po przewróceniu płaskość jest wyjątkowo słaba, a środek jest wypukły. | Przyjęcie frezowania krok po kroku + naturalne starzenie; wykorzystanie bloków w kształcie litery V do wspomagania przetwarzania; Inspekcja pełnowymiarowa w trzech współrzędnych |
| Rozmiary partii stopniowo stają się większe | Nagromadzenie zużycia narzędzia | Pierwsza część tej samej partii jest kwalifikowana, ale ostatnia część jest poza tolerancją. | Wprowadź ostrzeżenie o żywotności narzędzia; margines rezerwowy na wykończenie; losowo sprawdzaj kluczowe wymiary co 10 sztuk |
| Wymiary są normalne po zaciśnięciu, ale poza tolerancją po zwolnieniu. | Siła mocowania jest zbyt duża lub odkształcenie sprężyste | Różnica współosiowości pomiędzy uchwytem a przedmiotem obrabianym | Zoptymalizuj sztywność zacisku; używać zacisków hydraulicznych/próżniowych; obliczyć odkształcenie mocowania i kompensację odwrotną |
| Błąd okresowy specyficzny dla pozycji | Bicie promieniowe wrzeciona lub napięcie wstępne łożyska | Na powierzchni pojawiają się okresowe zmarszczki | Interferometr laserowy wykrywa błąd osiowy/promieniowy wrzeciona; przeciera lub wymienia łożyska; sprawdza czystość powierzchni stożkowej uchwytu narzędziowego |
Precyzyjne wykrywanie i system kontroli jakości w pętli zamkniętej
Trójwymiarowy pomiar współrzędnych i potwierdzenie pierwszego artykułu
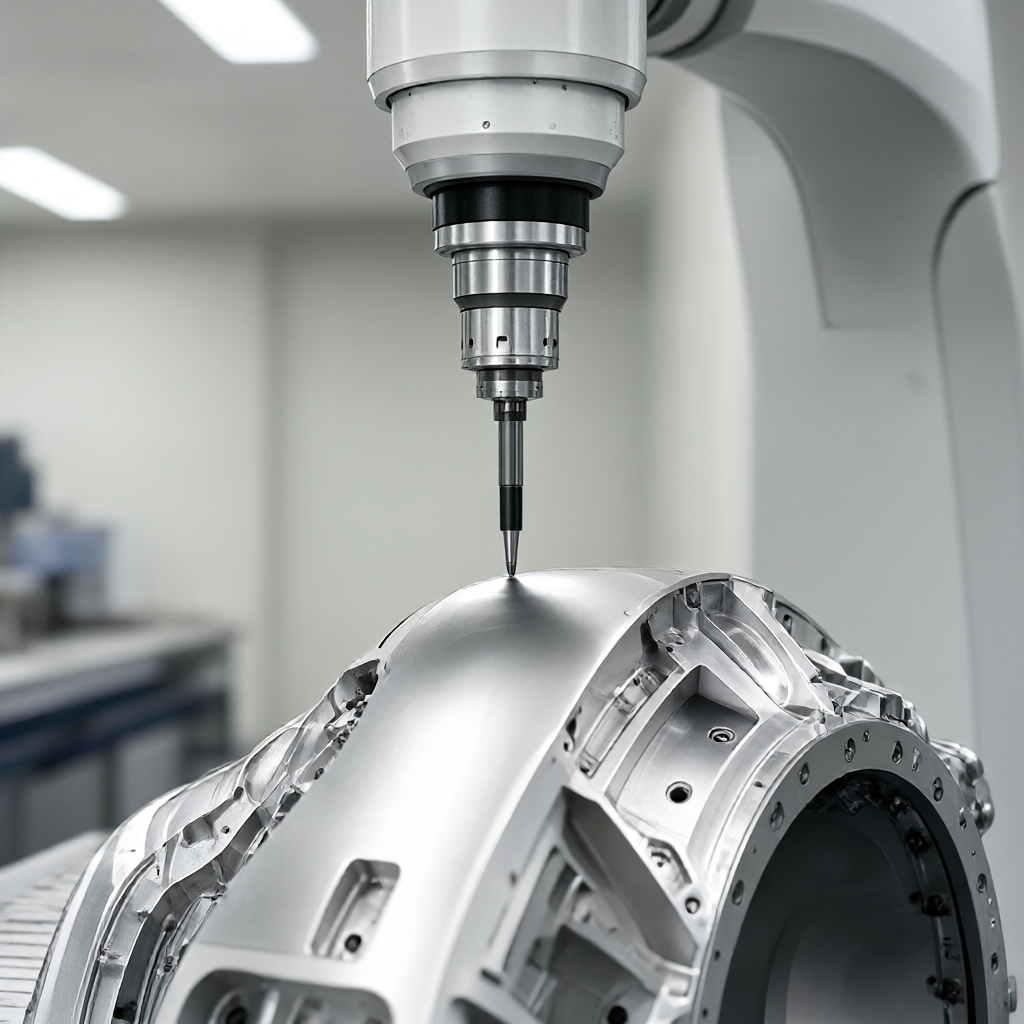
Odbiór części lotniczych zazwyczaj opiera się na wymaganiach systemu AS9100, przy 100% kontroli kluczowych charakterystyk (KC). Zastosowanie pięcioosiowej maszyny CMM (współrzędnościowej maszyny pomiarowej) jest bardziej niezawodnym sposobem weryfikacji wymiarów skomplikowanych przestrzeni. Przed pomiarem wymagana jest stała kontrola temperatury, a różnica temperatur otoczenia powinna być kontrolowana w granicach ±0,5°C, aby uniknąć dodatkowych błędów spowodowanych rozszerzalnością i kurczeniem cieplnym. Kontrola pierwszego artykułu to nie tylko sprawdzenie wymiarów, ale obejmuje również wszechstronną ocenę poprawności ścieżki narzędzia, ryzyka kolizji osprzętu oraz jakości powierzchni. Zaleca się utrwalenie punktów pomiarowych kluczowych wymiarów w programowym układzie współrzędnych, aby uzyskać automatyczne wykrywanie i ograniczyć błędy odczytu przez człowieka. W przypadku wewnętrznych ukrytych funkcji można zastosować technologię skanowania optycznego w celu uzyskania danych w postaci chmury punktów, a wykres chmury odchyleń można porównać z modelem CAD w celu wizualnego wyświetlenia lokalnych obszarów poza tolerancją i zapewnienia wsparcia danych w celu ulepszenia procesu.
Wskaźnik spójności partii i zdolności procesu
Nie wystarczy polegać wyłącznie na kontroli końcowej, należy zwrócić uwagę na wskaźnik zdolności procesu (Cpk). W przypadku części krytycznych dla lotnictwa zwykle wymagane jest Cpk≥1,33. Analizując wykresy SPC (statystycznej kontroli procesu), można określić, czy wahania procesu wynikają z przyczyn specjalnych (takich jak różnice w partii narzędzi, wahania twardości materiału). W produkcji masowej ShowyMetal blokuje parametry skrawania za pomocą standardowych instrukcji obsługi (SOP) i tworzy bazę danych dotyczącą twardości materiału i trwałości narzędzia. W przypadku wykrycia odchylenia w trendzie procesu system automatycznie uruchamia mechanizm przeglądu zamknięcia. Ta prewencyjna kontrola jakości oparta na danych może skutecznie przechwytywać ryzyko odchyleń wymiarowych przed wysyłką, zapewniając, że każda partia części lotniczych dostarczanych klientom ma wysoki stopień spójności i identyfikowalności.
Najczęściej zadawane pytania dotyczące rozmiaru CNC w lotnictwie
Jaki jest normalny zakres odbicia wielkości części z aluminium lotniczego po frezowaniu?
Wielkość sprężynowania zależy od marginesu półfabrykatu, grubości ścianki i czasu chłodzenia. Zwykle rozmiar będzie bardziej stabilny po umieszczeniu na 24 godzinach po dokładnym zmieleniu. Jeśli nie zostanie przeprowadzone wyżarzanie odprężające, wielkość sprężynowania cienkościennych części może osiągnąć 0,02-0,05 mm. Zaleca się ustalenie współczynnika odbicia dla tego konkretnego kształtu poprzez próbne docięcie pierwszego elementu i wykonanie kompensacji odwrotnej w kolejnych procesach.
Jak uniknąć nadcięcia pięcioosiowych centrów obróbczych w złożonej obróbce powierzchni w przemyśle lotniczym?
Często przyczyną wcięcia jest nieprawidłowe określenie długości podstawy narzędzia lub interferencja kąta przyłożenia. Aby przeprowadzić ścisłą symulację kolizji i sprawdzić kąt pomiędzy kulą narzędzia a linią normalną przedmiotu obrabianego, należy użyć oprogramowania CAM. Upewnij się, że parametr długości podstawy jest większy niż wysięg narzędzia w najbardziej niekorzystnych warunkach pracy i przeprowadź weryfikację pracy na sucho przed właściwą obróbką, szczególnie ścieżkę dosuwu w pobliżu naroża wnęki.
Jakie są główne czynniki powodujące odchylenia wymiarowe w obróbce stopu tytanu?
Głównymi problemami związanymi ze stopami tytanu są odkształcenia termiczne i zużycie narzędzi. Niska przewodność cieplna skutkuje wysokimi temperaturami w strefie skrawania i znaczną lokalną rozszerzalnością cieplną przedmiotu obrabianego. Jednocześnie narzędzie szybko się zużywa, a stabilność wymiarowa jest słaba. Konieczne jest użycie mocnego chłodziwa (lekko rozpuszczalnego w wodzie lub smarowanie śladowe wodą), zmniejszenie prędkości skrawania i zwiększenie liczby operacji wykańczających, aby kontrolować błędy termiczne i narastanie zużycia.
Czy wymiary obróbki CNC można naprawić poprzez naprawę, jeśli wymiary wykraczają poza tolerancję?
Surowo zabrania się dowolnej naprawy kluczowych części lotniczych. Brak tolerancji wymiarowej zwykle oznacza awarię procesu. Niewielkie nacięcia (warstwa wierzchnia) można zakryć przez polerowanie lub piaskowanie, ale wymiary funkcjonalne, które wpływają na wytrzymałość lub dopasowanie, należy zezłomować i wykonać ponownie. Naprawa na ślepo zniszczy pierwotny rozkład naprężeń i trwałość zmęczeniową części, naruszając przepisy bezpieczeństwa lotniczego.
Jak zapewnić spójność wymiarową małych partii części lotniczych?
Małe partie stoją przed wyzwaniami związanymi z zarządzaniem trwałością narzędzi. Zaleca się przyjęcie strategii „jedno narzędzie, jedna kontrola”, przetworzenie jednej sztuki każdego nowego narzędzia i sprawdzenie go w pełnym rozmiarze w celu zarejestrowania tendencji zużycia. Lub zostaw duży margines i użyj ostatniego narzędzia o wysokiej stabilności, aby uzyskać jednolite wykończenie. Jednocześnie wzmocnione zostaje wykrywanie powtarzającej się dokładności pozycjonowania osprzętu, aby zapewnić spójność wielokrotnych mocowań.
Podsumowanie i profesjonalne wsparcie
Rozwiązanie problemu braku tolerancji wymiarowej w obróbce CNC części lotniczych i kosmicznych wymaga multidyscyplinarnej współpracy w dziedzinie inżynierii materiałowej, inżynierii osprzętu, systemów CNC i kontroli precyzyjnej. Nie ma uniwersalnych parametrów procesu, są jedynie rozwiązania dostosowane do konkretnych cech produktu. Jeśli w masowej produkcji części konstrukcyjnych dla przemysłu lotniczego napotykasz wyzwania związane ze stabilnością wymiarową, zapraszamy do przesłania rysunków i specyfikacji technicznych. Nasz zespół inżynierów połączy 72 wysokowydajne klastry sprzętu CNC i doświadczenie w kontroli jakości całego procesu, aby opracować dla Ciebie plan precyzyjnej obróbki, obejmujący zalecenia DFM, projekt osprzętu i unikanie ryzyka, aby pomóc w realizacji projektu zgodnie z harmonogramem i wysoką jakością.



