





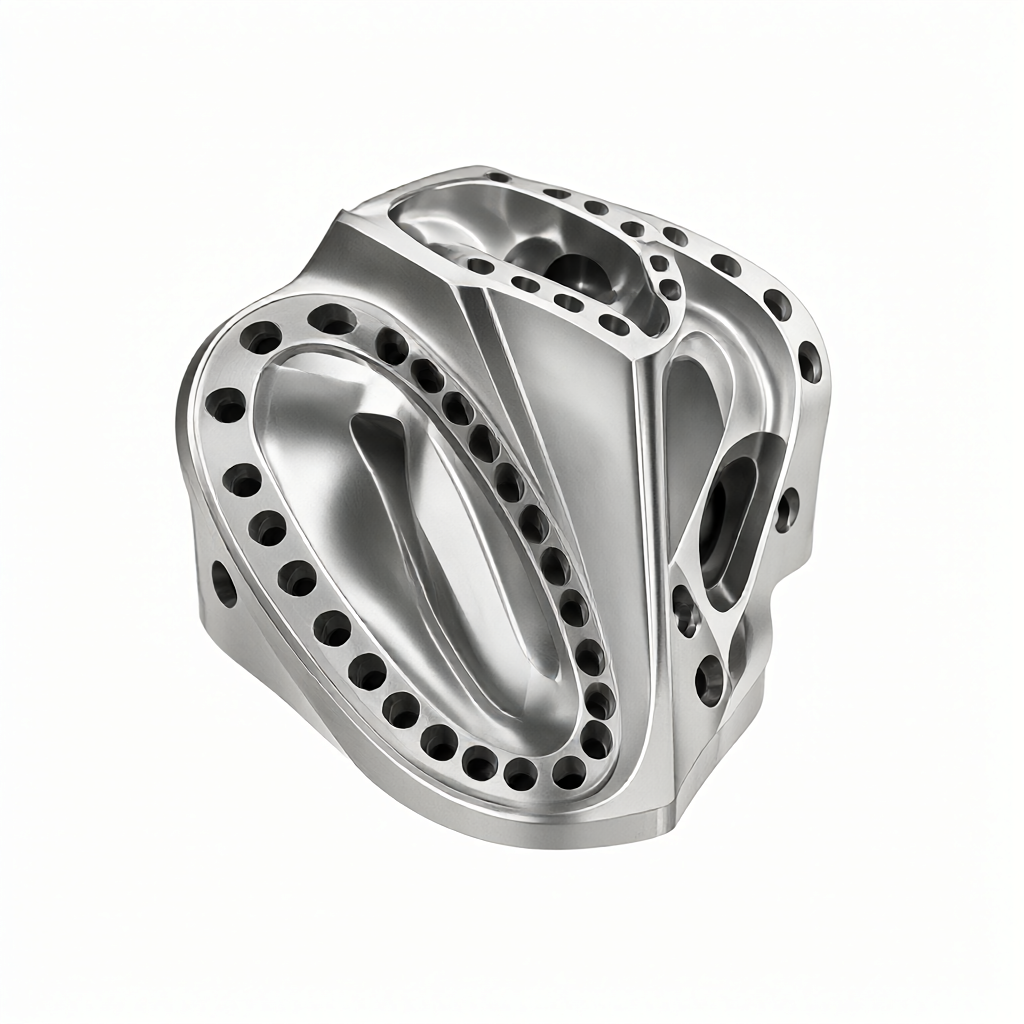
Pięcioosiowa strategia łączenia i mocowania do obróbki CNC złożonych części konstrukcyjnych przemysłu lotniczego i kosmicznego to podstawowa technologia umożliwiająca wydajną i precyzyjną produkcję części cienkościennych, o specjalnych kształtach i części o głębokich wnękach. W przypadku materiałów trudnych w obróbce, takich jak stopy tytanu i stopy wysokotemperaturowe, tradycyjna obróbka trójosiowa często napotyka problemy wymiarowe poza tolerancją spowodowane wciskiem narzędzia, śladami pozostałości po narzędziu, odkształceniem mocowania i zwolnieniem naprężeń. W pięcioosiowej obróbce symultanicznej można zachować najlepszy kąt skrawania pomiędzy narzędziem a przedmiotem obrabianym poprzez skoordynowany ruch narzędzia w pięciu stopniach swobody, co znacznie optymalizuje warunki skrawania, poprawia jakość wykończenia powierzchni i skraca czas wymiany narzędzia. Artykuł ten zawiera dogłębną analizę sposobów osiągnięcia wysokiej spójności i niezawodności w produkcji masowej na podstawie czterech wymiarów planowania ścieżki procesu, konstrukcji mocowania, kompensacji błędów i kryteriów akceptacji, a także pomaga inżynierom i nabywcom ocenić siłę techniczną dostawców.
Zasada obróbki pięcioosiowego układu zawieszenia i zalety technologiczne części konstrukcyjnych przemysłu lotniczego
Lotnicze części konstrukcyjne, takie jak ramy kadłuba, wsporniki podwozia i obudowy akcesoriów silnika, mają zwykle złożone powierzchnie o swobodnych kształtach i gęste systemy otworów. Podczas przetwarzania tych cech obróbka trójosiowa często wymaga wielokrotnego odwracania i mocowania. Skumulowany błąd pozycjonowania jest zwykle duży, co utrudnia spełnienie rygorystycznych wymagań dotyczących tolerancji geometrycznej na rysunkach.
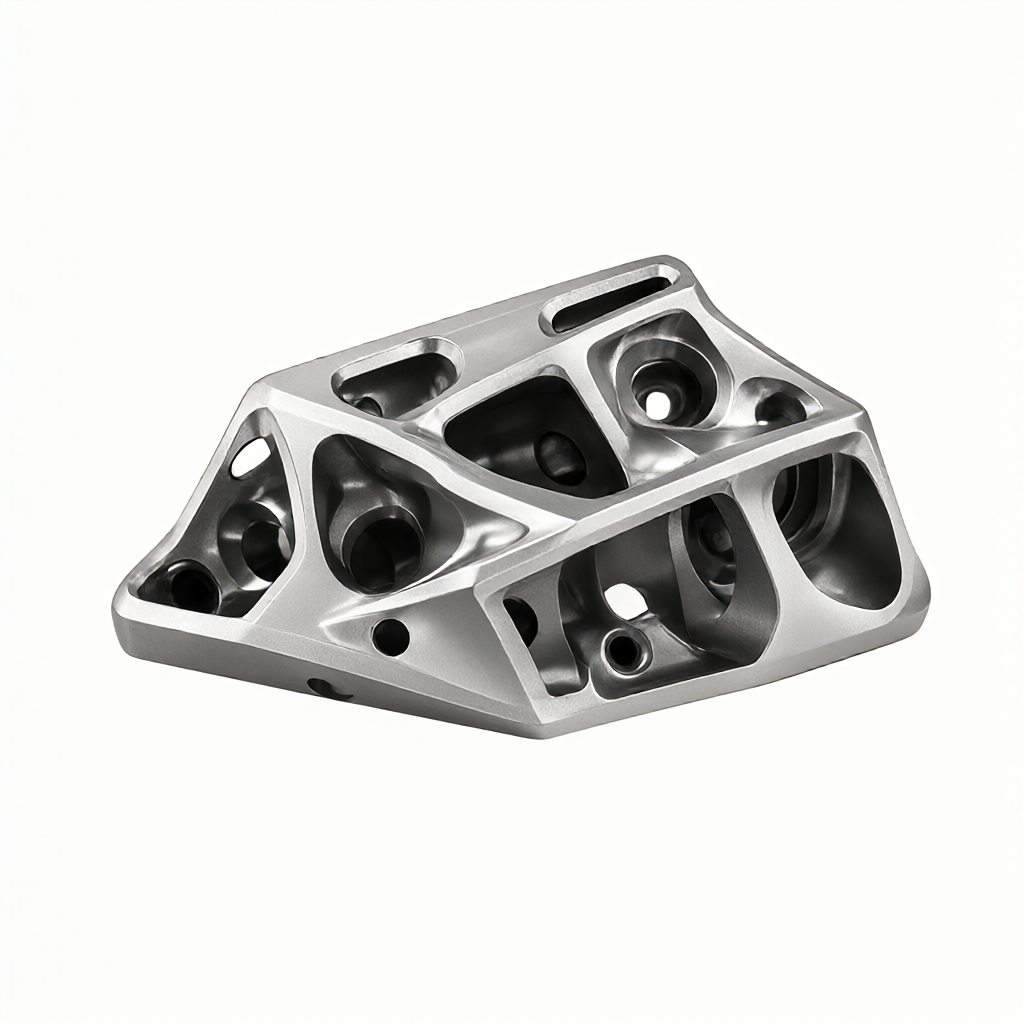
Pięcioosiowy system obróbki zawiera trzy osie liniowe (X, Y, Z) i dwie osie obrotowe (zwykle oznaczone osiami A/C lub B/C). Jego podstawowa zaleta polega na„Ciągłe cięcie”umiejętność. Oś narzędzia może zawsze wskazywać normalny kierunek powierzchni przedmiotu obrabianego lub utrzymywać stały kąt, aby zapobiec uderzeniu ostrza lub rękojeści narzędzia w nieobrobioną powierzchnię przedmiotu obrabianego. Ten wzorzec ruchu zapewnia następujące korzyści inżynieryjne:
- Popraw jakość powierzchni:Utrzymując stały kąt cięcia, grubość cięcia jest jednolita, a ślady drgań spowodowane zmianami głębokości cięcia są zmniejszone. Wartość chropowatości powierzchni Ra można zwykle kontrolować w zakresie 0,8 μm, a przy obróbce wykańczającej może osiągnąć Ra0,4 μm.
- Optymalizacja trwałości narzędzia:Unikanie kolizji uchwytu narzędzia pozwala na krótsze wydłużenie narzędzia i lepszą sztywność. Jednocześnie zużycie narzędzia jest bardziej równomierne, a ogólna żywotność wydłuża się o 30–50%.
- Zmniejsz liczbę czasów mocowania:Wieloaspektowa obróbka odbywa się poprzez jedno mocowanie, eliminując kumulujące się błędy spowodowane wielokrotnym pozycjonowaniem, co jest szczególnie krytyczne w przypadku integralnych części konstrukcyjnych.
W przypadku materiałów trudnych w obróbce, takich jak Inconel 718 lub Ti-6Al-4V, pięcioosiowy układ zawieszenia zapewnia wystarczające chłodzenie i płynne usuwanie wiórów, dodatkowo zmniejszając ryzyko utwardzania przez zgniot i zapewniając stabilność wymiarową.
Kluczowe strategie mocowania: sztywność, pozycjonowanie i kontrola odprężania
Pięcioosiowy układ zawieszenia rozwiązuje problem „czy można go obrobić”, natomiast strategia mocowania określa, „czy można zachować dokładność obróbki”. Większość materiałów na części lotnicze znajduje się w stanie wyżarzania odprężającego. Jeśli mocowanie będzie nieprawidłowe podczas obróbki, uwolnienie naprężeń szczątkowych spowoduje deformację części po zwolnieniu zacisku. Jest to główny powód złomowania partii.
Należy przestrzegać skutecznej strategii mocowania„Ustawienie na godzinę szóstą”zasady i wprowadzać korekty w oparciu o właściwości materiału:
- Połączenie adsorpcji próżniowej i kompresji mechanicznej:W przypadku części cienkościennych proste mechaniczne ściskanie może łatwo spowodować zagłębienia powierzchniowe. Zaleca się stosowanie próżniowego dysku adsorpcyjnego jako podstawowego podparcia w celu eliminacji naprężeń dolnych oraz stosowanie jedynie niewielkiej ilości mechanicznych bloków dociskowych w kierunku prostopadłym do siły skrawania. Siłę docisku należy obliczyć za pomocą symulacji MES i zwykle reguluje się ją w zakresie 0,5–1,5 MPa.
- Zastosowanie miękkich zacisków:W przypadku części, które wymagają wysokiego wykończenia i nie pozostawiają śladów zacisku, zapas miękkiego zacisku można wyfrezować przed próbnym cięciem pierwszego elementu. W fazie wykańczającej zamiast twardych płytek dociskowych stosuje się frezowane miękkie dociski, aby zapewnić dokładność pozycjonowania i uniknąć uszkodzenia obrabianej powierzchni.
- Zarządzanie strefą wpływu ciepła:Tarcie narzędzia i odkształcenie materiału podczas obróbki powodują wytwarzanie ciepła. W przypadku dużych części skrzynkowych zaleca się użycie chłodziwa do bezpośredniego natryskiwania punktu skrawania i ograniczenie mocy wrzeciona do wartości mniejszej niż 80% wartości znamionowej, aby zmniejszyć wpływ odkształceń termicznych na dokładność wymiarową.
Przy doborze uchwytu należy wziąć pod uwagę także zakres osi obrotu maszyny pięcioosiowej. Aby uniknąć zakłóceń pomiędzy narzędziem a uchwytem pod ekstremalnymi kątami, należy przeprowadzić pełną symulację wykrywania kolizji uchwytu w oprogramowaniu CAM.
Planowanie ścieżki CAM: optymalizacja ścieżki narzędzia i weryfikacja symulacyjna
To, czy zalety połączenia pięcioosiowego będą mogły zostać wykorzystane, zależy w dużej mierze od wyboru strategii i ustawień parametrów oprogramowania CAM. W przypadku części konstrukcyjnych branży lotniczej typowe strategie wyznaczania tras porównuje się w następujący sposób:
| Nazwa polityki | Obowiązujące funkcje | Analiza zalet i wad |
|---|---|---|
| Wykończenie powierzchni obrotowej (wióry) | Powierzchnie o swobodnych kształtach, złożone kształty | doskonały:Ścieżka jest gładka, nie ma żadnych pozostałości narzędzi, a jakość powierzchni jest wysoka;brak:Czas obliczeń jest długi, a wymagania dotyczące topologii modelu wysokie. |
| Wykończenie wielościenne | Głównie płaska konstrukcja z małymi zaokrąglonymi narożnikami | doskonały:Wysoka wydajność i proste planowanie;brak:W zaokrąglonych rogach mogą znajdować się ślady po cięciu, które wymagają późniejszego wygładzenia. |
| Wiertło/otwór | Głęboki otwór, otwór nachylony, otwór pozycyjny | doskonały:Automatyczne pozycjonowanie w pięciu osiach, posuw pionowy, unikanie przesunięcia wiertła, dobre wykończenie ścianek otworu;brak:Istnieją wymagania dotyczące przestrzeni otwarcia zacisku. |
| Przetwarzanie czyszczenia narożników | Wewnętrzny kąt prosty, głęboki rowek | doskonały:Upewnij się, że rogi są całkowicie oczyszczone i nie ma żadnych pozostałości;brak:Użyj noża o małej średnicy, który ma słabą sztywność i łatwo pęka. Należy dokładnie kontrolować paszę. |
Przed wykonaniem przetwarzania należy je przeprowadzić„Weryfikacja symulacji offline”. Należy sprawdzić nie tylko kolizję narzędzia z przedmiotem obrabianym, ale także interakcję fizyczną pomiędzy narzędziem, oprawką narzędziową, uchwytem i samą obrabiarką (w tym wrzecionem, suportem i osią obrotu). W przypadku kluczowych partii zaleca się wygenerowanie pliku trajektorii czasowej z krzywą posuwu i przeprowadzenie weryfikacji pracy na sucho na obrabiarce, aby upewnić się, że logika kodu G jest poprawna.
Metody badań i standardy akceptacji tolerancji
Akceptacja po zakończeniu przetwarzania jest kluczowa dla potwierdzenia efektywności procesu. W przypadku wymagań dotyczących wysokiej precyzji wynoszącej ± 0,01 mm konwencjonalne suwmiarki nie są już w stanie sprostać wymaganiom i muszą polegać na następujących metodach wykrywania:
- Współrzędnościowa maszyna pomiarowa (CMM):Stosowany do kontroli pełnowymiarowej, skupiającej się na płaskości, współosiowości otworów i tolerancjach geometrycznych. W przypadku pięcioosiowej powierzchni obróbczej należy zaprojektować gęstą ścieżkę sondy zawierającą punkty graniczne i punkty wewnętrzne, aby uchwycić deformację powierzchni.
- Skaner laserowy:Nadaje się do ogólnego porównywania konturów dużych cienkościennych części. Nakładając dane chmury punktów na model rysunkowy, generowany jest chromatogram umożliwiający szybką identyfikację lokalnych punktów zapalnych deformacji.
- Miernik chropowatości powierzchni:Bezpośrednio zmierzyć wartość Ra krytycznych powierzchni współpracujących. Pneumatyczna powierzchnia uszczelniająca w częściach lotniczych zwykle wymaga Ra≤0,8μm. Dzięki pięcioosiowemu nożowi polerskiemu powinien być w stanie stabilnie spełniać standardy.
Na etapie produkcji masowej zaleca się wdrożenie„Pełna kontrola pierwszego artykułu + kontrola pobierania próbek procesu”Strategia. Inżynier jakości musi sprawdzić pierwszą część po elemencie zgodnie z rysunkami GD&T, a raport z kontroli zostaje zachowany; podczas produkcji masowej pełna kontrola CMM jest przeprowadzana co określoną ilość (np. co 50 sztuk), a reszta jest losowo sprawdzana pod kątem kluczowych wymiarów zgodnie ze standardami AQL, aby zrównoważyć ryzyko wydajności i jakości.
Zalecenia DFM i punkty oceny technicznej dostawców
Dla nabywców kluczowa jest komunikacja z dostawcami w ramach DFM (Design for Manufacturability) przed powierzeniem przetwarzania. Aby ocenić, czy fabryka obróbki CNC ma zdolność do masowej produkcji skomplikowanych części lotniczych, należy zwrócić uwagę na następujące wskaźniki techniczne:
- Konfiguracja urządzenia:Czy mieć pięcioosiowe centrum obróbcze z przegubem zamiast tylko czteroosiowego centrum do frezowania bocznego. Prawdziwe pięcioosiowe połączenie wymaga jednoczesnego ruchu dwóch osi obrotowych w celu uzyskania złożonego wygładzenia powierzchni. ShowyMetal dysponuje 72 urządzeniami CNC, obejmującymi 3/4/5-osiowe centra obróbcze oraz złożone obrabiarki tokarsko-frezarskie, a także bazę sprzętową dla tak skomplikowanych części.
- Program do obróbki końcowej:Różne marki obrabiarek (DMG, Okuma, Haas itp.) mają różne formaty kodu G. To, czy dostawca posiada kompletny postprocesor dla konkretnego modelu maszyny, bezpośrednio decyduje o wydajności i bezpieczeństwie programowania.
- Doświadczenie materialne:Parametry skrawania (prędkość, posuw, głębokość skrawania) materiałów trudnych w obróbce wymagają gromadzenia dużej ilości danych. Dojrzali dostawcy mogą dostarczyć specjalne instrukcje cięcia dla TC4 i Inconel 718 i udowodnić spójność partii.
Ponadto ważnymi wskaźnikami różnicowania są także możliwości przetwarzania wyglądu dostawcy. Precyzyjne części CNC często wymagają obróbki powierzchni, takiej jak anodowanie i piaskowanie. Jeśli na powierzchni znajdują się ślady zadrapań lub zadrapań, późniejsze procesy platerowania lub utleniania wzmocnią defekty. Dlatego zbadanie jego zdolności do ochrony wyglądu podczas przetwarzania jest kluczem do zapewnienia wydajności produktu końcowego.
Co zrobić, jeśli pięcioosiowa obróbka cienkościennych części lotniczych jest łatwa do odkształcenia?
Rozwiązuje się go głównie poprzez optymalizację metody mocowania (np. adsorpcja próżniowa w celu zmniejszenia naprężeń lokalnych) i zarezerwowanie marginesu procesu. Zaleca się wykonanie odpuszczania odprężającego przed obróbką wykańczającą i zastosowanie strategii „symetrycznej głębokości skrawania” w CAM w celu zmniejszenia jednostronnej siły skrawania.
Czy obróbka pięcioosiowa jest odpowiednia w przypadku małych partii złożonych części konstrukcyjnych?
Bardzo odpowiednie. Chociaż koszt programowania pięcioosiowego jest stosunkowo wysoki, w przypadku złożonych części może znacznie zmniejszyć liczbę czasów mocowania i czas przetwarzania ręcznej interwencji, a także może w rzeczywistości odzwierciedlać wyższą wydajność w scenariuszach małych partii.
Jak sprawdzić, czy możliwości dostawcy w zakresie obróbki pięcioosiowej są autentyczne?
Dostawcy są zobowiązani do dostarczenia filmów symulacyjnych zawierających trajektorie narzędzi (takich jak filmy Vericut) lub zapewnienia obróbki zgrubnej/wykańczającej rzeczywistych obiektów z ruchami osi obrotowych oraz sprawdzenia, czy ślady połączenia narzędzia w połączeniach pachwinowych są widoczne. Jest to intuicyjna podstawa do oceny połączenia pięcioosiowego.
Jaki poziom może osiągnąć chropowatość powierzchni podczas obróbki pięcioosiowej?
W dobrym stanie narzędzia i prawidłowych parametrach wartość Ra wykończenia może zwykle utrzymywać się na stabilnym poziomie w zakresie 0,4 μm - 0,8 μm. Jeśli wymagana jest wyższa jakość, można dodać proces wykańczania. Na tym etapie należy unikać znacznych zmian kąta osi narzędzia, aby zapobiec pozostawieniu śladów na narzędziu.
Jak kontrolować spójność obróbki pięcioosiowej w produkcji masowej?
Podstawą jest standaryzacja i automatyzacja armatury. Stosuj uchwyty samocentrujące lub wały rozprężne pneumatycznie i ustal ścisłe zarządzanie trwałością narzędzia (wymuszona wymiana narzędzia na podstawie liczby części lub czasu), aby zapewnić, że stan skrawania każdej części mieści się w optymalnym zakresie zużycia narzędzia.
Obróbka skomplikowanych części konstrukcyjnych przemysłu lotniczego to nie tylko rywalizacja pomiędzy narzędziami skrawającymi i obrabiarkami, ale także rywalizacja pomiędzy gromadzeniem danych procesowych a systemami kontroli jakości. Jeśli masz wymagania dotyczące masowej produkcji tak trudnych części, zaleca się przesłanie rysunków i szczegółowych wymagań procesowych do profesjonalnego zespołu w celu sprawdzenia przez DFM. Wykazanie konkretnych wyzwań w zakresie tolerancji i właściwości materiałów pozwala szybko uzyskać ukierunkowane rozwiązania techniczne i oceny ofert, redukując w ten sposób koszty prób i błędów oraz zapewniając terminową realizację projektu.



