





Dobór chłodziwa i strategie antykorozyjne do obróbki CNC części lotniczych ze stopów tytanu
W przemyśle lotniczym stopy tytanu (takie jak Ti-6Al-4V) są szeroko stosowane ze względu na ich wysoki stosunek wytrzymałości do masy i właściwości odporności zmęczeniowej, ale ich niska przewodność cieplna (około 6-7 W/m·K) i duża aktywność chemiczna sprawiają, żeWybór chłodziwa do obróbki CNCStań się kluczową zmienną procesową wpływającą na integralność powierzchni i wewnętrzną strukturę metalograficzną części. Nieodpowiednie chłodziwo może być przyczyną szybkiego zużycia narzędzia, nadmiernej deformacji termicznej przedmiotu obrabianego i, co ważniejsze, ukrytych usterek, takich jak kruchość wodorowa czy korozja międzykrystaliczna. W tym artykule omówiono schemat chłodzenia odpowiedni do precyzyjnej obróbki CNC stopów tytanu w oparciu o siłę skrawania, gęstość strumienia ciepła i mechanizm korozji materiału, a także przeanalizowano wspierający proces obróbki antykorozyjnej, aby pomóc inżynierom zrównoważyć wydajność przetwarzania, utrzymanie dokładności i koszty w produkcji masowej.
Podstawowa logika wymagań dotyczących chłodzenia dla charakterystyki skrawania stopu tytanu
Trudność skrawania stopów tytanu wynika głównie z jego unikalnych właściwości materiału. Przede wszystkim tytan jest pierwiastkiem silnie pochłaniającym wodór. W wysokich temperaturach łatwo reaguje z substancjami chemicznymi zawartymi w płynie obróbczym lub wilgocią otoczenia, wnikając w granice ziaren i powodującKruchość wodorowa, zmniejszając plastyczność materiału. Po drugie, przewodność cieplna stopu tytanu wynosi tylko 1/8 przewodności cieplnej stali. Ciepło skrawania koncentruje się głównie w przedniej części narzędzia i cienkiej warstwie na powierzchni przedmiotu obrabianego. Jeśli chłodzenie jest niewystarczające, lokalna temperatura może szybko wzrosnąć powyżej punktu przemiany fazowej, zmieniając strukturę metalograficzną powierzchni i wprowadzając szczątkowe naprężenia rozciągające.
- Priorytet zarządzania ciepłem:Chłodziwo musi mieć wysoką pojemność cieplną właściwą, aby szybko usunąć ciepło ze strefy skrawania i zapobiec uszkodzeniu narzędzia na skutek przegrzania do czerwoności.
- Chemicznie obojętny:Formuła musi być obojętna lub słabo zasadowa, aby zapobiec korozji matrycy tytanowej przez silne kwasy lub związki zawierające siarkę i chlor i zapobiec pękaniu spowodowanemu korozją naprężeniową.
- Równowaga smarowania i chłodzenia:Chociaż stopy tytanu opierają się głównie na chłodzeniu, a nie na smarowaniu rozpuszczalnym w oleju, dodatki odporne na ekstremalne ciśnienia mogą pomóc w zmniejszeniu zużycia kleju.
Analiza porównawcza powszechnie stosowanych rodzajów chłodziw w obróbce stopów tytanu
Do obróbki CNC stopów tytanu powszechnie stosowane media chłodzące obejmują rozpuszczalne w wodzie płyny obróbkowe, smarowanie minimalną ilością (MQL) i w pełni syntetyczne płyny obróbkowe. Przy wyborze należy nie tylko zwrócić uwagę na działanie antykorozyjne, ale także zwrócić uwagę na jego właściwości korozyjne w stosunku do tytanu metalicznego. Poniższa tabela porównuje wydajność trzech głównych rozwiązań w obróbce Ti-6Al-4V:
| typ nośnika | Typowe składniki/stężenia | Sprawność cieplna (W/m²K) | Ryzyko korozji tytanu | Obowiązujące scenariusze, zalety i wady |
|---|---|---|---|---|
| Rozpuszczalny w wodzie, półsyntetyczny/w pełni syntetyczny płyn do cięcia | Inhibitor rdzy zawierający chlor, stężenie 5-10% | Wysoka (500-1000) | wysokie ryzyko(jeśli zawiera wolny chlor) | Najszybsze odprowadzanie ciepła, odpowiednie do szybkiego frezowania 5-osiowego. Należy jednak stosować formułę niezawierającą chloru lub o niskiej zawartości chloru, w przeciwnym razie łatwo spowoduje ona korozję wżerową. |
| Minimalna ilość smarowania (MQL) | Baza na oleju roślinnym + drobne cząsteczki mgiełki, natężenie przepływu 10-50ml/h | Średni (opiera się głównie na przepływie powietrza do rozpraszania ciepła) | niskie ryzyko | Przyjazny dla środowiska, brak kosztów usuwania ścieków. Jednakże wydajność chłodzenia jest ograniczona i nadaje się tylko do wiercenia lub frezowania konturowego przy niższych prędkościach. |
| W pełni syntetyczny, nierozpuszczalny w wodzie olej do cięcia | Dodatek ekstremalnie ciśnieniowy, czysty olej | Niski (50-100) | niskie ryzyko | Doskonała smarowność, hamuje powstawanie guzów nożowych. Ma jednak słabe odprowadzanie ciepła i nie nadaje się do rowkowania pod dużym obciążeniem ani do obróbki głębokich wgłębień. Musi być wyposażony w chłodzenie powietrzem. |
W przypadku kluczowych części konstrukcyjnych lotnictwa zaleca się stosowanieSpecjalny płyn do przetwarzania stopu tytanu. Ten rodzaj cieczy jest zwykle oparty na bezchlorowych organicznych inhibitorach rdzy, a wartość pH jest kontrolowana w zakresie 8,5-9,5, co nie tylko zapewnia pasywacyjną ochronę tytanu, ale także ma wystarczającą odporność na ekstremalne ciśnienia. Surowo zabrania się stosowania ogólnego oleju antykorozyjnego zawierającego azotyny, ponieważ azotyny będą reagować z tytanem pod wpływem wysokiej temperatury i ciśnienia, tworząc niestabilne związki.
Specyfikacja obróbki antykorozyjnej i czyszczenia podczas przetwarzania
Jeśli po obróbce resztki chłodziwa na powierzchni części tytanowych nie zostaną usunięte na czas, w szczelinach utworzą się elektrochemiczne komórki korozyjne, szczególnie w wilgotnym środowisku. Zabezpieczenie antykorozyjne to nie tylko zwykłe przetarcie, ale ustandaryzowany proces czyszczenia:
- Usuwanie oleju ultradźwiękowego:Użyj neutralnego lub słabo zasadowego odtłuszczacza i wykonaj czyszczenie ultradźwiękowe w temperaturze 40-60°C, aby usunąć pozostałości płynu chłodzącego przyczepione do mikroporów i gwintów.
- Płukanie czystą wodą:Do płukania należy używać wody dejonizowanej o oporności większej niż 1 MΩ·cm, aby zapobiec tworzeniu się warstwy kamienia na powierzchni tytanu przez jony wapnia i magnezu zawarte w wodzie wodociągowej.
- Suszenie w fazie pary/suszenie na powietrzu:Unikaj śladów wody pozostawionych przez naturalne suszenie na powietrzu. Aby zapobiec zatrzymywaniu wilgoci, zaleca się suszenie sprężonym powietrzem lub suszenie gorącym powietrzem w niskiej temperaturze.
- Obróbka pasywacyjna (opcjonalnie):W przypadku części, które były przechowywane przez długi czas lub są narażone na działanie środowiska korozyjnego, można zastosować kwas chromowy lub płyn pasywacyjny niezawierający chromu, aby utworzyć przezroczystą warstwę pasywacyjną i poprawić odporność na mgłę solną.
Szczególna uwaga:Nie używaj szczotek drucianych ani płócien szmerglowychCzyść części tytanowe ręcznie, ponieważ pozostałości zużycia osadzone w powierzchni mogą stać się źródłem koncentracji naprężeń i punktem wyjścia korozji. Modyfikację powierzchni należy przeprowadzić poprzez polerowanie chemiczne lub szlifowanie elektrolityczne.
Wpływ doboru chłodziwa na dokładność wymiarową i chropowatość powierzchni
Wydajność chłodzenia bezpośrednio wpływa na wydłużenie termiczne narzędzia. Podczas obróbki stopów tytanu, chociaż współczynnik rozszerzalności cieplnej narzędzia jest mały, lokalne wysokie temperatury spowodują nieznaczne cofanie się krawędzi skrawającej lub zwiększone zużycie, wpływając w ten sposób na stabilność wymiarową. Stosowanie wysokowydajnego chłodziwa może wydłużyć żywotność narzędzia o 30–50% i utrzymać bardziej stabilny poziom chropowatości powierzchni Ra 0,4–0,8 μm.
Podczas rzeczywistej obróbki zaleca się monitorowanie temperatury chłodziwa. Jeśli temperatura obiegu płynu chłodzącego przekroczy 40°C, wydajność odprowadzania ciepła spadnie. W tym momencie należy zwiększyć natężenie przepływu lub ulepszyć układ rurociągu chłodzącego, aby dysza była skierowana bezpośrednio na punkt cięcia. Do precyzyjnej obróbki pięcioosiowego układu zawieszenia należy zastosowaćChłodzenie kierunkowe pod wysokim ciśnieniem(Ciśnienie >70 bar) może skutecznie usuwać wióry i zmniejszać współczynnik tarcia, znacznie zmniejszając falistość powierzchni (wartość Wt).
Kryteria akceptacji i unikanie typowych usterek
Przed dostawą części lotniczych, oprócz regularnej kontroli wymiarowej, należy przeprowadzić kontrolę nieniszczącą (NDI) w celu sprawdzenia potencjalnych wad:
- Kontrola metalograficzna:Wypolerować elektrolitycznie i wytrawić krytyczne sekcje, aby sprawdzić, czy nie występują pęknięcia wywołane wodorem lub nadmierna grubość warstwy utwardzanej przez zgniot. Głębokość warstwy utwardzonej przez zgniot należy kontrolować w granicach 20-50 µm. Zbyt głęboka zwiększa ryzyko inicjacji pęknięć zmęczeniowych.
- Test mgły solnej:Jeśli części wymagają odporności na korozję, wymagany jest test neutralnej mgły solnej (NSS), który zwykle wymaga ciągłego natryskiwania przez 48–96 godzin bez czerwonej rdzy. Niepasywowane części tytanowe powinny w tym teście działać lepiej niż stal węglowa, ale jeśli nie zostaną dokładnie wyczyszczone, szwy mogą najpierw korodować.
- Fluorescencyjna kontrola penetracyjna (FPI):Służy do wykrywania mikropęknięć powierzchniowych, zwłaszcza pęknięć międzykrystalicznych spowodowanych naprężeniami termicznymi.
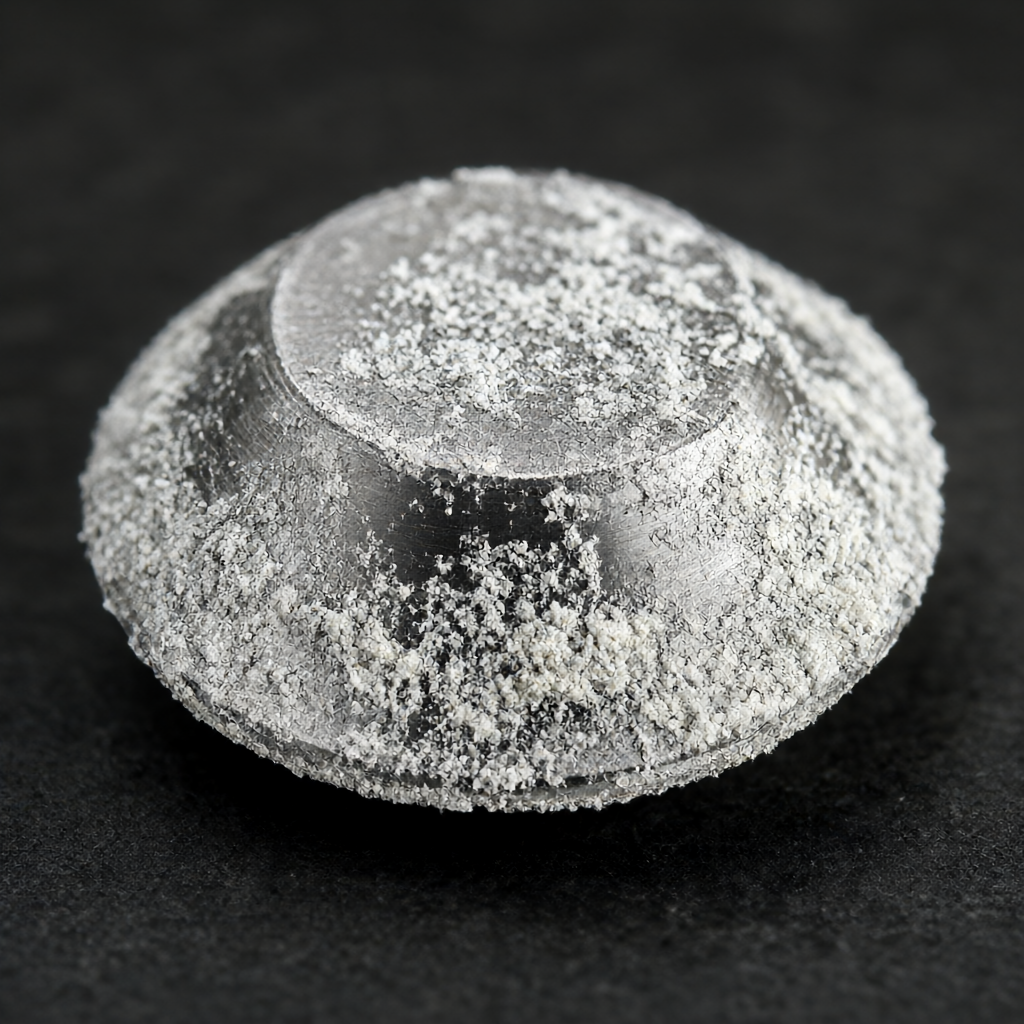
Jeśli na powierzchni części znajdują się białe, proszkowe produkty korozji (powszechnie znane jako „szron tytanowy”), jest to zwykle spowodowane zanieczyszczeniami zmieszanymi z płynem chłodzącym lub niepełnym czyszczeniem. W tym momencie należy ponownie przeprowadzić czyszczenie chemiczne i pasywację. Nie szlifować zbyt głęboko, aby nie uszkodzić projektowanej grubości ścianki.
Często zadawane pytania (FAQ)
Czy do obróbki stopu tytanu można stosować płyn obróbkowy zawierający chlor?
Zdecydowanie zaleca się unikać. Chociaż płyny obróbkowe zawierające chlor są skuteczne w przypadku stali, wolne jony chlorkowe są wyjątkowo żrące dla tytanu i mogą łatwo prowadzić do korozji wżerowej i pękania korozyjnego naprężeniowego. Należy stosować specjalny, niezawierający chloru płyn do obróbki stopu tytanu.
Czy smarowanie minimalną ilością (MQL) jest odpowiednie do frezowania z dużą prędkością stopów tytanu?
Zdolność rozpraszania ciepła MQL jest słabsza niż chłodzenie cieczą i nie nadaje się do operacji frezowania pod dużym obciążeniem i dużą prędkością. Bardziej nadaje się do wiercenia lub toczenia z małą prędkością, a przepływ wtrysku i efekt atomizacji muszą być ściśle kontrolowane, w przeciwnym razie niewystarczające chłodzenie spowoduje szybkie stępienie narzędzia.
Jak przechowywać przetworzone części tytanowe przez długi czas, aby zapobiec korozji?
Części tytanowe należy utrzymywać w suchości i czystości. Zaleca się owinięcie go parowym papierem antykorozyjnym lub folią antykorozyjną i przechowywanie w środowisku o wilgotności względnej mniejszej niż 40%. Unikaj bezpośredniego kontaktu z miedzią, aluminium i innymi metalami, aby zapobiec korozji galwanicznej.
Jak najdokładniej monitorować stężenie płynu chłodzącego?
Do monitorowania stężenia koncentratu zaleca się stosowanie refraktometru, zamiast polegać wyłącznie na przewodności. Jednocześnie codziennie sprawdzaj wartość pH. Jeśli odbiega od wartości bazowej ±0,5, należy dostosować lub wymienić płyn obróbkowy, aby zapobiec korozji osnowy tytanowej przez brak równowagi kwasowej lub zasadowej.
W jakich okolicznościach najprawdopodobniej występuje kruchość wodorowa?
Kruchość wodorowa występuje głównie podczas etapów obróbki cieplnej po obróbce lub czyszczenia. Jeśli części pozostają zbyt długo podczas czyszczenia wodą w wysokiej temperaturze i pod wysokim ciśnieniem lub jeśli naprężenia nie zostaną usunięte na czas po spawaniu/obróbce, atomy wodoru mogą przedostać się do granic ziaren. Standardową praktyką jest dokładne czyszczenie i suszenie bezpośrednio po obróbce oraz wyżarzanie próżniowe, jeśli to konieczne, w celu dyfuzji wodoru.
Wnioski i rekomendacje dotyczące działań
Jakość obróbki części lotniczych i kosmicznych ze stopu tytanu zależy od trzech trzecich jakości narzędzi skrawających i siedemdziesięciu procent jakości przetwarzania w układzie chłodzenia i czyszczenia. Wybór odpowiedniego płynu chłodzącego niezawierającego chloru i wdrożenie standardowego procesu czyszczenia antykorozyjnego są podstawą eliminacji ukrytych usterek i zapewnienia spójności partii. W przypadku zamówień seryjnych wymagających wysokiej precyzji (± 0,01 mm) i wysokiego wykończenia (Ra 0,4 μm) istotne jest utworzenie identyfikowalnych plików zarządzania chłodziwem.
Jeśli opracowujesz części tytanowe lub stawiasz czoła wyzwaniom dotyczącym spójności obróbki czołowej, nie wahaj się przesłać rysunków i wymagań technicznych do naszego zespołu inżynierów. Zalecimy dopasowanie rozwiązań chłodzenia i procesów obróbki końcowej w oparciu o specyficzne cechy geometryczne części (takie jak głębokie wgłębienia, cienkie ścianki) i zapewnimy wsparcie techniczne całego procesu, od weryfikacji cięcia próbnego po produkcję masową.



