





Logika inżynierska pozwalająca uzyskać chropowatość powierzchni Ra0,2 w obróbce CNC części lotniczych
W przypadku precyzyjnych części klasy lotniczej chropowatość powierzchni obróbki CNC Ra0,2 nie jest po prostu dążeniem do wartości liczbowych, ale wynikiem systematycznej kontroli parametrów skrawania, stanu narzędzia, właściwości materiału i sztywności obrabiarki. W większości przypadków wskaźnik ten pojawia się na powierzchni uszczelniającej, powierzchni współpracującej łożyska i szczelnej konstrukcji ze stopu tytanu, stali o wysokiej wytrzymałości lub specjalnego stopu aluminium. Podstawą osiągnięcia Ra0,2 jest wyeliminowanie śladów noża i mikroskopijnych drgań, co wymaga jasnej ścieżki procesu już na etapie projektowania DFA. Poniżej omówiono kluczowe zmienne wpływające na ten parametr i przedstawiono praktyczny plan porównania procesów.
Cztery podstawowe zmienne wpływające na jakość powierzchni precyzyjnej obróbki CNC
Wielu inżynierów przypisuje nadmierne wartości Ra dokładności obrabiarki, ale w rzeczywistości efekt sprzężenia między stanem narzędzia a parametrami skrawania jest bardziej znaczący. Oto cztery zmienne, które należy kontrolować łącznie:
- Kąt natarcia narzędzia i promień ostrza narzędzia:Mały promień wierzchołka narzędzia jest podatny na zapadnięcie się narzędzia, podczas gdy duży promień wierzchołka narzędzia powoduje duże teoretyczne zmarszczki resztkowe. Ra0.2 zwykle zaleca R0.5-R1.0mm, a kąt natarcia należy dostosować plastycznie w zależności od materiału, przy dużych kątach natarcia w przypadku części aluminiowych i średnich kątach natarcia w przypadku stopów tytanu.
- Dopasowanie posuwu i prędkości:Chropowatość powierzchni jest proporcjonalna do prędkości posuwu. Zmniejszenie posuwu jest najbardziej bezpośrednim sposobem na poprawę gładkości, ale prędkość obrotową należy jednocześnie zwiększyć, aby utrzymać prędkość skrawania w optymalnym zakresie (na przykład Vc stopu tytanu TC4 wynosi zwykle 15-30 m/min).
- Minimalna ilość smarowania (MQL) lub stężenie płynu obróbkowego:Cięcie na sucho, czyli MQL, jest powszechnie stosowane w przypadku części lotniczych w celu zmniejszenia zanieczyszczenia mgłą olejową, ale konieczne jest zapewnienie odporności powłoki narzędzia na tarcie suche. Na przykład powłoka TiAlN jest stabilna podczas cięcia na sucho.
- Odkształcenia termiczne i drgania obrabiarek:Wydłużenie termiczne wrzeciona podczas obróbki z dużą prędkością doprowadzi do błędów na poziomie mikronów, które wymagają ponad 1 godziny wstępnego chłodzenia przed obróbką kluczowych powierzchni; Drgania spowodowane niewystarczającą sztywnością mocowania są powszechnym, niewidzialnym zabójcą Ra przekraczającego normę.
Porównanie tras procesu Ra0.2: kompromis pomiędzy frezowaniem dokładnym a dogładzaniem
Istnieją dwa główne sposoby osiągnięcia Ra0,2: bezpośrednie frezowanie dokładne w celu uformowania formy w jednym etapie lub frezowanie dokładne, po którym następuje proces dogładzania (taki jak szlifowanie lub toczenie dogładzające). Istnieje ogromna różnica w kosztach i możliwych scenariuszach między nimi i należy ją ocenić na podstawie charakterystyki części.
| Wymiary kontrastowe | Plan A: Precyzyjne frezowanie z dużą prędkością | Plan B: Frezowanie + Szlifowanie Precyzyjne |
|---|---|---|
| Obowiązująca geometria | 3-osiowe płaszczyzny osiągalne, stopnie i proste zakrzywione powierzchnie | Zamknięta głęboka wnęka, złożona pięcioosiowa zakrzywiona powierzchnia, części z węglika |
| Typowe parametry | Posuw ≤0,1 mm/obr., wrzeciono ≥8000 obr./min | Średnica ziarna ściernego poniżej 1μm, szlifowanie chłodzące |
| Koszt narzędzia | Wysoka (wymaga wieloostrzowego frezu palcowego z węglików spiekanych) | Średni (materiały eksploatacyjne do ściernic są stosunkowo niskie, ale amortyzacja sprzętu jest wysoka) |
| Ograniczenia materiałowe | Stop aluminium 7075, Al7075, stal zwykła | Stop tytanu TC4, stal żaroodporna Inconel718 |
| Polecane scenariusze | Powierzchnia wyglądu, powierzchnia współpracująca, wielkość partii ponad 1000 sztuk | Stopy wysokotemperaturowe, pierścienie uszczelniające, małe partie lub bardzo duża płaskość |
Praktyczne uwagi dotyczące ustawiania parametrów skrawania i doboru narzędzi
Biorąc za przykład aluminium lotnicze 7075-T6, zastosowano 4-ostrzowy frez palcowy pełnowęglikowy ze skosami D8 mm i R1 mm, a powłoką jest TiAlN. Konkretnymi parametrami pozwalającymi osiągnąć Ra0.2 są: prędkość wrzeciona 12 000 obr./min, prędkość posuwu 400 mm/min (tj. 0,033 mm/obr.) i głębokość skrawania nie przekraczająca 0,5 mm. Jeśli materiał zostanie zmieniony na stop tytanu TC4, prędkość obrotową należy zmniejszyć do 2000 obr./min, prędkość posuwu należy zmniejszyć do 100 mm/min i zwiększyć natężenie przepływu chłodzącego, aby zapobiec gromadzeniu się osadów.
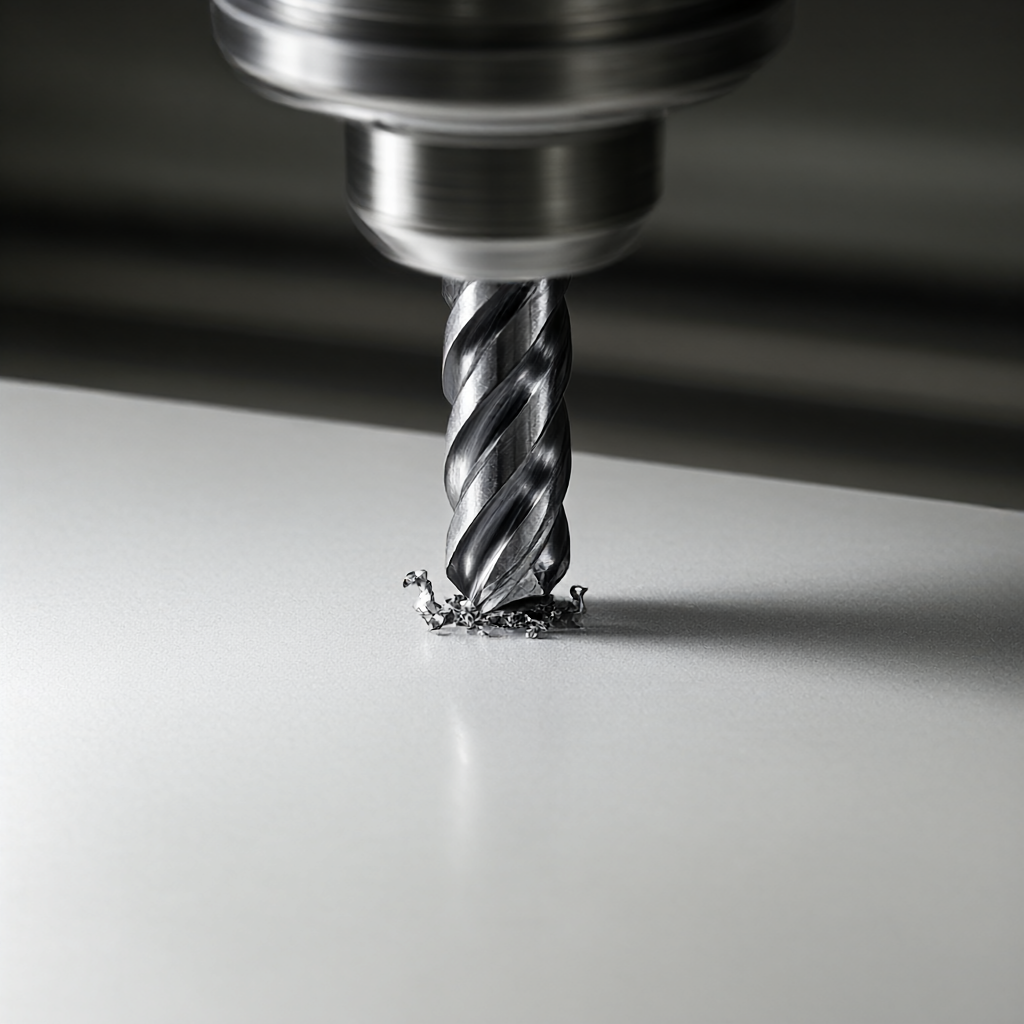
Kluczem jestOptymalizacja ścieżki narzędzia. Unikaj zatrzymywania się przy nagłych zmianach powierzchni i stosuj strategię interpolacji spiralnej, aby skrócić czas przebywania końcówki narzędzia. W przypadku frezowania głębokich wgłębień zaleca się stosowanie skrawania warstwowego, przy czym głębokość skrawania każdej warstwy nie przekracza 20% średnicy narzędzia, w celu kontroli siły promieniowej i drgań. W przypadku wykrycia okresowych zmarszczek na powierzchni należy natychmiast sprawdzić narzędzie pod kątem występowania mikroodprysków. Jeśli rozmiar wióra przekracza 20 μm, należy go ponownie zeszlifować lub wymienić.
Metody kontroli powierzchni i wdrażanie kryteriów akceptacji
Ra0,2 to chropowatość o wysokiej precyzji, a metoda kontaktu optycznego (taka jak miernik chropowatości) jest standardową metodą wykrywania, ale należy zwrócić uwagę na kierunek pomiaru. Części lotnicze często wymagają uśrednienia pomiarów w wielu kierunkach włókien. Zaleca się sprawdzenie części przed ich powlekaniem, a następnie polerowaniem, aby uniknąć zamaskowania prawdziwych linii obróbki.
Typowe tryby awarii obejmują:
- Lokalna depresja:Jest to najczęściej spowodowane erozją płynu chłodzącego lub kolizją, dlatego należy sprawdzić położenie dyszy.
- Okresowy wzór noża:Jeżeli wskazuje na nieprawidłowe wyważenie dynamiczne wrzeciona lub bicie narzędzia > 5 μm, wymagane jest wykrycie bicia wrzeciona.
- Pozostałości po zadziorach:Ostatni frez do frezowania dokładnego nie jest na swoim miejscu, dlatego należy zoptymalizować wysokość podnoszenia frezu na końcu ścieżki frezu.
FAQ: Często zadawane pytania dotyczące obróbki CNC w lotnictwie Ra0.2
Czy obróbka CNC stopu tytanu może osiągnąć Ra0,2?
Tak, ale jest trudniejszy niż stop aluminium. Stop tytanu TC4 ma słabą przewodność cieplną i jest podatny na gromadzenie się nowotworu. Wymaga niskiej prędkości i wysokiego chłodzenia, a odporność narzędzia na zużycie jest wyjątkowo wysoka. Zaleca się stosowanie narzędzi CBN lub węglików spiekanych o dużej twardości w połączeniu z technologią smarowania minimalną ilością.
Jaka jest różnica między Ra0,2 i Ra0,4 w częściach lotniczych?
Ra0,2 jest zwykle stosowany do uszczelniania powierzchni, bieżni łożysk lub precyzyjnych powierzchni aerodynamicznych, przy bardziej rygorystycznych wymaganiach; Ra0,4 jest najczęściej używany do ogólnych powierzchni współpracujących lub powierzchni wyglądowych. Jeśli rysunek tego nie wskazuje, domyślnie jest to Ra1.6, ale kluczowe powierzchnie funkcjonalne muszą być wyraźnie oznaczone Ra0.2 i metodą detekcji.
Jak uniknąć śladów drgań na powierzchniach obrabianych CNC?
Ślady drgań powstają w wyniku rezonansu częstotliwości naturalnej narzędzia lub przedmiotu obrabianego. Środki zaradcze obejmują: modyfikację kąta posuwu w celu uniknięcia pojedynczej częstotliwości, zmniejszenie parametrów skrawania, zwiększenie sztywności mocowania, zastosowanie wykładzin z materiału tłumiącego lub przewidzenie częstotliwości modalnych w oprogramowaniu symulacyjnym i unikanie stref rezonansowych.
Które z 72 urządzeń CNC nadają się do obróbki Ra0.2?
Nie wszystkie obrabiarki mogą stabilnie osiągnąć Ra0,2. Należy wybrać 5-osiowe centrum obróbcze o dużej sztywności i dużej prędkości obrotowej (≥10 000 obr/min), a bicie wrzeciona jest lepsze niż 5μm. 72 elementy wyposażenia wyposażone przez ShowyMetal obejmują wysokiej klasy modele 5-osiowe, które mogą spełnić wymagania dotyczące wykończenia na poziomie lotniczym. Specyficzny sprzęt należy dobrać w zależności od rozmiaru i złożoności części.
Czy czas dostawy 15-25 dni może obejmować wykończenie Ra0.2?
Móc. Czas realizacji wynoszący 15–25 dni w przypadku produkcji masowej obejmuje czas wykończenia i testowania. Jeśli geometria części jest złożona, należy zarezerwować dodatkowy czas na weryfikację procesu i potwierdzenie pierwszej części. Zaleca się wcześniejsze komunikowanie kluczowych wymagań dotyczących powierzchni.
Wnioski i rekomendacje dotyczące działań
Osiąganie chropowatości powierzchni obróbki CNC Ra0,2 to zasadniczo systematyczne projektowanie parametrów, narzędzi, materiałów i kontroli, a nie możliwości pojedynczej obrabiarki. Opierając się na zestawie 72 urządzeń, ShowyMetal oferuje możliwości pełnego sterowania procesem od 3 do 5 osi, od frezowania po toczenie i frezowanie, z tolerancją ± 0,01 mm, a także obsługuje późniejszą obróbkę powierzchni, taką jak anodowanie i piaskowanie. Jeśli masz części ze stopu tytanu lub stopu aluminium klasy lotniczej, które wymagają wykończenia Ra0,2, zaleca się dostarczenie rysunków CAD i wymagań technicznych. Dostarczymy bezpłatne sugestie DFM i plany procesów, które pomogą Ci stabilnie osiągnąć wskaźnik wykończenia w produkcji masowej. Wyślij rysunki teraz, aby uzyskać spersonalizowane wyceny i oceny procesów.



