





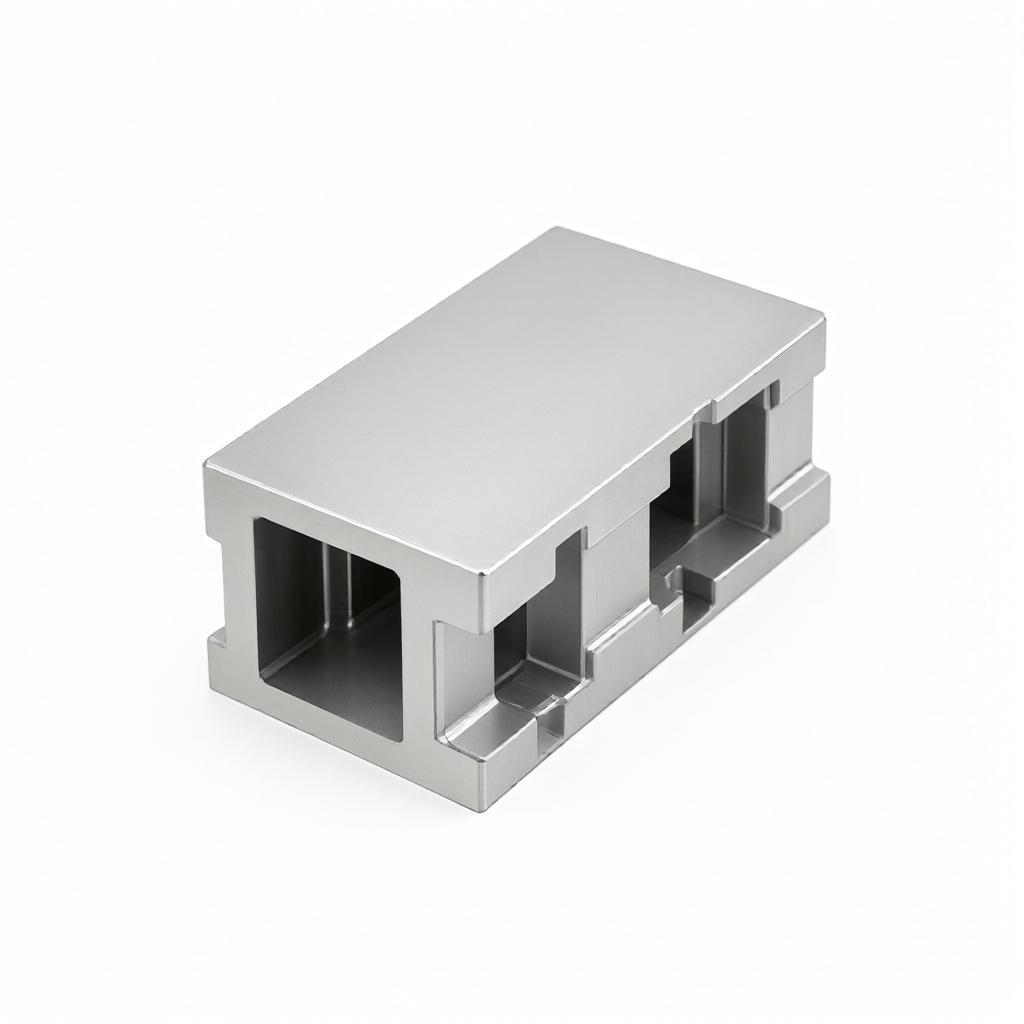
Wspornik ze stopu aluminium podwozia lotniczego jest głównym elementem nośnym łączącym oś koła z kadłubem. Musi zachować integralność strukturalną w warunkach ekstremalnie niskich temperatur, wysokiego ciśnienia i wibracji o wysokiej częstotliwości. ShowyMetal wykorzystuje stop aluminium klasy lotniczej (taki jak 7075-T6) w połączeniu z 5-osiowym precyzyjnym frezowaniem, aby zapewnić producentom kadłubów kompleksowe usługi obróbki CNC z tolerancją ± 0,01 mm i wykończeniem powierzchni Ra0,4 μm, obejmującym cały proces, od optymalizacji DFM po pełną kontrolę i wysyłkę.
Specyfikacje i możliwości przetwarzania
Wsporniki podwozia mają rygorystyczne wymagania dotyczące wytrzymałości materiału i trwałości zmęczeniowej. Wybieramy gatunki stopów aluminium, które spełniają normy lotnicze i eliminują koncentrację naprężeń poprzez obróbkę wieloosiową, aby zapewnić spójność partii.
- Polecane materiały: Al 7075-T6 (wysoka wytrzymałość/wysoka trwałość zmęczeniowa), Al 2024-T3 (alternatywa dla tradycyjnych części konstrukcyjnych lotnictwa), Al 6061-T6 (uniwersalne wsparcie konstrukcyjne)
- Zakres rozmiarów: Typowa długość i szerokość wspornika 150-800 mm, grubość 8-50 mm (można dostosować zgodnie z rysunkami)
- umiejętność precyzji: Tolerancja liniowa ±0,01 mm, tolerancja geometryczna 0,02 mm (krytyczna powierzchnia zatrzymująca)
- obróbka powierzchni: Folia chemiczna (alodyna), anodowanie twarde, piaskowanie, znakowanie laserowe (wymagania dotyczące identyfikowalności)
- Przetwarzanie cech: Złożona wnęka wewnętrzna, cienkościenne żebra, specjalne otwory na kołki, minimalna grubość ścianki 2,5 mm umożliwia stabilną obróbkę
Obowiązujące branże i typowe zastosowania
Wspornik jest zwykle zintegrowany z dolnym końcem głównego słupka podwozia lub punktem połączenia rozciągniętej kolumny i bezpośrednio przenosi wpływ startu i lądowania oraz tarcie podczas ślizgania się podłoża. W lotnictwie elektrycznym i dronach wsporniki ze stopu aluminium o wysokiej wytrzymałości są kluczowym elementem pozwalającym zmniejszyć masę całego samolotu i wydłużyć żywotność akumulatora.
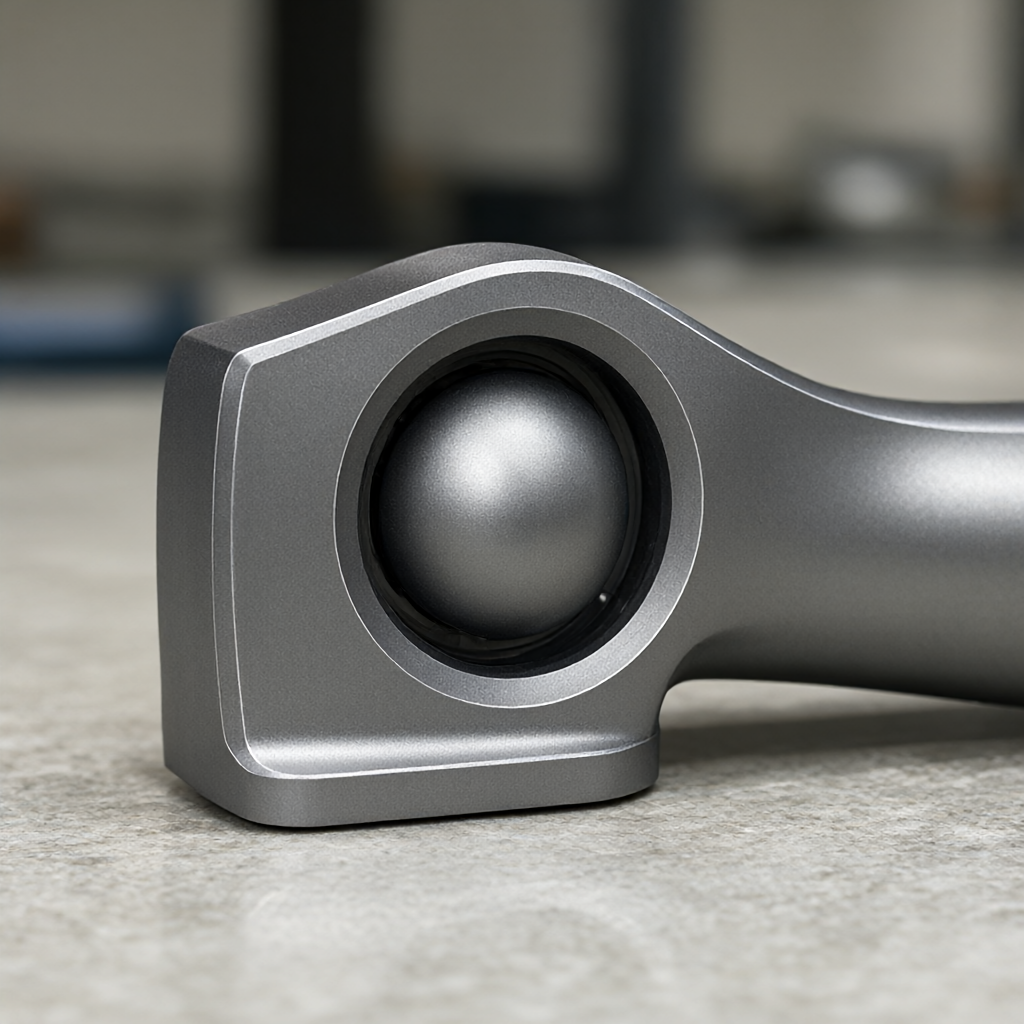
- samolot komercyjny: Kołnierz mocujący podwozie główne/tylne, wspornik siedziska zderzaka
- lotnictwo ogólne: Węzły przegubowe podwozia lekkich samolotów sportowych (LSA), płyty łączące osi
- warkot: Zespół stałego/chowanego podwozia dużego ładunkowego/wojskowego UAV
Jakość wyglądu i spójność partii
Części lotnicze nie pozwalają, aby jakiekolwiek wady powierzchniowe powodowały rozprzestrzenianie się mikropęknięć. Ze względu na łatwość zarysowania stopu aluminium, dodajemy niezależną stację czyszczenia po dokładnym frezowaniu, aby kontrolować różnice w wyglądzie pomiędzy partiami.
- jakość powierzchni: Brak zarysowań procesowych, brak plam utleniających, jednolity kolor po anodowaniu
- Kontrola spójności: Zastosuj 100% kontrolę pełnowymiarową (CMM) i porównanie trzech współrzędnych pierwszej części, aby zapewnić wymienność części w tej samej partii
- Projekt odporny na błędy: Symulacja ścieżki narzędzia pozwala uniknąć nadcięcia, a do kluczowych otworów pozycjonujących używane są narzędzia o stałym rozmiarze, aby wyeliminować ludzkie błędy pomiarowe.
Porównanie rozwiązań procesowych: frezowanie 5-osiowe vs 3-osiowa obróbka warstwowa
W przypadku wsporników o skomplikowanych nachyleniach lub zakrzywionych przejściach powierzchni obróbka 5-osiowa może znacznie zmniejszyć liczbę czasów mocowania i poprawić stabilność wymiarową.
| Wymiary kontrastowe | Frezowanie symultaniczne w 5 osiach | Obróbka warstwowa 3-osiowa |
|---|---|---|
| Wydajność przetwarzania | Ukończ wielościan w jednym mocowaniu, skracając czas pomocniczy o 40% | Należy go wielokrotnie odwracać i zaciskać, co stwarza ryzyko kumulacji błędów pozycjonowania. |
| jakość powierzchni | Na bocznej ścianie nie ma śladów noża, a gładkość jest lepsza | Na stykach schodkowych powierzchni łatwo pozostają ślady połączeń nożowych. |
| Obowiązujące scenariusze | Z nachylonym otworem i promieniem krzywizny powyżej 30°<50 mm 的复杂支架 | Lekki wspornik o przeważnie płaskiej powierzchni i prostej konstrukcji zginanej w kształcie litery L |
| Opłacalne | Krótki całkowity czas cyklu, odpowiedni dla średnich partii (>50 sztuk) | Niski koszt w przeliczeniu na sztukę, odpowiedni do małych partii lub minimalistycznych konstrukcji |
Sprzęt procesowy i kontrola jakości
Bazując na 72 grupach urządzeń CNC (w tym 5-osiowych centrach obróbczych oraz tokarko-frezarkach) osiągamy płynny przepływ od frezowania zgrubnego do szlifowania dokładnego. Jakość nie jest „sprawdzana”, ale „wytwarzana”.
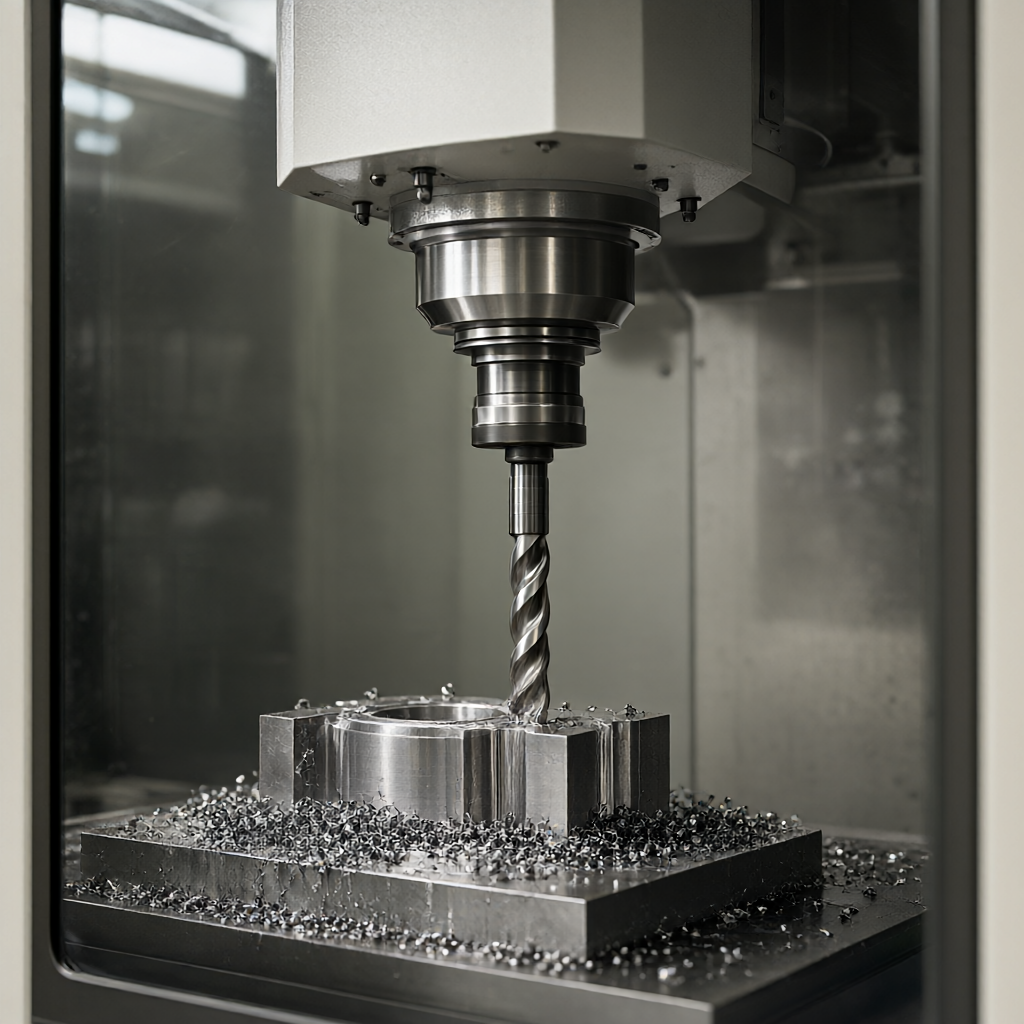
- Kontrola przychodzącego materiału: Pręt/płyta ze stopu aluminium 100% analiza składowych widmowych (zachowanie bazy danych CNC)
- Kontrola procesu:Statystyczna kontrola procesu SPC kluczowych procesów, monitorowanie w czasie rzeczywistym trendów zużycia narzędzi
- Kontrola wysyłki: Wyposażony w trójwymiarową współrzędnościową maszynę pomiarową (CMM), miernik chropowatości i defektoskop wiroprądowy do sporządzania raportów z testów spełniających wymagania klienta
Zdolność produkcyjna, czas dostawy i proces dostosowywania
Dostarczamy elastyczne rozwiązania w zakresie planowania produkcji dla węzłów projektu. Przykładowy czas realizacji wynosi zwykle 5-7 dni, a zamówienia na produkcję masową są dostarczane w ciągu 15-25 dni. Proces dostosowywania opiera się na zasadzie „frontu DFM”:
- Recenzja rysunku: Zespół inżynierów odpowie na sugestie DFM w ciągu 24 godzin (kierunek odprężenia, plan redukcji masy)
- Weryfikacja sprawdzająca: Szybko twórz prototypy oraz przeprowadzaj testy zmęczeniowe i debugowanie
- Monitorowanie produkcji masowej: Pełnowymiarowa maszyna współrzędnościowa będzie poddawana losowej kontroli co 50 sztuk, a zapisy będą archiwizowane przez 10 lat
Często zadawane pytania
Jakie tolerancje można osiągnąć na wsporniku podwozia?
Konwencjonalna tolerancja liniowa wynosi ± 0,01 mm, tolerancję otworu montażowego klucza / otworu na kołek można kontrolować na poziomie H7/g6, a tolerancja geometryczna może osiągnąć 0,02 mm, spełniając wymagania montażu lotniczego.
Jaki rodzaj obróbki powierzchni jest odpowiedni dla zamków ze stopu aluminium?
W przypadku zewnętrznych części nośnych zaleca się anodowanie twarde (grubość powłoki 40-80 μm) w celu poprawy odporności na zużycie i korozję; W przypadku wewnętrznych części nie przenoszących naprężeń można zastosować zwykłe powlekanie chemiczne lub piaskowanie, aby kontrolować koszty i wagę.
Jak długo trwa cykl garowania?
Prototypowanie skomplikowanych konstrukcji 5-osiowych trwa zwykle 5-7 dni; jeśli w grę wchodzą specjalne magazyny materiałów lub niestandardowe osprzęty, można wynegocjować przyspieszony harmonogram produkcji, a szczegóły procesu należy potwierdzić z wyprzedzeniem.
Czy konstrukcje o specjalnych kształtach można dostosować według rysunków?
Móc. Obsługiwany jest import formatów 3D STEP/IGES, a zespół inżynierów oceni dostępność cięcia. W przypadku konstrukcji cienkościennych o stosunku głębokości do wnęki > 4:1 zaleca się dodanie żeber procesowych i usunięcie ich w kolejnych procesach.
Jak zapewnić spójność masowej produkcji?
Dzięki znormalizowanym instrukcjom obsługi (SOP) i systemowi zarządzania trwałością narzędzi, w połączeniu z mechanizmem kontroli próbek 100% CMM, zapewnia się kontrolę wahań wymiarowych części w tej samej partii w zakresie ± 0,005 mm.
Rozpocznij współpracę projektową
Wsporniki podwozia lotniczego to nie tylko części konstrukcyjne, ale także nośniki bezpieczeństwa i redundancji. ShowyMetal staje się Twoim godnym zaufania partnerem w łańcuchu dostaw dzięki przejrzystym danym procesowym i możliwym do prześledzenia zapisom kontroli.Wyślij swoje rysunki i wymagania techniczne już teraz, a otrzymasz wycenę i wycenę DFM w ciągu 24 godzin.



