





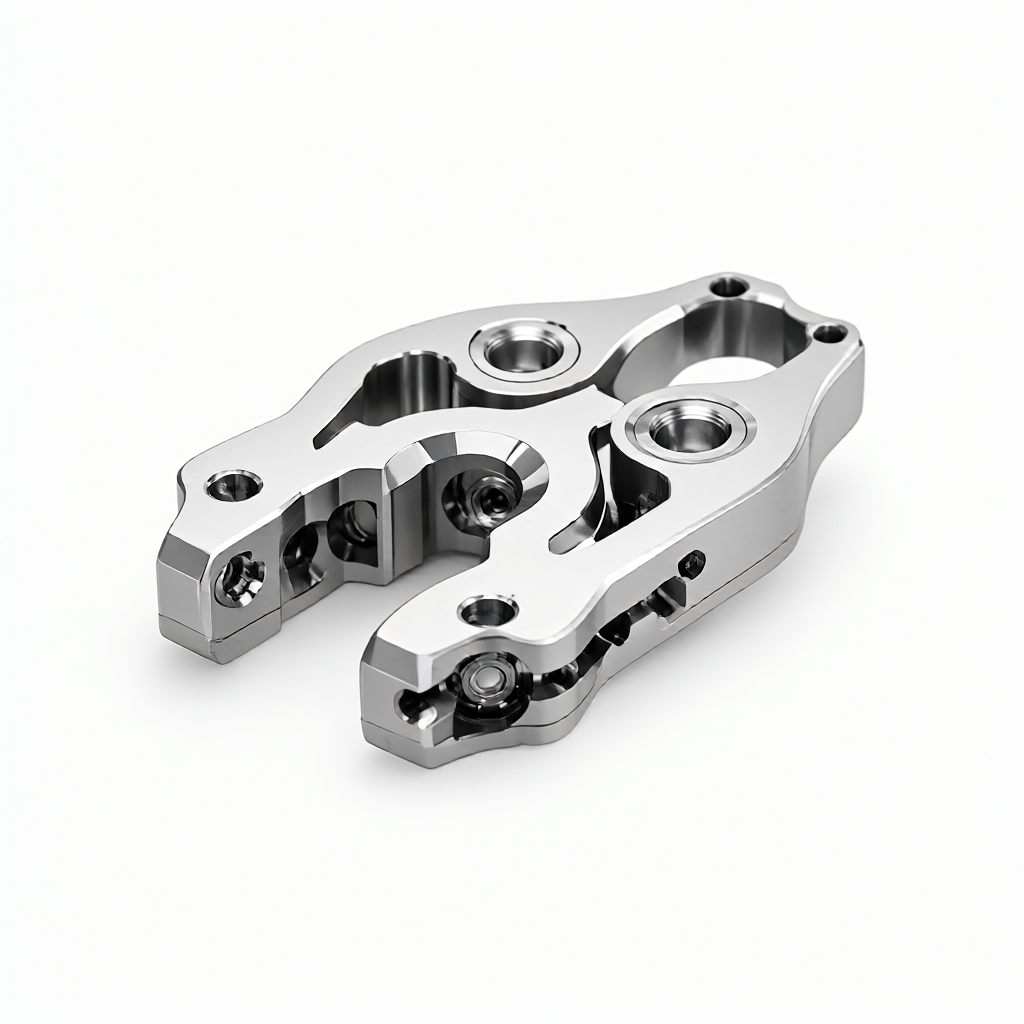
Specyfikacje i możliwości przetwarzania
Precyzyjne elementy precyzyjnego chwytaka robota chirurgicznego obrabianego CNC, specjalnie zaprojektowane do precyzyjnego sprzętu medycznego. Stosujemy stop tytanu (Ti-6Al-4V), medyczną stal nierdzewną (316L) lub stop kobaltowo-chromowy (CoCr), aby uzyskać dopasowanie zębów szczęki na poziomie mikrona poprzez 5-osiowe procesy frezowania lub toczenia-frezowania kompozytowego. Krytyczna tolerancja wymiarowa jest kontrolowana w zakresie ± 0,01 mm, a chropowatość powierzchni może osiągnąć Ra0,4 μm, zapewniając elastyczność i trwałość podczas chwytania tkanek biologicznych. Obsługuje dostosowywanie struktury, kształtu i rozmiaru zęba zgodnie z rysunkami klienta, a minimalny rozmiar elementu może wynosić 0,5 mm.
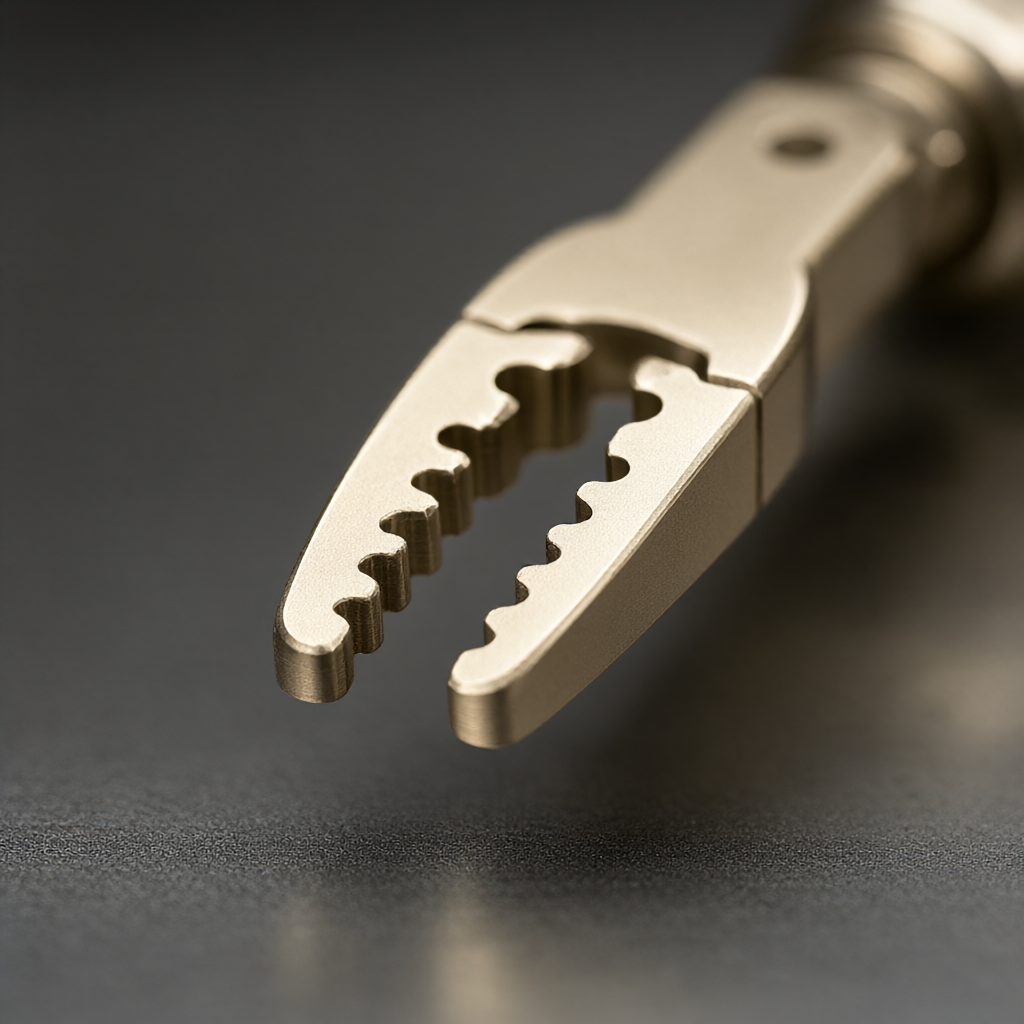
- Klasa materiału:Stop tytanu Ti-6Al-4V (dobra biokompatybilność, wysoka wytrzymałość), medyczna stal nierdzewna 316L (odporna na korozję, łatwa do sterylizacji), stop kobaltowo-chromowy CoCr (odporny na zużycie, o wysokiej wytrzymałości), tworzywo konstrukcyjne PEEK (izolacja, światło).
- Zakres rozmiarów:Długość 50-300mm, średnica Φ2-Φ50mm, złożona konstrukcja dostosowywana według rysunków.
- Dokładność tolerancji:Kluczowe wymiary wynoszą ± 0,01 mm, a tolerancja geometryczna wynosi ≤ 0,02 mm.
- Obróbka powierzchniowa:Polerowanie elektrolityczne (powierzchnia lustra Ra0,2μm), obróbka pasywacyjna, piaskowanie, anodowanie (stop tytanu).
- Szczegóły funkcji:Może obrabiać mikrootwory (minimum Φ0,2 mm), głębokie wnęki i cienkie ściany (minimalna grubość ścianki 0,3 mm).
Obowiązujące branże i typowe zastosowania
Ten element chwytaka jest stosowany głównie w endoskopowych robotach chirurgicznych, laparoskopowych systemach chirurgicznych i ortopedycznych instrumentach nawigacyjnych. Konkretne miejsca instalacji obejmują: chwytak końcowy ramienia robota, uchwyt igły, kleszcze chwytające i uchwyt preparatu. Podczas operacji szczęki muszą często się otwierać i zamykać, aby uchwycić naczynia krwionośne, nerwy lub fragmenty tkanek, co stawia niezwykle wysokie wymagania w zakresie wytrzymałości zmęczeniowej, stabilności wymiarowej i wykończenia powierzchni. Wszelkie zadziory lub nadmierna szorstkość mogą powodować rozdarcie tkanek lub trudności w sterylizacji, dlatego są one niezwykle wrażliwe na precyzję i odprężanie obróbki CNC.
Jakość wyglądu i spójność partii
Części medyczne mają rygorystyczne wymagania dotyczące wyglądu, a wszelkie zadrapania mogą stać się siedliskiem bakterii lub spowodować pozostawienie środka do sterylizacji. Naszymi głównymi atutami są powierzchnie o wysokim połysku i nieskazitelny wygląd. Dzięki zastosowaniu osprzętu pływającego na powietrzu, bezkontaktowemu pomiarowi i specjalnemu oprzyrządowaniu w całym procesie zapewniamy zerową różnicę w wyglądzie od pierwszego do tysięcznego egzemplarza. Powierzchnia jest polerowana elektrolitycznie w celu uzyskania efektu lustra bez widocznych odcisków palców, utlenionego koloru i nierównej tekstury, spełniając medyczne standardy estetyczne i higieniczne.
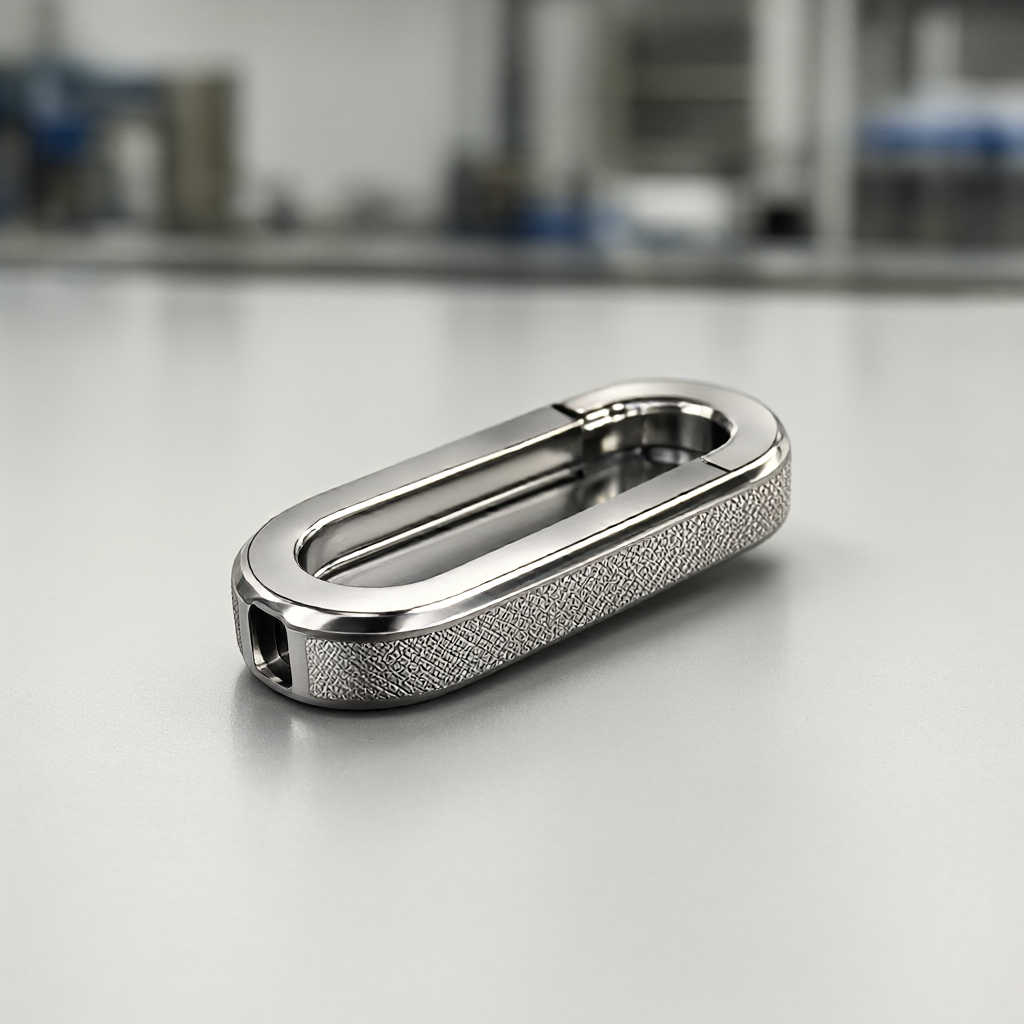
- Gładka powierzchnia:Chropowatość po polerowaniu elektrolitycznym wynosi Ra0,2-0,4μm, bez wad wizualnych.
- Kontrola bez zarysowań:Podczas obróbki stosuje się specjalne elastyczne mocowanie, aby uniknąć uszkodzeń mechanicznych; kolejne przetwarzanie odbywa się w rękawiczkach przez cały proces.
- Spójność między partiami:Ustal statystyczną kontrolę procesu SPC o wymiarze krytycznym Cpk≥1,33, aby zapewnić wymienność każdej partii chwytaków.
Proces i sprzęt · Wydajność i czas dostawy
Opierając się na zestawie 72 urządzeń CNC, w tym 5-osiowych centrach obróbczych, tokarkach i frezarkach oraz centratorach, osiągnęliśmy zintegrowane możliwości przetwarzania skomplikowanych zakrzywionych powierzchni i smukłych wałów. W przypadku zacisków robotów chirurgicznych zwykle stosuje się łączony proces „toczenia + frezowania 5-osiowego”: najpierw toczenie CNC usuwa główny brzeg korpusu, następnie 5-osiowe frezowanie łączące złożonego kształtu zęba i struktury unikającej wewnątrz zacisku, a na końcu dokładne toczenie i radełkowanie powierzchni czołowej. Ta ścieżka procesu zmniejsza liczbę czasów mocowania i minimalizuje skumulowane błędy. Do produkcji masowej ustanawiamy dedykowaną bibliotekę narzędzi i standardowe procedury operacyjne (SOP), aby zapewnić równowagę pomiędzy wydajnością i jakością. Zamówienia seryjne są zwykle dostarczane do produkcji masowej w ciągu 15-25 dni. Cykl prototypowania jest krótki i można go szybko powtórzyć w połączeniu z węzłami projektu badawczo-rozwojowego.
| charakterystyczny | Stop tytanu Ti-6Al-4V | Medyczna stal nierdzewna 316L |
|---|---|---|
| gęstość | 4,43 g/cm3 (lżejszy, zmniejszający obciążenie ramienia robota) | 7,93 g/cm3 (ciężki, ale mocny) |
| biokompatybilność | Doskonały, często stosowany w implantach | Dobry, szeroko stosowany na zewnątrz instrumentów |
| Trudność przetwarzania | Trudne w obróbce, wymaga specjalnych narzędzi, nieco dłuższy czas cyklu | Łatwy w obróbce i ekonomiczny |
| obróbka powierzchni | Anodowanie/elektropolerowanie | Pasywacja/elektropolerowanie |
Jakość i kontrola · Proces dostosowywania
Jakość jest podstawą wyrobów medycznych. Wdrażamy cztery poziomy „kontroli przychodzącego materiału → potwierdzenie pierwszego artykułu → kontrola procesu → pełna kontrola wysyłki”. Wyposażony w trójwymiarową współrzędnościową maszynę pomiarową (CMM), projektor optyczny i miernik chropowatości, przeprowadza 100% kontrolę kluczowych wymiarów osiowania, współosiowości i wykończenia powierzchni szczęk mocujących. Kompletny raport materiałowy (certyfikat młyna) i raport kontroli wymiarowej są dołączone do przesyłki. Proces dostosowywania jest przejrzysty i wydajny: po otrzymaniu rysunków inżynierowie przedstawią sugestie DFM (możliwości produkcyjne) w ciągu 24 godzin i wskażą potencjalne ryzyko związane z przetwarzaniem; następnie zorganizuj proofing, potwierdź ich poprawność i wprowadź do masowej produkcji, a na koniec dokładnie skontroluj opakowanie przed wysyłką, zapewniając identyfikowalność każdej ścieżki narzędzia.
FAQ: Często zadawane pytania dotyczące obróbki pazurów robotów chirurgicznych
1. Jak dużą tolerancję można osiągnąć na zębach szczęki?
Tolerancja kluczowych współpracujących powierzchni może sięgać ± 0,01 mm, a tolerancja geometryczna (taka jak równoległość) jest kontrolowana w granicach 0,02 mm. W przypadku precyzyjnych narzędzi chirurgicznych zwykle zalecamy kontrolę pełnowymiarową CMM, aby zapewnić płynne otwieranie i zamykanie po montażu.
2. Jakie są opcje obróbki powierzchni w celu spełnienia wymagań sterylizacji?
Zalecana jest pasywacja po polerowaniu elektrolitycznym (EP). Polerowanie elektrolityczne zmniejsza chropowatość powierzchni do poziomu poniżej Ra0,4μm, eliminuje mikropory, ułatwia sterylizację w wysokiej temperaturze i pod wysokim ciśnieniem oraz nie pozostawia resztek mediów. Stopy tytanu są opcjonalnie anodowane w celu zwiększenia odporności na korozję.
3. Jak długi jest cykl garowania? Czy może współpracować z awaryjnymi węzłami badawczo-rozwojowymi?
Standardowy cykl garowania wynosi 3-5 dni roboczych. Jeśli wymagana jest pilna dostawa, można aktywować kanał przyspieszony i wykorzystać bezczynne zasoby maszynowe do skompresowania próbek do 24–48 godzin (w zależności od złożoności konstrukcji), ale należy potwierdzić integralność rysunków.
4. Jak długi jest czas dostawy partii? Jak zapewnić spójność wyglądu partii?
Dostawa trwa 15-25 dni w przypadku produkcji masowej. Monitoruj kluczowe procesy za pomocą SPC i używaj specjalnych zacisków pneumatycznych i materiałów opakowaniowych odpornych na zarysowania, aby mieć pewność, że nie będzie żadnych zadrapań na powierzchni i stałych różnic kolorystycznych w partiach powyżej 100 sztuk. Do każdej partii dołączona jest dokumentacja kontroli wyglądu.
5. Czy umożliwia dostosowanie szczęk mocujących o specjalnym kształcie do modelu 3D klienta?
wsparcie. Akceptując pliki w formacie STEP/IGS/SLDPRT, inżynierowie mogą przeprowadzić analizę DFM, zoptymalizować ścieżki narzędzia pod kątem obsługi głębokich wnęk lub elementów cienkościennych, uniknąć deformacji i zalecić rozsądne projekty pochylenia lub uniknięcia, aby ułatwić późniejszy montaż.
Jeśli masz potrzeby przetwarzania komponentów chwytaka robota chirurgicznego, prześlij swoje rysunki 3D lub rysunki techniczne 2D do portalu zapytań. Nasz zespół inżynierów przeprowadzi ocenę i wycenę DFM w ciągu 24 godzin, aby pomóc Ci skrócić cykl badawczo-rozwojowy i pozyskać niezawodnych dostawców.



