





Specyfikacje i możliwości przetwarzania
Na potrzeby rozpraszania ciepła przez klosze lamp LED zapewniamy następujące niestandardowe specyfikacje i wsparcie procesu, aby zapewnić, że części spełniają zarówno wymagania dotyczące projektu termicznego, jak i montażu:
- Stopień materiału: Stop aluminium 6061 (dobra wytrzymałość, odpowiednia na elementy konstrukcyjne przenoszące naprężenia), 6063 (zrównoważona przewodność elektryczna i cieplna, odpowiednia na części rozpraszające wyłącznie ciepło), 7075 (wysoka wytrzymałość, odpowiednia do wsporników o dużej wytrzymałości); inżynieria tworzyw sztucznych może wybrać PVC lub ABS jako warstwę izolacyjną.
- Zakres rozmiarów: Minimalny rozmiar obróbki to 1 mm × 1 mm × 1 mm, maksymalny skok obróbki to 400 mm × 300 mm × 200 mm; typowa grubość żebra chłodzącego wynosi 0,8 mm–2,0 mm i można ją dostosować zgodnie z wynikami symulacji termicznej.
- Tolerancja dokładności: Kluczowa tolerancja powierzchni współpracującej wynosi ± 0,01 mm, a tolerancja kształtu i położenia wynosi ≤ 0,02 mm; konsystencja obszaru rozpraszania ciepła jest kontrolowana w zakresie ± 1%, aby zapewnić stałą rezystancję termiczną pomiędzy partiami.
- obróbka powierzchni: Anodowanie w kolorze naturalnym (grubość 8-15 μm), anoda barwiona na czarno/srebrno, piaskowana na mat, tekstura szczotkowana; opcjonalne utlenianie mikrołukiem w celu poprawy izolacji i odporności na korozję.
- Cechy strukturalne: Obsługuje wielokierunkowe płetwy, puste otwory, gwintowane gwinty wewnętrzne/zewnętrzne (wspólne w M2-M6), otwory na kołki pozycjonujące i struktury klamer; minimalna grubość ścianki może wynosić zaledwie 0,5 mm (wymagane są żebra wzmacniające).
Obowiązujące branże i typowe zastosowania
Ten typ radiatora ze stopu aluminium jest szeroko stosowany w następujących scenariuszach oświetlenia LED, aby rozwiązać wąskie gardło rozpraszania ciepła przy dużej gęstości mocy:
Oświetlenie komercyjne i zewnętrzne lampy uliczne
Zintegrowana podstawa rozpraszająca ciepło jest wbudowana w korpus lampy ulicznej, a żeberka emitują ciepło na zewnątrz; Z tyłu klosza lampy zamontowany jest radiator ze stopu aluminium, który współpracuje z chłodzeniem konwekcyjnym. Zwykle stosowany w żarówkach LED o mocy 5 W–100 W, lampach panelowych i reflektorach.
Oświetlenie samochodowe i motocyklowe
Wspornik rozpraszający ciepło modułu LED w zespole świateł samochodowych musi wytrzymać wibracje i wpływ różnicy temperatur; zapewniamy łączone przetwarzanie toczenie i frezowanie CNC, aby zapewnić dokładność gwintu i wymagania dotyczące równowagi dynamicznej. Zwykle stosowany w reflektorach, tylnych światłach i elementach świateł do jazdy dziennej.
Elektronika użytkowa i wizja przemysłowa
Tubusy obiektywów projektorów, radiatory lamp błyskowych aparatu i lekkie aluminiowe części do systemów wizyjnych mają wysokie wymagania dotyczące płaskości i gładkości. Używamy 5-osiowego centrum obróbczego do mocowania i formowania ich za jednym razem, aby uniknąć powtarzających się błędów pozycjonowania.
Jakość wyglądu i spójność partii
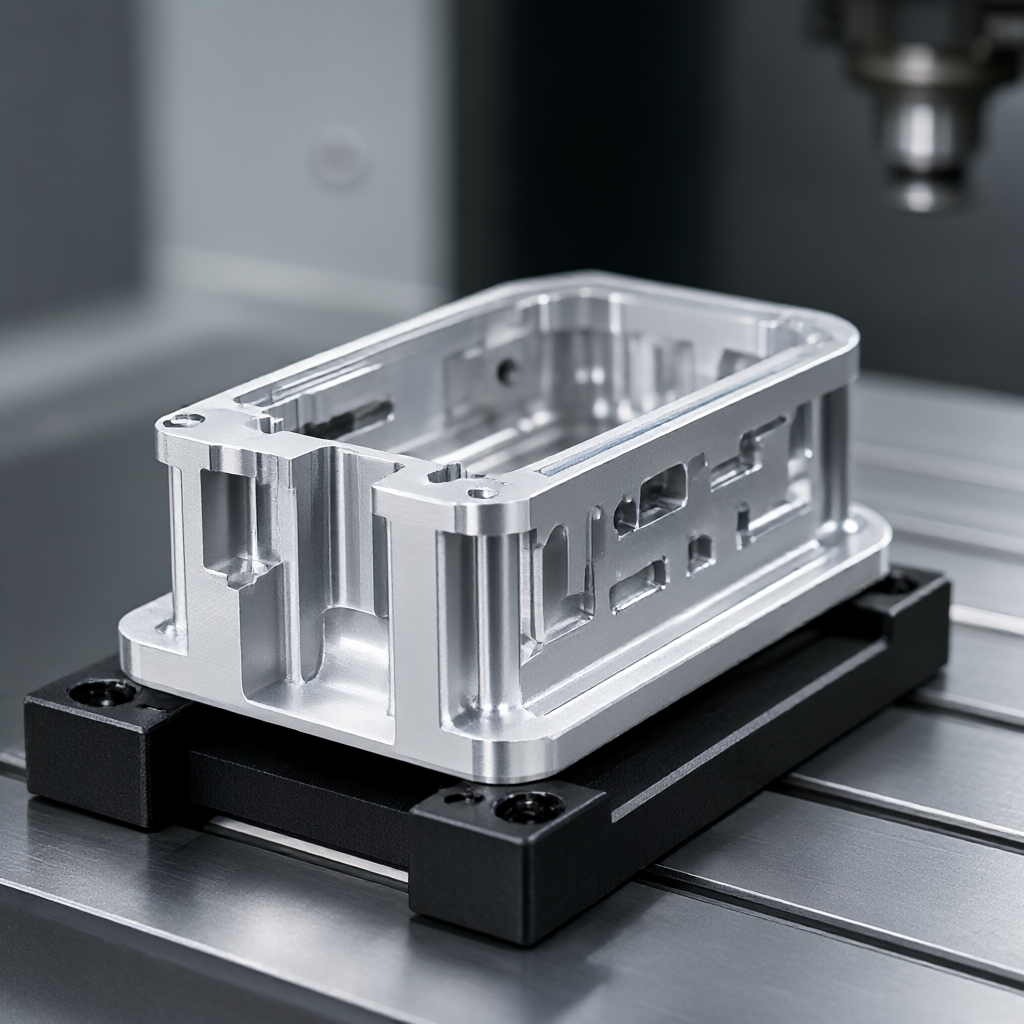
Lampy LED są często bezpośrednio prezentowane jako produkty końcowe, a wygląd aluminiowych części odprowadzających ciepło bezpośrednio determinuje teksturę całej maszyny. Naszymi przewagami wyróżniającymi są:
- wysokie wykończenie: Chropowatość kluczowej widocznej powierzchni wynosi Ra0,4μm. Po anodowaniu wykazuje jednolity połysk, brak skórki pomarańczowej i różnicę kolorów.
- Bezbłędna kontrola: Ścieżka frezowania jest zoptymalizowana tak, aby uniknąć śladów ostrza, proces polerowania i usuwania zadziorów jest niezależnie sprawdzany, a na powierzchni nie ma żadnych zadrapań ani pozostałości oleju.
- spójność partii: Zablokuj kompensację narzędzia i program po pierwszym elemencie i losowo sprawdź współczynnik oporu cieplnego i grubość warstwy tlenku na powierzchni każdej partii, CPK ≥ 1,33, aby upewnić się, że tysiące sztuk są spójne.
- Zarządzanie różnicą kolorów: Różnica kolorów pomiędzy partiami anodowania wynosi ΔE≤1,0. Można świadczyć usługi porównywania kart kolorów dla numerów kolorów specyficznych dla klienta.
Konfiguracja procesu i sprzętu
Aby sprostać takim cechom radiatorów LED jak „cienkie ścianki i łatwe odkształcanie, złożona koordynacja wieloosiowa oraz wysokie wymagania powierzchniowe”, wyposażyliśmy grupę 72 urządzeń CNC:
- Frezowanie wysokoobrotowe w 3 osiach: Nadaje się do płaskich radiatorów i prostych konstrukcji żeberkowych, o wysokiej wydajności i doskonałym koszcie.
- Frezowanie symultaniczne w 4 osiach: Stosowany do korpusów lamp z gwintem bocznym lub otworami o specjalnym kształcie i może być obrabiany ze wszystkich czterech stron w jednym mocowaniu.
- 5-osiowe centrum obróbcze: Przetwarzanie złożonych osłon rozpraszających ciepło o zakrzywionej powierzchni i żeberek o wielu kątach, redukując liczbę czasów mocowania i poprawiając dokładność pozycjonowania.
- Maszyny tokarskie i centrujące CNC: Stosowany do części odprowadzających ciepło wałów, z wewnętrzną strukturą otworów, kombinacją toczenia i frezowania w celu uzyskania jednoczesnego obrotu i obróbki osiowej.
- Linia do obróbki końcowej: Niezależny zbiornik do anodowania, czyszczenie ultradźwiękowe i suszenie próżniowe w celu uniknięcia zanieczyszczeń krzyżowych powodujących zły wygląd.
Wydajność, dostawa i kontrola jakości
| projekt | Sprawdzanie/mała partia | produkcja masowa |
|---|---|---|
| Minimalna ilość zamówienia | 1 sztuka (bez formy/oprzyrządowania) | Już od 100 sztuk |
| Typowy czas dostawy | 5-7 dni (w tym przegląd DFM) | 15-25 dni (w zależności od ilości i harmonogramu produkcji) |
| Oznacza wykrywanie | Trzy współrzędne (CMM), miernik chropowatości, test mgły solnej | Kontrola pełnowymiarowa, kontrola pobierania próbek rezystancji termicznej, wygląd AQL 1,0/0,65 |
| Dokumenty wysyłkowe | Raport z pierwszego artykułu, certyfikat materiałowy | Pełny raport z inspekcji, zapis grubości warstwy tlenku, raport SGS (jeśli jest wymagany) |
Pokrycie procesu jakości: Analiza spektralna przychodzących materiałów potwierdza gatunek aluminium → Trójwymiarowe współrzędne pierwszego artykułu potwierdzają kluczowe wymiary → Kontrola grubości żeber i zadziorów co 4 godziny podczas procesu produkcyjnego → 100% kontrola pełnego wyglądu przed wysyłką, aby upewnić się, że nie ma plam utleniających ani ekspozycji na dno.
Proces dostosowywania i często zadawane pytania
Proces dostosowywania
- Zapytanie o rysunek:Wyślij model 3D (STEP/IGES) lub rysunki 2D, wskazując materiały, tolerancje i wymagania dotyczące obróbki powierzchni.
- Zalecenia DFM: Inżynierowie oceniają efektywność rozpraszania ciepła i możliwości produkcyjne, zalecają kąty żeberek, rozkład grubości ścianek i optymalizują koszty.
- Potwierdzenie korekty: Próbki są dostarczane w ciągu 5-7 dni wraz z raportami z testów i danymi z testów symulacji termicznej (opcjonalnie).
- Dostawa do produkcji masowej: Parametry procesu są zablokowane, produkcja masowa jest zakończona w ciągu 15-25 dni, a opakowanie jest odporne na zarysowania.
Często zadawane pytania
P1: Jaka jest tolerancja aluminiowych części rozpraszających ciepło LED?
Odp.: Tolerancja kluczowych współpracujących powierzchni (takich jak otwory i gwinty mocujące klosz lampy) może sięgać ± 0,01 mm, a powierzchnie niekrytyczne zwykle wynoszą ± 0,05 mm, aby zapewnić płynny montaż i stabilną powierzchnię kontaktu termicznego.
P2: Jakie są opcje obróbki powierzchni i czy będą one miały wpływ na rozpraszanie ciepła?
Odp.: Grubość anodowanej folii wynosi 8-15 μm, a wzrost oporu cieplnego jest znikomy; jeśli wymagana jest wyższa izolacja, można wybrać utlenianie mikrołukiem. Wszystkie zabiegi nie wpływają na przewodność cieplną materiału bazowego i są na ogół lepsze niż odporność na korozję gołego aluminium.
P3: Jak długi jest cykl sprawdzający? Czy można współpracować przy projektach awaryjnych?
Odp.: Regularne sprawdzanie trwa 5-7 dni. Jeżeli projekt jest pilny, można aktywować priorytetowy kanał planowania produkcji. Pilne części możemy dostarczyć najszybciej w ciągu 3-5 dni. Opłaty za formy/przyrządy należy uiścić z góry.
P4: Jak długi jest czas dostawy partii? Jak ułożyć ponad 1000 sztuk?
Odp.: 15-25 dni na masową produkcję. Istnieje możliwość dostawy ponad 1000 sztuk w partiach. 50% pierwszej partii zostanie ukończone w ciągu 30 dni, a kolejne wysyłki będą realizowane co tydzień, aby zmniejszyć presję na zapasy.
P5: Czy żeberka chłodzące o specjalnym kształcie można dostosować zgodnie z rysunkiem?
O: Obsługiwane. O ile minimalna grubość ścianki wynosi ≥0,5mm, a odchylenie kąta wynosi ≤5 stopni, można to osiągnąć poprzez frezowanie 3/5-osiowe. Zaleca się dostarczenie plików symulacji termicznej (Flux/ANSYS), abyśmy mogli zoptymalizować układ żeber i poprawić efektywność rozpraszania ciepła.
Uzyskaj wycenę
Wyślij swoje rysunki lub modele 3D aluminiowych części rozpraszających ciepło do kloszy lamp LED, a nasz zespół inżynierów przedstawi sugestie i wyceny DFM w ciągu 24 godzin. Obsługuje ceny warstwowe, im większa partia, tym lepsza cena jednostkowa. Działaj już teraz, aby zapewnić, że kamienie milowe projektu nie zostaną opóźnione.



