





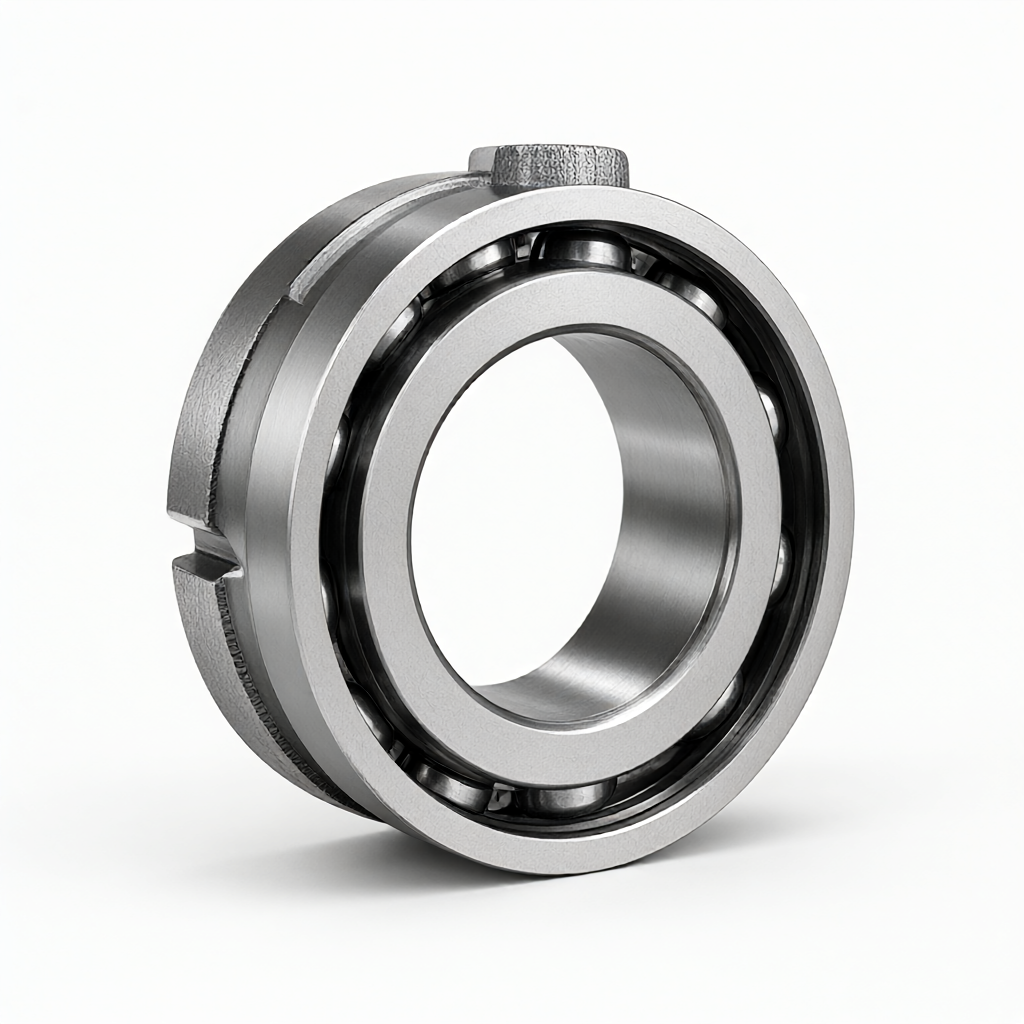
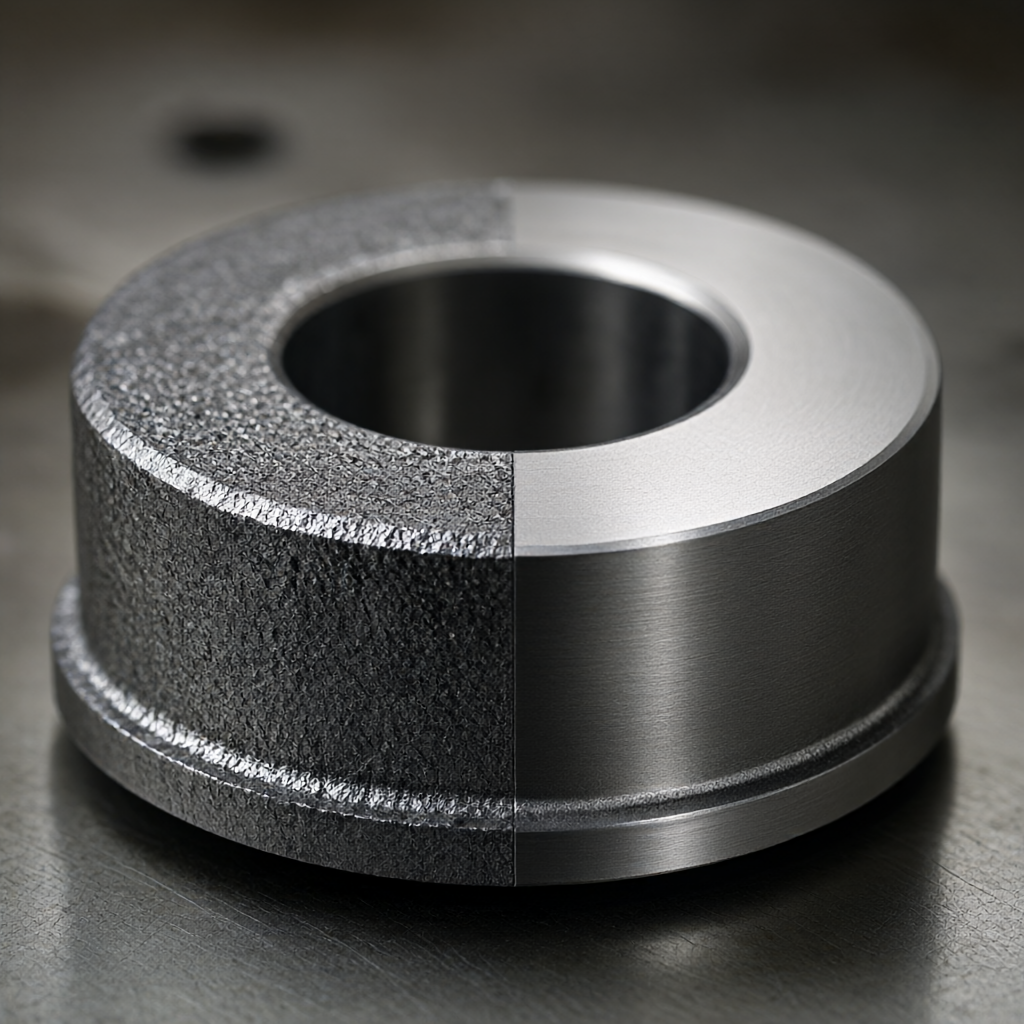
Obróbka tokarska CNC części żeliwnych z łożyskiem wrzeciona obrabiarki CNC nadaje się do precyzyjnego montażu średnich i dużych skrzynek wrzecion obrabiarek. ShowyMetal zapewnia personalizację materiału z żeliwa szarego HT250 lub żeliwa sferoidalnego QT450-10 o wysokiej wytrzymałości. Łączy w sobie procesy kompozytowe toczenia i frezowania CNC, aby uzyskać precyzyjną obróbkę okrągłości otworu wewnętrznego ≤0,005 mm i współosiowości ≤0,01 mm. Po wypiaskowaniu i odprężeniu powierzchni można wybrać chromowanie lub zabezpieczenie antykorozyjne Dacromet, aby zapewnić cichą pracę i długoterminową stabilność łożyska. Obsługujemy przychodzące rysunki i korekty, a czas dostawy partii wynosi 15-25 dni. Zapewniamy również potwierdzenie pierwszej sztuki i pełną trójwymiarową kontrolę współrzędnych w trakcie całego procesu, aby pomóc Ci zmniejszyć częstotliwość napraw zespołu skrzynki wrzeciona.
Specyfikacje i możliwości przetwarzania
W oparciu o cechy konstrukcyjne gniazda łożyska wrzeciona zapewniamy następujące możliwości dostosowywania, aby zapewnić, że wytrzymałość konstrukcyjna i dokładność wymiarowa spełniają oba standardy:
- Wybór materiału:HT250 (żeliwo szare, dobra amortyzacja, odpowiednie do wysokich wymagań sztywności), QT450-10 (żeliwo sferoidalne, wytrzymałość na rozciąganie ≥ 450 MPa, odpowiednie do warunków udarowych przy dużych obciążeniach); przygotować materiały według gatunku określonego na rysunku i przedstawić raporty materiałowe.
- Zakres rozmiarów:Średnica zewnętrzna Ø120 – Ø350 mm, grubość ścianki 8 – 25 mm, waga 2 – 15 kg (wartość typowa, można dostosować w zależności od projektu).
- Kluczowe tolerancje:Tolerancja otworu wewnętrznego h5–h6 (typowa wartość Φ50H6 ±0,013mm), współosiowość ≤0,01mm, równoległość ≤0,02mm/100mm.
- Chropowatość powierzchni:Otwór gniazda łożyska Ra0,8μm, powierzchnia zewnętrzna Ra3,2μm; części o wysokim popycie mogą osiągnąć Ra0,4 μm.
- Obróbka powierzchniowa:Piaskowanie (usunięcie zgorzeliny, zwiększenie przyczepności powłoki), cynkowanie, Dacromet (odporność na wysoką temperaturę, brak kruchości wodorowej), chromowanie twarde (odporność na zużycie, grubość 25–50μm).
- Wsparcie dostosowywania:Akceptowane są pliki 3D STEP/IGES i rysunki techniczne 2D, a etap DFM zapewnia optymalizację grubości ścianek, zalecenia dotyczące kąta zbieżności i zalecenia dotyczące procesu wyżarzania odprężającego.
Konfiguracja procesu i sprzętu
Ze względu na duże rozmiary i skoncentrowaną masę gniazdo łożyska wrzeciona jest podatne na odkształcenia obrotowe i naprężenia wewnętrzne, w związku z czym wymaga skoordynowanej kontroli wielu procesów. Nasze 72 linie produkcyjne CNC są wyposażone w dedykowane maszyny i dedykowane kierownictwo, a kluczowe procesy wykorzystują proces „toczenia zgrubnego – starzenia – toczenia dokładnego – frezowania półwykańczającego – frezowania dokładnego”, aby zapewnić stabilność wymiarową:
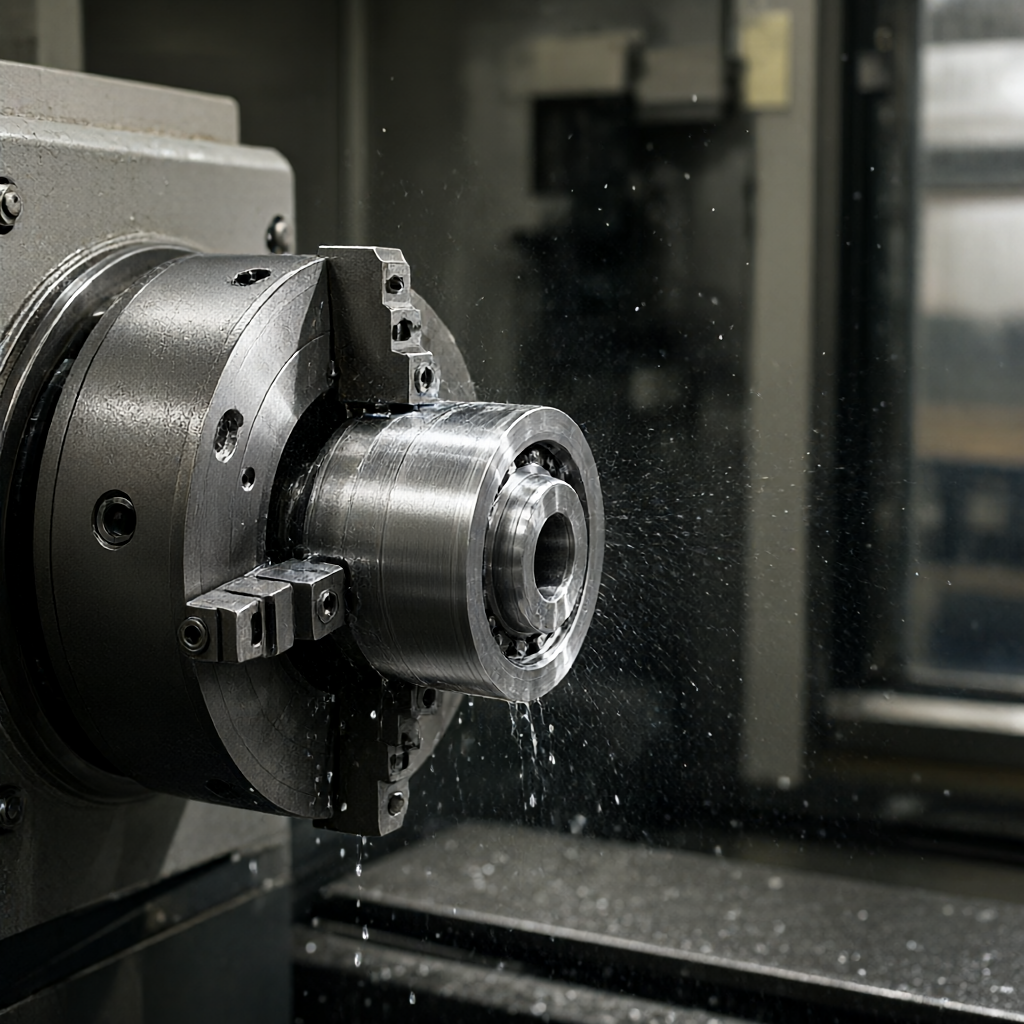
- Toczenie CNC:Stosowany do toczenia zgrubnego i dokładnego kół zewnętrznych, powierzchni czołowych i otworów wewnętrznych, z prędkością 1200–1800 obr/min i posuwem 0,15–0,25 mm/obr (etap wykańczający), aby zapewnić okrągłość i cylindryczność.
- Frezowanie 4-osiowe/5-osiowe:Służy do złożonej obróbki kołnierza montażowego gniazda łożyska, otworu na kołek pozycjonujący i rowka olejowego. Jedno mocowanie zmniejsza skumulowany błąd, a współosiowość jest lepsza niż ± 0,008 mm.
- Leczenie łagodzące stres:Zarówno półfabrykaty, jak i obróbka zgrubna poddawane są sztucznemu starzeniu (550–570°C, konserwacja cieplna przez 4–6 godzin), aby wyeliminować naprężenia szczątkowe i zapobiec późniejszemu dryfowi wymiarowemu.
- Pomoc poruszająca umysł:Małe słupki prowadzące, kołki pozycjonujące i inne części podtrzymujące gniazdo łożyska są wycinane w sposób ciągły za pomocą centrarki, co zwiększa wydajność o 30% i zapewnia większą spójność wymiarową.
- Synergia obróbki powierzchni:Procesy galwanizacji i piaskowania przeprowadzane są w oddzielnych warsztatach, aby uniknąć zanieczyszczeń krzyżowych, a jednorodność grubości powłoki mieści się w granicach ± 5 μm.
Pojemność, jakość i dostawa
Stabilność dostaw i identyfikowalność jakości stanowią podstawę decyzji zakupowych. Stworzyliśmy trójstopniowy system kontroli „materiały przychodzące – proces – wysyłka”. Wszystkie dane będą przechowywane w aktach przez 5 lat, a raporty z inspekcji CMM można uzyskać w dowolnym momencie:
- Cykl sprawdzający:Dostarczenie raportu z kontroli wymiarowej pierwszej części i certyfikatu materiałowego zajmie 5–7 dni roboczych (wliczając starzenie i obróbkę powierzchni).
- Czas dostawy zbiorczej:15–25 dni (typowy asortyment 50–500 sztuk), elastyczność wydajności do ±20% wahań zamówień.
- Sprzęt kontrolny:Współrzędne trójwymiarowe ZEISS Contura (dokładność 2,5+0,002L mm), miernik chropowatości Mitutoyo, pneumatyczny przyrząd pomiarowy (wykrywanie online otworu wewnętrznego), tester twardości (Rockwell/Brinell).
- Standardy wysyłki:100% pełnowymiarowa kontrola losowa, kluczowe wymiary są ściśle sprawdzane zgodnie z AQL 0,65; w opakowaniu zastosowano drewniane pudełka + środek osuszający + folię antykorozyjną, aby zapobiec rdzy podczas transportu lub transportu na duże odległości.
- DFM obsługuje:Bezpłatny przegląd procesu, wskazanie potencjalnych obszarów ryzyka wad odlewniczych, zalecenie rozmieszczenia zbrojenia, optymalizacja planów mocowania oraz zmniejszenie kosztów prób i błędów.
Dobór materiałów i porównanie obróbki powierzchni
W różnych warunkach pracy połączenie materiału i powierzchni gniazda łożyska wrzeciona ma bezpośredni wpływ na żywotność i cykl konserwacji. Poniższe porównanie ma charakter odniesienia projektowego. Ostatecznego wyboru należy dokonać na podstawie prędkości, obciążenia i wilgotności otoczenia:
| Pozycja porównawcza | HT250 + Dacromet | QT450-10 + twarde chromowanie | HT250 + piaskowany, ocynkowany |
|---|---|---|---|
| wytrzymałość na rozciąganie | ≈250 MPa | ≥450 MPa | ≈250 MPa |
| Amortyzacja | Znakomity (struktura blachy grafitowej) | Dobry (wymagana podkładka amortyzująca) | Doskonały |
| Odporność na korozję | Odporność na wysoką temperaturę 850°C, mgła solna 720h | Odporny na kwasy i zasady, mgłę solną 480h, odporny na zużycie | Ogólne, mgła solna 120h, typ ekonomiczny |
| Typowe zastosowania | Duże obciążenie, niska prędkość, warsztat o wysokiej temperaturze | Wysoka prędkość, duże obciążenia i wysokie wymagania dotyczące odporności na zużycie | Średnia i niska prędkość, suche środowisko, wrażliwe na koszty |
| Wpływ na czas dostawy | Standardowe 15–25 dni | +3 dni (kolejka do platerowania) | Standardowe 15–20 dni |
Uwaga: Twardość powierzchni po chromowaniu twardym wynosi HV800–1000, a współczynnik tarcia zmniejsza się do 0,1–0,15, co jest odpowiednie przy częstym uruchamianiu i zatrzymywaniu wrzeciona; Dacromet nie stwarza ryzyka kruchości wodorowej i jest bardziej odpowiedni do stosowania z systemami wałów ze złotej stali.
Często zadawane pytania
Czy tolerancja otworu wewnętrznego gniazda łożyska wrzeciona może stabilnie osiągnąć poziom h5?
Móc. Dzięki zastosowaniu 4-osiowego toczenia i frezowania w połączeniu z jednorazową obróbką mocowania, współosiowość otworu wewnętrznego jest kontrolowana na poziomie ≤0,008 mm, a stopień kwalifikacji partii w gatunku h5 (np. Φ60H5 +0,039/0 mm) wynosi ponad 99%. Przed wysyłką pneumatyczny przyrząd pomiarowy jest testowany jeden po drugim i załączane są zapisy danych.
Czy starzenie się odprężające części żeliwnych wpłynie na czas dostawy?
Brak wpływu. Proces starzenia planowany jest po obróbce zgrubnej i przed obróbką wykańczającą, równolegle z obróbką cieplną/powierzchniową, bez doliczania dodatkowego czasu kalendarzowego; dopiero w przypadku zwiększonego wolumenu zamówienia, może ono zostać przesunięte o 1-2 dni, o czym poinformujemy wcześniej na etapie DFM.
Czy obsługuje niestandardowe dostosowywanie i optymalizację rysunków?
wsparcie. Pliki STEP/IGES/SolidWorks są akceptowane, a zespół inżynierów przekaże w ciągu 24 godzin informację zwrotną na temat opinii DFM, w tym bilansu grubości ścianki, zaokrąglenia odlewu, kąta pochylenia i sugestii dotyczących punktu mocowania. Zoptymalizowana wersja rysunku może zostać dostarczona bezpłatnie.
Jak wybrać obróbkę powierzchni? Czy istnieje ryzyko kruchości wodorowej?
Cynkowanie Dacromet i piaskowanie nie stwarzają ryzyka kruchości wodorowej; Po chromowaniu twardym wymagana jest obróbka eliminująca kruchość wodorową (200°C/2h) i kontrola. Jeśli układ wałów jest wykonany ze stali stopowej o wysokiej wytrzymałości, preferowane jest Dacromet lub piaskowanie + powłoka epoksydowa, aby uniknąć kruchości wodorowej, która może spowodować pęknięcie wrzeciona.
Jaka jest minimalna ilość zamówienia (MOQ) w przypadku zamówień masowych?
MOQ 1 sztuka (sprawdzanie), zaleca się wielkość partii ≥50 sztuk w celu rozcieńczenia formy i kosztów debugowania procesu; termin dostawy 100-500 sztuk jest stabilny i wynosi 15-20 dni, ≥500 sztuk można dostarczyć w kilku partiach, a pierwsza partia próbek zostanie wysłana do potwierdzenia w ciągu 7 dni.
Rozpocznij projekt dostosowywania obudowy wrzeciona
Wyślij rysunki 3D lub rysunki techniczne 2D na swój firmowy adres e-mail, podając materiały, ilość i docelowy termin dostawy, a my odpowiemy wyceną i opinią DFM w ciągu 4 godzin. Obsługuje weryfikację sprawdzającą, zmniejsza ryzyko produkcji masowej i sprawia, że montaż skrzynki wrzeciona kończy się sukcesem już za pierwszym razem.



