





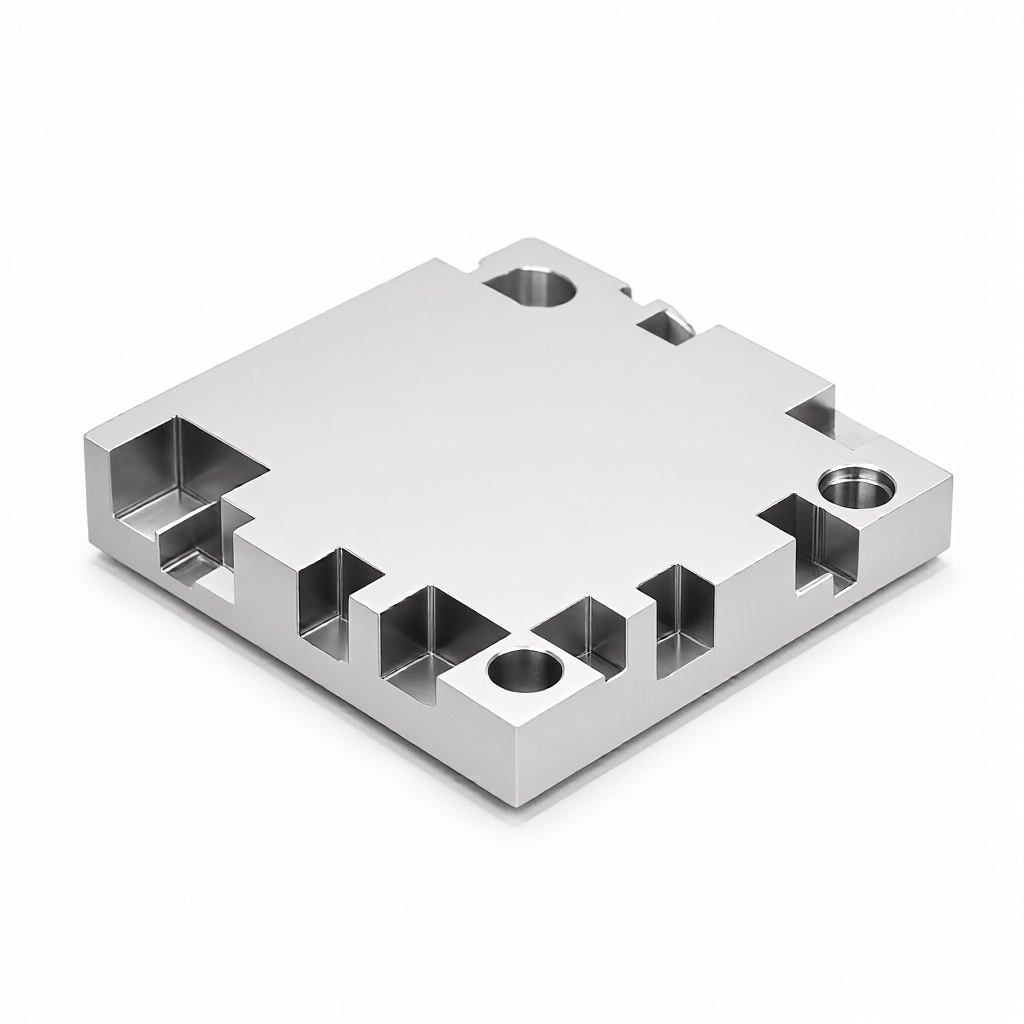
Aluminiowa podstawa termiczna do falowników fotowoltaicznych jest precyzyjnie obrabiana przez frezowanie CNC. Metal jest obrabiany w celu uzyskania podstawy o wysokiej przewodności cieplnej i wysokiej efektywności odprowadzania ciepła, współpracującej z obudową falownika w celu skutecznej termoregulacji. Nasza fabryka obsługuje stopy aluminium serii 6061, 6063 i 7075, stosując frezowanie CNC 3-, 4- i 5-osiowe. Osiągalna tolerancja wynosi ±0.01 mm, a chropowatość powierzchni Ra0.4 μm. Wymagany rozmiar, wysokość łopatek chłodzących i rozmieszczenie otworów można dostosować do rysunku technicznego. Oferujemy również obróbkę powierzchniową, taką jak anodowanie, struśpienie i szczotkowanie, aby spełnić wysokie wymagania dotyczące efektywności odprowadzania ciepła i jakości estetycznej falowników fotowoltaicznych.
Specyfikacje i możliwości obróbki: materiały, wymiary i standardy precyzji aluminiowych podstaw termicznych do falowników fotowoltaicznych
- Często stosowane materiały:Stop aluminium 6061-T6 (zalecany, łączy wytrzymałość, przewodność cieplną i stabilność obróbki), stop aluminium 6063 (wysoka gładkość powierzchni, idealny do części zewnętrznych), stop aluminium 7075 (wysoka sztywność i wytrzymałość, stosowany w aplikacjach o wysokiej gęstości mocy).
- Zakres rozmiarów obróbki:Typowa grubość podstawy 2–30 mm, szerokość 20–800 mm, długość 20–1000 mm; wysokość łopatek chłodzących 0.5–15 mm; niestandardowe kontury, otwory, kieszenie i skosy można dostosować do rysunku technicznego.
- Tolerancja wymiarowa:kluczowe otwory montażowe ±0.01 mm, płaskość podstawy ≤ 0.05 mm, zgodność wysokości łopatek chłodzących ≤ ±0.02 mm.
- Gładkość powierzchni:dolna powierzchnia podstawy (strona przylegająca) od Ra0.4 μm do Ra0.8 μm, powierzchnie łopatek chłodzących od Ra0.8 μm do Ra1.6 μm; możliwość wykonania wykończenia o wysokim połysku lub matowego efektu struśpianego.
- Obróbka powierzchniowa:anodowanie (kolor naturalny, czarny, barwiony), struśpienie, szczotkowanie, polerowanie chemiczne; opcjonalna powłoka termicznie przewodna i izolująca.
- Waga i grubość ścianki:waga pojedynczej części 0.1–8 kg; minimalna grubość ścianki łopatek chłodzących 0.5 mm, minimalna średnica otworu 1 mm.
Właściwe branże i typowe zastosowania: położenie i rola podstawy termicznej w falownikach fotowoltaicznych
Aluminiowe podstawy termiczne do falowników fotowoltaicznych są zwykle montowane między główną płytą sterującą falownika (moduły IGBT/SiC) a jego obudową, pełniąc kluczową funkcję szybkiego odprowadzania ciepła od komponentów mocy. Konkretne scenariusze zastosowania obejmują:
- Podstawy termiczne dla modułów IGBT lub SiC w falownikach stringowych i centralnych;
- Podstawy termiczne dla modułów mocy w falownikach magazynów energii komercyjnych i przemysłowych;
- Pospolite elementy strukturalne odprowadzania ciepła dla stopnia mocy i sterowania w mikrofalownikach;
- Struktury nośne odprowadzania ciepła, scalone z mocowaniem płyty mocy wewnątrz obudowy falownika.
Tego typu części mają wysokie wymagania dotyczące płaskości podstawy, zgodności wysokości łopatek chłodzących oraz równomierności grubości powłoki utlenionej. Frezowanie CNC pozwala wykonać kontur podstawy, otwory i kształtowanie łopatek chłodzących w jednej operacji, co zmniejsza etapy montażu i zwiększa wykorzystanie powierzchni odprowadzania ciepła.
Techologia i wyposażenie: frezowanie CNC, obróbka powierzchniowa i kontrola spójności partii
Nasze 72 maszyny CNC obejmuje centra obróbcze 3-, 4- i 5-osiowe. Aluminiowe podstawy termiczne do falowników fotowoltaicznych są obrabiane głównie na pionowych centrach obróbczych 3-osiowych. W przypadku wyższych łopatek chłodzących lub niestandardowych struktur stosuje się koordynowaną obróbkę 4-/5-osiową, aby zapewnić dokładność kąta i konturu łopatek. Ścieżka technologiczna przedstawia się następująco:
- Frezowanie wstępne:pozostawienie zapasu 0.2–0.3 mm, usunięcie większości materiału;
- Frezowanie półwykończeniowe:zapas 0.05–0.1 mm, kontrola płaskości;
- Frezowanie wykańczające:uzyskanie końcowych wymiarów i kształtu łopatek chłodzących, osiągnięcie gładkości powierzchni Ra0.4 μm;
- Obróbka powierzchniowa:anodowanie lub struśpienie, zwiększenie odporności na korozję i spójności wizualnej;
- Kontrola i wysyłka:wymiarowanie kluczowych rozmiarów przy pomocy CMM (maszyny do pomiaru współrzędnych), pełna kontrola jakości przed wysyłką.
W produkcji seryjnej stosuje się programowaną obróbkę i system akceptacji pierwszego egzemplarza, co zapewnia spójność rozmiarów, wyglądu i grubości powłoki utlenionej każdej podstawy termicznej w obrębie partii, zmniejszając stopy reklamacji.
Moc produkcyjna, terminy dostaw i proces personalizacji: kompleksowe wsparcie od rysunku do produkcji seryjnej
W przypadku aluminiowych podstaw termicznych do falowników fotowoltaicznych nasza fabryka oferuje następujące usługi:
- Czas produkcji prototypu:standardowe kształty 3–5 dni roboczych, złożone niestandardowe struktury 7–10 dni roboczych;
- Terminy dostaw partii seryjnej:zamówienia seryjne są realizowane w ciągu 15–25 dni, obejmując produkcję, obróbkę powierzchniową i pełną kontrolę jakości przed wysyłką;
- Minimalne zamówienie:produkcja prototypów od 1 sztuki, produkcja seryjna elastycznie dostosowywana do potrzeb klienta;
- Wsparcie w zakresie personalizacji:realizacja na podstawie rysunków klienta (CAD/STEP/IGS) lub wzorca. Zespół inżynieryjny dostarcza rekomendacji DFM (Design for Manufacturing), optymalizując rozmieszczenie łopatek chłodzących i otwórow, aby zwiększyć efektywność odprowadzania ciepła i zmniejszyć trudności w obróbce.
Proces personalizacji: przesyłanie rysunków w celu wyceny → ocena inżynieryjna i rekomendacje DFM → zatwierdzenie prototypu → planowanie produkcji seryjnej → pełna kontrola i wysyłka. Cały proces obejmuje urządzenia pomiarowe, takie jak CMM, systemy pomiaru optycznego i surowościomierze, zapewniając możliwości śledzenia kluczowych wymiarów i jakości powierzchni.
FAQ: Częste pytania zakupowe dotyczące aluminiowych podstaw termicznych do falowników fotowoltaicznych
1. Jaka tolerancja jest możliwa dla aluminiowych podstaw termicznych do falowników fotowoltaicznych?
Tolerancja kluczowych otworów montażowych wynosi ±0,01 mm, równość płyty bazowej ≤ 0,05 mm, a jednorodność wysokości grzebieni radiatora ≤ ±0,02 mm, co spełnia wymagania precyzyjnego montażu.
2. Jakie są dostępne opcje obróbki powierzchni?
Można wybrać anodowanie (naturalne, czarne, kolorowe), piaskowanie, szlifowanie drapowane lub chemiczne; jeśli na powierzchni stosuje się materiał termoprzewodzący, anodowanie można pominąć lub wykonać cienką warstwę anodowaną, zgodnie z indywidualnymi wymaganiami klienta.
3. Jaki jest czas realizacji prototypu?
Prototypowanie radiatorów bazowych o standardowych kształtach trwa 3–5 dni roboczych, a struktur o złożonym niestandardowym kształcie 7–10 dni roboczych. Harmonogram produkcji można dostosować do kamieni milowych projektu.
4. Jaki jest czas dostawy serii produkcyjnej?
Czas dostawy dla zamówień seryjnych wynosi 15–25 dni, obejmujący obróbkę powierzchniową i końcową kontrolę jakości przed wysyłką.
5. Czy można dostosować wysokość grzebieni i położenie otworów zgodnie z rysunkiem?
Tak. Dział inżynieryjny obsługuje niestandardowe wysokie grzebieni, położenie otworów i kontur płyty bazowej na podstawie rysunków CAD/STEP oraz dostarcza rekomendacje DFM w celu optymalizacji struktury.
Porównanie rozwiązań: wybór między frezowaniem CNC a wyciąganiem aluminiowej płyty bazowej radiatora
| Wymiar porównania | Frezowanie CNC (rozszenie firmy) | Wyciągana aluminiowa płyta bazowa |
|---|---|---|
| Elastyczność kształtu | Obsługuje niestandardowe kontury, lokalnie zmienną wysokość grzebieni i złożone otwory | Nadaje się do regularnych przekrojów; niestandardowe kształty wymagają formowania, co jest kosztowne |
| Minimalna grubość | Minimalna grubość ścianki grzebienia 0,5 mm | Zwykle ≥ 1,0 mm; cienkie ścianki są podatne na odkształcenia |
| Czas prototypowania | 3–5 dni (standard) | Wymaga formowania; zwykle 2–4 tygodnie |
| Czas dostawy serii | 15–25 dni | 3–5 tygodni (z formowaniem) |
| Spójność powierzchni | Spójność wymiarów między seriami ≤ ±0,02 mm | Zależy od dokładności formy; większe odchylenia między seriami |
| Etap zastosowania | B+R, małe serie, częsta zmiana modeli | Wielkoseryjna produkcja pojedynczego modelu |
Falowniki fotowoltaiczne charakteryzują się szybkimi iteracjami i dużą liczbą modeli. Frezowanie CNC ma wyraźną przewagę w szybkości prototypowania i elastyczności strukturalnej, co czyni je odpowiednimi dla całego cyklu od B+R do produkcji seryjnej. Zalecamy przesłanie nam rysunków lub próbek; dział inżynieryjny przedstawi plan obróbki i wycenę w ciągu 24 godzin.



