





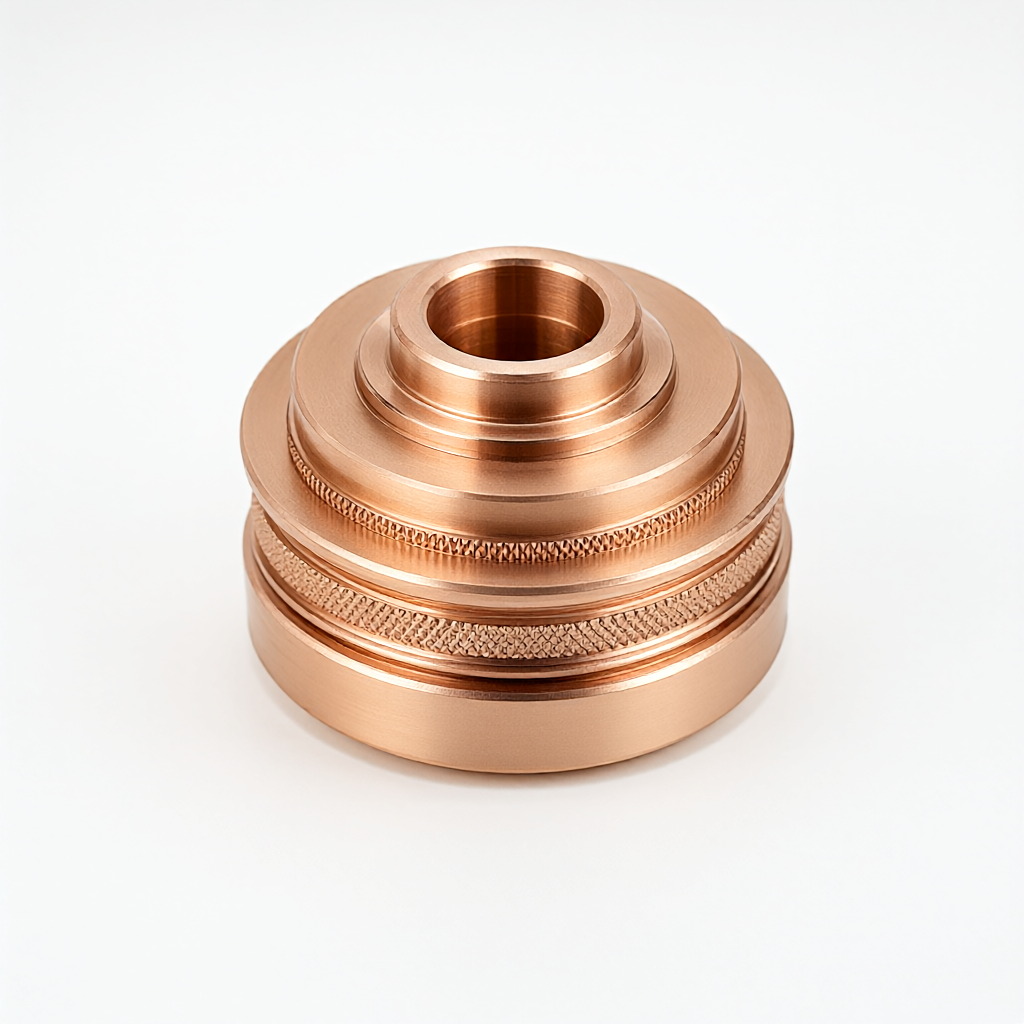
Miedziane części wnęki próżniowej sprzętu półprzewodnikowego są przetwarzane przez CNC w celu spełnienia wymagań dotyczących szczelności i przewodności cieplnej w środowiskach o wysokiej próżni. Obsługuje dostosowywanie miedzi beztlenowej C11000 i innych gatunków, z tolerancją do ±0,01 mm. W przypadku powierzchni uszczelniającej wnękę, położenia połączenia mieszka i wewnętrznej konstrukcji wsporczej zapewniono złożony proces od cięcia zgrubnego do dokładnego toczenia, aby zapewnić wykończenie ściany wewnętrznej o Ra0,4 μm i spełniające wymagania dotyczące podciśnienia na poziomie 10^-5 Pa.
Specyfikacje i możliwości przetwarzania
Głównym materiałem tej części jest miedź beztlenowa C11000, miedź berylowa C26800 lub mosiądz, a materiał można wybrać zgodnie z wymaganiami zarządzania termicznego urządzeń próżniowych. Zakres wielkości obróbki obejmuje średnicę Φ5-Φ300mm, długość L5-800mm, minimalną grubość ścianki typową wartość 0,5mm, maksymalną wagę dostosowaną do rysunków. Podstawowe parametry procesu są następujące:
- Gatunek materiału: miedź beztlenowa C11000 (przewodność ≥100% IACS), miedź berylowa C26800 (wysoka elastyczność, odporność na relaksację naprężeń)
- Zakres rozmiarów: średnica toczenia Φ5-Φ300mm, długość L5-800mm; zakres frezowania ±±0,01mm
- Poziom tolerancji: ±0,01 mm dla krytycznych powierzchni współpracujących, ±0,02 mm dla wymiarów ogólnych
- Wykończenie powierzchni: powierzchnia uszczelniająca Ra0,4μm, ściana wewnętrzna Ra0,8μm, ściana zewnętrzna Ra1,6μm
- Obróbka cieplna: opcjonalny roztwór stały + obróbka starzeniowa, twardość miedzi berylowej może osiągnąć HV400+
- Obróbka powierzchniowa: pasywowana, anodowana (części aluminiowe) lub polerowana, części miedziane zwykle zachowują kolor metalu lub są niklowane
Obowiązujące branże i typowe zastosowania
Tego typu części miedziane są szeroko stosowane w modułach wnękowych próżniowych półprzewodnikowych maszyn fotolitograficznych, maszynach do trawienia i sprzęcie PVD/CVD. Konkretne scenariusze zastosowań obejmują:
- Kołnierz uszczelniający komorę próżniową: wymagana jest wysoka koncentryczność, aby zapobiec wyciekom helu
- Wewnętrzny pierścień nośny i części pozycjonujące: wytrzymują bombardowanie plazmowe i wymagają odporności na korozję
- Elementy radiatora i rozpraszania ciepła: części miedziane o wysokiej przewodności cieplnej, które szybko odprowadzają ciepło z generatora RF
- Mocowanie okienne RF: precyzyjne dopasowanie gwintu zapewniające stabilność transmisji mikrofalowej
Nabywcy często zwracają uwagę na szybkość odgazowania części pod próżnią od 10^-5 do 10^-7 Pa. Miedź beztlenowa może znacznie obniżyć ciśnienie tła ze względu na niską zawartość tlenu, dlatego jest pierwszym wyborem w przypadku sprzętu z najwyższej półki.
Konfiguracja procesu i sprzętu
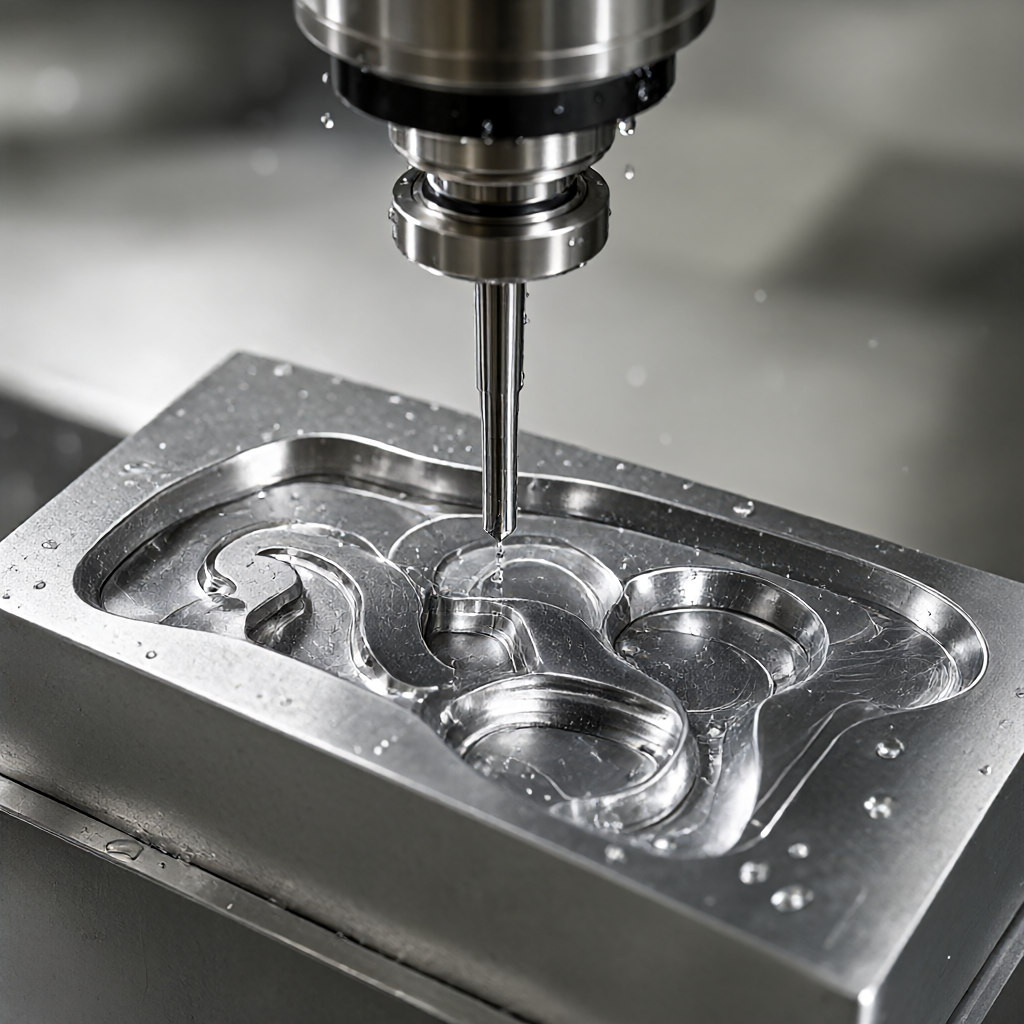
Do realizacji większości procesów wykorzystywana jest centrarka oraz centrum tokarsko-frezarskie. Spośród 72 urządzeń CNC 8 centratorów jest specjalnie zaprojektowanych do wałów o współczynniku smukłości L/D>15, a sztywna podpora zmniejsza luz narzędzia. W złożonej wnęce zastosowano 5-osiowe centrum obróbcze do obróbki specjalnie ukształtowanej powierzchni wewnętrznej ściany, aby uniknąć wtórnych błędów mocowania. Kluczowa powierzchnia uszczelniająca jest obrabiana na specjalnej tokarce precyzyjnej, a ścieżka narzędzia jest zoptymalizowana tak, aby nie pozostawiać śladów na złączach.
Jakość wyglądu i spójność partii
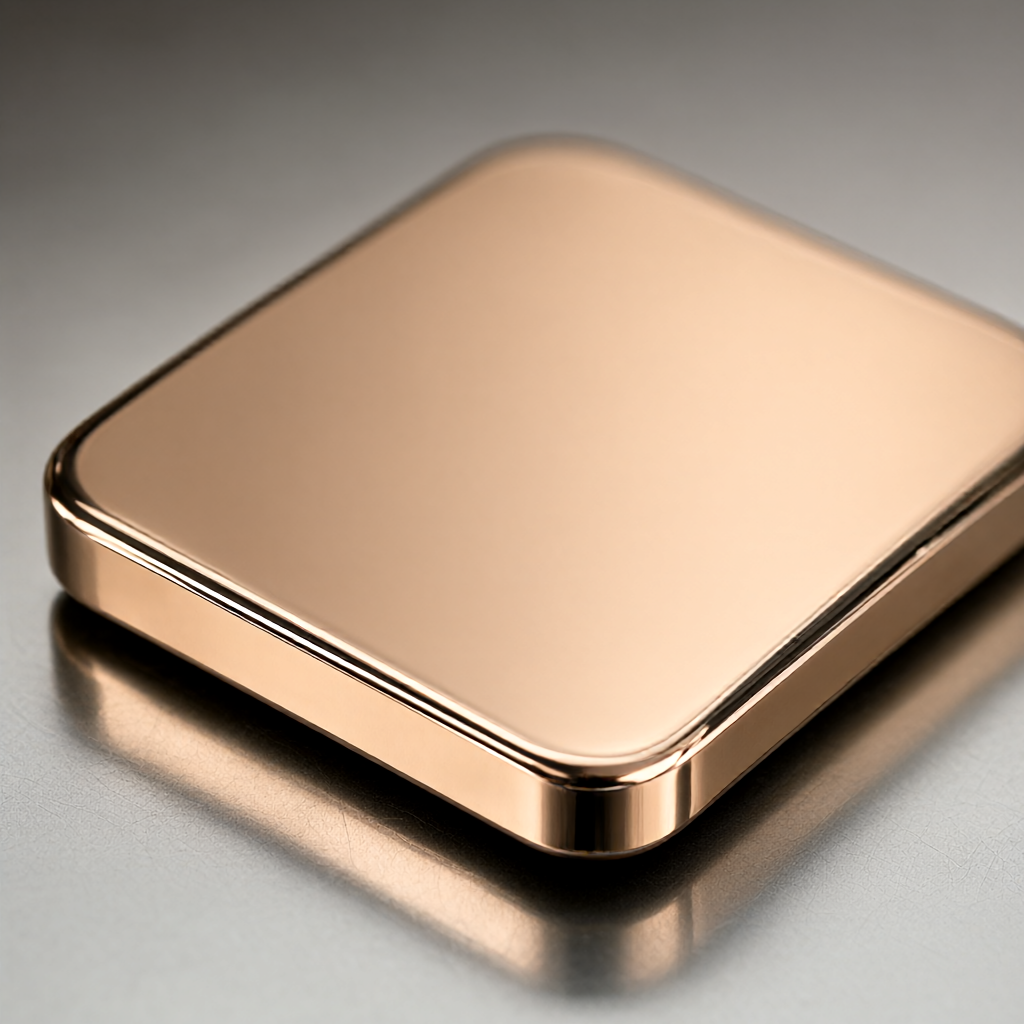
Kontrola wyglądu jest głównym wyróżnikiem. Wyeliminuj skutki odkształceń termicznych, monitorując online siłę skrawania i drgania wrzeciona. Spójność między partiami monitorowana jest poprzez statystyczną kontrolę procesu SPC, przy wymiarze krytycznym Cpk ≥ 1,33. 100% pełna kontrola przed wysyłką, przy użyciu kamery i miernika chropowatości w celu weryfikacji, zapewniając brak zadrapań, plam utleniających i śladów wibracji podczas przetwarzania. W przypadku części o wyjątkowo wysokich wymaganiach dotyczących powierzchni dostępne są opcje polerowania próżniowego lub polerowania elektrolitycznego w celu uzyskania efektu lustra.
Proces kontroli jakości i dostosowywania
Kontrola jakości przebiega przez cały cykl życia i przebiega następująco:
- Kontrola materiału przychodzącego: weryfikacja certyfikatu materiału, wykrywanie zawartości pierwiastków za pomocą spektrometru, kontrola próbek twardości
- Potwierdzenie pierwszego artykułu: trójwymiarowy pomiar współrzędnościowy w pełnym rozmiarze, próżniowa próba wykrywania nieszczelności (wymagane



