





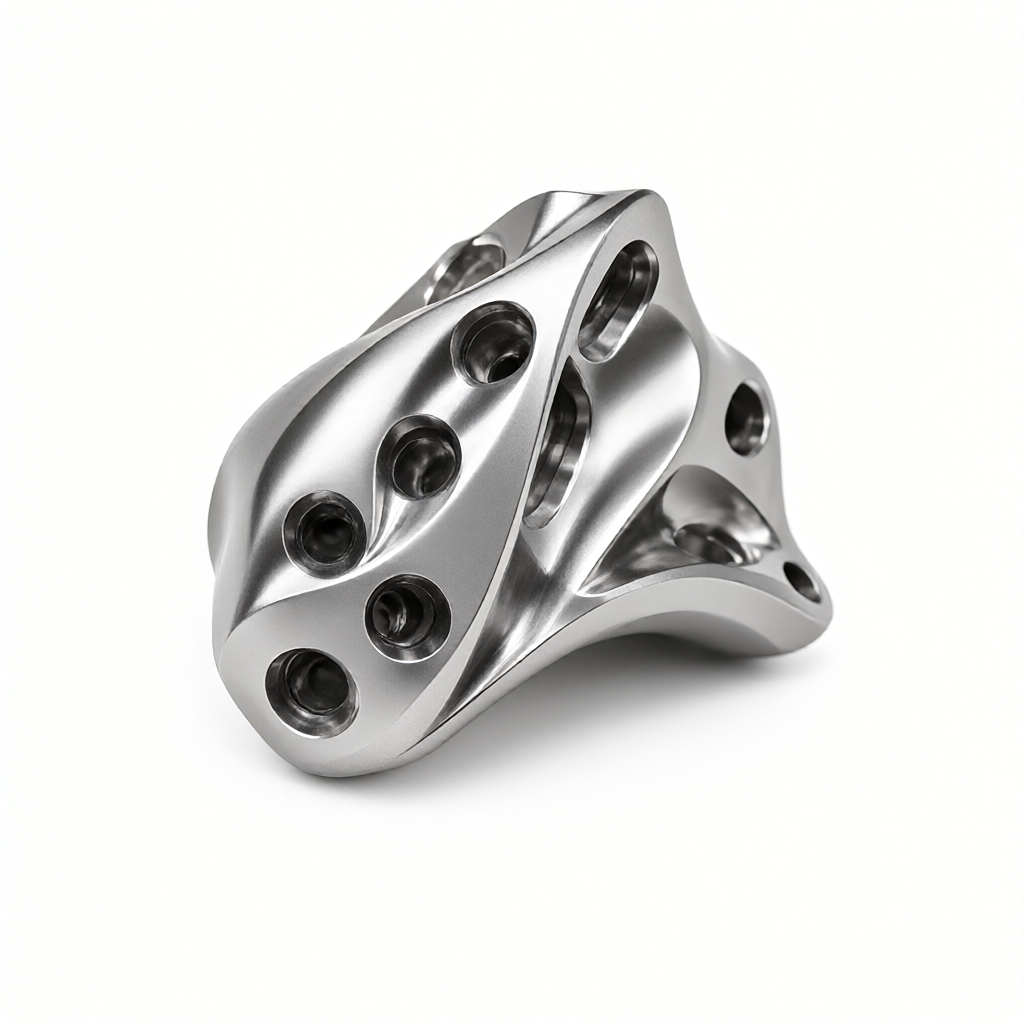
Pięcioosiowa precyzyjna obróbka CNC części ze stopów tytanu do urządzeń medycznych
W odpowiedzi na rygorystyczne wymagania dotyczące biokompatybilności na poziomie implantu i stabilności wymiarowej w dziedzinie wyrobów medycznych, ShowyMetal świadczy usługi precyzyjnej obróbki 5-osiowej CNC, w szczególności rozwiązując problemy kontroli tolerancji dla części ze stopu tytanu na złożonych zakrzywionych powierzchniach, głębokich strukturach wnękowych i drobnych elementach. Używamy materiałów ze stopów tytanu medycznego, takich jak Ti-6Al-4V. Dzięki frezowaniu wieloosiowemu i rygorystycznym strategiom kompensacji odkształceń termicznych zapewniamy, że tolerancja kluczowych współpracujących powierzchni jest stabilna w granicach ± 0,01 mm, spełniając potrzeby montażowe komputerów mainframe sprzętu medycznego, siłowników robotów chirurgicznych i precyzyjnych modułów diagnostycznych.
Specyfikacje i możliwości przetwarzania
Części ze stopu tytanu do urządzeń medycznych zwykle obejmują asymetryczne zakrzywione powierzchnie lub cienkościenne konstrukcje, a w sprzęcie jednoosiowym trudno jest zrównoważyć sztywność i zakłócenia przestrzenne. Nasze 5-osiowe centrum obróbcze może wykonać złożoną obróbkę powierzchni w jednym ustawieniu, redukując skumulowane błędy spowodowane konwersją punktu odniesienia. Poniżej przedstawiono typowe specyfikacje techniczne i parametry przetwarzania tej kategorii części:
- Klasa materiału:Ti-6Al-4V (TC4), czysty tytan (Gr.5); gęstość 4,43 g/cm3, wytrzymałość na rozciąganie 930-1000 MPa, doskonała wytrzymałość w wysokich temperaturach i odporność na korozję.
- Zakres rozmiarów:Typowe wymiary kopert częściowych wahają się od 50×50×50 mm do 300×200×200 mm; wspieranie małych partii, wielu odmian i masowej produkcji na dużą skalę.
- Klasa tolerancji:Tolerancja kluczowych powierzchni współpracujących może osiągnąć ± 0,01 mm; ogólna powierzchnia konstrukcyjna może osiągnąć ± 0,05 mm; tolerancja geometryczna (płaskość, współosiowość) jest kontrolowana zgodnie z wymaganiami rysunku.
- Wykończenie powierzchni:Precyzyjna powierzchnia frezowania Ra 0,4-0,8 μm; efekt lustra można uzyskać poprzez szlifowanie i polerowanie; spełniające wymagania wyrobów medycznych w zakresie kontroli rozwoju bakterii i koncentracji naprężeń wywołanych chropowatością powierzchni.
- Obróbka powierzchniowa:Piaskowanie, pasywacja, anodowanie (części wyglądu), polerowanie elektrolityczne; wszystkie procesy przetwarzania przeprowadzane są w czystym środowisku lub w niezależnym zamkniętym obszarze, aby uniknąć skażenia krzyżowego.
- Możliwości dostosowywania:Obsługuje analizę DFM w oparciu o rysunki STEP/IGES w celu optymalizacji ścieżek narzędzi i rozwiązań mocowania, aby zapewnić, że cienkie ściany nie ulegną deformacji i będą miały wyraźne cechy.
Obowiązujące branże i typowe zastosowania
Zastosowanie precyzyjnych części ze stopów tytanu w dziedzinie technologii medycznej rozciąga się od pojedynczych części konstrukcyjnych po komponenty rdzeniowe o wysokiej wartości. Części, które przetwarzamy, służą głównie następującym podzielonym na segmenty scenariuszom:
- Robot chirurgiczny:Stosowany do obudów modułów przegubowych, tulei wału napędowego i zacisków efektorów końcowych. Takie części wymagają wyjątkowo wysokiej powtarzalności, dokładności i lekkości, a obróbka 5-osiowa może zapewnić równomierny luz dla ruchu wieloosiowego.
- Sprzęt do diagnostyki obrazowej:Uchwyt sondy MRI, uchwyt rurki CT. Wysoka przenikalność magnetyczna stopu tytanu (zbliżona do niemagnetycznego) czyni go idealnym materiałem konstrukcyjnym w środowisku silnego pola magnetycznego, a tolerancja bezpośrednio wpływa na stabilność obrazowania.
- Urządzenia wszczepialne:Łączniki do stentów serca, łączniki implantów dentystycznych. Takie części mają niezwykle wysokie wymagania dotyczące wykończenia powierzchni i obróbki bez wiórów, a proces przetwarzania wymaga ścisłej kontroli pozostałości wiórów i mikropęknięć.
- Precyzyjne instrumenty mikroskopowe:Stawy endoskopowe, zawiasy kleszczy chirurgicznych. Wysoka wytrzymałość właściwa stopu tytanu służy do zmniejszenia rozmiaru, zapewniając jednocześnie trwałość zmęczeniową. Kontrola tolerancji jest bezpośrednio powiązana z wyczuciem otwierania i zamykania oraz żywotnością.
Zalety procesu i sprzętu
W odróżnieniu od zwykłych producentów CNC, wprowadziliśmy system sterowania w pętli zamkniętej „testujący proces materiałowy” w obróbce stopów tytanu dla wyrobów medycznych. Stop tytanu charakteryzuje się niską przewodnością cieplną (około 6,1 W/m·K), a podczas skrawania łatwo gromadzi się ciepło, co może łatwo spowodować zużycie narzędzia i odkształcenie termiczne przedmiotu obrabianego. Nasz zestaw urządzeń CNC składający się z 72 urządzeń jest wyposażony w układ chłodzenia i szybkie wrzeciono elektryczne zoptymalizowane pod kątem materiałów wysokotemperaturowych i trudnych do skrawania.
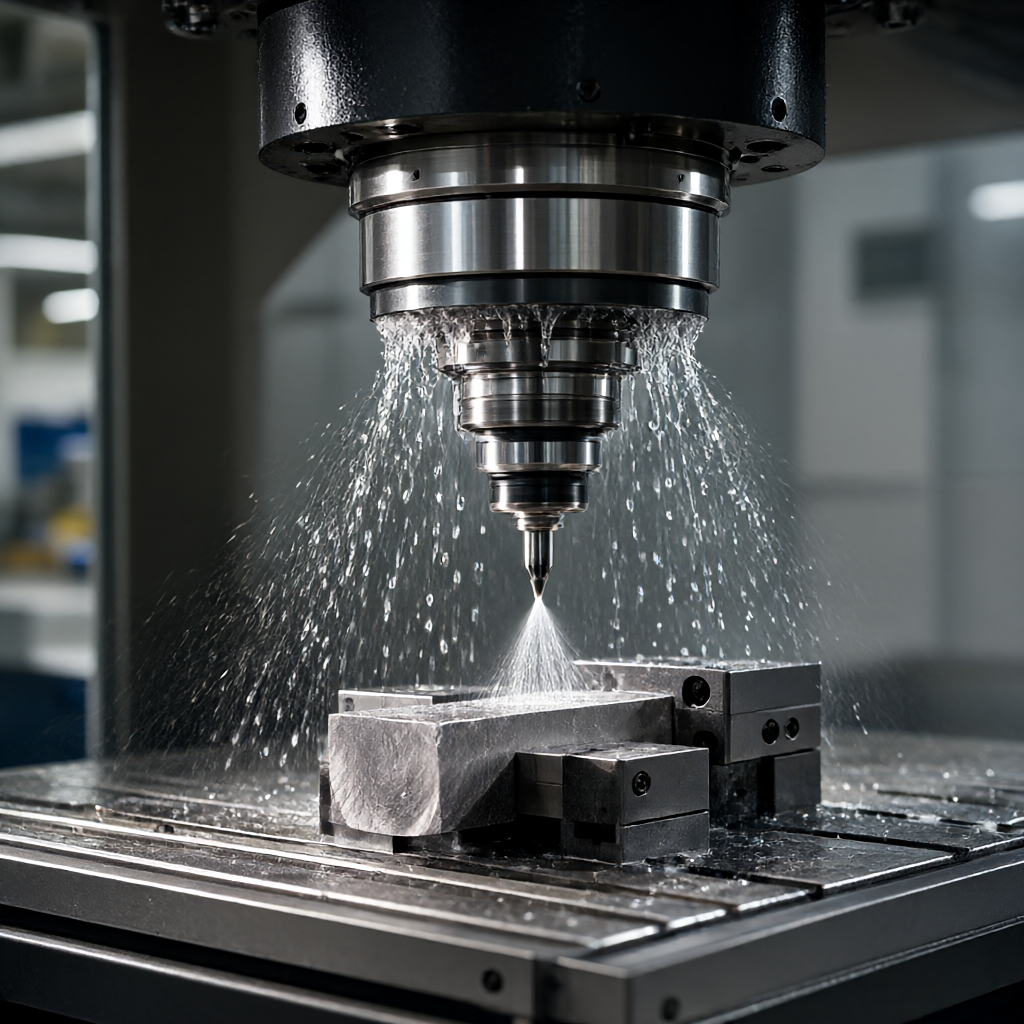
5-osiowa strategia obróbki symultanicznej
W przypadku części tytanowych z głębokimi wgłębieniami lub stromymi ścianami bocznymi, 5-osiowa maszyna dostosowuje położenie narzędzia w czasie rzeczywistym, aby utrzymać oprawkę narzędziową z dala od obrabianej powierzchni, unikając zakłóceń i umożliwiając stosowanie frezów walcowo-czołowych o mniejszej średnicy. To nie tylko poprawia jakość powierzchni (zmniejsza ślady drgań), ale co ważniejsze, zmniejsza liczbę czasów mocowania i poprawia jednorodność wzorca do poziomu ± 0,01 mm. W przypadku elementów cienkościennych o współczynniku smukłości większym niż 3:1 stosowana jest adaptacyjna strategia posuwu, aby zapobiec uginaniu się narzędzia.
Technologia kompensacji odkształceń termicznych
Podczas przetwarzania precyzyjnych komponentów medycznych różnica temperatur między temperaturą pokojową a stanem przetwarzania może prowadzić do dryfu wymiarowego na poziomie mikronów. Korzystamy ze środowiska warsztatowego o stałej temperaturze (20 ± 2 ℃) w połączeniu z technologią pomiarów na maszynie, aby monitorować trendy zużycia narzędzi i dryftu cieplnego w czasie rzeczywistym oraz dynamicznie korygować dane przetwarzania, aby zapewnić spójność wymiarową w produkcji masowej.
Kontrola jakości i spójność partii
Przemysł wyrobów medycznych ma niezwykle wysokie wymagania dotyczące „identyfikowalności”. Nasz proces kontroli jakości przebiega przez cały cykl życia, aby zapewnić, że dane każdej partii części są kompletne i identyfikowalne. Jakość wyglądu jest podstawową różnicą między nami a zwykłymi fabrykami obróbki skrawaniem: optymalizując parametry cięcia i specjalne oprzyrządowanie, eliminujemy rysy, zadziory i utlenione plamy typowe w tradycyjnej obróbce, uzyskując wykończenie o wysokim połysku lub jednolity efekt matowy.
- Kontrola materiału przychodzącego:Sprawdź certyfikat testu młyna stopu tytanu, aby upewnić się, że skład materiału jest zgodny z normami medycznymi, takimi jak ASTM F136 lub F1472.
- Potwierdzenie pierwszego artykułu (FAI):Raporty pełnowymiarowe wykonywane są ściśle według norm AS9102 lub standardów zdefiniowanych przez klienta, koncentrując się na wykrywaniu wymiarów 2D/3D i tolerancji geometrycznych kluczowych współpracujących powierzchni.
- Kontrola procesu:Użyj trójwymiarowej współrzędnościowej maszyny pomiarowej (CMM) i miernika chropowatości do przeprowadzania kontroli procesów w celu monitorowania stabilności przetwarzania i wczesnego wykrywania systematycznych odchyleń.
- Pełna kontrola przesyłki:100% pełna kontrola kluczowych cech i wyrywkowa kontrola niekluczowych cech zgodnie z AQL 2.5; jest dostarczany z pełnym pakietem danych CofC (Certyfikat zgodności).
Proces dostosowywania i czas dostawy
Na różnych etapach badań i rozwoju wyrobów medycznych oraz produkcji masowej zapewniamy elastyczne mechanizmy reagowania, aby zapewnić, że węzły projektu nie zostaną pominięte.
- Recenzja rysunku i DFM:Zakończ ocenę procesu w ciągu 24 godzin od otrzymania rysunków i przekaż sugestie dotyczące optymalizacji dotyczące kąta pochylenia, minimalnej grubości ścianki i dostępności narzędzi, aby zmniejszyć ryzyko tolerancji u źródła.
- Programowanie i symulacja:Użyj oprogramowania CAM do bezkolizyjnej symulacji, optymalizacji trajektorii cięcia i generowania standardowych programów obróbczych.
- Weryfikacja korekty:Cykl szybkiego prototypowania wynosi 3-5 dni; dane z inspekcji CMM są przekazywane inżynierom w celu sprawdzenia osiągalności tolerancji.
- Produkcja masowa:Szybka dostawa w ciągu 15-25 dni; W tym okresie wdrożona jest ścisła dyscyplina procesowa, aby zapewnić spójność poszczególnych partii.
- Obróbka powierzchni i pakowanie:Stosuj pakowanie próżniowe i obróbkę olejem antykorozyjnym, aby zapobiec korozji i utlenianiu kondensatu podczas transportu.
Porównanie opcji materiałowych: stop tytanu i stal nierdzewna
Na wczesnym etapie projektowania konstrukcyjnego urządzenia medycznego wybór materiału ma bezpośredni wpływ na zachowanie tolerancji i ostateczny koszt części. Poniższa tabela porównuje wydajność dwóch powszechnie stosowanych materiałów medycznych w obróbce precyzyjnej:
| Wymiar cechy | Stop tytanu (Ti-6Al-4V) | Stal nierdzewna (316L) |
|---|---|---|
| Gęstość (g/cm3) | 4,43 (lekki ma oczywiste zalety) | 7,98 (około 1,8 razy więcej niż tytan) |
| Trudność cięcia | Wysoka (słaba przewodność cieplna, łatwa do przyklejenia do noża) | Średni (twardy, łatwy w obróbce) |
| Zachowanie tolerancji | Odkształcenie termiczne musi być ściśle kontrolowane, a wielkość sprężynowania jest duża. | Małe odkształcenie termiczne i dobra stabilność wymiarowa |
| biokompatybilność | Niezwykle wysoki (preferowany stopień implantacji) | Dobry (powszechnie używany w przypadku urządzeń zewnętrznych) |
| Wygląd powierzchni | Ślady obróbki są podatne na powstawanie śladów i wymagają dokładnego polerowania | Efekt lustra jest łatwy do osiągnięcia i charakteryzuje się dużą spójnością wyglądu |
| Obowiązujące scenariusze | Implanty, lekkie elementy konstrukcyjne | Linie cieczy, zbiorniki odporne na korozję, konstrukcje ogólne |
Uwaga: W przypadku osłon urządzeń niewszczepialnych o wysokich wymaganiach dotyczących wyglądu stal nierdzewna 316L ma więcej zalet pod względem kosztów i spójności wyglądu; a w przypadku komponentów, które dążą do doskonałej lekkości i bezpieczeństwa implantów, stop tytanu jest nieuniknionym wyborem. ShowyMetal może dostarczyć rekomendacje DFM w oparciu o Twoje specyficzne wymagania dotyczące tolerancji i wyglądu.
Często zadawane pytania (FAQ)
P1: Jaka jest tolerancja części ze stopu tytanu do wyrobów medycznych?
Odp.: W przypadku kluczowych współpracujących powierzchni nasze 5-osiowe centrum obróbcze w połączeniu ze środowiskiem o stałej temperaturze i kontrolą na maszynie może stabilnie kontrolować tolerancję w zakresie ± 0,01 mm. W przypadku niekrytycznych powierzchni konstrukcyjnych jest on zwykle kontrolowany w zakresie ± 0,05 mm, aby spełnić wymagania montażowe. Konkretna wartość musi zostać oceniona przez DFM na podstawie złożoności części i wielkości partii.
P2: Jak przeprowadzić obróbkę powierzchni po obróbce stopu tytanu, aby zapewnić spójność wyglądu?
Odp.: Zapewniamy procesy pasywacji, polerowania elektrolitycznego i utleniania mikrołukiem. W przypadku wyrobów medycznych specjalnie zoptymalizowaliśmy stosunek średniej wielkości cząstek do piaskowania i rozwiązania pasywacyjnego, aby zapewnić wysoką spójność koloru i chropowatości powierzchni (Ra) części w tej samej partii, eliminując typowe różnice kolorów i cętkowane ślady.
P3: Jak długi jest cykl sprawdzający? Czy obsługuje modyfikowanie rysunków?
Odp.: Regularny cykl sprawdzania trwa 3–5 dni. Jeśli rysunki wiążą się z ryzykiem przetwarzania (takim jak głębokie ubytki, cienkie ściany), drugiego dnia potwierdzimy plan za pomocą wideo lub zdjęć, a następnie przejdziemy do etapów programowania i przetwarzania, aby uniknąć zmarnowanych cykli i wysokiego wskaźnika braków.
P4: Jaki jest czas realizacji i minimalna wielkość zamówienia w przypadku produkcji masowej?
Odp.: Czas realizacji produkcji masowej wynosi zwykle 15-25 dni, w zależności od ilości zamówienia. Obsługujemy minimalne zamówienie na 1 sztukę, ale w przypadku medycznych projektów badawczo-rozwojowych obejmujących małe partie i wiele odmian zaleca się przyjęcie strategii „próbnej produkcji małych partii” (np. 50–100 sztuk) w celu sprawdzenia stabilności procesu.
P5: Czy dostarczacie certyfikaty materiałowe i dokumenty umożliwiające śledzenie jakości?
O: Tak. Dla każdej partii prętów ze stopu tytanu zapewniamy raport liczby wytopowej (MTC) i raport z kontroli gotowego produktu (CofC). Wszystkie dane z kontroli są archiwizowane i przechowywane przez co najmniej 10 lat, spełniając wymagania systemu FDA lub MDR dotyczące identyfikowalności łańcucha dostaw.
Uzyskaj niestandardową wycenę
Sukces projektu urządzenia medycznego zależy od precyzyjnego wdrożenia każdej najmniejszej tolerancji. Jeśli szukasz partnera w zakresie obróbki, który poradzi sobie ze złożonymi częściami tytanowymi przy zachowaniu ścisłej identyfikowalności jakości, skontaktuj się z nami już dziś. Prześlij swoje rysunki 3D (w formacie STEP/IGES) i specyfikacje techniczne, a nasz zespół inżynierów prześle w ciągu 24 godzin szczegółową analizę wykonalności procesu i sugestie DFM, które pomogą Ci skrócić cykl badawczo-rozwojowy i zapewnić pomyślną produkcję masową.



