





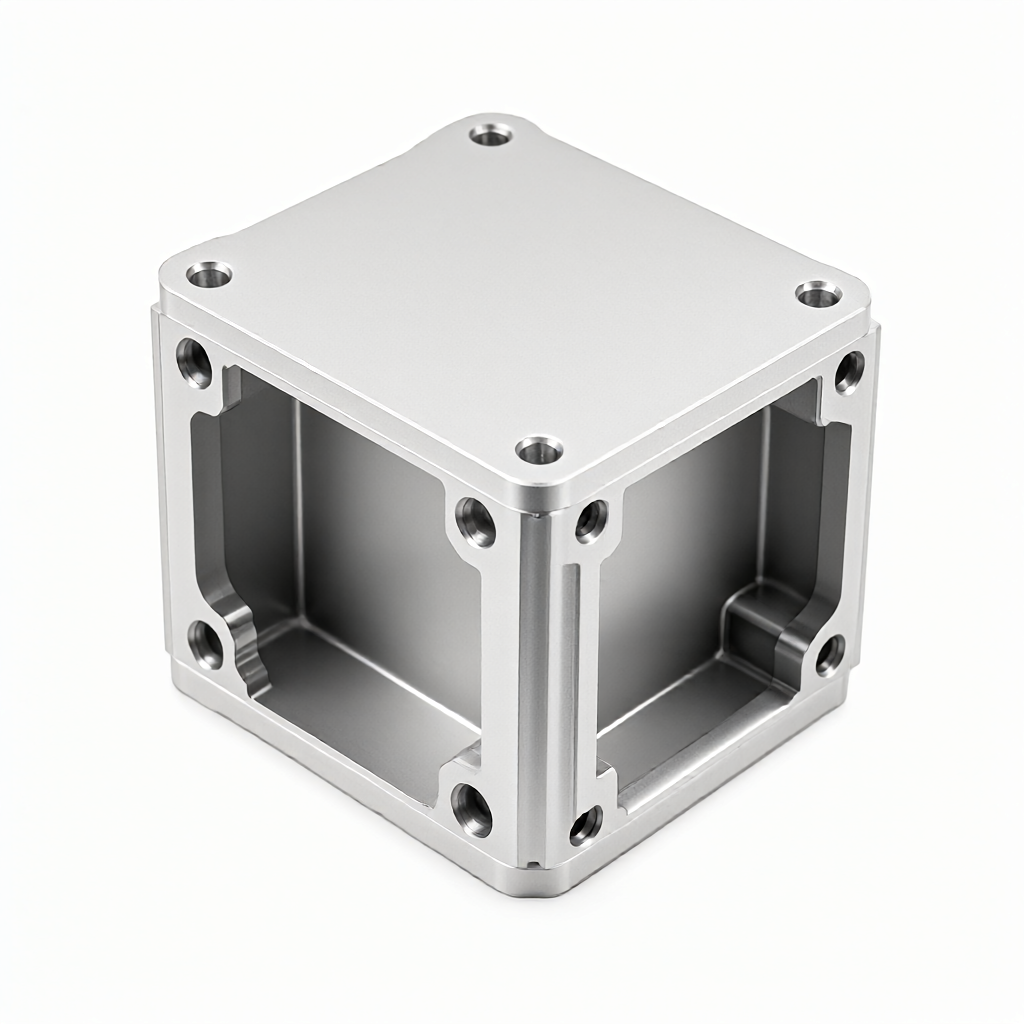
Wymagania dotyczące gęstości mocy i efektywności odprowadzania ciepła przez nowe silniki napędowe pojazdów energetycznych rosną z roku na rok. Indywidualne frezowanie CNC obudowy ze stopu aluminium nowych silników pojazdów energetycznych bezpośrednio określa szczelinę izolacyjną silnika, uszczelnienie przepływu chłodzącego i sztywność konstrukcyjną. ShowyMetal zapewnia frezowanie CNC 3/4/5-osiowe aluminium 6061/6063. Tolerancja jest kontrolowana przy ± 0,01 mm, a powierzchnia może osiągnąć Ra0,4 μm. Obsługuje anodowanie, piaskowanie i inne obróbki, aby spełnić wysokie wymagania dotyczące konsystencji partii i jakości wyglądu.
Specyfikacje obudowy silnika i możliwości obróbki CNC
Dla wrzeciona, tylnej pokrywy, radiatora i zintegrowanej obudowy sterownika silników napędowych pojazdów nowej energii (w tym synchronicznych silników z magnesami trwałymi i silników indukcyjnych) parametry przetwarzania rdzenia i konfiguracje procesu są następujące:
- Klasa materiału:Stop aluminium 6061-T6 (główny wybór, równowaga wytrzymałości i przetwarzalności), 6063-T5 (żebra chłodzące lub części wyglądające, łatwe do anodowania), 7075-T6 (części konstrukcyjne obciążone dużym obciążeniem, wysokie wymagania dotyczące lekkości); Do części izolacyjnych można również zastosować dostosowany stop miedzi lub tworzywo konstrukcyjne (PEEK/PC).
- Zakres rozmiarów:Maksymalny skok przetwarzania wynosi około 800 × 500 × 300 mm, co może pokryć główne obudowy silników z jednym i dwoma napędami; grubość ścianki wynosi zazwyczaj 1,5–3,0 mm, a minimalny rozmiar elementu można dostosować zgodnie z rysunkiem.
- Wskaźnik dokładności:Tolerancja kluczowych powierzchni współpracujących (takich jak komory łożysk i położenie wirnika) wynosi ±0,01 mm, współosiowość ≤0,005 mm; chropowatość powierzchni Ra0,4 μm (precyzyjne frezowanie) i po anodowaniu może uzyskać lustrzany efekt wysokiego połysku.
- Obróbka powierzchniowa:Anodowanie (kolor naturalny/czarny/złoty, grubość powłoki 10-25μm), piaskowanie (jednolity mat), szczotkowanie (ziarno wzdłużne), galwanizacja (nikiel/chrom, należy ocenić odporność na korozję); wszystkie obróbki mogą być wykonywane w sposób ciągły po CNC, aby zmniejszyć ryzyko logistyczne i zanieczyszczenia.
- Możliwości dostosowywania:Obsługuje otwieranie form w oparciu o przychodzące rysunki (STEP/IGS/PDF) lub przychodzące próbki. Na etapie DFM ścieżka narzędzia jest optymalizowana w celu ograniczenia odkształceń cienkościennych, a konstrukcja wylotu kanału chłodzącego jest zarezerwowana.
Obowiązujące branże i typowe scenariusze montażu
Ta część jest instalowana bezpośrednio w zespole napędowym nowego pojazdu energetycznego i pełni następujące funkcje:
- Uszczelnienie komory stojana/wirnika:Jako główne uszczelnienie silnika, obudowa współpracuje z przednią i tylną pokrywą, aby osiągnąć stopień ochrony IP67, zapobiegając przedostawaniu się chłodziwa lub pyłu do uzwojeń.
- Ekranowanie elektromagnetyczne i odprowadzanie ciepła:Stop aluminium przewodzi obwód magnetyczny i zapewnia ścieżkę przewodzenia ciepła. Wraz z wbudowaną płytą chłodzącą wodą lub żeberkami chłodzącymi powietrzem ciepło uzwojenia jest przekazywane do obwodu chłodzącego.
- Obciążenie konstrukcyjne:Aby wytrzymać moment obrotowy silnika podczas rozruchu i zatrzymania, wibracje i uderzenia na drodze, należy zapewnić sztywność, aby uniknąć hałasu powodowanego przez dryf napięcia wstępnego łożyska.
- Zintegrowane trendy projektowe:Nowa generacja silników platformowych wysokiego napięcia 800 V jest zwykle integrowana z reduktorem obudowa-sterownik, a wieloosiowa obróbka CNC może realizować formowanie wielu wnęk i interfejsów o specjalnych kształtach za jednym razem.
Kontrola jakości wyglądu i konsystencji partii
Obudowy silników składają się głównie z części anodowanych na kolor czarny lub srebrny i trafiają bezpośrednio na linię montażową. Wady wyglądu mają bezpośredni wpływ na wizerunek pojazdu w momencie dostawy. ShowyMetal wykorzystuje jakość wyglądu jako podstawowe kryterium dostawy:
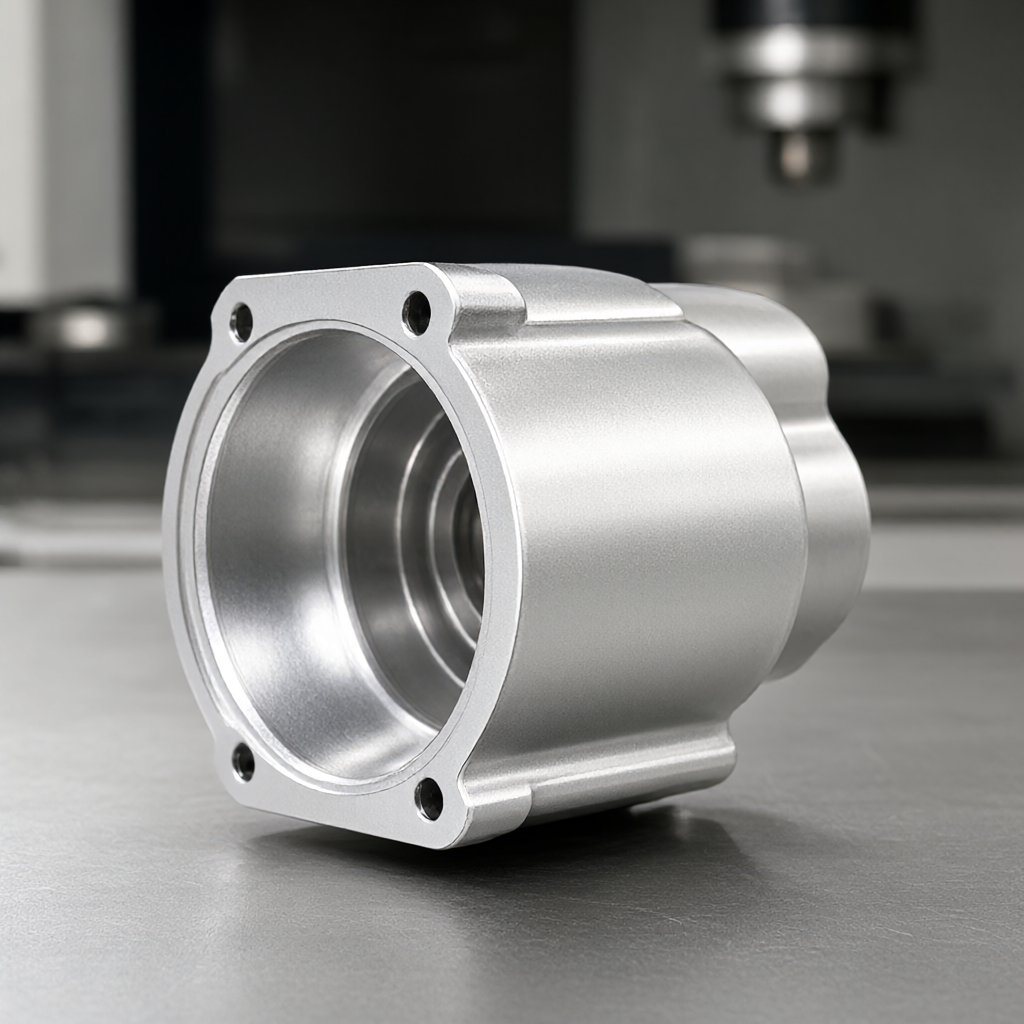
- Wysoka kontrola wykończenia:Po dokładnym wyszlifowaniu powierzchnia nie posiada śladów noża ani śladów ruchu noża, grubość powłoki anodowanej jest jednakowa, a różnica barw ΔE ≤1,5 (w obrębie tej samej partii).
- Żadnych rys i uszkodzeń:Do załadunku i rozładunku materiałów używaj miękkich przyssawek lub zacisków próżniowych, aby uniknąć zarysowań metalu; procesy trawienia i uszczelniania przed utlenianiem są rozdzielane niezależnie, aby wyeliminować plamy i ślady wody.
- Konsystencja partii:72 maszyny CNC wykorzystują standardowe programy makro i systemy kompensacji narzędzi, aby zapewnić, że wymiar krytyczny CPK w partii 500-5000 sztuk wynosi ≥1,33, a wskaźnik przejścia kontroli wyglądu wynosi ≥99,5%.
- Metody kontroli:Trójwymiarowy układ współrzędnych (CMM) wykrywa kluczowe pozycje otworów i płaskość, miernik chropowatości weryfikuje wartość Ra, a kolorymetr porównuje ze standardową płytką kolorów. Dane są dołączone do produktu.
Sprzęt procesowy, zdolność produkcyjna i proces kontroli jakości
Przyjmij wieloprocesowe ścieżki przetwarzania złożonego, aby zapewnić dokładność jednorazowego mocowania skomplikowanych konstrukcji:
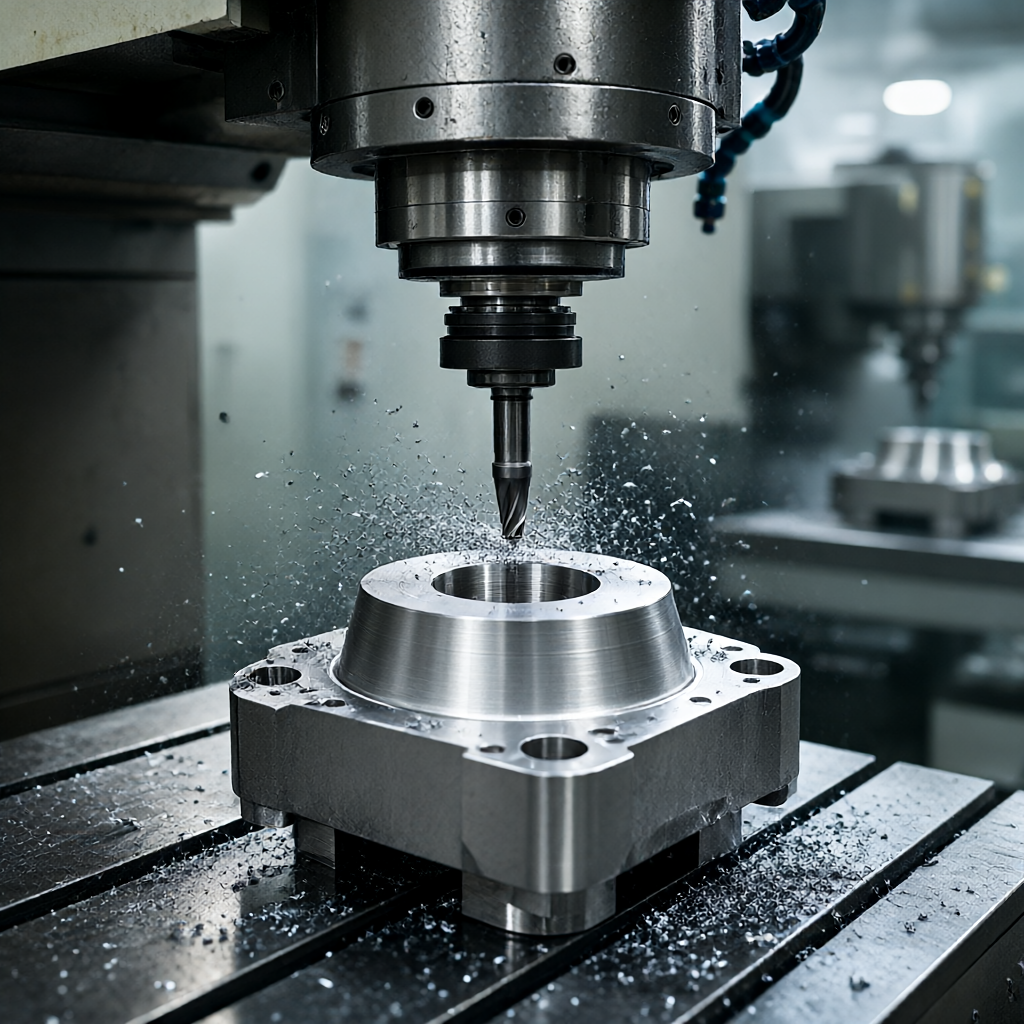
- Sprzęt do przetwarzania:5-osiowe centrum obróbcze obsługuje złożone wnęki i interfejsy o specjalnych kształtach, 4-osiowa tokarka uzupełnia korpus obrotowy, a 3-osiowe szybkie frezowanie optymalizuje żebra rozpraszające ciepło; połączenie 72 urządzeń umożliwia płynne przejście od prototypu do produkcji masowej.
- Proces kontroli jakości:Analiza spektralna przychodzącego materiału (weryfikacja zawartości Al-Si-Mg) → Potwierdzenie pierwszego artykułu (trójwymiarowy pełny rozmiar) → Kontrola procesu (pobieranie próbek z kluczowych otworów co 2 godziny) → Pełna kontrola przesyłki (100% wymiarów krytycznych + kontrola pełnego wyglądu + wykrywanie grubości warstwy anodowanej).
- Zdolność produkcyjna i czas dostawy:Zamówienia seryjne realizowane są w ciągu 15-25 dni (łącznie z obróbką powierzchni), a cykl pobierania próbek wynosi 3-5 dni. Produkcja może być zorganizowana zgodnie z SOP producenta OEM; Obsługiwana jest dostawa JIT do wyznaczonych magazynów liniowych.
Porównanie rozwiązań: frezowanie CNC a odlewanie pod wysokim ciśnieniem
| Wymiary | Frezowanie CNC (pręt aluminiowy/płyta aluminiowa) | Odlewanie ciśnieniowe pod wysokim ciśnieniem (ADC12) |
|---|---|---|
| Kontrola tolerancji | ±0,01 mm, nie jest wymagane dodatkowe wykończenie | ±0,05-0,1 mm, otwory kluczowe wymagają obróbki CNC |
| Wytrzymałość materiału | 6061-T6 wytrzymałość na rozciąganie ≈310 MPa | Wytrzymałość na rozciąganie ADC12 ≈250 MPa |
| Koszt usunięcia pleśni | Żadnych opłat za pleśń, tylko procedury przetwarzania | Opłata za pleśń wynosi 300 000–800 000 juanów, czas cyklu wynosi 4–8 tygodni |
| Dotyczy wielkości partii | 1-5000 sztuk (mała partia/produkcja próbna/części zmodyfikowane) | 5000 sztuk lub więcej (produkcja masowa) |
| swoboda strukturalna | Może przetwarzać kanały przepływowe o specjalnym kształcie i cienkie ścianki (≥1,5 mm) | Ograniczony kątem wyjmowania z formy, jest podatny na skurcz i porowatość. |
| prędkość dostawy | 3-5 dni na sprawdzenie, 15-25 dni na produkcję seryjną | Forma 4-8 tygodni + próba formy 2-4 tygodnie + produkcja masowa 30-45 dni |
| Spójność wyglądu | Brak śladów spawania, jednolita anodyzacja | Linię formowania i pelerynę należy później wypolerować. |
podsumowując:W przypadku próbnej produkcji nowych platform, małych i średnich partii (<5000 sztuk/rok) lub modeli o rygorystycznych wymaganiach dotyczących wytrzymałości i cienkości skorupy, frezowanie CNC ma więcej zalet w zakresie czasu dostawy, wytrzymałości i spójności wyglądu; Odlewanie ciśnieniowe jest odpowiednie dla dojrzałych platform o rocznej produkcji rzędu milionów i które są niezwykle wrażliwe na koszty. ShowyMetal może zapewnić ocenę DFM na podstawie Twojego rocznego planu PPAP w celu zalecenia optymalnych ścieżek produkcyjnych.
FAQ: Często zadawane pytania dotyczące zaopatrzenia i inżynierii
Jaka jest tolerancja otworu klucza w obudowie silnika?
Tolerancję kluczowych powierzchni współpracujących, takich jak otwory montażowe łożysk i otwory na kołki pozycjonujące wirnik, można stabilnie kontrolować w zakresie ± 0,01 mm, a współosiowość wynosi ≤ 0,005 mm; tolerancja powierzchni niekrytycznych wynosi ±0,05 mm. Wszystkie kluczowe wymiary są dostarczane z trójwymiarowym raportem z kontroli współrzędnych.
Jakie są możliwości obróbki powierzchni? Jak gruba jest folia anodowana?
Obsługuje anodowanie (grubość powłoki 10-25μm, kolor do wyboru naturalny/czarny/złoty), piaskowanie (mat Ra3,2-6,3μm), szczotkowanie, galwanizację (nikiel/chrom). Przed utlenianiem należy potwierdzić wymagania dotyczące grubości powłoki i odporności na mgłę solną (zwykle ≥48h).
Jak długi jest cykl sprawdzający? Czy może współpracować z węzłem SOP OEM?
Standardowy cykl próbny wynosi 3-5 dni roboczych (w tym CNC + obróbka powierzchni), a pierwsza sztuka może zostać wysłana w ciągu 48 godzin w trybie przyspieszonym. Wspieraj dystrybucję JIT i dostarczaj pakiet dokumentów PPAP (w tym certyfikację materiałową, pełnowymiarowy raport, standardy wyglądu) zgodnie z wymaganiami IATF 16949.
Jak długi jest czas dostawy partii? Jaka jest minimalna ilość zamówienia?
Czas realizacji produkcji masowej (500-5000 sztuk) wynosi 15-25 dni, włączając obróbkę powierzchniową i pełną kontrolę. Nie ma minimalnego limitu wielkości zamówienia, można przyjmować zamówienia na 1 sztukę, jednak im większa partia, tym lepszy koszt jednostkowy; zaleca się, aby pierwsze zamówienie składało się z ≥100 sztuk, aby rozcieńczyć koszt oprzyrządowania i osprzętu.
Czy można go dostosować według rysunków klienta? Jakie formaty plików są obsługiwane?
Obsługuje rysunki STEP, IGS, X_T, PDF. Na etapie DFM inżynierowie ocenią dostępność narzędzi, ryzyko deformacji cienkościennych i położenie powierzchni uszczelniającej kanału chłodzącego, przedstawią sugestie dotyczące optymalizacji (takie jak dodanie żeber procesowych, dostosowanie wzorców pozycjonowania) i po potwierdzeniu uruchomią program.
Wyślij rysunki do oceny i wyceny przez DFM
Prześlij model 3D lub rysunek 2D obudowy silnika, wskaż gatunek materiału, wymagania dotyczące obróbki powierzchni i roczne zapotrzebowanie, a zespół inżynierów prześle sugestie DFM i wyceny partii w ciągu 24 godzin. ShowyMetal koncentruje się na precyzyjnym dostosowywaniu części CNC, dysponując 72 elementami wyposażenia zapewniającymi szybką dostawę, a jego wygląd i spójność partii mogą wytrzymać weryfikację przez producenta OEM.



