





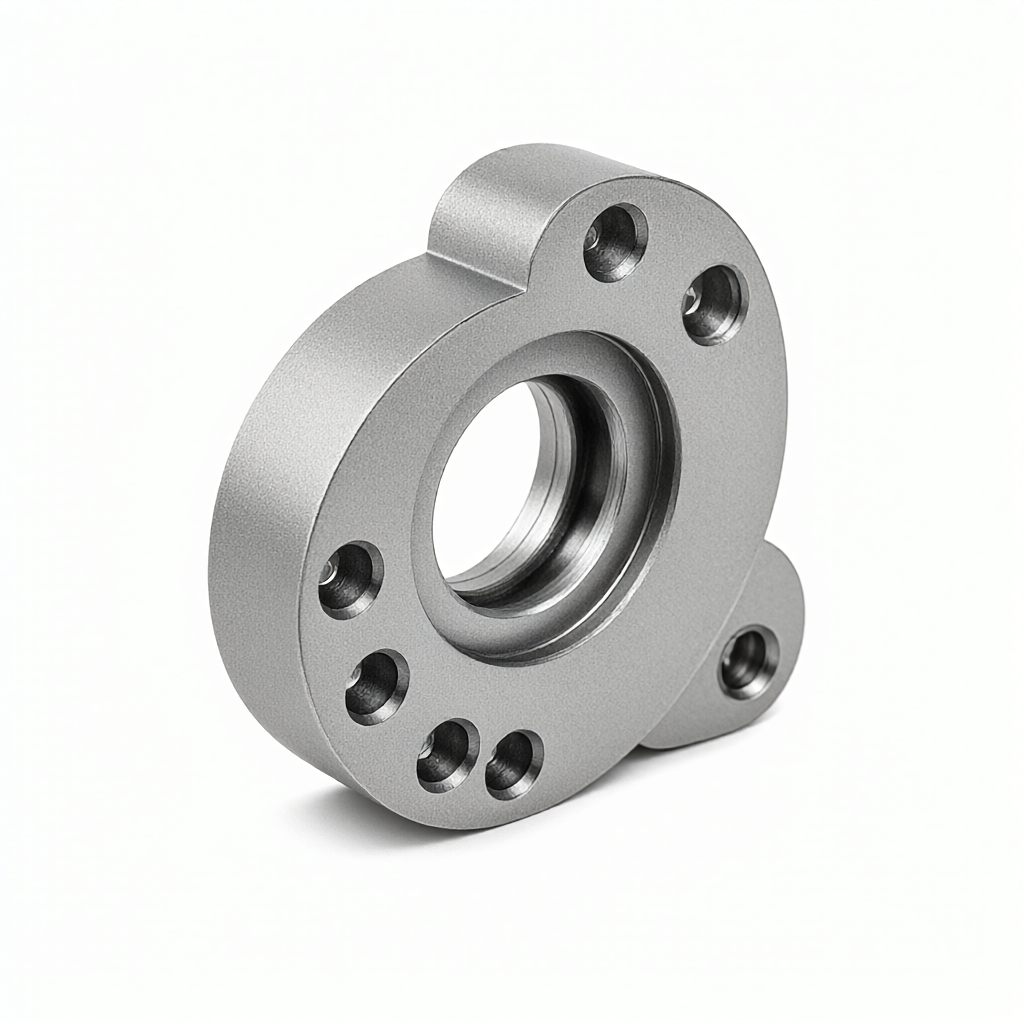
Ilmailu- ja avaruusteollisuuden osien käsittelyssä elektrolyyttinen kiillotus (EP) ennen anodisointia on keskeinen esikäsittelyvaihe jyrsinnän, sorvauksen tai porauksen jättämien pintavärien poistamiseksi. Alumiiniseosrakenneosissa mekaanisen viimeistelyn jälkeen jää usein mikroskooppisia viivoja Ra 0,8–1,6 μm. Suoraan anodisoituna kalvokerros näyttää epätasaiselta valossa ja pimeässä ja epätasaisten alustojen vuoksi epätasaisen huokosten jakautumisen. Vakavissa tapauksissa ilmatiiviys ja korroosionkestävyys heikkenevät. Hallitun elektrolyyttisen kiillotuksen avulla pinnan karheus voidaan vähentää alle Ra 0,4 μm:iin, mikä parantaa merkittävästi oksidikalvon ulkonäön yhtenäisyyttä. Tämä artikkeli yhdistää CNC-tarkkuuskoneistuksen ja pintakäsittelyn suunnittelukäytännöt analysoidakseen EP-prosessiparametriikkunaa, materiaalin soveltuvuutta ja yhteistyövalvontapisteitä anodisoinnin kanssa, mikä auttaa hankintaa ja insinöörejä arvioimaan sen soveltuvia rajoja ja hyväksymiskriteerejä.
Elektrolyyttisen kiillotuksen fyysinen mekanismi ja käyttöalue pinnan aaltoilun poistamiseksi
Elektrolyyttisen kiillotuksen ydin on "mikroleikkaus": DC- tai AC-sähkökentässä metalliset mikronystyrit liukenevat mieluiten suuren virrantiheyden vuoksi, jolloin saadaan makroskooppinen piikin poisto ja laakson täyttö. Yleisesti käytetyissä ilmailulaaduissa, kuten Al 7075-T6, kun substraatti Ra ≤ 1,2 μm, EP voi pienentää Ra:n arvoon 0,3-0,5 μm 1-3 minuutissa, mikä poistaa yli 90 % suuntaleikkausjälkistä. Jos alkuperäinen Ra > 2,0 μm, se on esikäsiteltävä 320# hiekkapaperilla tai tärinäkiillotuksella, muuten EP muodostaa helposti paikallisia yliliukenevia kuoppia. Ruostumaton teräs 316L sopii myös, mutta elektrolyyttijärjestelmä on erilainen (fosforihappo-rikkihapposeos) ja vaaditaan korkeampi jännite (12–15 V). Kuparilejeeringeillä, kuten Cu-Ni 90/10, on erittäin vahva sähkönjohtavuus, ja niiden on rajoitettava tiukasti virrantiheys arvoon ≤ 20 A/dm² lämpöjännityksen muodonmuutosten välttämiseksi.
Ilmailun alumiiniseoksen elektrolyyttisen kiillotuksen keskeisten prosessiparametrien vertailu
Parametrien valinta on liitettävä seoslaatuun, osan geometriseen monimutkaisuuteen ja myöhempään oksidikalvon paksuuteen. Seuraava on tyypillinen prosessiikkuna (perustuu ShowyMetalin tuotantolinjan todellisiin mittaustietoihin):
| parametri | 7075-T6 (monimutkaiset rakenneosat) | 2024-T4 (kuori/kehys) |
|---|---|---|
| elektrolyyttiä | Fosforihappo 40–60 painoprosenttia, rikkihappo 10–20 painoprosenttia | Fosforihappo 50–70 painoprosenttia, kromihappo 2–5 painoprosenttia |
| lämpötila | 60-70 °C | 50-60 °C |
| Virran tiheys | 25-40 A/dm² | 15-25 A/dm² |
| Jännite | 8-12 V | 10-15 V |
| käsittelyaika | 60-180 s | 90-240 s |
| Odotettu Ra | ≤0,4 μm | ≤0,5 μm |
Huomautus: 7075 on altis vetyhaurastumiselle. Se on neutraloitava ja huuhdeltava välittömästi EP:n jälkeen ja viipymäaikaa on valvottava.< 60 s;2024 因含铜相,EP 液需定期补充铬酸维持钝化膜,否则表面易发黄。
Kolme avainkohtaa elektrolyyttisen kiillotuksen ja anodisoinnin synergistisessä ohjauksessa
1. Kalvon paksuus vastaa alustan tasaisuutta
Lentotiivisteet vaativat 8–12 μm:n oksidikalvon ja ilmatiiviystason ≥ AS9102C Class B. Substraatin Ra tulee olla ≤ 0,4 μm. Jos Ra on edelleen > 0,6 μm EP:n jälkeen, oksidikalvon kalvonpaksuus on ohut aallotetuissa laaksoissa ja mikrohalkeamat ovat alttiita syntymään. On suositeltavaa lisätä 30 sekuntia emäksistä puhdistusta (5 % NaOH, 40 °C) EP:n jälkeen elektrolyyttijäämien poistamiseksi ja sitten peittaus ja aktivointi (2 % HNO₃) puhtaan rajapinnan varmistamiseksi.
2. Jännitteen vaihtelun vaikutus kalvon huokosten tasaisuuteen
Jos virtalähteen aaltoilu on >5 % EP:n aikana, virrantiheys mikroalueilla jakautuu epätasaisesti, mikä johtaa paikalliseen yli- tai aliliukenemiseen, jolloin muodostuu "kalansilmä" -vika. Valitse vakiovirtalähde vakiojännitelähteen sijaan ja säädä aaltoilua sisällä< 1%。对于带深腔结构,需设置辅助阴极棒确保电场均匀。
3. Erän johdonmukaisuuden valvontastrategia
72 yksikön CNC-tuotantolinjassa 2 erillistä säiliötä on asennettu itsenäisesti EP-prosessia varten monionteloisten häiriöiden välttämiseksi. Kunkin erän ensimmäiseltä palalta mitattiin Ra käyttämällä valkoisen valon interferometriä (10-kertainen suurennus, 5 pisteen keskiarvo), ja Cpk ≥ 1,33 rekisteröitiin. Elektrolyyttiä päivitetään 20 erän välein, ja Fe/Al-ionipitoisuutta valvotaan olevan ≤ 10 g/L, jotta epäpuhtauksien kerääntyminen ei heikennä kiillotustehokkuutta.

Yleiset vikatilat ja välttämisratkaisut
- paikallisia kaivoja: Syy - virrantiheys ylittää rajan tai elektrolyytti on paikallisesti ylikuumentunut; Vältä - vähennä J arvoon 25 A/dm² ja lisää sekoituslapanopeutta 300 rpm:iin.
- Pinnan huurtuminen: Syy - epätäydellinen huuhtelu EP:n jälkeen, jäljelle jäänyt happosumu on hapettunut; Välttäminen - kolmivaiheinen vastavirtahuuhtelu (puhdas vesi → deionisoitu vesi → puhdas vesi), kokonaisaika ≥ 2 minuuttia.
- Huono kalvon tarttuvuus: Syy - Peittausta ja aktivointia ei suoritettu ajoissa EP:n jälkeen, ja pinnan passivointikalvo esti sen; Välttäminen - Peittaus tulee suorittaa 10 minuutin kuluessa EP:n jälkeen luonnollisen hapettumisen välttämiseksi.
Eri käsittelytekniikoiden erilaiset vaikutukset elektrolyyttisiin kiillotusvaikutuksiin
Pinta CNC-jyrsinnän jälkeen (5-akselinen linkitys) on enimmäkseen isotrooppisia lyhyitä viivoja, Ra 0,8–1,2 μm, ja EP-vaste on hyvä; sorvattujen osien aksiaaliset pitkät viivat Ra voivat olla 1,5–2,0 μm, ja ne on hiottava suunnassa 400# hiomahihnalla ennen EP:tä; Keskityskoneella työstetyt pienihalkaisijaiset akselit (Ø3–Ø10 mm) ovat alttiita työkalun jälkille huonon lastunpoiston vuoksi, ja sen sijaan suositellaan käytettäväksi 320#. Mikrometrihionta korvaa suoran EP:n ja estää mikrolovin jännityskeskittymiä. Jos metallilevyn taivutusosa sisältää R< 0.5 mm 内圆角,EP 液渗透性差,应拆分为平面件处理或改用化学抛光。

Hyväksymisstandardit ja testausmenetelmiä koskevat suositukset
Ilmailu- ja avaruusasiakkaat lainaavat usein AMS 2750:tä tai yritystä, joka vaatii Ra ≤ 0,4 μm, ei näkyviä kuoppia eikä värieroa EP:n jälkeen. Suositeltu testausyhdistelmä: ① Valkoisen valon interferometri (ZMap3D) Ra:n ja Rz:n mittaamiseen, näytteenottoalue 3×3 mm, ≥5 pistettä; ② 10× stereomikroskooppi mikrohuokosten jakautumisen tarkistamiseen; ③ Sataruudukkotesti (ASTM D3363) sen varmistamiseksi, että oksidikalvon sidoslujuus on ≥ 5B. ShowyMetal on varustettu kolmiulotteisilla koordinaatteilla, karheusmittareilla ja optisilla mittauslaitteilla, ja se voi tarjota täyden mittakaavan tarkastusraportteja ja EP Ra:n jälkeisiä jakelukarttoja tilausvaatimusten mukaan.

Milloin sähkökiillotus tarvitaan kemiallisen tai mekaanisen kiillotuksen sijaan?
Mekaaninen kiillotus (värähtely/hionta) on tehokas litteille osille, mutta tehoton ja helposti muotoutuva syville onteloille ja erikoismuotoisille osille; kemiallinen kiillotus (CP) pystyy käsittelemään monimutkaisia geometrioita, mutta Ra:n yläsäätöraja on noin 0,5–0,8 μm ja jätenesteen käsittelyn kustannukset ovat korkeat; EP on kustannustehokkaampi skenaarioissa, joissa vaaditaan Ra ≤ 0,4 μm ja korkea viimeistely (visuaalinen laatu A). Jos osat on valmistettu titaaniseoksesta, EP ei ole käytettävissä ja sen sijaan on käytettävä mekaanista + CP -yhdistelmää. On suositeltavaa tehdä kattava päätös materiaalin, geometrisen monimutkaisuuden, tavoite Ra:n ja eräkoon perusteella.
Sopiiko sähkökiillotus kaikille lentokoneen alumiiniseoslaaduille?
Lujat sarjat, kuten 7050 ja 7085, voivat olla EP, mutta virrantiheyttä on vähennettävä 10–15 % ja aikaa on lyhennettävä; 5086:n korkean magnesiumpitoisuuden vuoksi EP on altis magnesiumsuolan kertymiselle, joten elektrolyytin lämpötila on nostettava 75 °C:seen ja huuhtelua on tehostettava. Tietyt parametrit on tarkistettava pienillä kokeilla.
Voinko ohittaa peittauksen ja anodisoida suoraan elektrolyyttisen kiillotuksen jälkeen?
Ei suositella. EP-pinnalla on mikropassivointikalvo, ja suora hapetus aiheuttaa epätasaisia kalvon paksuuden ja huokoisuuden vaihteluita. Vakioprosessi on EP → neutralointi ja huuhtelu → peittauksen aktivointi (2 % HNO₃, 20–30 s) → esielektrolyysi → hapetus, joka voi parantaa kalvon sitoutumista ja korroosionkestävyyttä.
Kuinka määrittää elektrolyyttisen kiillotusnesteen vaihdon taajuus massatuotannon aikana?
Perustuu Al/Fe-ionien kokonaispitoisuuteen ≤ 10 g/L, pH 0,5-1,0 tarkkailu. Yleensä neste on vaihdettava 20-25 kappaleen välein 7075:n erässä. Koska 2024:n kuparipitoinen faasi saostuu nopeasti, kromihappoa on lisättävä 15-18 kappaleen välein ja johtavuutta on seurattava.
Voiko elektrolyyttinen kiillotus poistaa huokoset kuumapainevaletuista alumiiniosista?
ei voi. EP vaikuttaa vain pinnan mikroskooppisiin ääriviivoihin, ja sisäiset huokoset on poistettava tyhjiövalulla tai lämpökäsittelyllä. Jos pinnalla on saostuneita huokosia, EP laajentaa niiden aukkoja. Kiinteäliuoskäsittelyä suositellaan 200–240 °C:ssa ennen EP:n toteutettavuuden arvioimista.
Kuinka esittää toimittajille selkeitä teknisiä vaatimuksia elektrolyyttiselle kiillotukselle + anodisoinnille?
Merkitse piirustukseen: ① Tavoite Ra ≤ 0,4 μm; ② EP-prosessiparametrit (jännite, aika, elektrolyytin tyyppi); ③ Oksidikalvon paksuus (kuten 10±1 μm) ja tiivistysvaatimukset; ④ Testausstandardit (valkoinen valo interferometri + sadan ruudukon testi); ⑤ Erän sakeus Cpk ≥ 1,33. Tarjoa EP:hen liittyvät riskikohdat DFMEA:ssa helpottaaksesi toimittajien valvontasuunnitelmien kehittämistä.
Yhteenvetona voidaan todeta, että elektrolyyttinen kiillotus on keskeinen esikäsittely ennen lentokoneen alumiiniseosten anodisointia. Sen ydinarvo on pinnan karheuden vakaassa hallinnassa alle Ra 0,4 μm, mikä varmistaa oksidikalvon ulkonäön yhtenäisyyden ja toiminnallisen luotettavuuden. Materiaalin laatu, geometrinen monimutkaisuus, eräkoko ja hyväksymiskriteerit on otettava huomioon valinnassa. Jos sinulla on käsilläsi ilmailun alumiiniosia, joissa on syvät ontelot tai erikoismuotoiset rakenteet, voit lähettää 2D/3D-piirustukset ShowyMetalin suunnittelutiimille. Suosittelemme EP-parametriikkunoita ja koko prosessin prosessisuunnitelmia, jotka perustuvat DFM-analyysiin, ja tuemme pienen erän prototyyppien valmistusta ja 15–25 päivän erätoimitusta.



