





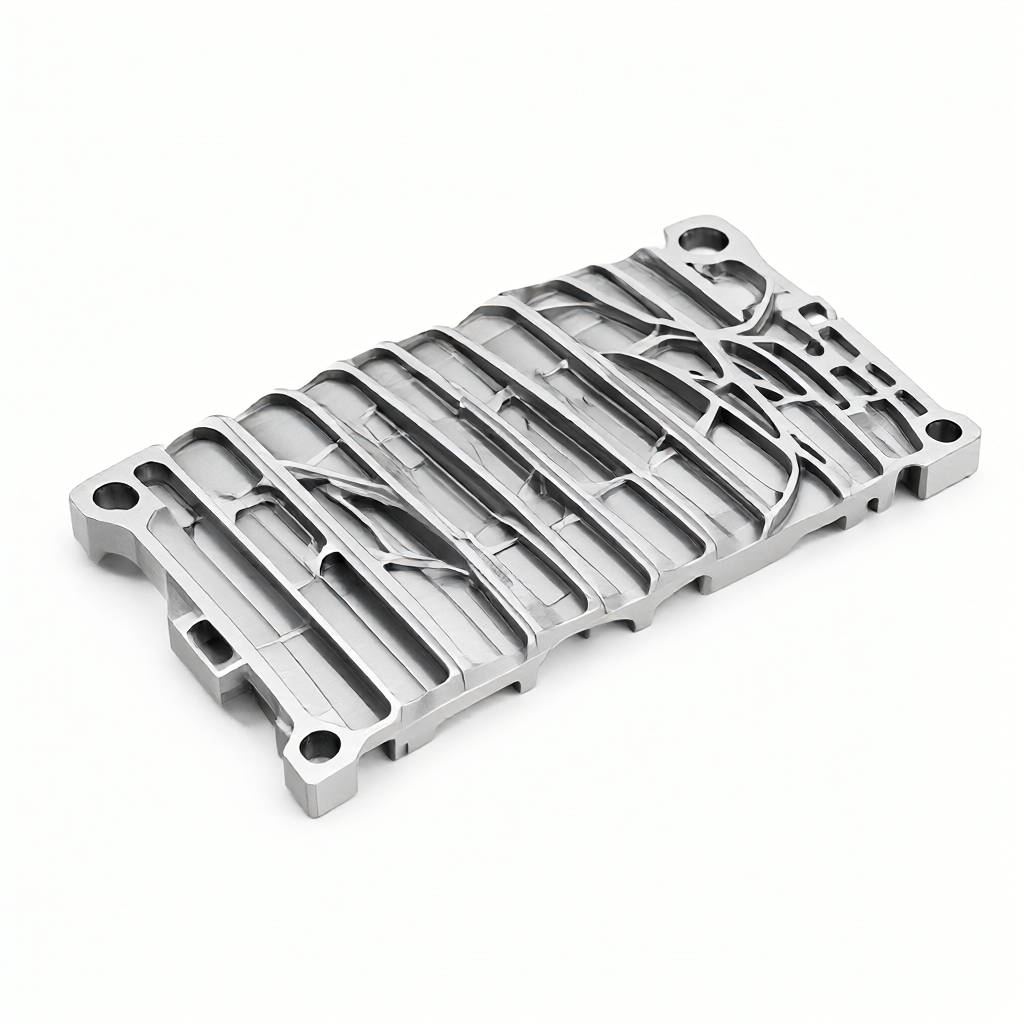
Vaikeudet muodonmuutosten hallinnassa ilmailu- ja avaruusosien ohuiden ripojen käsittelyn aikana
Ilmailualalla komponenteissa, kuten moottorin kannattimissa ja laskutelineiden liittimissä, käytetään usein ohutseinäisiä riparakenteita, joissa on korkea ripojen etäisyyssuhde. Tällaiset osat leikataan yleensä alumiini- tai titaaniseoslevyistä. Ripojen paksuus on yleensä 1,5–3 mm, ja ripojen korkeus voi olla yli 80 mm. Tällaisia osia käsiteltäessä CNC-jyrsinnän synnyttämät leikkausvoimat ja jäännösjännityksen kevennys voivat helposti saada ohuet seinät vääntymään tai vääntymään, jolloin loppumitat ovat toleranssin ulkopuolella. Monet valmistuslinkit jättävät huomioimatta prosessiketjun kumulatiivisen vaikutuksen muodonmuutokseen, mikä johtaa huonoon yhtenäisyyteen massatuotannossa.
Tämän kipupisteen ratkaisemisen ydin on materiaalivasteen ymmärtäminen "voima-lämpö-stressin" kytkentävaikutuksen alaisena. Muodonmuutoksia ei voida täysin välttää luottamalla pelkästään työkalun valintaan. Koko prosessi kiinnitysmenetelmistä leikkaussyvyysstrategioista koneistusprosessiparametreihin on optimoitava systemaattisesti. Tämän artikkelin tarkoituksena on tutkia, miten ohuiden ripojen käsittelyn muodonmuutoksia voidaan hallita teknisten keinojen avulla, ja tarjota käytännön parametrien viittaus teknisille hankinnoille ja insinööreille.
Jäännösjännityksen poistaminen ja materiaalin valinnan suunnitteluperiaatteet
Materiaalin laatu ja jännitystila
Yleisesti käytettyjä materiaaleja ilmailun ohutseinäisissä osissa ovat 7075-T651, 6061-T6 ja Ti-6Al-4V. Niistä 7075 alumiiniseoksella on korkea kovuus, mutta suuri sisäinen jännitys. T651-tilassa on pienempi jäännösjännitystaso kuin T6-tilassa ja se sopii paremmin ohutseinämäiseen käsittelyyn. Jos käytät 7075-T6:ta, on suositeltavaa järjestää ikääntymiskäsittely ennen viimeistelyä stressitilan vakauttamiseksi. Titaaniseoksesta valmistettujen ohuiden levyjen alhaisen lämmönjohtavuuden (noin 6,7 W/m·K) vuoksi leikkauslämpö kerääntyy vakavasti ja voi helposti aiheuttaa lämpömuodonmuutoksia. Syöttönopeutta on vähennettävä merkittävästi ja jäähdytystä tehostettava.
Materiaalin valinta edellyttää lujuuden ja työstettävyyden yhdistelmää. Jos rivan paksuus on alle 2 mm, on suositeltavaa antaa etusija 6061-T6:lle paremman leikkuutehon saavuttamiseksi. Vaikka sen lujuus on hieman pienempi kuin 7075, ei-pääkantavissa rakenneosissa sen käsittelyvakauden etu on merkittävä ja voi vähentää romun määrää.
Kiinnitysstrategia: vältä kiristyksen muodonmuutoksia
Ohuiden ripojen kiinnitys on ensimmäinen vaihe muodonmuutosten hallinnassa. Ohuiden levyjen suora puristaminen perinteisillä litteillä pihdeillä aiheuttaa paikallisia kolhuja ja purkamisen jälkeinen pomppiminen aiheuttaa tasaisuuspoikkeamia. Teknisessä käytännössä on suositeltavaa käyttää tyhjiöadsorptiotyökaluja tai räätälöityjä pneumaattisia puristimia.
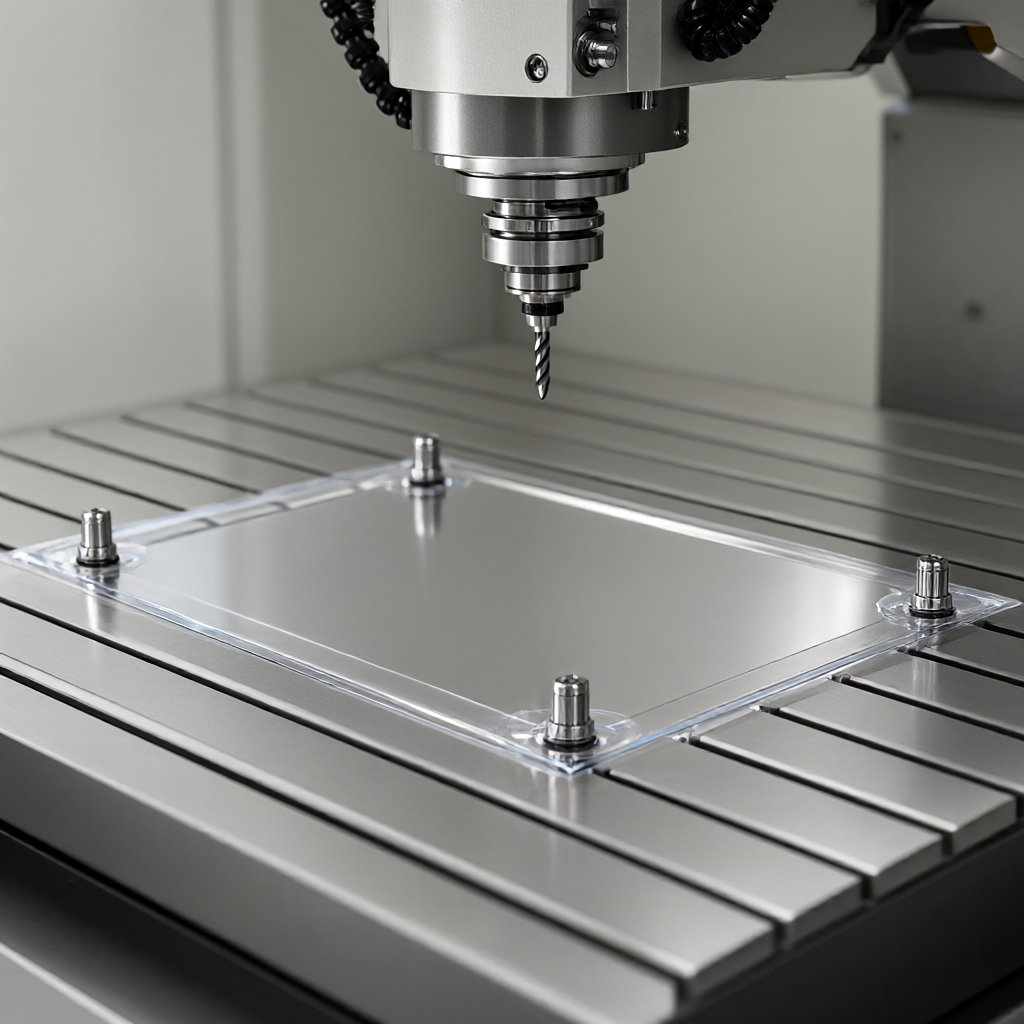
- Tyhjiöadsorptio:Se sopii levyille, joilla on tasainen pinta ja tasainen paksuus. Adsorptiovoima jakautuu tasaisesti ja voi tehokkaasti eliminoida puristuspisteen muodonmuutoksen. On tarpeen varmistaa, että työkappaleen pohjapinta on tiivis ilmavuodon ja riittämättömän adsorptiovoiman estämiseksi.
- Pneumaattinen puristin:Ilmapuhallus monipisteisten mikrohuokosten kautta tasapainottaa painetta välttääkseen keskittyneen jännityksen yhteen kohtaan. Huokostiheys ja huokosten halkaisija on laskettava tarkasti, jotta vältytään ilmavirtauksen aiheuttamasta ohutseinämäisestä tärinästä.
- Aputuki:Lisää ripojen takaosaan kohdistustappeja tai V-lohkotukia muuntaaksesi puristusvoiman jakautuneiksi kuormituksiksi. Tukipisteen asennon tulee välttää käsittelyaluetta ja varmistaa, että tukikorkeus on tasainen ja virhe hallinnassa ±0,02 mm:n sisällä.
Ennen kiinnitystä on suoritettava jännitystesti: mittaa käsittelemättömän pinnan tasaisuus puristustestin jälkeen. Jos vääntyminen ylittää 0,05 mm/100 mm, tukirakennetta on säädettävä tai lisättävä puskurityynyjä.
Leikkausparametrien optimointi: leikkauslämmön ja -voiman vähentäminen
Avain ohuiden ripojen käsittelyyn korkealla ripavälisuhteella on pieni leikkaussyvyys, suuri nopeus ja pieni syöttö. Pienentämällä yksittäistä leikkauspaksuutta (Z-akselin leikkaussyvyys ap on säädetty arvoon 0,5-1,0 mm), säteittäinen leikkausvoima pienenee, mikä vähentää ohuen seinän sivusuuntaista muodonmuutosta.
Suositeltu parametrialue (esimerkiksi alumiiniseos 7075)
2 mm paksun ripalevyn käsittelyyn Φ8 mm kolmireunaisella päätyjyrsimellä:
- Karan nopeus: 8000-10000 rpm päätylastujen tasaisen purkamisen ylläpitämiseksi.
- Syöttönopeus: 150-250 mm/min varmistaen, että syöttö hammasta kohti on välillä 0,03-0,06 mm.
- Aksiaalinen leikkaussyvyys: kerroksittainen jyrsintä, jokainen kerros on 0,5 mm, jotta vältetään kerta-leikkauksen aiheuttama välitön jännityspurkaus.
- Jäähdytysmenetelmä: Käytä korkeapaineista minimimäärävoitelua (MQL) tai korkeapaineista sisäistä jäähdytystä leikkuunesteen lämpötilan säätämiseksi alle 40 °C lämpömuodonmuutosten estämiseksi.
Titaaniseoksesta valmistettujen ohuiden levyjen pyörimisnopeus on vähennettävä arvoon 3000-4000 rpm, syöttönopeutta pienennetään 50 % ja korkean lämpötilan vakaata leikkausnestettä käytetään koko ajan ylläpitämään työkalun käyttöikää ja säätämään lämmöntuotetta.
Prosessireitin suunnittelu: moniakselinen yhteistyö ja stressin lievitys
Yksittäinen prosessi ei voi poistaa kertyneitä muodonmuutoksia, ja "rouhinta-jännityksen helpottaminen-viimeistely" prosessiketju on suunniteltava. Monimutkaisille rivoille on suositeltavaa käyttää 5-akselista työstökeskusta työkalun asennon optimoimiseksi säätämällä karan kaltevuutta työkalun varren häiriöiden välttämiseksi ja lastunpoiston parantamiseksi. Moniakselisessa koneistuksessa paremman kosketuskulman ylläpitäminen työkalun ja leikkauspinnan välillä (noin 15°-30°) voi parantaa pinnan viimeistelyä alle Ra0,8 μm:n.
Karkean työstön jälkeen järjestä luonnollinen vanheneminen (lepo 24-48 tuntia) tai matalan lämpötilan jännityksenpoistohehkutus (alumiini 200-250 ℃/4 tuntia) sisäisen jäännösjännityksen poistamiseksi. Tätä seuraa viimeistely mittavakauden varmistamiseksi. Tämä prosessiketju vähentää sarjatuotannon mittavaihteluita yli 30 %.
Ratkaisujen vertailu: 5-akselinen kokonaistyöstö vs. moniprosessiliitos
| Kontrasti mitat | 5-akselinen kokonaistyöstö | Moniprosessiliitos (3 akselia + kääntö) |
|---|---|---|
| Kiinnitysten lukumäärä | 1 kerta (kokonaissijainti) | 2-3 kertaa (käännä asento) |
| kumulatiivinen virhe | Matala, ei tarvita toissijaista sijoittelua | Korkeampi, riippuu nastan tarkkuudesta |
| Käsittelyn tehokkuus | Korkea, lyhyt vaihtoaika | Keskikokoinen, vaatteiden vaihtaminen kestää kauan |
| Varustusvaatimukset | Vaatii 5-akselisen kytkentäkyvyn | Tavallinen 3-akselinen kone riittää |
| Matala, yksi paikannus ja yksi käsittely | Keskikokoinen, moninkertainen puristus lisää stressihäiriöitä |
Monimutkaisille osille, joilla on korkea rivan ja etäisyyden välinen suhde, 5-akselisella integroidulla työstyksellä on merkittäviä etuja muodonmuutosten hallinnassa, ja se soveltuu erityisesti skenaarioihin, joissa erän sakeusvaatimukset ovat korkeat.
Laaduntarkastus ja vikaanalyysi
Lopullinen muodonmuutosten eston varmistus on tarkastuksessa. On suositeltavaa käyttää kolmiulotteista koordinaattimittauskonetta (CMM) täysikokoisen tiedon keräämiseen avainsolmuista keskittyen ripojen korkeuteen, reiän tasaisuuteen ja ääriviivoihin. Erittäin heijastavilla pinnoilla voidaan käyttää laserskannausta tai strukturoitua valomittausta, jotta vältetään kosketusanturien puhkaiseminen ohuisiin seiniin.
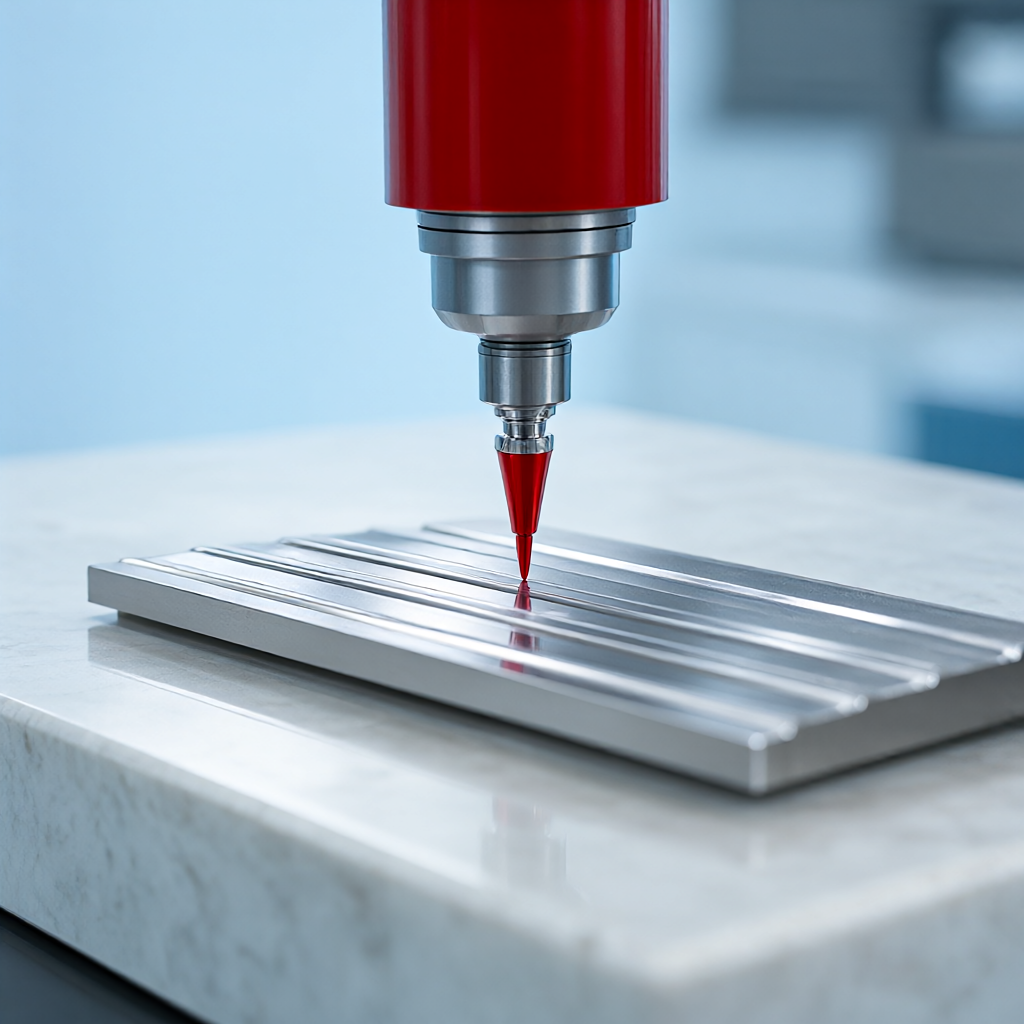
Jos vääntymisvika tapahtuu, lämpöanalyysiohjelmistoa on käytettävä leikkausprosessin jäljittämiseen ja lämmön kerääntymisen alueiden tunnistamiseen. Yleisiä vikatiloja ovat: keulan muodonmuutos lattialevyn keskellä (epätasainen lämmitys) ja pään vääntyminen (epätasainen puristusjännityksen vapautuminen). Kirjaa kunkin erän työkalun kulumisrata, jotta seuraavan erän parametrien säätö voidaan tehdä.
FAQ
Kuinka tasapainottaa tehokkuus ja muodonmuutosten hallinta ilmailun ohuiden kylkiluiden käsittelyssä?
On suositeltavaa käyttää strategiaa "puoliviimeistelyvara 0,1 mm + jännityksenpoisto + viimeistely", jotta uhrataan pieni määrä aikaa vastineeksi mittavakaudesta ja vältetään toistuva hionta.
Vaatiiko 7075 alumiiniseoslevyjen käsittely erityistä jäähdytystä?
kyllä. On suositeltavaa käyttää korkeapaineista sisäistä jäähdytystä, jotta leikkausnesteen virtausnopeus pysyy yli 20 l/min, jotta estetään yli 150 °C:n leikkausalueen lämpötilan aiheuttamat lämpömuodonmuutokset.
Miten 5-akselinen koneistus vaikuttaa ohutseinäisten osien pinnan karheuteen?
Kohtuullinen asentokulma voi vakauttaa karheutta Ra0,8 μm:n sisällä, mikä on parempi kuin Ra1,6 μm perinteisessä 3-akselisessa koneistuksessa, mikä vähentää myöhempiä hiontaprosesseja.
Kuinka määrittää, onko osassa tapahtunut jännitysrelaksaatiomuodonmuutosta?
Viimeistelyn jälkeen anna seistä 48 tuntia ja mittaa mitat uudelleen. Jos mitat muuttuvat enemmän kuin ±0,02 mm, sinun on lisättävä jännityksenpoistovaihe tai säädettävä prosessivaraa.
Kuinka varmistaa 72 laitteen yhtenäisyys massatuotannossa?
Luo vakioprosessiparametripaketti, kalibroi säännöllisesti työkalun halkaisijan juoksu (≤5 μm) ja karan juoksu ja käytä samaa työkaluerää varmistaaksesi tasaisen leikkaustilan.
Johtopäätökset ja yhteistyöehdotukset
Ohuiden ilmailu- ja avaruusripojen prosessoinnin muodonmuutoksen hallitseminen korkealla ripavälisuhteella edellyttää materiaalin esikäsittelyn, joustavan kiinnityksen, pienen leikkaussyvyyden moniakselisen käsittelyn ja segmentoidun jännityksenpoistoteknologian kattavaa käyttöä. Yllä olevien teknisten toimenpiteiden avulla ohutseinäisten osien mittatarkkuus voidaan vakauttaa ±0,01 mm:iin ja pinnan karheus voi olla Ra0,4 μm, mikä täyttää ilmailu- ja avaruusrakenneosien tiukat vaatimukset. Tarkkojen CNC-osien räätälöinnin alalla meillä on 72 3/4/5-akselisen laitteen klusteri, joka tarjoaa yhden luukun palveluja DFM-ehdotuksista, prosessisimulaatiosta erän sakeuden hallintaan. Jos kohtaat ohutseinäisten osien muodonmuutosten käsittelyn ongelman, olet tervetullut toimittamaan piirustuksia tai näytteitä. Kehitämme sinulle ainutlaatuisen prosessisuunnitelman todellisten työolosuhteiden perusteella ja tuemme nopeaa erätoimitusta 15-25 päivässä.



