





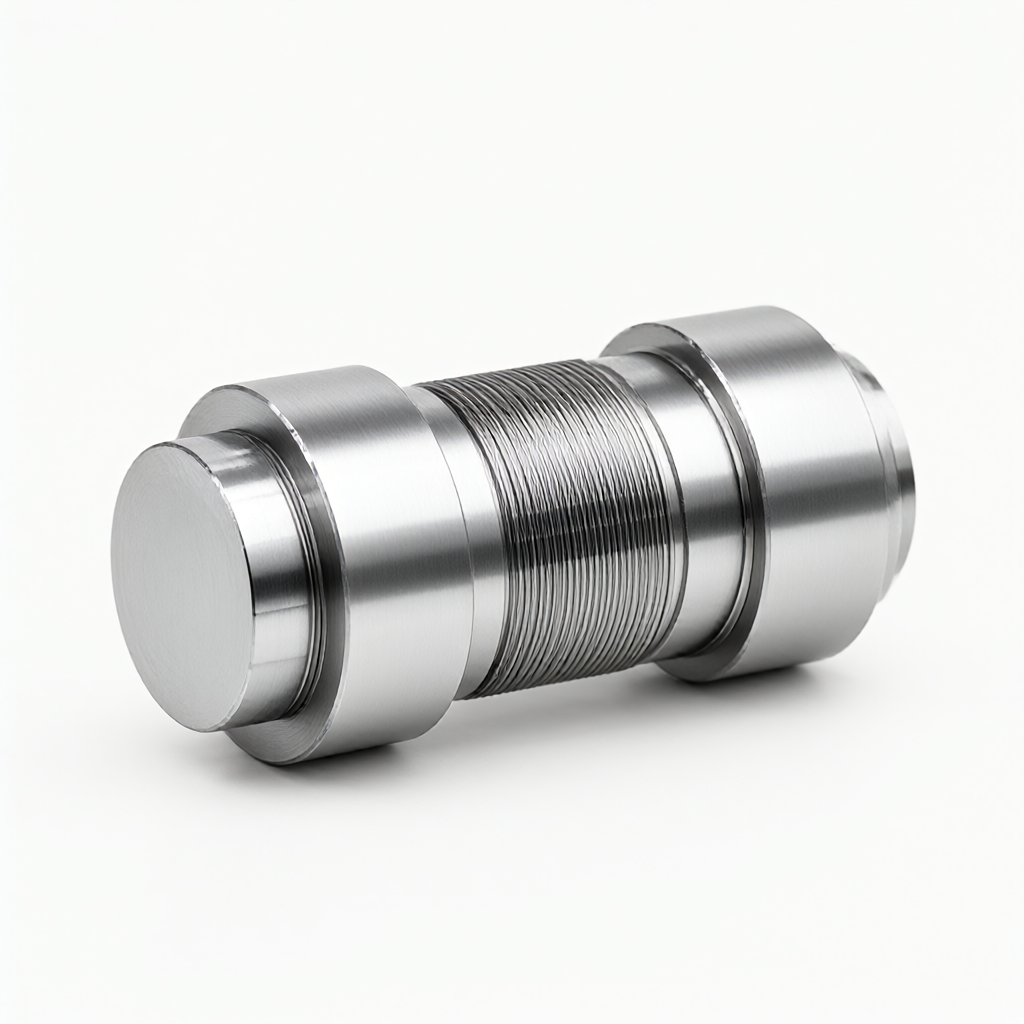
Teollisuusrobotin nivelen synkroninen pyörän akseli on pyörivä ydinkomponentti, joka yhdistää moottorin ja voimansiirtomekanismin. Sen hampaiden profiilin tarkkuus, tapin pyöreys ja pinnan karheus määräävät suoraan vääntömomentin siirtotehokkuuden ja liitoksen pitkäaikaisen toiminnan vakauden. ShowyMetal tarjoaa synkronisia pyörän akselin mukautettuja prosessointipalveluita, jotka perustuvat CNC-sorvaus- ja sorvaus- ja jyrsintäkomposiittiprosesseihin. Se tukee yleisiä akselimateriaaleja, kuten 45# teräs, 40Cr, SK5 jne. Mittatoleranssia säädetään ±0,01 mm:n sisällä ja pinnan viimeistely voi olla Ra0,4 μm. Pintakäsittelyillä, kuten kromipinnoituksella, musteella tai passivoinnilla, se täyttää robotin rungon valmistajien kaksinkertaiset tarkkuus- ja ulkonäkövaatimukset nivelvaihteiston osille. Tervetuloa toimittamaan piirustuksia kyselyä varten.
Tekniset tiedot ja käsittelyominaisuudet
Robotin niveltahdistusakseleissa tehtaamme keskittyy ratkaisemaan kolme suurta kipukohtaa, jotka ovat alveolaarinen symmetria, akselin juoksu ja pintakäsittelyn yhtenäisyys. 72 CNC-laitteiston valikoimaan kuuluu useita erittäin jäykkiä CNC-sorveja ja sorvaus-jyrsinkoneistoja. Kiinnitys- ja työstöreitit on optimoitu osille, joissa on kohtalainen kuvasuhde, monivaiheinen akseli ja hammastettu rakenne.
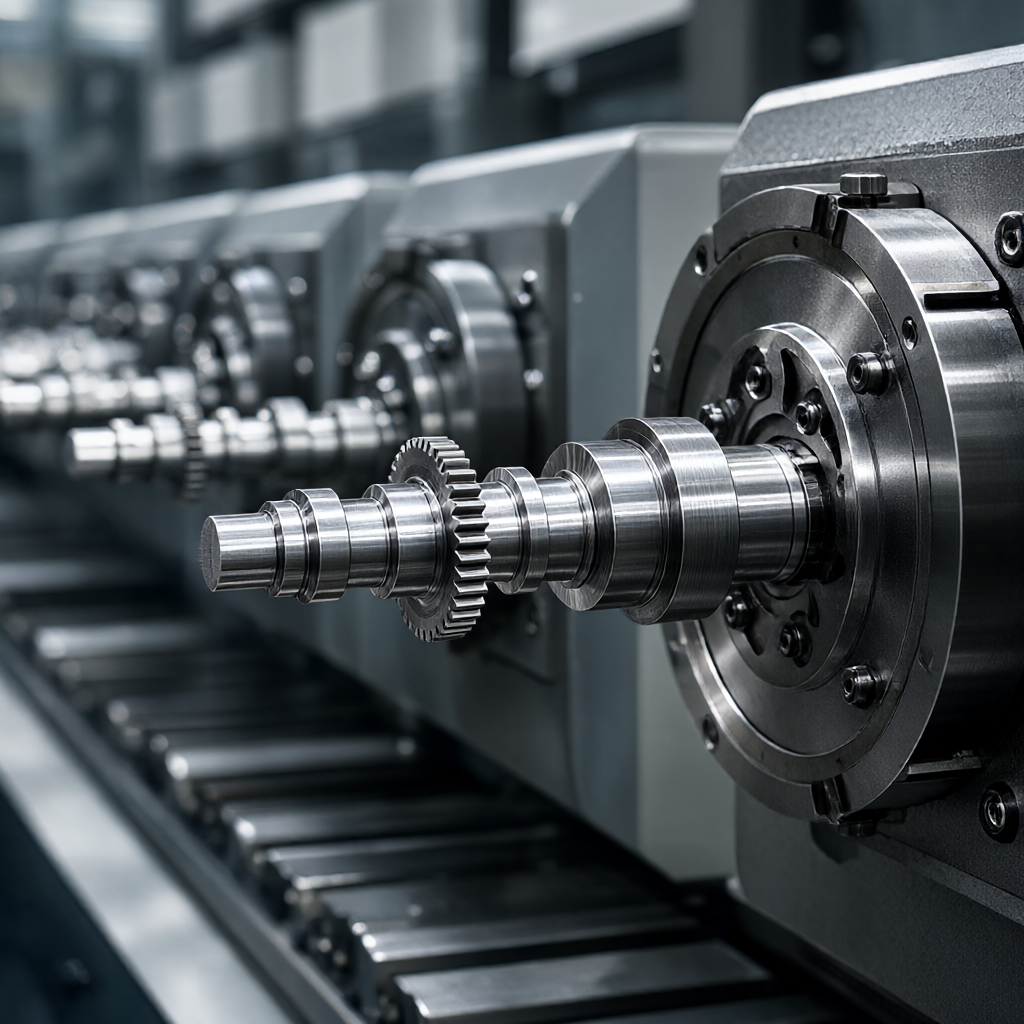
- Materiaaliluokka:45# teräs (karkaistu ja karkaistu), 40Cr (hiiletys ja karkaisu), SK5 (jousiteräs), 40MnCr (vähähiilinen seosteräs); tukee ruostumattoman teräksen 304/316 ja titaaniseoksen räätälöintiä.
- Kokoalue:Akselin halkaisija Ø2mm - Ø60mm, kokonaispituus 5mm - 200mm, hampaan leveys 3mm - 30mm (tyypilliset arvot, voidaan muokata piirustusten mukaan).
- Tarkkuusindeksi:Tasan ulostulo ≤0,005mm, hammasprofiilin toleranssitaso 8-9, pinnan karheus Ra0,4-0,8μm.
- Pintakäsittely:Kromipinnoitus, musta passivointi, fosfatointikäsittely; tukee anodisointia (vain alumiiniset synkronoidut pyörät).
- Seinän paksuus ja paino:Pääasiassa kiinteä akseli, seinämän vähimmäispaksuus 1 mm, yksittäisen kappaleen paino 0,05 kg - 1,5 kg.
Sovellettavat toimialat ja tyypilliset sovellukset
Tätä osaa käytetään pääasiassa yhteistyörobottien, kuusiakselisten teollisuusrobottien ja mobiilirobottien rungon pyörivissä liitosmoduuleissa. Tietyt asennuspaikat sisältävät:
- Vähentimen tulo:Toimii moottorin ulostuloakselin jatkeena, joka ohjaa suoraan harmonista tai RV-vähennystä.
- Synkroninen pyörän voimansiirtoryhmä:Käytetään litteiden hihnojen tai kiilahihnojen kanssa yhdensuuntaiseen moniakseliseen synkroniseen liikkeeseen.
- Anturin asennusakseli:Erittäin tarkkoja nappeja käytetään resolvereiden tai valosähköisten kooderien kuljettamiseen.
Nopeissa kuormitusolosuhteissa akselin osien dynaaminen tasapaino ja hampaiden pinnan kosketustarkkuus vaikuttavat suoraan robotin toistuvaan paikannustarkkuuteen. Tiukan prosessipolun optimoinnin avulla tärinää ja melua nopean pyörimisen aikana voidaan vähentää tehokkaasti.
Ulkonäön laatu ja erän konsistenssi
Nivelsynkronointiakseli on usein esillä robotin nivelsuojan sisällä tai näkyvällä alueella, ja ulkonäön laatu vaikuttaa suoraan koko koneen laatuun. ShowyMetal pitää ulkonäön hallintaa keskeisenä kilpailutekijänä:
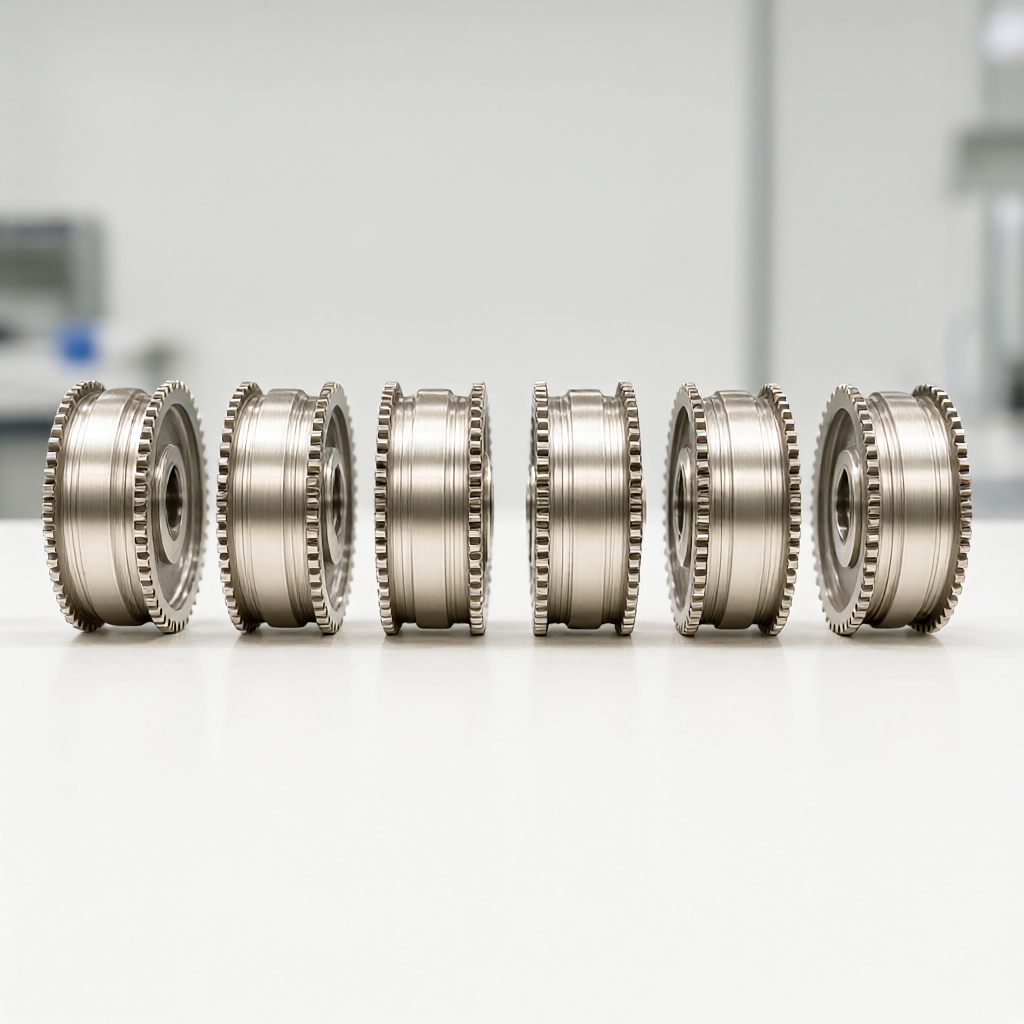
- Korkea viimeistely:Tappi on tarkkuushiottu ja kiillotettu peilivaikutelman saavuttamiseksi ilman näkyviä auton viivoja.
- Virheetön ohjaus:Käytä tyhjiöimukuppeja tai pehmeitä kynsiä kiinnittämiseen koko prosessin ajan välttääksesi puristusjälkiä; pinnassa ei ole öljyä, jäysteitä ja ruostetta.
- Erien välinen johdonmukaisuus:Prosessiparametrit lukitaan ensimmäisen kappaleen täydellisellä kolmiulotteisella tarkastuksella, ja seuraavien erien Cpk on ≥1,33, mikä varmistaa, että ensimmäisen kappaleen ja 10 000. kappaleen ulkonäössä ei ole näkyvää eroa.
Prosessien ja laitteiden asettelu
Synkronisen pyörän akselin geometristen ominaisuuksien vuoksi otetaan käyttöön yhdistetty prosessi "CNC-sorvaus + sorvaus ja jyrsintä + tarkkuushionta":
- rouhinta:Kaksikäyttöinen CNC-sorvi suorittaa akselitangon leikkauksen, sylinterimäisen karkean sorvauksen ja hammastilan esimuodostuksen.
- viimeistely:Viisiakselinen sorvaus- ja jyrsintäseoskeskus viimeistelee hampaan pinnan, aksiaalireikäjärjestelmän ja kiilauran tarkan jyrsinnän ja varmistaa koaksiaalisuuden yhdellä kiinnityksellä.
- Lämmön vaikutusalueen ohjaus:Karkaistuissa akseleissa käytetään erityistä hiomakonetta tasapainotetulla karalla hionnan lämpömuodonmuutoksen poistamiseksi.
Erätilauksissa 72 CNC-laitteen rinnakkaisaikataulutusominaisuuksia käytetään sorvaus-, jyrsintä- ja hiontaprosessien kokoonpanolinjojen rinnakkaisuun ja kokonaiskiertoajan lyhentämiseen.
Laaduntarkastus ja tuotantokapasiteetin toimitus
Tarkastusprosessi kattaa koko linkin raaka-aineista lähetykseen:
- Saapuvan materiaalin tarkastus:Materiaalikoostumuksen ja kovuuden esitarkastus spektrianalyysi.
- Ensimmäisen artikkelin vahvistus:Kolmiulotteinen koordinaattimittauskone (CMM) suorittaa täyden mittakaavan tarkastuksen, ja karheusmittari tarkastaa satunnaisesti avainpinnat.
- Prosessin tarkastus:Tarkista akselin halkaisijan ja hampaan paksuuden avainmitat 4 tunnin välein.
- Lähetyksen täydellinen tarkastus:Tavaran mukana toimitettu ulkonäön ja avainmittojen 100 % tarkastus, materiaaliluettelo ja mittatarkastusraportti.
Tuotantokapasiteetti ja toimitusaika:Tavallisten joukkotilausten (500-5000 kpl) toimitusaika on 15-25 päivää; ensimmäinen kappale voidaan toimittaa 3-5 päivän sisällä hätäsuojausta varten. Tarkka tuotantoaikataulu perustuu kuukauden laitteiden kuormitustilanteeseen, ja Gantt-kaaviossa on selkeät solmut.
| Materiaaliluokka | Kovuus (HRC) | Tyypilliset käyttöominaisuudet | Pintakäsittelysuositukset |
|---|---|---|---|
| 45# teräs | 28-35 | Halvemmat kustannukset, keskikuorma, yleisvaihteisto | Mustunut / fosfatoitunut |
| 40Cr | 58-62 | Hiiletyskarkaisu, kulutusta kestävä, suuren kuormituksen liitos | Kromattu/ruosteenestoöljy |
| SK5 | 58-64 | Jousiteräs, hyvä sitkeys, iskunkestävyys | tummuminen/passivointi |
Räätälöintiprosessi ja usein kysytyt kysymykset
Toimita 2D/3D-piirustukset (DXF-, STEP-, IGES-muodot), ja suunnittelutiimi suorittaa DFM-tarkistuksen 24 tunnin kuluessa. Jos hammasmoduulissa tai painekulmassa on prosessirajoituksia, annetaan vaihtoehtoisia ehdotuksia. Vahvistuksen jälkeen järjestä vedostus ja ajoita tuotantoerät, kun ensimmäinen kappale on hyväksytty.
Mikä on synkronoitujen pyörän akselien yleensä säädettävä hammasprofiilin toleranssi?
Perinteiset teolliset voimansiirron osat ovat luokkaa 8, ja erittäin tarkat robottiliitokset vaativat yleensä luokan 7 tai enemmän. Yksityiskohdat on merkitty piirustusten mukaan ja ISO 1328 -standardien mukaista toteutusta tuetaan.
Mikä on akselin pienin halkaisija ja suurin pituus?
Kääntöakselin pienin halkaisija on 2 mm ja suurin akselin pituus 200 mm (voidaan pidentää jäykkyysvaatimuksista riippuen); Tämän alueen ulkopuolella suositellaan hitsattuja tai yhdistettyjä akselirakenteita.
Pystyykö se käsittelemään kovia materiaaleja, kuten muottiterästä?
Se tukee tavanomaista hiontakäsittelyä alle HRC45:n; HRC60:n yläpuolella olevissa kovissa akseleissa on käytettävä erityisiä superkovia hiomalaikkoja, ja toimitusaikaa pidennetään 3-5 päivällä ja hinta lasketaan erikseen.
Mikä on näytteenottojakso ja erän toimitusaika?
Yhden kappaleen nostatus kestää 3-5 työpäivää; 500 kappaleen erätilaus kestää 15 päivää ja yli 1000 kappaleen tilaukset 20-25 päivää. Kiireellisiä tilauksia tuetaan.
Toimitetaanko materiaalitodistukset ja täysikokoiset raportit?
Jokaisen lähetyserän mukana tulee kolmannen osapuolen materiaalitakuu ja kriittisten mittojen CMM-tarkastusraportti. Raportin muotoa voidaan muokata asiakkaan tarpeiden mukaan.
Jos kohtaat toimituksen pullonkauloja tai johdonmukaisuusongelmia robotin nivelen voimansiirtoosien kanssa,Ole hyvä ja lähetä suunnittelupiirustukset kyselysähköpostiin, tai lähetä CAD-tiedostoja taustalla saadaksesi DFM-arvioinnin ja tarkan tarjouksen.



