





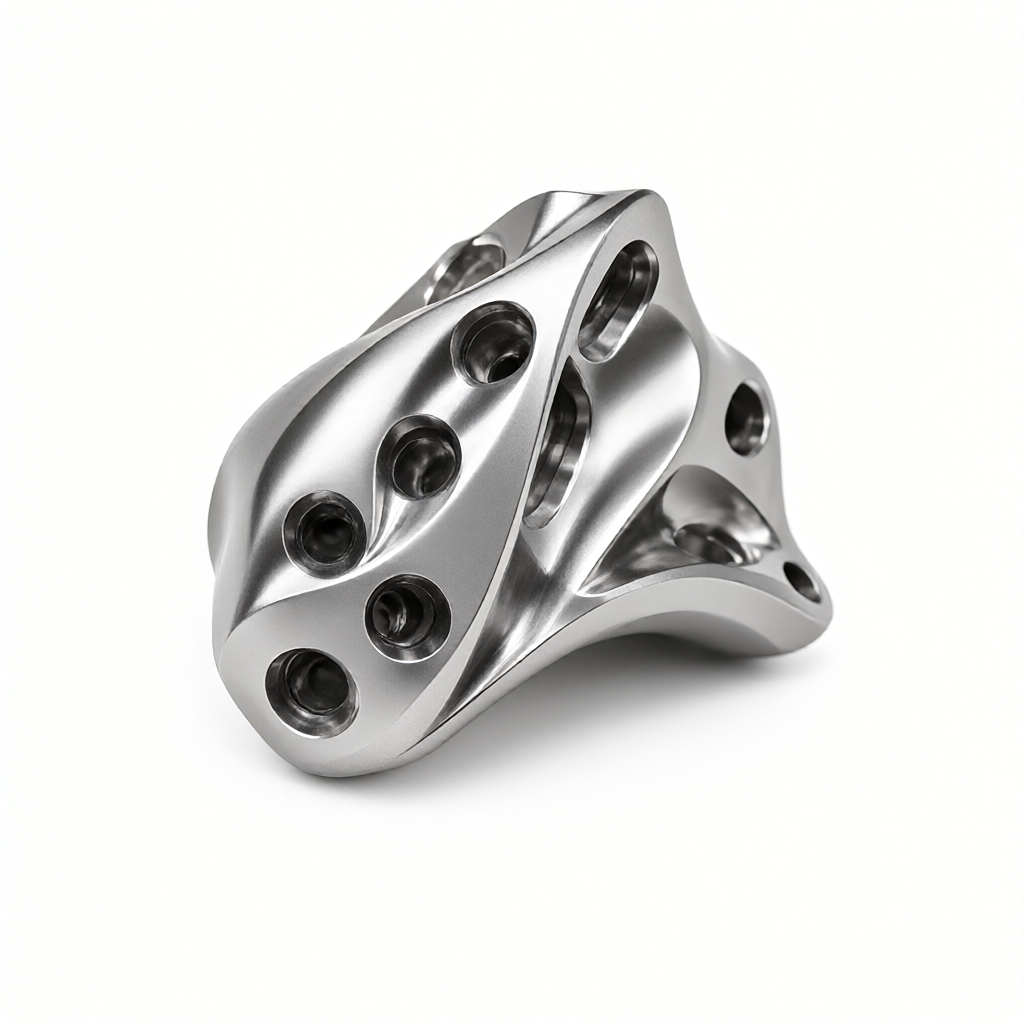
Titaaniseososien viisiakselinen CNC-tarkkuustyöstö lääketieteellisiin laitteisiin
Vastauksena implanttitason bioyhteensopivuuden ja mittavakauden tiukkoihin vaatimuksiin lääkinnällisten laitteiden alalla ShowyMetal tarjoaa 5-akselisia CNC-tarkkuustyöstöpalveluita, jotka ratkaisevat erityisesti titaaniseososien toleranssin hallintaongelmia monimutkaisilla kaarevilla pinnoilla, syvien ontelorakenteiden ja hienojen ominaisuuksien kanssa. Käytämme lääketieteellisiä titaaniseoksia, kuten Ti-6Al-4V. Moniakselisen jyrsinnän ja tiukkojen lämpömuodonmuutosten kompensointistrategioiden avulla varmistamme, että avainliitospintojen toleranssi on vakaa ±0,01 mm:n sisällä, mikä täyttää lääketieteellisten laitteiden keskusyksiköiden, kirurgisten robottitoimilaitteiden ja tarkkuusdiagnostiikkamoduulien kokoonpanotarpeet.
Tekniset tiedot ja käsittelyominaisuudet
Lääketieteellisten laitteiden titaaniseososissa on yleensä epäsymmetrisiä kaarevia pintoja tai ohutseinäisiä rakenteita, ja yksiakselisten laitteiden on vaikea tasapainottaa jäykkyyttä ja spatiaalisia häiriöitä. 5-akselinen koneistuskeskuksemme voi suorittaa monimutkaisen pintatyöstön yhdellä kokoonpanolla, mikä vähentää peruspistemuunnoksen aiheuttamia kertyneitä virheitä. Seuraavat ovat tämän luokan osien tyypilliset tekniset tiedot ja käsittelyparametrit:
- Materiaaliluokka:Ti-6Al-4V (TC4), puhdas titaani (Gr.5); tiheys 4,43 g/cm³, vetolujuus 930-1000 MPa, erinomainen korkeiden lämpötilojen lujuus ja korroosionkestävyys.
- Kokoalue:Tyypilliset osan kirjekuoren mitat ovat 50 × 50 × 50 mm - 300 × 200 × 200 mm; tukemalla pieniä eriä, useita lajikkeita ja laajamittaista massatuotantoa.
- Toleranssiluokka:Näppäinten yhteensopivuuspintojen toleranssi voi olla ±0,01 mm; yleinen rakennepinta voi olla ±0,05 mm; geometrista toleranssia (tasaisuus, koaksiaalisuus) ohjataan piirustusvaatimusten mukaan.
- Pintakäsittely:Tarkkuusjyrsintäpinta Ra 0,4-0,8 μm; peilivaikutus voidaan saavuttaa hiomalla ja kiillottamalla; täyttää lääkinnällisten laitteiden vaatimukset bakteerikasvun ja pinnan karheuden aiheuttaman stressipitoisuuden hallintaan.
- Pintakäsittely:Hiekkapuhallus, passivointi, anodisointi (ulkonäköosille), elektrolyyttinen kiillotus; kaikki käsittelyprosessit suoritetaan puhtaassa ympäristössä tai erillisessä suljetussa tilassa ristikontaminaation välttämiseksi.
- Räätälöintimahdollisuudet:Tukee STEP/IGES-piirustuksiin perustuvaa DFM-analyysiä työkalun kulkureittien ja kiinnitysratkaisujen optimoimiseksi varmistaakseen, että ohuet seinät eivät vääristy ja niissä on selkeät ominaisuudet.
Sovellettavat toimialat ja tyypilliset sovellukset
Tarkkojen titaaniseososien käyttö lääketieteellisessä tekniikassa ulottuu yksittäisistä rakenneosista arvokkaisiin ydinkomponentteihin. Käsittelemämme osat palvelevat pääasiassa seuraavia segmentoituja skenaarioita:
- Kirurginen robotti:Käytetään nivelmoduulikoteloissa, vetoakselin holkkeissa ja päätetoimilaitteen puristimissa. Tällaiset osat vaativat erittäin suurta toistettavuustarkkuutta ja keveyttä, ja 5-akselinen koneistus voi varmistaa tasaisen välyksen moniakseliselle liikkeelle.
- Diagnostiset kuvantamislaitteet:MRI-anturin pidike, CT-putken pidike. Titaaniseoksen korkeat magneettisen permeabiliteetin ominaisuudet (lähellä ei-magneettista) tekevät siitä ihanteellisen rakennemateriaalin vahvassa magneettikentän ympäristössä, ja toleranssi vaikuttaa suoraan kuvantamiseen.
- Istutettavat laitteet:Sydänstenttiliittimet, hammasimplanttiabutmentit. Tällaisilla osilla on erittäin korkeat vaatimukset pinnan viimeistelyyn ja lastuttomaan käsittelyyn, ja käsittelyprosessissa on valvottava tiukasti lastujäämiä ja mikrohalkeamia.
- Tarkat mikroskooppiset instrumentit:Endoskooppiset nivelet, kirurgiset pihdit saranat. Titaaniseoksen suurta ominaislujuutta käytetään pienentämään kokoa ja varmistamaan samalla väsymisikä. Toleranssin hallinta liittyy suoraan avautumis- ja sulkeutumistunteeseen ja käyttöikään.
Prosessien ja laitteiden edut
Tavallisista CNC-valmistajista poiketen olemme ottaneet käyttöön "materiaaliprosessitestauksen" suljetun silmukan ohjausjärjestelmän lääkinnällisten laitteiden titaaniseoskäsittelyssä. Titaaniseoksella on alhainen lämmönjohtavuus (noin 6,1 W/m·K), ja lämpö kerääntyy helposti leikkauksen aikana, mikä voi helposti aiheuttaa työkalun kulumista ja työkappaleen lämpömuodonmuutoksia. 72 CNC-laiteklusterimme on varustettu jäähdytysjärjestelmällä ja nopealla sähkökaralla, joka on optimoitu korkeille lämpötiloille ja vaikeasti leikattaville materiaaleille.
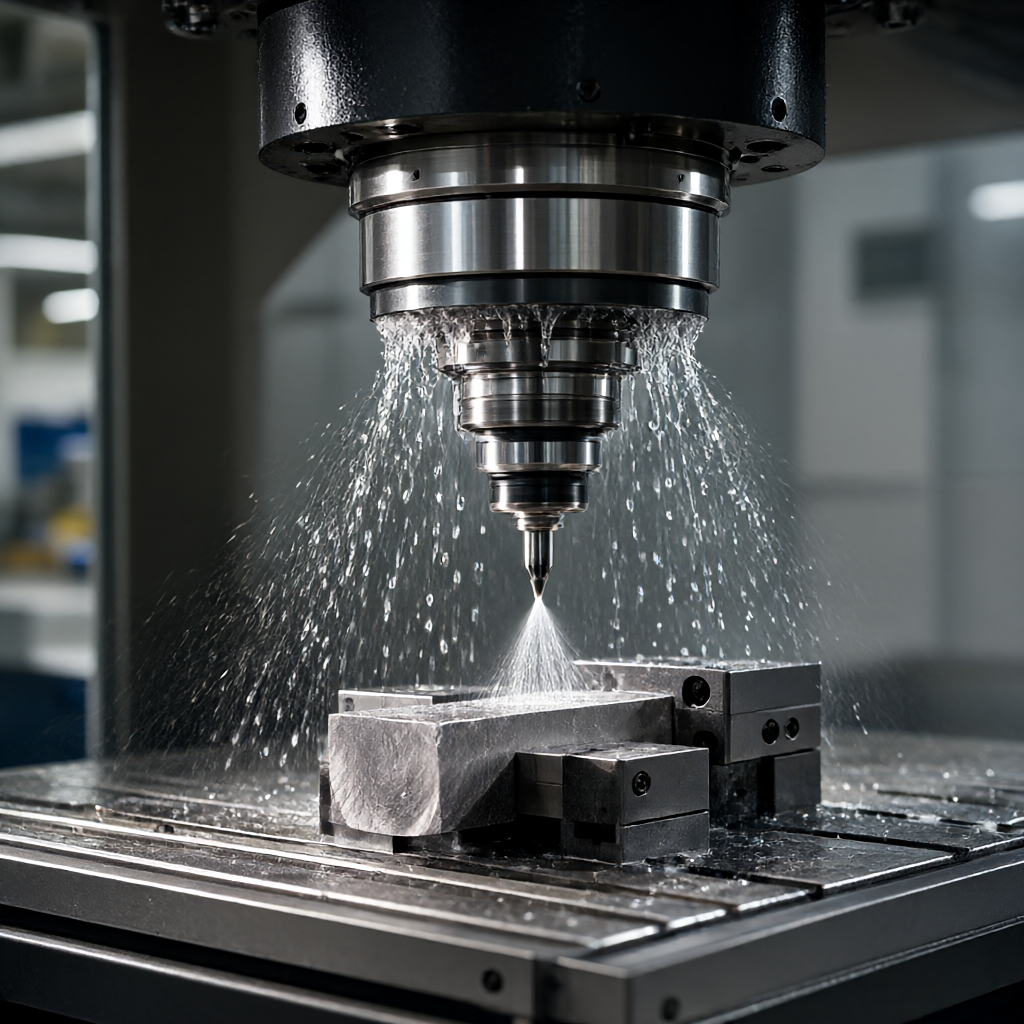
5-akselinen samanaikainen koneistusstrategia
Titaaniosissa, joissa on syvät ontelot tai jyrkät sivuseinät, 5-akselinen kone käyttää reaaliaikaisia työkalun asennon säätöjä, jotta työkalun pidike pysyy poissa työstetystä pinnasta, vältetään häiriöt ja mahdollistetaan halkaisijaltaan lyhyempien päätyjyrsimien käyttö. Tämä ei ainoastaan paranna pinnan laatua (vähentää tärinäjälkiä), mutta mikä tärkeintä, vähentää kiinnityskertojen määrää ja parantaa vertailuarvon tasaisuutta ±0,01 mm:n tasolle. Ohutseinäisissä osissa, joiden hoikkuussuhde on suurempi kuin 3:1, käytetään mukautuvaa syöttöstrategiaa työkalun mykistyksen estämiseksi.
Lämpömuodonmuutoksen kompensointitekniikka
Tarkkuuslääketieteellisten komponenttien käsittelyssä huoneenlämpötilan ja käsittelytilan välinen lämpötilaero voi johtaa mikronitason mittapoikkeamiin. Käytämme vakiolämpöistä työpajaympäristöä (20±2℃) yhdistettynä on-machine-mittaustekniikkaan työkalujen kulumisen ja lämpöryömintäsuuntien seurantaan reaaliajassa, ja dynaamisesti korjaamme prosessointitietoja varmistaaksemme mittojen yhdenmukaisuuden massatuotannossa.
Laaduntarkastus ja erän yhdenmukaisuus
Lääkinnällisten laitteiden teollisuudella on erittäin korkeat vaatimukset "jäljitettävyydelle". Laaduntarkastusprosessimme jatkuu koko elinkaaren ajan varmistaaksemme, että jokaisen osaerän tiedot ovat täydelliset ja jäljitettävissä. Ulkonäön laatu on keskeinen ero meidän ja tavallisten koneistustehtaiden välillä: optimoimalla leikkausparametreja ja erikoistyökaluja eliminoimme perinteisessä koneistuksessa yleiset naarmut, purseet ja hapettuneet täplät ja saavutamme korkeakiiltoisen pinnan tai tasaisen mattavaikutelman.
- Saapuvan materiaalin tarkastus:Tarkista titaaniseosmyllyn testitodistus varmistaaksesi, että materiaalin koostumus on lääketieteellisten standardien, kuten ASTM F136 tai F1472, mukainen.
- Ensimmäisen artikkelin vahvistus (FAI):Täysikokoiset raportit tehdään tiukasti AS9102:n tai asiakkaan määrittelemien standardien mukaisesti, keskittyen 2D/3D-mittojen ja avainliitospintojen geometristen toleranssien havaitsemiseen.
- Prosessin tarkastus:Käytä kolmiulotteista koordinaattimittauskonetta (CMM) ja karkeusmittaria prosessitarkastuksia varten, jotta voit seurata prosessoinnin vakautta ja havaita systemaattiset poikkeamat ajoissa.
- Lähetyksen täydellinen tarkastus:100 %:n täysi tarkastus tärkeimmistä ominaisuuksista ja satunnainen tarkastus ei-avainominaisuuksiin AQL 2.5:n mukaisesti; mukana tulee täydellinen CofC (Certificate of Conformance) -tietopaketti.
Räätälöintiprosessi ja toimitusaika
Lääketieteellisten laitteiden tuotekehityksen ja massatuotannon eri vaiheissa tarjoamme joustavia vastausmekanismeja varmistaaksemme, että projektisolmut eivät jää huomaamatta.
- Piirustuskatsaus ja DFM:Suorita prosessin arviointi 24 tunnin kuluessa piirustusten vastaanottamisesta ja anna optimointiehdotuksia vetokulmasta, seinämän vähimmäispaksuudesta ja työkalujen saavutettavuudesta vähentääksesi lähteestä aiheutuvia toleranssiriskejä.
- Ohjelmointi ja simulointi:Käytä CAM-ohjelmistoa törmäysvapaaseen simulointiin, optimoi leikkausradat ja luo standardoituja koneistusohjelmia.
- Todistustodistus:Nopea prototyyppien valmistussykli on 3-5 päivää; CMM-tarkastustiedot palautetaan insinööreille toleranssin saavutettavuuden varmistamiseksi.
- Massatuotanto:Nopea toimitus 15-25 päivässä; Tänä aikana noudatetaan tiukkaa prosessikuria, jotta varmistetaan erien välinen johdonmukaisuus.
- Pintakäsittely ja pakkaus:Käytä tyhjiöpakkausta ja ruosteenestoöljykäsittelyä estääksesi kondensaatin korroosiota ja hapettumista kuljetuksen aikana.
Materiaalivaihtoehtojen vertailu: titaaniseos vs ruostumaton teräs
Lääketieteellisten laitteiden rakennesuunnittelun alkuvaiheessa materiaalin valinta vaikuttaa suoraan osan toleranssin säilymiseen ja loppukustannuksiin. Seuraavassa taulukossa verrataan kahden yleisesti käytetyn lääketieteellisen materiaalin suorituskykyä tarkkuuskoneistuksessa:
| Ominaisuuden ulottuvuus | Titaaniseos (Ti-6Al-4V) | Ruostumaton teräs (316L) |
|---|---|---|
| Tiheys (g/cm³) | 4,43 (kevytellä on ilmeisiä etuja) | 7,98 (noin 1,8 kertaa titaanin paino) |
| Leikkauksen vaikeus | Korkea (huono lämmönjohtavuus, helppo tarttua veitseen) | Keskikokoinen (kova, helppo käsitellä) |
| Toleranssin säilyttäminen | Lämpömuodonmuutoksia on valvottava tiukasti ja takaisinjouston määrä on suuri. | Pieni lämpömuodonmuutos ja hyvä mittapysyvyys |
| biologinen yhteensopivuus | Erittäin korkea (istutusaste suositeltava) | Hyvä (käytetään yleisesti ulkoisissa laitteissa) |
| Pinnan ulkonäkö | Käsittelyjälkiä esiintyy herkästi ja ne vaativat hienoa kiillotusta | Peilivaikutelma on helppo saavuttaa ja sillä on korkea ulkonäkö |
| Sovellettavat skenaariot | Implantit, kevyet rakenneosat | Nestelinjat, korroosionkestävät säiliöt, yleisrakenteet |
Huomautus: Ei-istutettaville laitekuorille, joilla on korkeat ulkonäkövaatimukset, 316L ruostumattomalla teräksellä on enemmän etuja kustannusten ja ulkonäön johdonmukaisuuden suhteen. ja komponenteille, jotka tavoittelevat erinomaista keveyttä ja implanttien turvallisuutta, titaaniseos on väistämätön valinta. ShowyMetal voi tarjota DFM-suosituksia erityisten toleranssi- ja ulkonäkövaatimustesi perusteella.
Usein kysytyt kysymykset (FAQ)
Q1: Mikä on lääkinnällisten laitteiden titaaniseososien toleranssi?
V: Avainliitospintojen kohdalla 5-akselinen työstökeskus yhdistettynä vakiolämpötilaiseen ympäristöön ja koneen tarkastukseen voi hallita toleranssia vakaasti ±0,01 mm:n sisällä. Ei-kriittisten rakennepintojen osalta sitä säädetään yleensä ±0,05 mm:n tarkkuudella kokoonpanovaatimusten täyttämiseksi. DFM:n on arvioitava tietty arvo osan monimutkaisuuden ja eräkoon perusteella.
Q2: Kuinka suorittaa pintakäsittely titaaniseoksen käsittelyn jälkeen ulkonäön johdonmukaisuuden varmistamiseksi?
V: Tarjoamme passivointi-, elektrolyyttinen kiillotus- ja mikrokaarihapetusprosesseja. Lääkinnällisiä laitteita varten olemme erityisesti optimoineet hiekkapuhalluksen keskikokoisen hiukkaskoon ja passivointiliuoksen suhteen varmistaaksemme, että saman erän osien pinnan väri ja karheus (Ra) ovat erittäin yhdenmukaisia, mikä poistaa yleiset värierot ja täplät merkit.
Q3: Kuinka pitkä varmistusjakso on? Tukeeko se piirustusten muokkaamista?
V: Säännöllinen koestusjakso on 3-5 päivää. Jos piirustuksiin liittyy käsittelyriskejä (kuten syviä onteloita, ohuita seinämiä), vahvistamme suunnitelman kanssasi videolla tai valokuvilla toisena päivänä ja siirrymme sitten ohjelmointi- ja käsittelyvaiheisiin välttääksemme turhia syklejä suurilla romumäärillä.
Q4: Mikä on toimitusaika ja vähimmäistilausmäärä massatuotannossa?
V: Massatuotannon toimitusaika on yleensä 15-25 päivää tilausmäärästä riippuen. Tuemme vähintään yhden kappaleen tilausta, mutta lääketieteellisissä T&K-projekteissa, joissa on pieniä eriä ja useita lajikkeita, on suositeltavaa ottaa käyttöön "pienerän koetuotanto" -strategia (kuten 50-100 kappaletta) prosessin vakauden varmistamiseksi.
Q5: Toimitatko materiaalitodistukset ja laadun jäljitettävyysasiakirjat?
V: Kyllä. Tarjoamme lämpölukuraportin (MTC) ja valmiin tuotteen tarkastusraportin (CofC) jokaisesta titaaniseostankoerästä. Kaikki tarkastustiedot arkistoidaan ja säilytetään vähintään 10 vuotta, mikä täyttää FDA- tai MDR-järjestelmän toimitusketjun jäljitettävyyden vaatimukset.
Pyydä mukautettu tarjous
Lääketieteellisen laiteprojektin onnistuminen riippuu jokaisen pienen toleranssin tarkasta toteutuksesta. Jos etsit työstökumppania, joka pystyy käsittelemään monimutkaisia titaaniosia tiukan laadun jäljitettävyyden kanssa, ota meihin yhteyttä jo tänään. Lähetä 3D-piirustuksesi (STEP/IGES-muoto) ja tekniset tiedot, niin suunnittelutiimimme vastaa 24 tunnin kuluessa yksityiskohtaisen prosessin toteutettavuusanalyysin ja DFM-ehdotusten avulla, jotka auttavat sinua lyhentämään tutkimus- ja kehityssykliäsi ja varmistamaan onnistuneen massatuotannon.



