





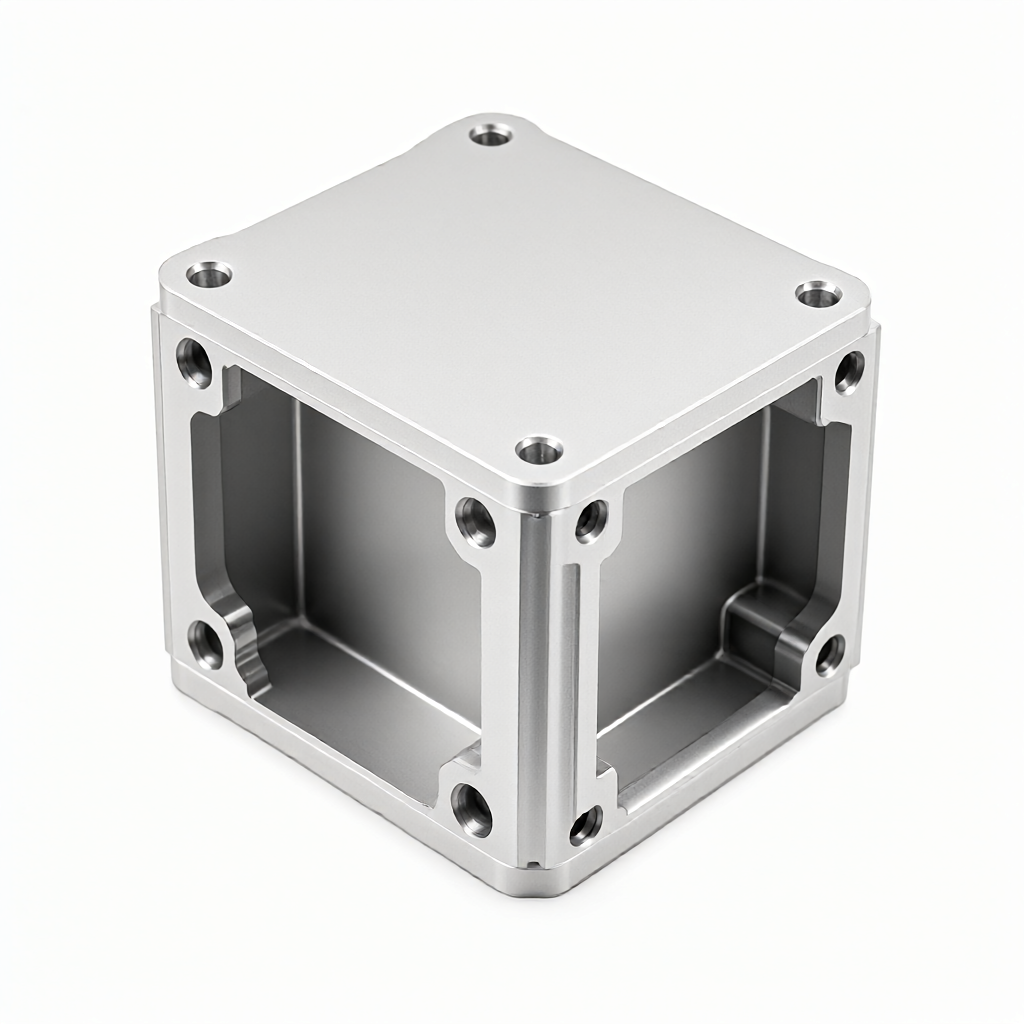
Uusien energia-ajoneuvojen käyttömoottoreiden tehotiheyden ja lämmönpoistotehokkuuden vaatimukset kasvavat vuosi vuodelta. Uusien energiaajoneuvojen moottoreiden alumiiniseoskuoren räätälöity CNC-jyrsintä määrittää suoraan moottorin eristysraon, jäähdytysvirtauksen tiivistyksen ja rakenteellisen jäykkyyden. ShowyMetal tarjoaa 3/4/5-akselisen CNC-jyrsinnän alumiinista 6061/6063 materiaalia. Toleranssi on ±0,01 mm ja pinta voi olla Ra0,4 μm. Se tukee anodisointia, hiekkapuhallusta ja muita käsittelyjä, jotta se täyttää korkeat erän konsistenssi- ja ulkonäön laatuvaatimukset.
Moottorikotelon tekniset tiedot ja CNC-työstöominaisuudet
Uusien energia-ajoneuvojen käyttömoottoreiden (mukaan lukien synkroniset kestomagneettimoottorit ja oikosulkumoottorit) karan, takakannen, jäähdytyselementin ja integroidun ohjainkotelon ytimen käsittelyparametrit ja prosessikokoonpanot ovat seuraavat:
- Materiaaliluokka:Alumiiniseos 6061-T6 (päävirtavalinta, lujuuden ja prosessoitavuuden tasapaino), 6063-T5 (jäähdytysrivat tai ulkonäköosat, helppo anodisoida), 7075-T6 (suurkuormitetut rakenneosat, korkeat keveysvaatimukset); räätälöityjä kupariseoksia tai teknisiä muovia (PEEK/PC) voidaan käyttää myös eristysosina.
- Kokoalue:Suurin prosessointiisku on noin 800 × 500 × 300 mm, joka voi kattaa yleiset yksi- ja kaksikäyttöiset moottorikotelot; seinämän paksuus on tyypillisesti 1,5-3,0 mm ja pienin piirteen koko voidaan räätälöidä piirustuksen mukaan.
- Tarkkuusindeksi:Avainten liitäntäpintojen (kuten laakerikammioiden ja roottorin asennon) toleranssi on ±0,01 mm, koaksiaalisuus ≤0,005 mm; pinnan karheus Ra0,4 μm (tarkkuusjyrsintä) ja voi saavuttaa peilikiiltävän vaikutuksen anodisoinnin jälkeen.
- Pintakäsittely:Anodisointi (luonnollinen väri/musta/kulta, kalvon paksuus 10-25 μm), hiekkapuhallus (tasainen matta), harjaus (pitkittäisrae), galvanointi (nikkeli/kromi, korroosionkestävyys on arvioitava); kaikkia käsittelyjä voidaan käyttää jatkuvasti CNC:n jälkeen logistiikan ja kontaminaatioriskien vähentämiseksi.
- Räätälöintimahdollisuudet:Tukee muotin avaamista saapuvien piirustusten (STEP/IGS/PDF) tai saapuvien näytteiden perusteella. DFM-vaiheessa työkalun rata on optimoitu ohutseinämäisen muodonmuutoksen vähentämiseksi ja jäähdytyskanavan pakorakenne on varattu.
Sovellettavat toimialat ja tyypilliset kokoonpanoskenaariot
Tämä osa asennetaan suoraan uuden energia-ajoneuvon käyttökokoonpanoon ja suorittaa seuraavat toiminnot:
- Staattorin/roottorin ontelon tiiviste:Moottorin päätiivistysliittymänä vaippa toimii yhteistyössä etu- ja takapäädyn kannen kanssa IP67-suojauksen saavuttamiseksi, mikä estää jäähdytysnesteen tai pölyn tunkeutumisen käämiin.
- Sähkömagneettinen suojaus ja lämmönpoisto:Alumiiniseos johtaa magneettipiiriä ja tarjoaa lämmönjohtamisreitin. Yhdessä sisäänrakennetun vesijäähdytyslevyn tai ilmajäähdytysripojen kanssa käämityksen lämpö viedään jäähdytyspiiriin.
- Rakenteellinen kuormitus:Moottorin käynnistys-pysäytysmomentin, tärinän ja tien törmäyksen kestämiseksi jäykkyys on varmistettava, jotta vältetään laakerin esijännityksen aiheuttama melu.
- Integroidut suunnittelutrendit:Uuden sukupolven 800 V:n korkeajännitteiset alustamoottorit yleensä integroidaan kotelo-ohjain-vähennysyksikön kanssa, ja CNC-moniakselikoneistus voi toteuttaa useiden onteloiden ja erikoismuotoisten liitäntöjen muovauksen yhdellä kertaa.
Ulkonäön laadun ja erän sakeuden valvonta
Moottorin kotelot ovat enimmäkseen mustia tai hopea-anodisoituja ulkonäköosia ja ne menevät suoraan kokoonpanolinjalle. Ulkonäkövirheet vaikuttavat suoraan ajoneuvon toimituskuvaan. ShowyMetal käyttää ulkonäön laatua keskeisenä toimituskriteerinä:
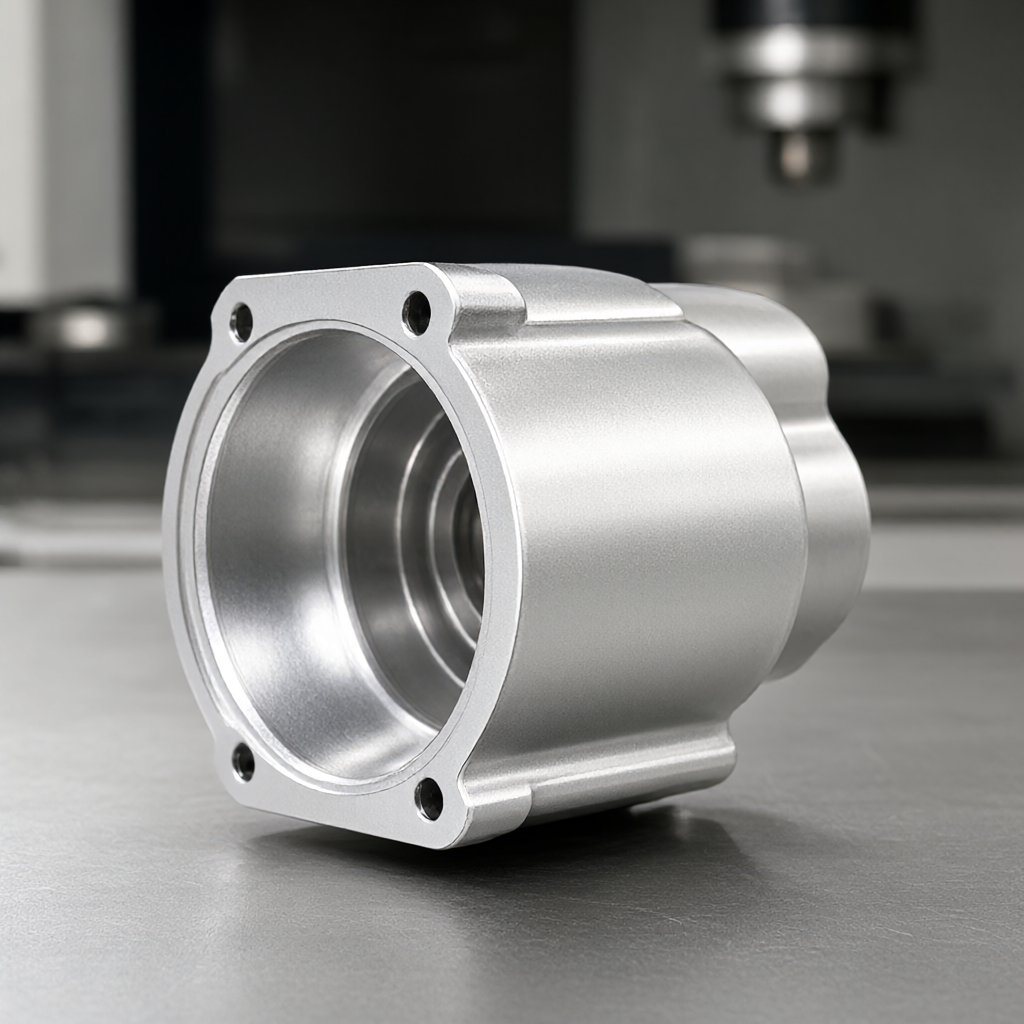
- Korkean viimeistelyn hallinta:Hienon jyrsinnän jälkeen pinnassa ei ole veitsen jälkiä eikä veitsen värähtelyjä, anodisoitu kalvon paksuus on tasainen ja väriero ΔE ≤1,5 (saman erän sisällä).
- Ei naarmuja tai tahroja:Käytä pehmeitä imukuppeja tai tyhjiökiinnittimiä materiaalien lastaamiseen ja purkamiseen metallin naarmujen välttämiseksi; peittaus- ja tiivistysprosessit ennen hapetusta erotetaan toisistaan itsenäisesti vesitahrojen ja jälkien poistamiseksi.
- Erän konsistenssi:72 CNC-konetta käyttävät standardoituja makroohjelmia ja työkalun kompensointijärjestelmiä varmistaakseen, että kriittinen mitta CPK 500-5000 kappaleen erässä on ≥1,33 ja ulkonäkötarkastuksen läpäisyaste ≥99,5 %.
- Tarkastusmenetelmät:Kolmiulotteinen koordinaattijärjestelmä (CMM) havaitsee avainten reikien sijainnit ja tasaisuuden, karheusmittari tarkistaa Ra-arvon ja kolorimetri vertaa standardivärilevyyn. Tiedot sisältyvät tuotteen mukana.
Prosessilaitteet, tuotantokapasiteetti ja laaduntarkastusprosessi
Ota käyttöön usean prosessin yhdisteiden käsittelyreitit varmistaaksesi monimutkaisten rakenteiden kertaluonteisen kiinnityksen tarkkuuden:
- Käsittelylaitteet:5-akselinen koneistuskeskus käsittelee monimutkaisia onteloita ja erikoismuotoisia liitäntöjä, 4-akselinen sorvi täydentää pyörivän rungon kuoren ja 3-akselinen nopea jyrsintä optimoi lämmönpoistorivat; 72 laitteen yhdistelmä mahdollistaa saumattoman siirtymisen prototyypeistä massatuotantoon.
- Laaduntarkastusprosessi:Saapuvan materiaalin spektrianalyysi (Al-Si-Mg-pitoisuuden tarkistus) → Ensimmäinen artikkelin vahvistus (kolmiulotteinen täysikokoinen) → Prosessin tarkastus (näytteitä avainten reikistä 2 tunnin välein) → Täydellinen lähetyksen tarkastus (100 % kriittiset mitat + täydellinen ulkonäkötarkastus + anodisoidun kalvon paksuuden tunnistus).
- Tuotantokapasiteetti ja toimitusaika:Erätilaukset toimitetaan 15-25 päivässä (mukaan lukien pintakäsittely), ja näytteenottojakso on 3-5 päivää. Tuotanto voidaan järjestää OEM:n SOP:n mukaisesti; JIT-toimitus määrättyihin linjavarastoihin on tuettu.
Ratkaisuvertailu: CNC-jyrsintä vs. korkeapainevalu
| Mitat | CNC-jyrsintä (alumiinitanko/alumiinilevy) | Korkeapaineinen painevalu (ADC12) |
|---|---|---|
| Toleranssin hallinta | ±0,01 mm, toissijaista viimeistelyä ei tarvita | ±0,05-0,1 mm, avaimenreiät vaativat CNC-viimeistelyn |
| Materiaalin vahvuus | 6061-T6 vetolujuus ≈310 MPa | ADC12 vetolujuus ≈250 MPa |
| Muotin poistokustannukset | Ei muottimaksuja, vain käsittelymenettelyt | Muottimaksu on 300 000-800 000 yuania, sykliaika on 4-8 viikkoa |
| Koskee eräkokoa | 1-5000 kappaletta (pieni erä / koetuotanto / modifioidut osat) | 5000 kappaletta tai enemmän (massatuotanto) |
| rakenteellinen vapaus | Voi käsitellä erikoismuotoisia virtauskanavia ja ohuita seiniä (≥1,5 mm) | Irrotuskulman rajoittama se on altis kutistumiselle ja huokoisuudelle. |
| toimitusnopeus | 3-5 päivää nostamiseen, 15-25 päivää erätuotantoon | Muotti 4-8 viikkoa + muottikoe 2-4 viikkoa + massatuotanto 30-45 päivää |
| Ulkonäön johdonmukaisuus | Ei hitsausjälkiä, tasainen anodisaatio | Muovauslinja ja viitta on kiillotettava myöhemmin. |
lopuksi:Uusien alustojen, pienten ja keskisuurten erien (<5000 kpl/vuosi) tai tiukat kuoren lujuus- ja ohuusvaatimukset vaativien mallien koetuotannossa CNC-jyrsinnällä on enemmän etuja toimitusajan, lujuuden ja ulkonäön yhtenäisyyden suhteen; korkeapaineinen painevalu soveltuu kypsille alustoille, joiden vuosituotanto on miljoonia ja jotka ovat erittäin kustannusherkkiä. ShowyMetal voi tarjota DFM-arvioinnin vuotuiseen PPAP-suunnitelmaasi ja suositella optimaalisia valmistuspolkuja.
FAQ: Usein kysyttyjä kysymyksiä hankinnoista ja suunnittelusta
Mikä on moottorikotelon avaimenreiän toleranssi?
Avainten liitäntäpintojen, kuten laakerin kiinnitysreikien ja roottorin paikoitustapin reikien toleranssia voidaan säätää vakaasti arvoon ±0,01 mm ja koaksiaalisuus on ≤0,005 mm; ei-kriittisten pintojen toleranssi on ±0,05 mm. Kaikki keskeiset mitat toimitetaan kolmiulotteisen koordinaattitarkastusraportin kanssa.
Mitkä ovat pintakäsittelyvaihtoehdot? Kuinka paksu anodisoitu kalvo on?
Tukee anodisointia (kalvon paksuus 10-25 μm, väri valinnainen luonnollinen/musta/kulta), hiekkapuhallusta (Ra3,2-6,3 μm matta), harjausta, galvanointia (nikkeli/kromi). Ennen hapettumista kalvon paksuus ja suolasumun kestävyystestivaatimukset on vahvistettava (yleensä ≥ 48 tuntia).
Kuinka pitkä varmistusjakso on? Voiko se toimia yhteistyössä OEM SOP -solmun kanssa?
Vakiovedostusjakso on 3-5 työpäivää (sisältäen CNC + pintakäsittelyn), ja ensimmäinen kappale voidaan lähettää nopeasti 48 tunnissa. Tue JIT-jakelua ja toimita PPAP-asiakirjapaketti (mukaan lukien materiaalin sertifiointi, täysikokoinen raportti, ulkonäköstandardit) IATF 16949:n edellyttämällä tavalla.
Kuinka pitkä on erän toimitusaika? Mikä on vähimmäistilausmäärä?
Massatuotannon (500-5000 kappaletta) läpimenoaika on 15-25 päivää sisältäen pintakäsittelyn ja täyden tarkastuksen. Minimitilausmäärää ei ole rajoitettu, ja 1 kappaleen tilaukset voidaan hyväksyä, mutta mitä suurempi erä, sitä parempi yksikköhinta; on suositeltavaa, että ensimmäinen tilaus on ≥100 kappaletta työkalujen ja kiinnikkeiden kustannusten laimentamiseksi.
Voidaanko sitä mukauttaa asiakkaan piirustusten mukaan? Mitä tiedostomuotoja tuetaan?
Tukee STEP-, IGS-, X_T- ja PDF-piirustuksia. DFM-vaiheen aikana insinöörit arvioivat työkalun saavutettavuuden, ohutseinämän muodonmuutosriskin ja jäähdytysputken tiivistyspinnan asennon, antavat optimointiehdotuksia (kuten prosessirivien lisääminen, paikannusvertailuarvojen säätäminen) ja käynnistävät ohjelman vahvistuksen jälkeen.
Lähetä piirustukset DFM-arviointia ja tarjousta varten
Lataa 3D-malli tai 2D-piirustus moottorikotelosta, ilmoita materiaaliluokka, pintakäsittelyvaatimukset ja vuositarve, niin suunnittelutiimi vastaa DFM-ehdotuksilla ja erätarjouksia 24 tunnin kuluessa. ShowyMetal keskittyy tarkkoihin CNC-osien räätälöintiin, ja 72 laitetta tukevat nopeaa toimitusta, ja sen ulkonäkö ja erän konsistenssi kestävät OEM-tarkastuksen.



