





Inden for rumfart,Titanium legering dele behandlingTolerancekontrol og overfladeoxidlags kvalitet bestemmer direkte samlingsnøjagtighed og udmattelseslevetid. Tager man den almindeligt anvendte TC4 (Ti-6Al-4V) som et eksempel, er termisk deformationskontrol under skæring, værktøjsslid og ensartet filmtykkelse efter overfladebehandling de kerneindikatorer, som teknologiindkøb og F&U-personale er mest bekymrede over. Baseret på faktiske produktionserfaringer giver denne artikel en dybdegående analyse af tolerancestyringsstrategien fra råmaterialer til færdige dele, og hvordan man sikrer konsistensen og korrosionsbestandigheden af oxidlaget på tyndvæggede eller komplekse buede overflader gennem procesoptimering, hvilket giver et verificerbart teknisk grundlag for projektudvælgelse og tilbudsevaluering.
Effekt af titanlegeringsmaterialeegenskaber på præcisionsbearbejdningstolerancer
Vanskeligheder med at skære og risiko for tolerancedrift af TC4-legering
TC4 (Ti-6Al-4V) er den mest udbredte titanlegering i rumfart. Dens varmeledningsevne er kun omkring 1/7 af stål. Ophobningen af skærevarme kan let føre til lokal temperaturstigning på emnet og derved forårsage dimensionsforskydning. Ved høje temperaturer har titanlegeringer en stærk affinitet med skærende værktøjer og er tilbøjelige til at klæbe, hvilket fører til accelereret værktøjsslid og reduceret overfladeintegritet. For strukturelle dele til rumfart med strenge tolerancekrav, hvis skæreparametrene er forkerte, vil dimensionsafvigelser på mikronniveau akkumuleres med batchen, hvilket påvirker den endelige samling.
- Rigtige krav:Ved bearbejdning af tyndvæggede dele (vægtykkelse <2 mm) skal der anvendes højstivhedsbeslag og understøtninger for at undgå afvigelser i planhed eller vertikalitet forårsaget af afbøjning forårsaget af skærekræfter.
- Valg af værktøj:Det anbefales at bruge solidt hårdmetal skæreværktøj og bruge TiN eller AlTiN belægning for at reducere friktionskoefficienten og reducere interferensen af skærekraft på dimensionsnøjagtigheden.
- Tolerance forbeholdt:For kritiske dimensioner anbefales det at reservere et slibe- eller efterbehandlingsrum på 0,02-0,05 mm baseret på tegningen for at eliminere restspændingen fra termisk deformation efter fræsning.
Stressrelief og tolerancestabiliseringsstrategier
Der er store restspændinger inde i titanlegeringssmedninger eller støbegods. Hvis den ikke frigives i tide efter forarbejdning, vil langsom stressafspænding forekomme inden for uger til måneder, hvilket resulterer i deformation af delene. For højpræcisions-aerospace-dele anbefales det at anvende processen med "grovbearbejdning - ældning - efterbehandling - ældning igen - endelig efterbehandling". Mere end 80% af spændingen frigives gennem mellemliggende varmebehandling, og den endelige dimensionsstabilitet kan kontrolleres inden for ±0,01 mm, hvilket opfylder de strenge krav til rumfartskonstruktion.
Aerospace Grade Surface Oxide Layer Control Standard
Oxidlagsfunktion og valg af filmtykkelse
Selvom det naturlige oxidlag (passiveringsfilm) af titanlegering er korrosionsbestandigt, beskadiges det let i omgivelser med høj temperatur, høj luftfugtighed eller stød. Anodisering fortykker elektrokemisk oxidlaget, hvilket giver yderligere slidstyrke og isolering. I rumfartsdele er valg af filmtykkelse normalt baseret på isoleringskrav eller krav til slidstyrke:
- Standard membran (type II):Tykkelsen er omkring 5-25μm, hvilket primært forbedrer korrosionsbestandigheden og er velegnet til ikke-isolerede ledende dele.
- Hård oxidation (type III):Tykkelsen kan nå 50-250μm, og mikrohårdheden er væsentligt forbedret. Den er velegnet til højfriktion og sliddele, men man skal være opmærksom på filmlagets skørhed.
Det skal bemærkes, at tykkelsen af oxidlaget i høj grad påvirkes af substratets temperatur. Titaniumlegeringer leder varmen langsomt. Hvis badvæskecirkulationen er dårlig, eller strømtætheden er indstillet for højt, vil lokal overophedning få filmlaget til at blive løst og porøst, og selv matrixen bliver blød. Derfor skal store dele bruge pulsstrøm eller dynamisk køleteknologi for at sikre ensartet filmtykkelse.
Undgåelse af oxidlagsfejl og kvalitetskontrol
Almindelige oxidlagsdefekter omfatter svidning, blærer, afskalning og ujævn farve, som for det meste er forårsaget af ufuldstændig forbehandling, for store urenheder i oxidationsbadet eller strømafskærmning mellem dele. For at undgå sådanne problemer:
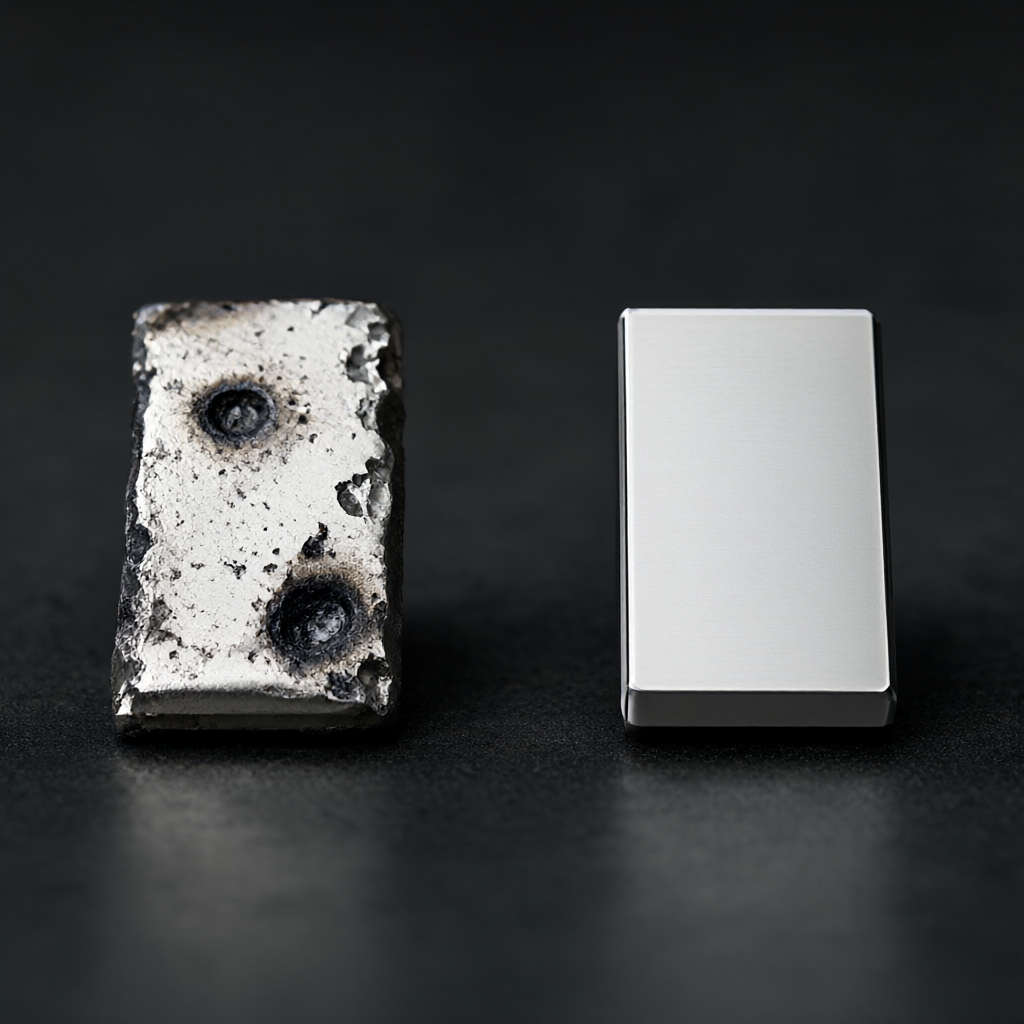
- Forbehandlingsnøgle:Oliesnavs og passiveringsfilm skal fjernes fuldstændigt. Det anbefales at bruge alkalisk vask + bejdsning + passiveringsproces for at sikre ensartet overfladeaktivitet.
- Armatur design:Den ledende armatur skal have tilstrækkeligt tværsnitsareal for at undgå for stor lokal strømtæthed; den ikke-ledende del skal pakkes ind med isolerende materialer for at forhindre kortslutningsablation.
- Procesovervågning:Hvert produktionsparti skal overvåge badevæskens ledningsevne, pH-værdi og temperatur og registrere spændingstidskurven under oxidationsprocessen for at sikre, at filmtykkelsen opfylder tegnetolerancen.
Nøgleprocesparametre og matchning af tolerance/ruhed
Forskellige bearbejdningstrin og overfladebehandlingsprocesser har direkte indflydelse på sluttolerancer og overfladeruhed. Følgende er det anbefalede parameterområde for TC4 titanlegering i typisk bearbejdning af rumfartsdele, som kan bruges som reference til DFM-evaluering og procesplanlægning:
| processtadiet | Nøgleparametre/interval | Indvirkning på tolerance/kvalitet | Gældende scenarier |
|---|---|---|---|
| groft fræsning | Tilbageskæring ca. 1,5-2,5 mm, fremføring f 0,1-0,15 mm/tand | Efter at have fjernet det meste af kvoten, vil den indledende spændingsudløsning forårsage store dimensionsudsving. | Bar/smedning ru |
| Halvfinfræsning/finishfræsning | Tilbageskæring ca. 0,1-0,2 mm, fremføring f 0,05-0,1 mm/tand | Størrelsen har en tendens til at være stabil, og skæredybdeforholdet skal kontrolleres for at forhindre skravling, som kan nå Ra 1,6-0,8μm. | Ikke-passende overflader og generelle strukturelle overflader |
| Afslut drejning/slibning | Fremføring f ≤0,05 mm/omdrejninger, stor mængde afkøling af skærevæske | Eliminer fræsedeformation, stabiliser størrelse ved ±0,01 mm, glathed Ra 0,4-0,2μm | Præcisionsparende overflader såsom lejesteder og tætningsflader |
| anodisering | Spænding 10-20V, temperatur 20-35°C, strømtæthed 3-5 A/dm² | Filmtykkelsen øges med 0,2-0,5 mm (reservation påkrævet), filmlagets hårdhed øges, og isoleringen forbedres | Isolerende stik, slidbestandige konstruktionsdele |
Bemærk: Tykkelsen af oxidlaget vil lægge op til størrelsen af delen. Designtegningerne skal tydeligt angive "før oxidation" eller "efter oxidation" dimensioner og forbeholde den tilsvarende bearbejdningstillæg. Normalt kræves der en 0,5-1,0 mm ensidig justering for hård oxidation og 0,2-0,5 mm for standardfilm.
Detektionsmetoder og fejltilstandsanalyse
Kritiske dimensioner og filmtykkelse detektionsmetoder
For at sikre kvaliteten af luftfartsdele skal der etableres et inspektionssystem på flere niveauer:
- Størrelsesregistrering:En tredimensionel koordinatmålemaskine (CMM) bruges til fuldskalainspektion, og pneumatiske måleinstrumenter eller optiske projektorer bruges på nøgleoverflader for at sikre, at ±0,01 mm tolerancen er sporbar.
- Detektion af filmtykkelse:En hvirvelstrømstykkelsesmåler (ikke-destruktiv) bruges til at måle på flere steder af delen (inklusive hjørner og riller), og minimumsværdien bruges til bedømmelse i overensstemmelse med AMS 2472-standarderne.
- Bindende test:For hårde oxidfilm kræves en bøjningstest eller en hundrede gittertest for at sikre, at filmlaget ikke skaller af.
Almindelige fejltilstande og undgåelsesløsninger
- Film revner:Det er mere almindeligt efter hård oxidation, fordi filmlaget er skørt og krymper, når det afkøles. Undgåelse: Reducer oxidationsspændingen, fremfør filmen i trin, og øg den langsomme afkølingstid; undgå efterfølgende bearbejdning ved høje temperaturer.
- Oxidlag ablation:Forårsaget af for høj lokal strømtæthed eller kontakt mellem dele. Undgåelse: Optimer armaturets isolering og brug pulsstrøm for at sikre tilstrækkelig cirkulation af badevæsken.
- Størrelse uden for tolerance:Utilstrækkelig tillæg til behandling af termisk deformation eller oxidationstillæg. Undgåelse: Implementer mellemældning, gennemgå oxidationskvoten på DFM-stadiet, og bekræft den fulde størrelse af det første stykke.
Sammenligning af løsninger: CNC-fræsning vs. dreje-fræser-kombination
Til luftfarts- og rumfartsdele af titanlegering med aksellignende egenskaber påvirker valget af 3-akset/5-akset fræsning eller dreje-fræsning direkte tolerancekontrolkapaciteter og produktionseffektivitet. Det følgende er en komparativ analyse af de to muligheder:
| Vurderingsdimensioner | 3/5 akset CNC fræsning | Dreje- og fræsemasse (centrering/stiv spindel) |
|---|---|---|
| Mulighed for tolerancekontrol | God til komplekse former, parringsoverfladen skal fastspændes to gange, og den kumulative fejl er lidt højere | Drejning, fræsning, boring og anboring kan udføres i én fastspænding med bedre koaksialitet og positionering. |
| overfladefinish | Kuglefræserens/pindfræserens vej er begrænset, Ra er normalt 0,8-1,6μm | Vendevejen er kontinuerlig og Ra kan nå 0,4-0,8μm, hvilket er mere velegnet til tætning af overflader. |
| Oxidationsforbehandling | Det er nødvendigt at undgå rester af værktøjsmærker og kræver høje krav til forbehandling og rengøring. | Skæreoverfladen er tæt, mindre vanskelig at rengøre, og filmlaget er mere ensartet |
| Gældende deletyper | Vinge ribber, led, komplekse skaller, specialformede strukturelle dele | Turbineskiveaksel, hydraulisk ventilhus, transmissionsaksel, præcisionsled |
| batch konsistens | Afhænger af programmet og spændingens repeterbarhed, er udsvinget lidt større, når batchstørrelsen er stor. | Høj stivhed, bedre batchkonsistens, velegnet til store mængder præcisionsdele |
Konklusion: For luftfartsdele med ekstremt høje krav til koaksialitet og glathed foretrækkes drejningsfræsning; til komplekse specialformede konstruktionsdele er 3/5-akset fræsning mere fleksibel. I den faktiske produktion kan en hybrid proces med "drejning base + fræsning finish" overvejes for at balancere effektivitet og nøjagtighed.
Indkøbsevaluering Nøglepunkter og ofte stillede spørgsmål
Hvordan evaluerer man tolerancekontrolkapaciteten hos leverandører af titanlegeringer?
Kræv, at leverandører leverer en CPK-rapport (Process Capability Index) målrettet kritiske dimensioner CPK ≥ 1,33; kontrollere, om de har mellemliggende ældningsbehandlingskapaciteter og tredimensionelt testudstyr; bekræfte deres oxidationstank væskehåndtering og filmtykkelse prøvetagning inspektion poster.
Tages oxidtykkelsen med i den samlede delstørrelse?
ja. Oxidlaget fastgøres til grundmaterialet, og "før oxidation"-målene skal tydeligt fremgå af tegningerne. Det er normalt nødvendigt at efterlade en oxidationskvote på den parrende overflade, ellers vil oxidation forårsage interferens eller interferens.
Vil den hårde oxidfilm påvirke den ledende ydeevne?
Den hårde oxidfilm (Type III) er ekstremt isolerende. Hvis delene skal være ledende, skal standardfilmen (Type II) vælges, og filmtykkelsen skal kontrolleres inden for 10 μm, eller oxidlaget skal delvist fjernes fra kontaktfladen.
Hvor lang tid tager det, før spændingsdeformation opstår i tyndvæggede titaniumdele efter forarbejdning?
Uældet smedegods kan undergå betydelig deformation inden for 1-4 uger efter forarbejdning. Det anbefales at udføre vakuumældning umiddelbart efter forarbejdning og lade det stå stabilt i 72 timer før efterbehandling og test.
Hvad er minimumsgrænserne for vægtykkelse for overfladebehandling?
Hård oxidation er velegnet til dele med vægtykkelse >2 mm; standardfilm er velegnet til vægtykkelse >1mm. For ekstremt tyndvæggede dele (<1 mm) anbefales det at bruge PVD-belægning eller forstærkning af køling før anodisering for at undgå termisk skade.
afslutningsvis
Forarbejdningskvaliteten af rumfarts titanlegeringsdele afhænger af den systematiske kontrol af materialeegenskaber, procesparametre og overfladebehandling. Fra marginreservationen i DFM-stadiet, til stressaflastningen under forarbejdningen, til styringen af oxidationsbadet, påvirker hvert trin den endelige tolerance og filmintegritet. Ved at vælge leverandører med multi-akse forarbejdningskapacitet, mellemliggende ældningsprocesser og strenge filmtykkelsesdetektionssystemer, kan batchrisici reduceres effektivt, og pålideligheden af dele i barske servicemiljøer kan sikres.
Hvis dit projekt involverer titanlegering præcisionsdele eller overfladeoxidlagkontrol, er du velkommen til at sende tegninger og tekniske krav. Vi vil give målrettede DFM-forslag og tilbud baseret på procesgennemførlighed og toleranceevner.



