





I rumfartsområdet bærer aluminiumslegeringsdele ofte komplekse vekslende belastninger, og den resterende spænding, der genereres under bearbejdning, er hovedårsagen til deformation, dimensionsdrift og endda tidlig udmattelsesfejl. Derfor, mesterCNC-bearbejdning af luftfartsdele af aluminiumslegering og afspændingsudglødningHåndværket er afgørende. Denne artikel vil give en dybdegående analyse af temperaturvinduet, styring af kølehastighed, restspændingsdetektionsmetode og kombinationsstrategi med CNC-processen til udglødning af varmebehandling for at hjælpe ingeniører og indkøbspersonale med at udvikle en robust procesrute for at sikre, at strukturelle dele opretholder ekstrem høj dimensionsstabilitet og pålidelighed gennem hele livscyklussen.
Den fysiske mekanisme og kernemål for afspændingsudglødning
Under skæreprocesserne af aluminiumslegeringer, såsom fræsning og drejning, vil højhastighedskontakten mellem værktøjet og emnet frembringe lokal plastisk deformation og højtemperaturzoner. Under afkøling er overfladestrukturens tilbøjelighed til at undergå martensitisk eller lignende fasetransformation begrænset, og krympningen af den indre struktur blokeres, hvilket låser træk- eller kompressionsrestspændingen. For aluminiumslegeringer af luftfartskvalitet (såsom 7055, 2024, 6061 osv.), hvis disse spændinger overstiger 20%-30% af materialets udbyttegrænse, er det let at få revner til at initiere under overlejrede driftsbelastninger.
- Reducer interne stresstoppe: Ved at opvarme materialet til den dynamiske genvindingszone elimineres gitterforvrængningen, og spændingsniveauet reduceres normalt med 80%-95%.
- Forhindrer behandlingsdeformation: Eliminer spændingsubalance, sørg for dimensionsnøjagtigheden af præcisionsprofiler efter efterbehandling, og undgå forvrængning på mere end 0,02 mm, der kan forekomme i de efterfølgende måneder.
- Forbedre træthedslivet: Eliminer trækspændingskilder og forbedre træthedsmodstanden, som er en af kerneindikatorerne for accept af strukturelle dele til rumfart.
Bemærk: Afspændingsudglødning bruges normalt ikke til at ændre de makroskopiske mekaniske egenskaber af aluminiumlegeringer (såsom trækstyrke). Dens kerne er at "bevare størrelsen" og "vedligeholde sikkerheden" frem for at styrke materialet.
Afspændingsaflastende temperaturvinduer til almindeligt anvendte luftfartsaluminiumslegeringer
Forskellige kvaliteter af aluminiumslegeringer har store forskelle i deres varmebehandlingsfølsomhed. Den forkerte temperatur kan forårsage overdreven naturlig ældning (for ældningshærdelige legeringer) eller resultere i grove korn. Følgende er de anbefalede spændingsaflastningsparametre for flere almindelige luftfartsaluminiumlegeringer:
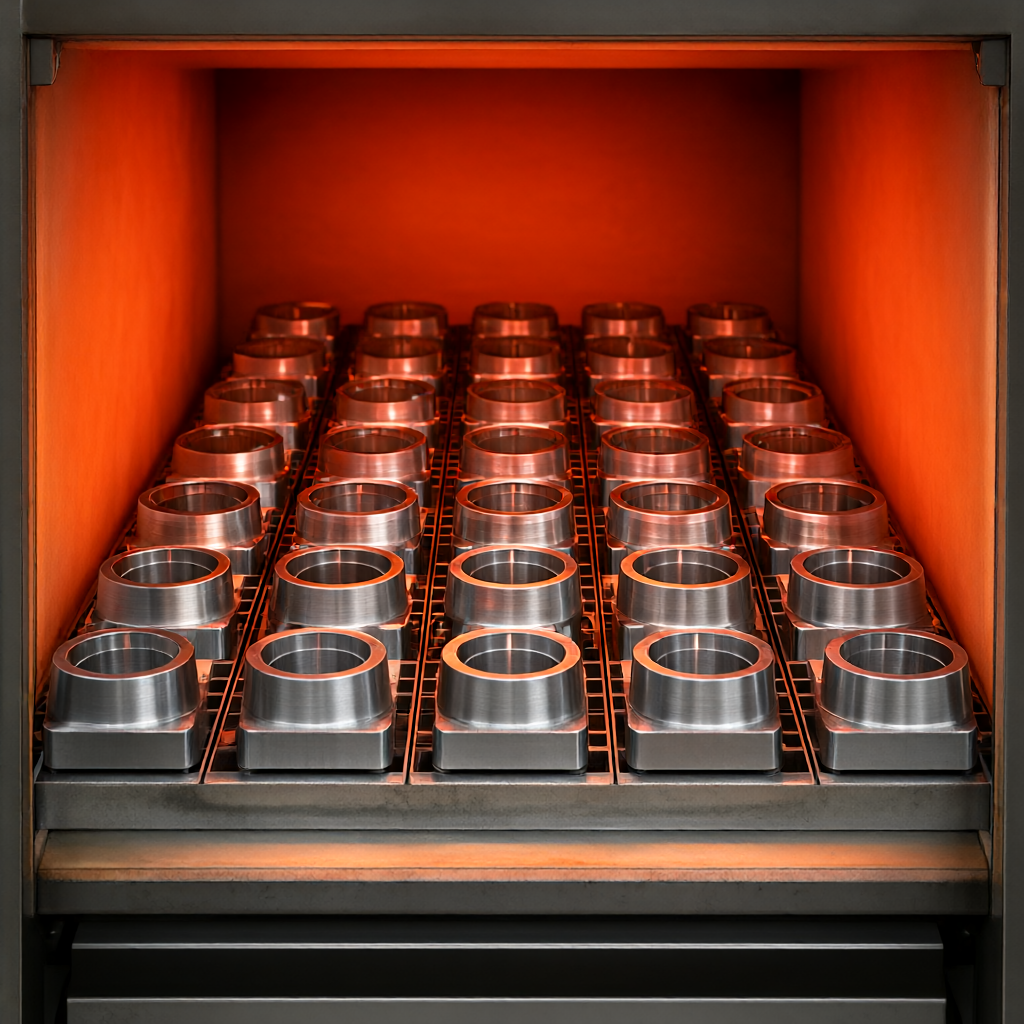
- 2xxx-serien (såsom 2024-T3): Anbefalet temperatur 250°C ± 10°C. Denne legering indeholder kobber og er temperaturfølsom. Det er strengt forbudt at overstige 260°C, ellers vil det forårsage korngrænsekorrosion og reducere modstandsdygtigheden over for korrosionstræthed. Holdetiden er typisk 1 time/tomme tykkelse.
- 6xxx-serien (såsom 6061-T6, 400°C): Afkøl med ovnen eller kontroller blæserhastigheden for at sikre, at forskellen mellem kernetemperaturen og overfladetemperaturen ikke overstiger 15°C.
- Hurtig afkølingszone (temperatur 100 stk
Eliminerer fuldstændig skærestress; efterbehandlingsdimensionerne er mere stabile; velegnet til masseproduktion Hårdheden falder efter udglødning, og efterbehandlingsværktøjerne slides hurtigt; det kan være nødvendigt at spænde fast igen, hvilket medfører risiko for akkumulerede fejl. Plan B: Groft halvbearbejdning efterfulgt af lokal udglødning Blanking → ru/halvfinish → lokal spændingsaflastning (lav temperatur og kort tid) → fin Høj hårdhed 7xxx aluminiumslegering, lille batch højværdidele Bevarer det meste af T6/T7 styrke; lille ændring i skæreydelse; høj præcision Ufuldstændig stresslindring; hvis delen har en tykkelsesovergangszone, kan den stadig deformeres; procesvinduet er snævert og vanskeligt at standardisere Plan C: Koldpresning i stedet for udglødning Blankering → Grovbearbejdning → Dybvalsning/kulblæsning → Finbearbejdning Bærende bolthuller og dele med høje udmattelseskrav Introducer gavnlig kompressionsstress; intet behov for varmebehandlingsudstyr; kort proces Kan ikke eliminere overordnet termisk stress; kun egnet til overfladetræthedsfølsomme områder; vanskeligt at justere procesparametre Til det meste bulk luftfartstilbehør (såsom sensorbeslag, rørsamlinger) udført af ShowyMetal anbefales detPlan A. Selvom efterbehandlingseffektiviteten falder en smule efter udglødning, ved at optimere værktøjsbelægninger (såsom PVD TiAlN) og mikrotilførselsstrategier, kan påvirkningen udlignes og udskiftes med 100 % gennemløbshastighed og dimensionsstabilitet af slutproduktet.
Ofte stillede spørgsmål (FAQ)
Har aluminiumslegering brug for ældningsbehandling efter afspændingsudglødning?
Dette afhænger af legeringsserien. For 1xxx- eller 5xxx-serier, der ikke er aldershærdelige, kræves der ingen yderligere ældning efter afspænding. For ældningshærdelige serier 2xxx, 6xxx og 7xxx, hvis der anvendes T6 eller T73 tempererede materialer, kan afspændingsudglødning delvist vende den forstærkende effekt. Normalt er processen indstillet til "isolering-langsom afkøling" frem for en komplet udfældningsproces. Hvis styrken skal genoprettes senere, skal kunstig aldring udføres igen, men det vil genindføre stress. Derfor er den bedste strategi at kontrollere udglødningstemperaturen, således at udfældningsfasen (GP-zonen osv.) samtidig med at eliminere intern spænding ikke gror, og derved bibeholder det oprindelige styrkeniveau.
Hvordan vurderer man, om afspændingsudglødning er "nok"?
Hovedsageligt baseret på to indikatorer: For det første om overfladens resterende trækspænding detekteret ved røntgendiffraktion er lavere end specifikationsværdien (sædvanligvis



