





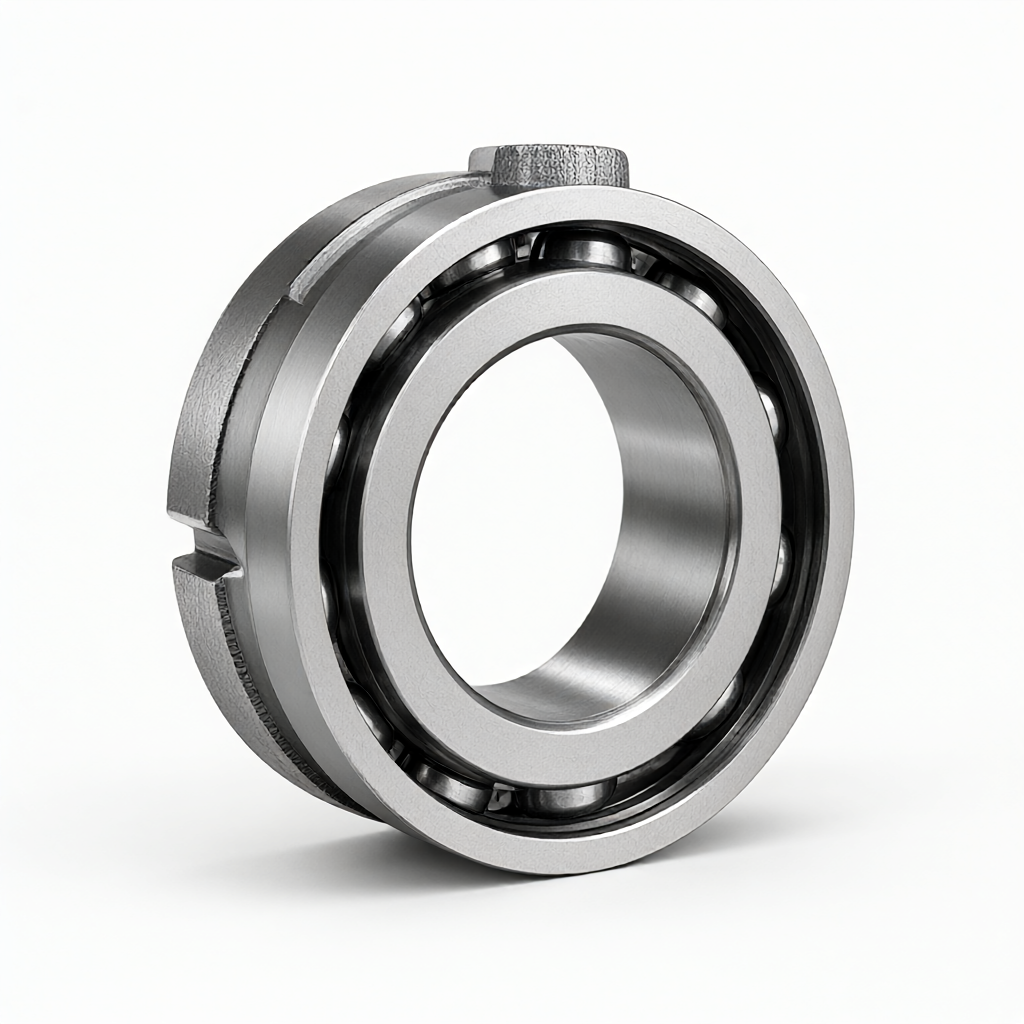
CNC-drejningsbearbejdning af CNC-værktøjsmaskiners spindellejesæde støbejernsdele er velegnet til præcisionssamling af mellemstore og store værktøjsmaskiners spindelkasser. ShowyMetal leverer højstyrke, gråt støbejern HT250 eller duktilt jern QT450-10 materialetilpasning. Den kombinerer CNC-drejning og fræsning af sammensatte processer for at opnå højpræcisionsbehandling af indre hulrundhed ≤0,005 mm og koaksialitet ≤0,01 mm. Efter at overfladen er sandblæst og spændingsaflastet, kan forkromning eller Dacromet anti-korrosion vælges for at sikre lydløs drift og langtidsstabilitet af lejet. Vi understøtter indgående tegninger og korrektur, og batchleveringstiden er 15-25 dage. Vi leverer også bekræftelse i første stykke og fuld tredimensionel koordinatinspektion gennem hele processen for at hjælpe dig med at reducere reparationshastigheden af spindelbokssamlingen.
Specifikationer og behandlingsmuligheder
Baseret på spindellejesædets strukturelle egenskaber leverer vi følgende tilpasningsmuligheder for at sikre, at den strukturelle styrke og dimensionelle nøjagtighed opfylder begge standarder:
- Materialevalg:HT250 (grå støbejern, god stødabsorbering, velegnet til høje stivhedskrav), QT450-10 (duktilt jern, trækstyrke ≥ 450MPa, velegnet til hårde belastningsforhold); udarbejde materialer efter den karakter, der er angivet på tegningen, og levere materialerapporter.
- Størrelsesområde:Udvendig diameter Ø120–Ø350 mm, godstykkelse 8–25 mm, vægt 2–15 kg (typisk værdi, kan justeres efter design).
- Nøgletolerancer:Indre hultolerance h5–h6 (typisk værdi Φ50H6 ±0,013 mm), koaksialitet ≤0,01 mm, parallelitet ≤0,02 mm/100 mm.
- Overfladeruhed:Lejesædehul Ra0,8μm, ydre overflade Ra3,2μm; dele med høj efterspørgsel kan nå Ra0,4μm.
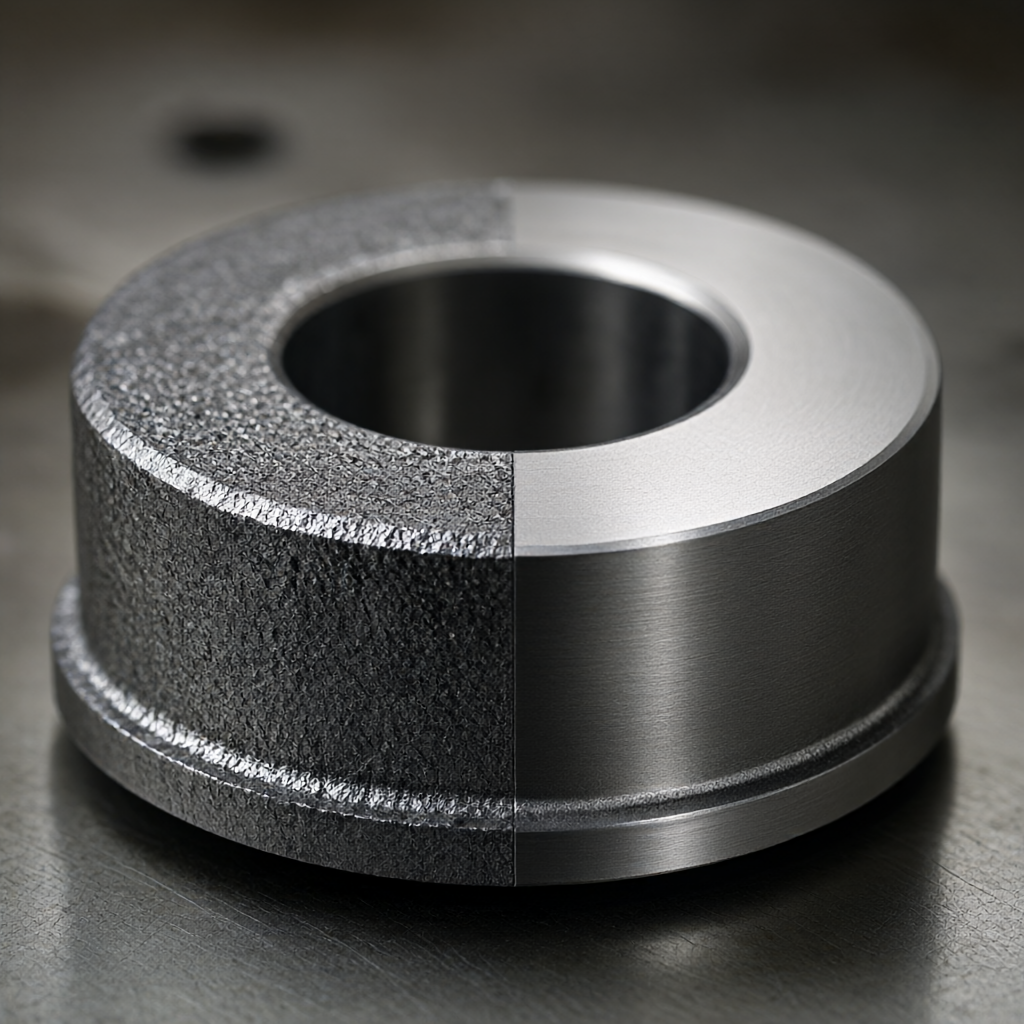
- Overfladebehandling:Sandblæsning (fjerner kalk, forbedrer belægningens vedhæftning), galvanisering, Dacromet (høj temperaturbestandighed, ingen brintskørhed), hårdforkromning (slidstyrke, tykkelse 25–50μm).
- Support til tilpasning:STEP/IGES 3D-filer og 2D-tekniske tegninger accepteres, og DFM-trinnet giver optimering af vægtykkelse, anbefalinger til trækvinkler og anbefalinger til spændingsudglødningsprocesser.
Proces- og udstyrskonfiguration
På grund af sin store størrelse og koncentrerede masse er spindellejesædet tilbøjeligt til at dreje deformationer og indre belastninger og kræver koordineret kontrol af flere processer. Vores 72 CNC-produktionslinjer er udstyret med dedikerede maskiner og dedikeret ledelse, og nøgleprocesserne anvender processen med "grovdrejning - ældning - findrejning - semi-finishing fræsning - finfræsning" for at sikre dimensionsstabilitet:
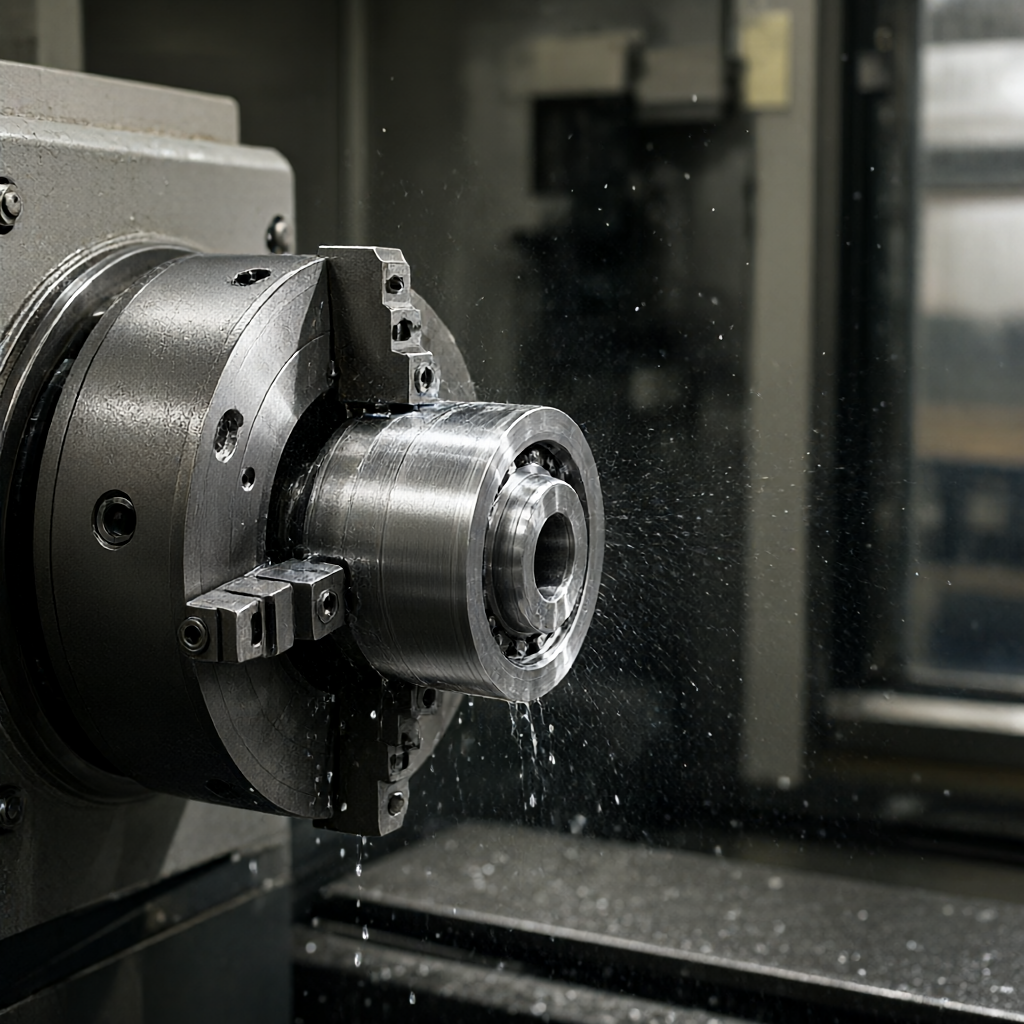
- CNC drejning:Anvendes til grov og findrejning af ydre cirkler, endeflader og indvendige huller, med en hastighed på 1200–1800 omdr./min. og en tilspænding på 0,15–0,25 mm/omdrejninger (efterbehandlingstrin) for at sikre rundhed og cylindricitet.
- 4-akset/5-akset fræsning:Det bruges til den sammensatte behandling af lejesædets monteringsflange, positioneringsstifthul og olierille. En fastspænding reducerer den kumulative fejl, og koaksialiteten er bedre end ±0,008 mm.
- Stressbehandling:Både råemner og grovbearbejdning udsættes for kunstig ældning (550–570°C, varmekonservering i 4–6 timer) for at eliminere restspænding og forhindre senere dimensionsdrift.
- Mind-bevægende hjælp:De små styrestolper, positioneringsstifter og andre dele, der understøtter lejesædet, skæres kontinuerligt ved hjælp af en centreringsmaskine, som øger effektiviteten med 30% og opnår højere dimensionskonsistens.
- Overfladebehandlingssynergi:Galvaniserings- og sandblæsningsprocesserne udføres i separate værksteder for at undgå krydskontaminering, og ensartetheden af belægningstykkelsen er inden for ±5μm.
Kapacitet, kvalitet og levering
Stabil levering og kvalitetssporbarhed er kernen i købsbeslutninger. Vi har etableret et inspektionssystem i tre niveauer af "indgående materialer - proces - forsendelse". Alle data opbevares i 5 år, og CMM-inspektionsrapporter kan til enhver tid hentes:
- Korrekturcyklus:Det vil tage 5-7 arbejdsdage (inklusive ældning og overfladebehandling) at levere den første dimensionelle inspektionsrapport og materialecertifikat.
- Bulk leveringstid:15–25 dage (50–500 stk. typisk rækkevidde), kapacitetselasticitet til ±20 % ordreudsving.
- Inspektionsudstyr:ZEISS Contura tredimensionelle koordinater (nøjagtighed 2,5+0,002L mm), Mitutoyo ruhedsmåler, pneumatisk måleinstrument (indre hul online detektering), hårdhedstester (Rockwell/Brinell).
- Forsendelsesstandarder:100 % tilfældig inspektion i fuld størrelse, nøgledimensioner er strengt inspiceret i henhold til AQL 0.65; emballage bruger trækasser + tørremiddel + antirustfilm for at forhindre rust under forsendelse eller langdistancetransport.
- DFM understøtter:Gratis procesgennemgang, påpegning af potentielle risikoområder for støbedefekter, anbefaling af armeringslayout, optimering af spændeplaner og reduktion af prøve- og fejlomkostninger.
Materialevalg og overfladebehandling sammenligning
Under forskellige arbejdsforhold påvirker materiale- og overfladekombinationen af spindellejesædet direkte levetiden og vedligeholdelsescyklussen. Den følgende sammenligning er til designreference. Det endelige valg skal bestemmes baseret på hastighed, belastning og omgivende luftfugtighed:
| Sammenligningselement | HT250 + Dacromet | QT450-10 + hårdforkromning | HT250 + Sandblæst Galvaniseret |
|---|---|---|---|
| trækstyrke | ≈250 MPa | ≥450 MPa | ≈250 MPa |
| Stødabsorbering | Fremragende (grafitpladestruktur) | God (stødabsorberende pude påkrævet) | Fremragende |
| Korrosionsbestandighed | 850°C højtemperaturbestandighed, saltspray 720h | Syre- og alkalibestandig, saltspray 480h, slidbestandig | Generelt, saltspray 120h, økonomisk type |
| Typiske anvendelser | Tung belastning, lav hastighed, høj temperatur værksted | Høj hastighed, tung belastning og høje krav til slidstyrke | Medium og lav hastighed, tørt miljø, omkostningsfølsomt |
| Indvirkning på leveringstid | Standard 15-25 dage | +3 dage (plating-kø) | Standard 15-20 dage |
Bemærk: Overfladehårdheden efter hårdforkromning er HV800–1000, og friktionskoefficienten er reduceret til 0,1–0,15, hvilket er velegnet til hyppig start og stop af spindlen; Dacromet har ingen risiko for brintskørhed og er mere velegnet til brug med akselsystemer i guldstål.
FAQ
Kan spindellejesædets indre hultolerance stabilt nå h5-niveau?
Kan. Ved at bruge 4-akset drejning og fræsning kombineret med engangsopspændingsbehandling kontrolleres det indre huls koaksialitet til ≤0,008 mm, og batch-kvalificeringsraten for h5 (såsom Φ60H5 +0,039/0 mm) er mere end 99 %. Før forsendelse testes det pneumatiske måleinstrument et efter et, og dataregistreringer vedhæftes.
Vil den stressaflastende ældning af støbejernsdele påvirke leveringstiden?
Ingen indvirkning. Ældningsprocessen planlægges efter grovbearbejdning og før færdigbearbejdning og planlægges parallelt med varmebehandling/overfladebehandling uden at tilføje yderligere kalendertid; kun når ordremængden stiger, kan den udskydes i 1-2 dage og vil blive varslet på forhånd under DFM-fasen.
Understøtter det ikke-standard tilpasning og tegningsoptimering?
støtte. STEP/IGES/SolidWorks-filer accepteres, og ingeniørteamet vil give feedback på DFM-udtalelser inden for 24 timer, herunder vægtykkelsesbalance, støbning af filet, trækvinkel og forslag til spændepunkter. En optimeret version af tegningen kan leveres gratis.
Hvordan vælger man overfladebehandling? Er der risiko for brintskørhed?
Dacromet og sandblæsning galvanisering har ingen risiko for brintskørhed; behandling med brintskørhed (200°C/2 timer) og inspektion er påkrævet efter hårdforkromning. Hvis akselsystemet er lavet af højstyrkelegeret stål, foretrækkes Dacromet eller sandblæsning + epoxybelægning for at undgå brintskørhed, der kan få spindlen til at knække.
Hvad er minimumsordremængden (MOQ) for bulkordrer?
MOQ 1 styk (korrektur), batchstørrelse anbefales at være ≥50 stykker for at fortynde skimmelsvamp og procesfejlretningsomkostninger; leveringstiden for 100-500 styk er stabil på 15-20 dage, ≥500 styk kan leveres i flere batches, og den første batch af prøver vil blive sendt til bekræftelse inden for 7 dage.
Start dit spindelhustilpasningsprojekt
Send 3D-tegninger eller 2D-ingeniørtegninger til din virksomheds e-mail, med angivelse af materialer, mængde og målleveringsdato, og vi vil svare med et tilbud og DFM-udtalelse inden for 4 timer. Understøtter proofing verifikation, reducerer masseproduktionsrisici og gør spindelbokssamlingen vellykket første gang.



