





Industrirobottens ledreduktionshus er den bærende kernekomponent i præcisionstransmissionssystemet, som direkte bestemmer robottens gentagne positioneringsnøjagtighed og driftsstabilitet. ShowyMetal leverer tilpassede CNC-fræsetjenester til 7075 aluminiumslegering eller rustfrit stål. Gennem fem-akset samtidig bearbejdning og raffineret overfladebehandling realiserer den den integrerede præcisionsstøbning af planetgearets hulrum inde i huset og den udvendige monteringsflange, hvilket giver robotproducenter strukturelle delestøtte med høj stivhed, let vægt og stærk batchkonsistens.
Specifikationer og tilpasningsmuligheder
I lyset af den enestående stræben efter vægtreduktion og styrke af robotled, er materialevalget i denne del hovedsageligt lavet af luftfartskvalitet 7075 aluminiumslegering, som tager hensyn til både letvægt og vibrationsmodstand. Til høj belastning eller specielle anti-korrosionskrav kan 316L rustfrit stål eller 45# stål også bruges. Forarbejdningsdimensionerne dækker normalt længde-, bredde- og dybdeintervallet fra 50 mm til 500 mm, og tolerancerne er strengt kontrolleret. Den lineære dimensionstolerance kan normalt nå ±0,01 mm, og den parrende overfladeruhed kontrolleres inden for Ra0,4μm, hvilket effektivt reducerer transmissionsfejlen forårsaget af gearets indgrebsafstand.
- Materialekvalitet:7075-T65 aluminiumslegering, 304/316L rustfrit stål, 45# stål, 42CrMo, understøtter tilpasning af forskellige ingeniørplast.
- Behandlingsstørrelse:Den samlede kuvertstørrelse er 50-500 mm, og specialformede strukturer kan tilpasses fuldt ud efter 3D-tegninger.
- Tolerancestandarder:Den normale tolerance er ±0,02 mm, og den præcise parringsoverflade kan nå ±0,01 mm.
- Overfladebehandling:Anodisering (10-20μm), hård oxidation, sandblæsning, sortfarvning, trådtrækning og mikrobue oxidation, etc., udseendet er fri for ridser og urenheder.
Gældende industrier og typiske anvendelsesscenarier
Skallen er meget udbredt inden for fremstilling af industrirobotter, intelligente logistiksorteringssystemer, automatiseret medicinsk billedbehandlingsudstyr og high-end halvlederudstyr. Dens kerneværdi ligger i at løse problemet med skaldeformation forårsaget af komplekse ledbevægelser. Fem-akset bearbejdning af det indvendige gearstøtteakselhul og den ydre flangepositioneringsoverflade er fuldført gennem en fastspænding, hvilket reducerer den kumulative fejl forårsaget af flere positioneringer og forbedrer jævnheden af reduceringens drift. Eksteriørets højglansfinish gør det også til at opfylde de strenge krav til visuel skønhed og rustforebyggelse af avancerede automatiserede produktionslinjer.
Konfiguration af kerneproces og produktionsudstyr
Præcisionsbearbejdning er afhængig af matchningen af udstyrsnøjagtighed og proceslogik. Med udgangspunkt i 72 CNC-udstyr med forskellige specifikationer tilpassede produktionsteamet procesplaner for forskellige skalstrukturer. For reduktionshuse med flere rumlige skæringer eller vinkelakselhuller indeni skal der anvendes et femakset bearbejdningscenter til samlingsskæring. Værktøjets sidekanter kan passe til den sfæriske hulrumsvæg for at undgå bearbejdning af blinde vinkler; til strukturer domineret af roterende legemer, bruges en CNC-centreringsmaskine eller en drejnings-fræsemaskine til synkron drejning af de indre og ydre cirkler for at forbedre koaksialiteten. Med hensyn til kvalitetskontrol af udseende bruges en speciel armatur til positionering. Efter bearbejdning af de indre funktioner vendes og behandles den ydre overflade. Skærevejen og spindelhastigheden er strengt kontrolleret for at sikre, at overfladen af skallen efter anodisering giver en ensartet højglans uden nogen appelsinskal-effekt eller spånknusning.
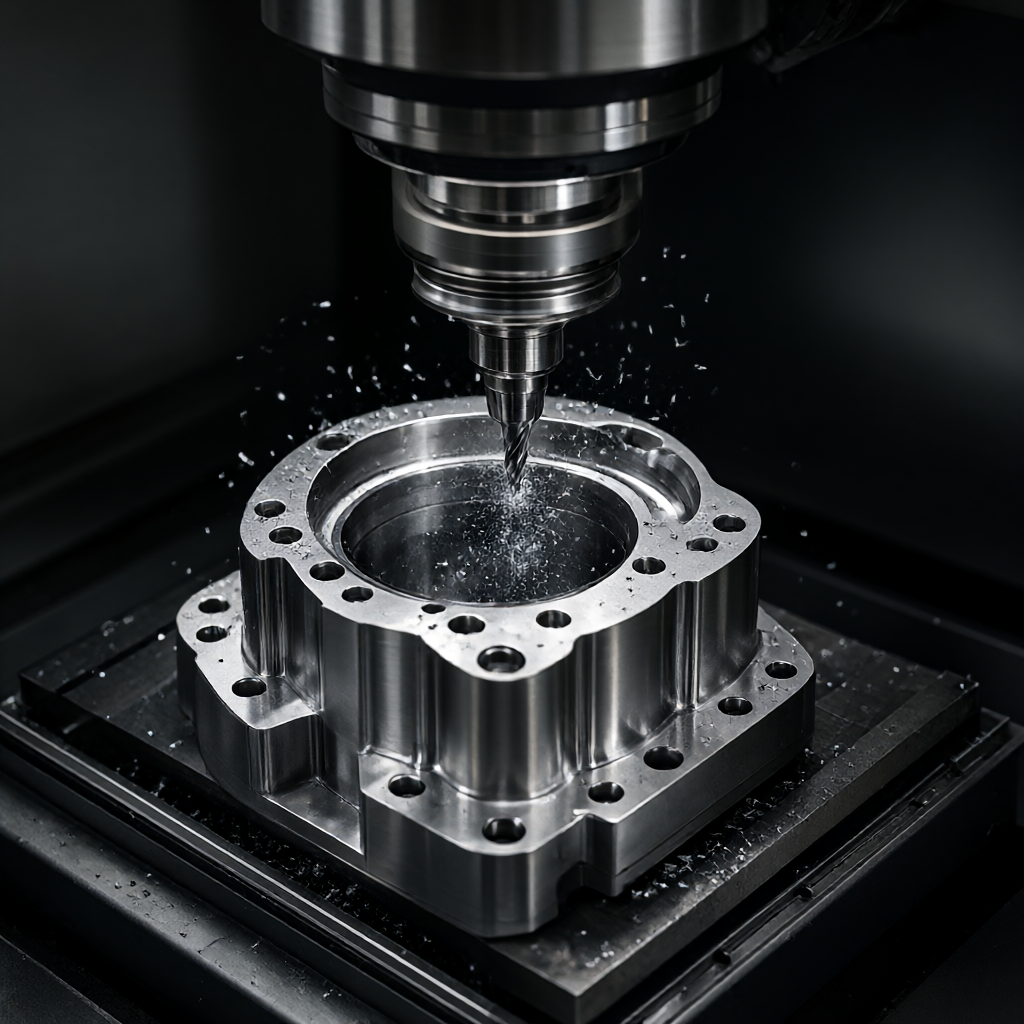
Sammenligning af løsninger: fem-akset fræsning og drejning-fræsning kombineret bearbejdning
| Kontrastdimensioner | Fem-akset fræsning | Drejning og fræsning kombineret bearbejdning |
|---|---|---|
| Gældende delfunktioner | Indeholder komplekse specialformede hulrum, skrå akselhuller og ikke-roterende overfladestrukturer | Hovedsageligt cylindrisk overflade, kræver en fastspænding for at fuldføre indvendig, udvendig og endefræsning |
| Koaksialitetskontrol | Afhænger af armaturets placering og kræver streng ombygning af designbasis | Drejning og fræsning er integreret for naturligt at sikre høj koaksialitet mellem akselhullet og den ydre cirkel. |
| Bearbejdningseffektivitet | Hyppige værktøjsskift, velegnet til enkelte dele med komplekse strukturer eller små og mellemstore partier | En enkelt værktøjslinje fuldender flere processer, hvilket i høj grad forkorter ekspeditionstiden |
| Udseende kvalitetskontrol | Multifacetteret skæring kræver streng kontrol af overfladeskærermærker | Ved kontinuerlig drejning kan overfladefinishen nemmere nå Ra0,4μm eller derover. |
Inspektionssystem og batch leveringstid
Kvalitet er bundlinjen i fremstillingen. Fra lager af råmaterialer til forsendelse af færdige produkter udføres fem niveauer. Indgående materialeinspektion bruger et spektrometer til at kontrollere materialesammensætning og metallografi; under den første artikelbekræftelsesfase verificerer ingeniører og kvalitetsinspektører i fællesskab tredimensionelle koordinatrapporter; procesinspektioner kontrollerer tilfældigt dybden og matchende dimensioner af nøgleakselhuller på en proportional basis; en fuldskala inspektion udføres før forsendelse med fokus på at bruge optiske projektorer og ruhedsmålere til at kontrollere overfladekvaliteten. Leveringstiden for masseproduktion kontrolleres normalt inden for 15-25 dage, prøvetagningscyklussen er kort, og R&D-teamet kan hurtigt reagere på designændringer. Produktionsplanlægningssystemet kan justeres fleksibelt, så det matcher kundernes multi-frekvens projektknudepunkter.
Ofte stillede spørgsmål (FAQ)
Hvad er tolerancen for præcisions-tilpasningsoverfladen på reduktionshuset?
Gennem samarbejdet mellem det fem-aksede bearbejdningscenter og højpræcisionsarmaturen styres den dimensionelle tolerance af den parringsoverflade normalt inden for ±0,01 mm, og cylindriciteten og koaksialiteten kan tilpasses i henhold til de specifikke krav i tegningerne.
Hvordan sikrer man, at der ikke efterlades knivmærker efter at have behandlet det dybe hulrum inde i skallen?
Ved at anvende en nedfræsningsstrategi og mangefacetterede skæreværktøjer, kombineret med en strategi med lille skæredybde og stor værktøjsfremføring, forbedres overfladekvaliteten, samtidig med at stivheden sikres. Efter bearbejdningen er afsluttet, forfines de svære at bearbejde døde hjørner.
Hvor lang tid tager korrekturcyklussen normalt?
Konventionel strukturel prototyping har en kortere cyklus. Procesanalyse og bearbejdningsarrangementer kan normalt afsluttes inden for 3-5 arbejdsdage, og en 3D-model DFM reviewrapport kan leveres inden for 48 timer.
Hvor mange dage tager leveringstiden til masseproduktion?
Baseret på den eksisterende produktionskapacitet på 72 enheder, er levering af store mængder ordrer normalt afsluttet inden for 15-25 dage, afhængigt af den strukturelle kompleksitet og krav til overfladebehandlingsprocessen.
Kan du give anodiseret sort behandling til 7075 aluminiumslegeringsbeklædning?
Den understøtter konventionelle anodiseringsfarver såsom sort og militærgrøn, og filmtykkelsen styres til 10-20μm, hvilket kan opfylde kravene til korrosionsbestandighed og visuel ensartethed og kan give farvekortsammenligning til bekræftelse.
Få skræddersyede løsninger
Hvis du udvikler en ny generation af ledreduktionshuse, eller står over for udsving i masseproduktionens udseendekvalitet, er du velkommen til at indsende tegninger eller 3D-modeller til ingeniørteamet. Baseret på specifikke strukturelle karakteristika vil vi give DFM-forslag, herunder bedre materialekvaliteter, procesruteopdeling, værktøjsoptimering og udseendekvalitetssikring for at hjælpe dig med at forkorte R&D-verifikationscyklussen. Send tegninger med det samme for et præcist skøn.



