





Værktøjslevetiden og værktøjsskiftfrekvensen i aluminiumslegering tre-akset bearbejdning bestemmer direkte de samlede omkostninger og leveringsstabilitet ved masseproduktion. For ingeniører og indkøbere, der bruger 6061, 6063, 5052 og andre aluminiumslegeringer til CNC-fræsning, er det langt fra nok at stole på vag erfaring med "hvor længe værktøjet holder"; Der skal etableres en kvantificerbar værktøjsskiftemodel baseret på materialekvalitet, skæreparametre, værktøjsgeometri og overfladebelægning. Denne artikel giver en komplet praktisk ramme fra fejlmekanisme, parameteroptimering, processammenligning til acceptkriterier for at hjælpe dig med nøjagtigt at kontrollere omkostningsdelingen af værktøjer i ét stykke under produktionsplanlægning og tilbud.
Skæreegenskaber af aluminiumslegering og hovedfejlstilstande for værktøjsslid
Direkte påvirkning af materialeegenskaber på skærende værktøjer
Den termiske ledningsevne af aluminiumslegering er omkring 150-200 W/(m·K), hvilket er meget højere end for ståldele, men den har høj skæreplasticitet og er tilbøjelig til vedhæftning. Hårdheden af 6061-T6 er omkring 95-105 HV, og den for 5052-H32 er omkring 55-65 HV. Jo blødere materialet er, jo lettere er det for aluminiumsspåner at samle sig på værktøjets riveoverflade (BUE, Built-Up Edge). Når først BUE er dannet, vil det ændre den faktiske spånvinkel, hvilket resulterer i dimensionel afdrift og overflade ru, som er almindelige årsager til dimensionelle afvigelser i tre-akset bearbejdning.
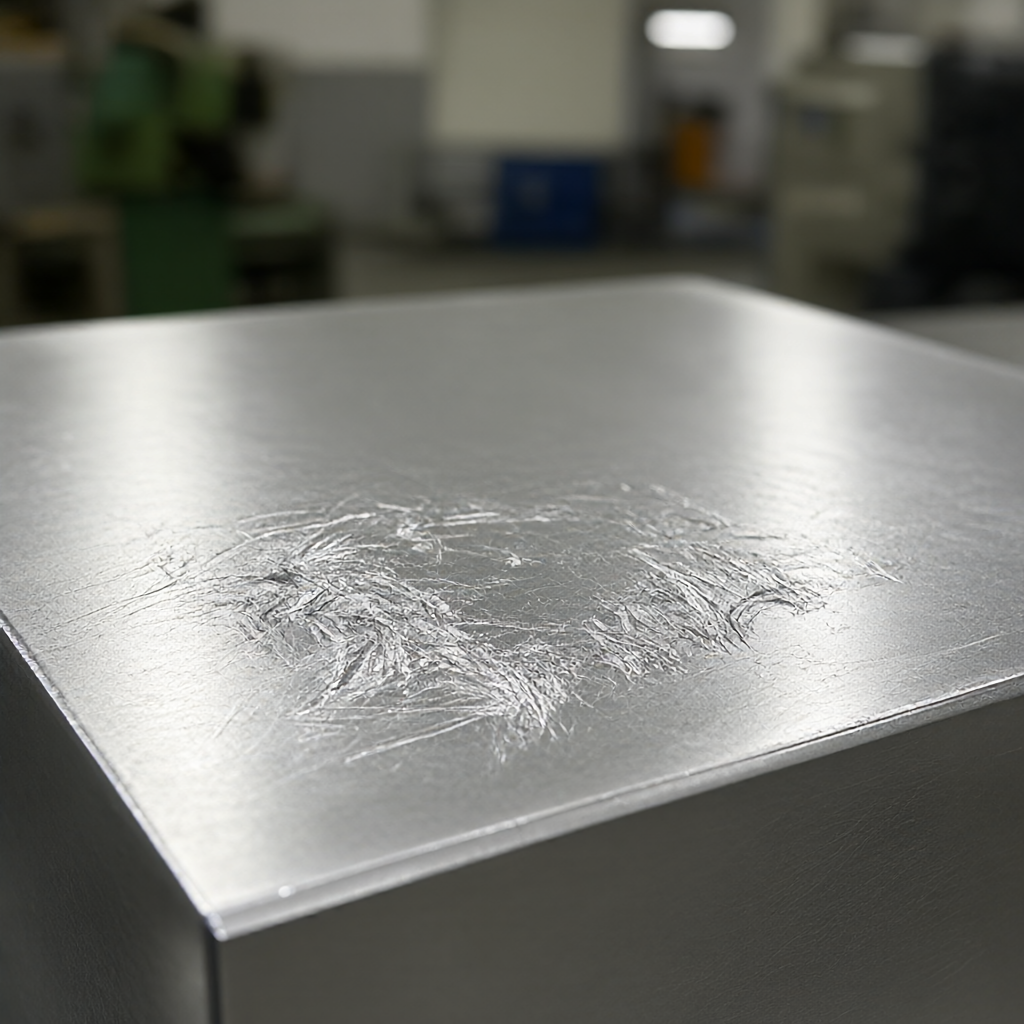
Hvis belægningen af højtemperatur-legerings- eller hårdmetalskæreværktøjer vælges forkert, vil der forekomme diffusionsslid ved friktionsgrænsefladen af aluminiumslegeringen. Almindelige TiN-belægninger klarer sig rimeligt godt ved grovfræsning 6061, men ved færdigfræsning under 0,1 mm har ubelagte eller AlTiN-belagte endefræsere af hårdmetal mikrodiameter en mere stabil levetid. Fejltilstande præsenterer normalt tre typer:Rivefladeslitage (VB), flankeslid (VB), afhugning. Blandt dem er flankeslid kernegrundlaget for bedømmelse af værktøjsudskiftning snarere end subjektiv følelse.
Hvorfor kan vi ikke bruge ståldele til at dække aluminiumslegeringer?
Stålbearbejdning fokuserer på den varme hårdhed og slidstyrke af hårdmetal eller CBN, mens aluminiumslegeringer er mere opmærksomme på værktøjets "non-stickness" og spånevakueringsevner. Hvis ståldeles høje spindelhastighed og store fremføringsstrategi anvendes, vil aluminiumsspåner let vikle sig rundt om værktøjshalsen, hvilket resulterer i øget vibration og øget risiko for afslag. Derfor, når tre-akset bearbejdning af aluminiumslegeringer, skal værktøjets levetid modelleres separat, og ståldelestandarder kan ikke direkte transplanteres.
Kerneprocesparametre, der påvirker værktøjets levetid
Skærehastighed og foderafvejning
Ved bearbejdning af 6061 aluminium med hårdmetal pindfræsere er den generelt anbefalede skærehastighed Vc i området 300–500 m/min. For hver stigning på 50 m/min i Vc falder værktøjslevetiden med ca. 30%-40% ifølge Taylors formel. Tilspændingen fz er begrænset af antallet af værktøjstænder: For et 3-tands D10-værktøj, hvis fz er indstillet til 0,15 mm/z, skal spindelhastigheden konverteres med Vc. Under grovfræsning skal du bruge en stor radial skæredybde (80%–100% af D) og en moderat aksial skæredybde (2D–4D) for at holde værktøjskanttemperaturen stabil; til finfræsning skal skæredybden reduceres til 20 %-30 % af D for at forbedre overfladefinish og forlænge værktøjets levetid.
Nøgleprincipper:Hold fremføringen pr. tand fz i området 0,1–0,25 mm/z, for at undgå for lille fz, der får klingen til at "pløje" på emnets overflade i stedet for at skære, hvilket vil fremskynde flankeslid. For 5-akset eller 4-akset kobling, hvis levetiden af de 3-aksede segmenter beregnes separat, skal den ikke-skærende tid under koblingsdrevet elimineres, ellers vil levetidsstatistikken blive forvrænget.
Køle- og smørestrategier
Forarbejdning af aluminiumslegeringer bruger normalt minimumsmængdesmøring (MQL) eller tørskæring. Vandopløselige skærevæsker kan få aluminiumsspåner til at udvide sig, gøre spånfjernelsen vanskelig og let korrodere emnet. Ved brug af MQL anbefales et dysetryk på 5–8 bar for præcis dækning af skærezonen. Hvis emnet er en tyndvægget del eller en let deformeret struktur, vil utilstrækkelig afkøling føre til termisk deformation, hvilket vil føre til ustabile dimensionelle afvigelser og indirekte forkorte værktøjets effektive levetid - fordi operatøren ofte vil stoppe for måling og genopfyldning af værktøj.
Valg af værktøjsgeometri og belægning
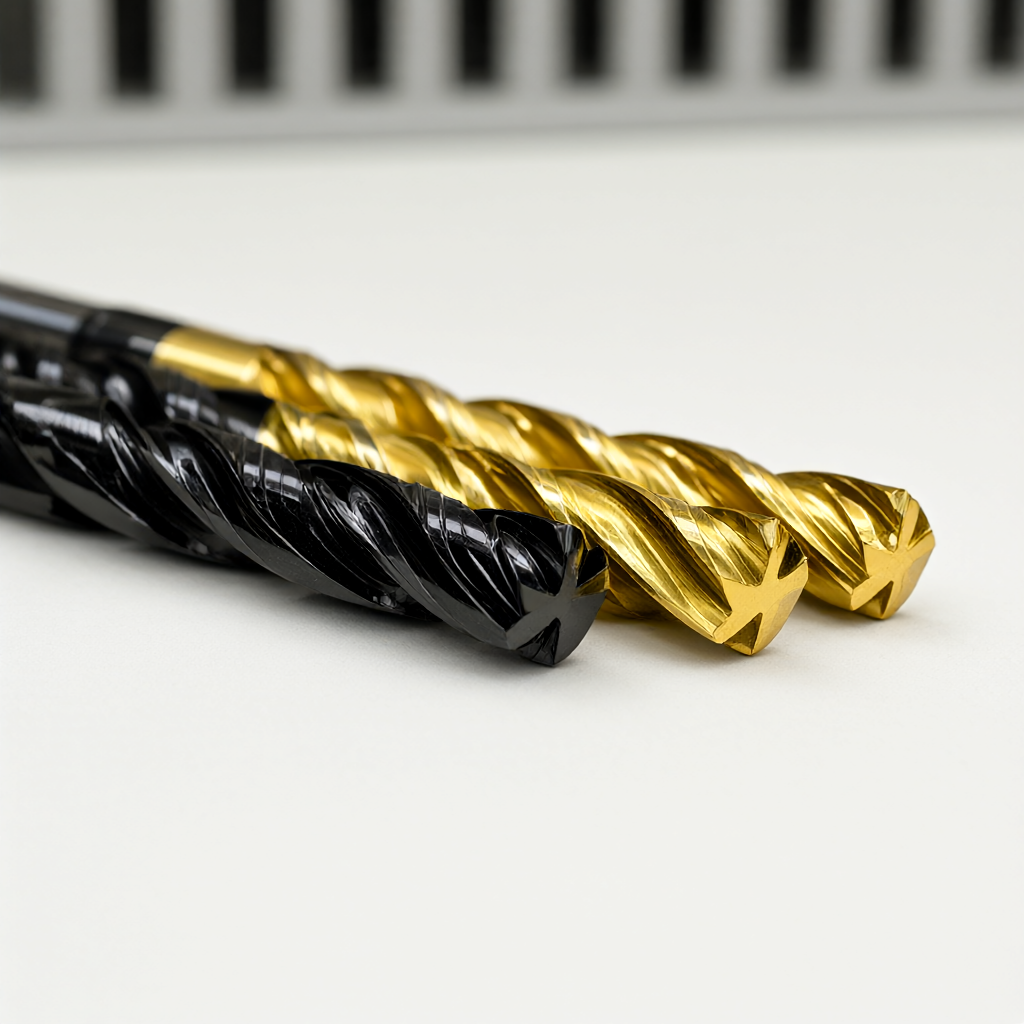
Værktøjet med positiv skråvinkel (12°–20°) er velegnet til ren fræsning og glat spånfjernelse; den negative skråvinkel øger kantens styrke og er velegnet til afbrudt skæring. Med hensyn til belægning har DLC (diamantlignende carbon) belægning en lav friktionskoefficient i aluminiumsbehandling og reducerer BUE betydeligt; AlTiN-belægning har højere hårdhed og er velegnet til siliciumholdige aluminiumslegeringer (såsom A380). Når belægningens integritet skaller af, vil den lokale temperatur stige kraftigt, og levetiden vil falde dramatisk. Derfor skal belægningsvedhæftningen af skæreværktøjerne inspiceres, før de lægges til opbevaring.
Frekvensberegning af værktøjsskift og produktionsplanlægningsmodel i tre-akset bearbejdning
Etabler værktøjslivsdatabase
Hyppigheden af værktøjsændringer bør ikke gættes, men bør være baseret på historiske data. Det anbefales at etablere en levetidstabel baseret på "materialekvalitet × værktøjsmodel × typiske arbejdsforhold". For eksempel: 6061-T6, 3-tands D10 hårdmetal pindfræser, Vc 400 m/min, fz 0,18 mm/z, grovfræsning, målt gennemsnitlig levetid på 45–55 stk. Disse data skal dække de tre stadier af prøveskæring af det første stykke, midterste parti og sidste stykke, og medianen bruges som grundlag for produktionsplanlægning.
Indført under produktionsplanlægningSikkerhedsfaktor 0,8: Hvis den estimerede levetid er 50 styk, vil der blive arrangeret en værktøjsskifteinspektion for hver 40 bearbejdede styk. Dette forhindrer det sidste stykke i at blive skrottet på grund af værktøjsoverskridelser, mens der efterlades en buffer til levering. For ordrer med en batchstørrelse på mere end 1.000 stk. opsættes en værktøjsinspektionsknude i fuld størrelse (inklusive flankeslidmåling) for hver 200 stk.
Kriterier for vurdering af værktøjsslid
Værktøjsskiftet kan ikke bedømmes blot ud fra "lyden bliver højere" eller "overfladen bliver hvid". De kvantitative standarder er som følger:
- Flankeslid VB ≤ 0,2 mm: Fortsæt med at bruge og efterse hver 50 stk.
- VB 0,2–0,3 mm: Nedbrudt brug, kun halvfinish før færdigfræsning tilladt, ikke til endelig overfladebrug.
- VB ≥ 0,3 mm eller der opstår skår: skrot det med det samme, og det er forbudt at omarbejde det og derefter bruge det på overflader med kritiske dimensioner.
- Overfladeruhed Ra overstiger den øvre grænse for tegningen (såsom forringelse fra Ra0,8 til Ra1,2): Selvom VB ikke overstiger standarden, bør værktøjet udskiftes, fordi mikroskopisk vedhæftning har påvirket udseendet.
Sammenligning af forskellige værktøjsløsninger i tre-akset bearbejdning af aluminiumslegeringer
Når man vælger en model, skal man finde en balance mellem levetid, omkostninger og forarbejdningskvalitet. Følgende er en sammenligning af to typiske løsninger, egnet til masseproduktion af 6061 aluminiumsdele:
| Kontrastdimensioner | Mulighed A: Hårdmetal + DLC belægning, 3 tænder positiv spånvinkel | Mulighed B: Højhastighedsstål + ubelagt, 4 tænder negativ spånvinkel |
|---|---|---|
| Anvendelige materialer | 6061, 7075, A380 og andre almindelige aluminium- og siliciumholdige legeringer | 5052, 1050 og andre rent aluminium eller blødt aluminium, strukturelle dele med lav styrke |
| Typisk levetid (6061 grovfræsning) | 800–1500 m skærelængde eller 300–600 stk | 200–400 m skærelængde, eller 80–150 stk |
| Omkostningsdeling pr. værktøj | Lavere (lang levetid, ca. 0,15-0,3 yuan/styk efter amortisering) | Højere (kort levetid, ca. 0,4-0,8 yuan/enhed efter amortisering) |
| Overfladekvalitet øvre grænse | Ra0,4–0,8 μm, ikke let at klæbe, med høj udseende konsistens | Ra0,8–1,6 μm, tilbøjelig til BUE, kræver hyppig rengøring |
| Effekt af værktøjsskiftefrekvens | Eftersyn for hver 200 stk., minimal nedetid | Inspicer hver 50 stykker, hvilket forstyrrer batchtakten |
| Forslag til relevante scenarier | Ordrer med store mængder, høje krav til udseende og stramme leveringstider | Lavt volumen, ikke-udseendevendte, omkostningsfølsomme interne komponenter |
Hvis ordren kræver Ra0,4 μm, og batchstørrelsen overstiger 500 stykker, er Mulighed A bedre med hensyn til samlede omkostninger og udseendekonsistens; hvis det er en prototype-forsøgsproduktion eller intern strukturel del, accepterer Mulighed B en højere frekvens af værktøjsskift til gengæld for en reduktion i værktøjs indkøbsomkostninger. Blandet brugsstrategier (B for grovfræsning, A for finfræsning) er også almindelige optimeringsmetoder, men den dimensionelle tilladelse til overdragelsesprocessen skal kontrolleres strengt.
Nøglepunkter for værktøjskonsistenskontrol og -accept i masseproduktion
Procesinspektion og første artikelbekræftelse
Når hyppigheden af værktøjsskift er høj, er den største risiko "manglende kalibrering af værktøjet efter ændring af værktøjet", hvilket resulterer i Z-retnings værktøjsindstillingsafvigelse. Efter hvert værktøjsskift skal Z-akse værktøjsstangkalibrering udføres, og fejlen kontrolleres inden for ±0,02 mm. Den første artikelbekræftelsesproces skal omfatte: visuel inspektion af værktøjsslid, overfladeruhed Ra-måling (en bærbar ruhedsmåler anbefales, og gennemsnittet af trepunktsmålinger tages) og tre-koordinat prøveudtagningsinspektion af nøgledimensioner. Hvis Ra eller størrelsen af det første stykke er uden for tolerance, er det nødvendigt at gennemgå, om værktøjets levetid har nået kritisk eller kølesvigt.
Fuld forsendelsesinspektion og kvalitetssporbarhed
For udseendesdele er mikroskopisk ruhed forårsaget af værktøjsslid vanskelig at opdage med det blotte øje, men vil fremstå som "appelsinhud" eller farveforskel efter sprøjtning eller anodisering. Derfor er det nødvendigt at udføre en 100 % inspektion af glansen eller ruheden af de vigtigste overflader inden forsendelse. Etabler et værktøjsbatch-sporbarhedssystem: Hvert værktøj har en pålidelig kode, der registrerer dets skærelængde, udskiftningstid og tilsvarende emne-batch. Når kunder klager over overfladefejl, kan den specifikke værktøjsbatch og slidstatus hurtigt lokaliseres for at undgå skrotning af hele batchen.
Fælles liste over undgåelse af fejl
- Værktøjspassivering: Brug et metallografisk mikroskop til at inspicere skærkanten tilfældigt før opbevaring. Værktøj med en radius på mere end 10 μm passivering bør poleres eller kasseres.
- Belægningsafskalning: Ved transport og opbevaring af knive skal de placeres oprejst for at undgå at støde ind i hinanden; brug sugekopper i stedet for nåle-næsetang ved håndtering.
- Spånudledning er blokeret: Aluminiumsspåner er nemme at få viklet ind. Blæs automatisk chipsene for hver 20 stykker, eller tilføj en knivløftende handling i programmet.
- Værktøjsindstillingsdrift: Den termiske fejl i Z-retningen i værktøjsmaskinen skal kompenseres efter 30 minutters opvarmning. Nulstilling af værktøjet efter skift af værktøj kan eliminere 90 % af Z-retningsafvigelsen.
FAQ: Hyppige spørgsmål om værktøjslevetid i tre-akset bearbejdning af aluminiumslegeringer
Hvor ofte skal du skifte værktøj, når du behandler aluminiumslegeringer?
Der er ingen fast tid, den skal bedømmes efter klippelængden eller antallet af stykker. Normalt når hårdmetalværktøjets flankeslid 0,2-0,3 mm, eller værktøjet skal udskiftes for hver 300-500 bearbejdede stykker (afhængigt af Vc og fz). Det anbefales at etablere en levetidstabel og planlægge produktionen efter en sikkerhedsfaktor på 0,8.
Hvor meget længere holder et DLC-belagt værktøj end en almindelig belægning?
Under 6061 finfræsningsforhold er DLC-belægningens levetid normalt 30%-50% længere end almindelig TiN-belægning på grund af dens lave friktionskoefficient og stærke anti-adhæsion. Prisen er dog relativt høj, så beslutninger skal tages ud fra omkostningsfordelingen pr. styk, frem for blot at se på enhedsprisen for værktøjet.
Hyppigheden af værktøjsskift er for høj, hvilket resulterer i leveringsforsinkelser. Hvordan optimerer man?
Kontroller først, om Vc/fz overskrider det anbefalede område for værktøjet; for det andet, bekræft, om kølingen er effektiv; overvej endelig at anvende "grov og fin opdeling"-strategien, ved at bruge billigt højhastighedsstål til den hårde fræsesektion og højtydende hårdmetal til den fine fræsesektion, så den overordnede rytme er mere stabil.
Hvordan kan man hurtigt afgøre, om værktøjet er blevet slidt ud over grænsen?
Den enkleste metode: mål flankeslid VB (mikroskop eller slidmåler); den hurtigere metode: bearbejd 3 prøver, mål Ra og kritiske dimensioner. Hvis Ra forringes med mere end 0,2 μm, eller størrelsen overstiger tolerancen med 50 %, skal værktøjet udskiftes med det samme. Det anbefales ikke at dømme ud fra skærefornemmelse alene.
Hvordan bruges data om værktøjslevetid til tilbud og DFM-anbefalinger?
Inkorporer de delte omkostninger for et enkelt værktøj (samlet værktøjspris ÷ antal levetidsstykker) i tilbudsmodellen. DFM-stadiet anbefaler at ændre funktioner med kort værktøjslevetid (såsom dybe hulrum, indre fræsning med lille diameter) til strukturer, der er nemme at bearbejde, eller at anbefale, at kunder accepterer højere Ra-værdier for at balancere omkostninger og leveringstid.
Konklusioner og anbefalinger til handling
Værktøjets levetidsstyring af tre-akset bearbejdning af aluminiumslegering er i det væsentlige et firedimensionelt samarbejde mellem "parameter × værktøj × proces × data". Kun ved at ændre værktøjsskift fra "baseret på erfaring" til "baseret på data" kan vi reducere enhedsomkostningerne og stabilisere leveringstiden uden at gå på kompromis med udseendets kvalitet. Hvis du vurderer værktøjsomkostningerne og udseenderisikoen ved en ny masseproduktionsplan af aluminiumsdele, kan du sende os tegningerne og batchstørrelsen. Baseret på den faktiske behandlingsdatabasen for 72 CNC-udstyr, vil vi give målrettede forslag til valg af værktøj og forudsigelser om levetid og samarbejde med DFM-optimering for at sikre, at batchkonsistensen og udseendekvaliteten falder inden for det forudsigelige område. Send gerne 2D/3D-tegninger for at få et detaljeret tilbud inklusive værktøjsandelsomkostninger.



