





Inden for præcisionsfremstilling,Tre-akset CNC-bearbejdningstolerancerDet er kerneindikatoren, der afgør, om en del kan bestå montage og funktionstest. For ingeniører og indkøb kan en forståelse af ISO 2768-standardtolerancerne og IT-kvalitetssystemet reducere omkostningerne ved forsøg og fejl betydeligt. Tre-akset fræsning kan normalt opnå generelle tolerancer på ±0,05 mm til ±0,1 mm. Under velkontrollerede forhold, med præcisionsarmaturer og online inspektion, kan det høje nøjagtighedskrav på ±0,01 mm opnås stabilt. Baseret på produktionspraksis forklarer denne artikel detaljeret tre-aksede CNC-tolerancestandarder, indflydelsesfaktorer og acceptmetoder for at hjælpe dig med at undgå behandlingsrisici i designfasen.
Analyse af tre-akset CNC-bearbejdningstolerancesystem
Jo mindre tolerance, jo bedre. For snævre tolerancer vil øge forarbejdningsomkostningerne og skrotraterne markant. Branchestandarder henviser normalt til ISO 286-1 eller GB/T 1804 for klassificering. I tre-akset CNC fræsning er fælles tolerancezoner opdelt som følger:
- Klasse IT12 (løs tolerance): Velegnet til strukturelle dele eller ikke-parrende overflader, den lineære dimensionsfejl kontrolleres normalt inden for ±0,5 mm.
- IT9-IT10 klasse (middel tolerance): Standardbehandlingsevneområdet for tre-akset CNC. Den lineære dimensionstolerance er for det meste omkring ±0,1 mm, hvilket er velegnet til de fleste mekaniske konnektorer.
- IT7 niveau (præcisionstolerance): Kræver præcisionsarmaturer og værktøjskompensation, den lineære tolerance kan nå ±0,05 mm eller strammere, og bruges ofte til at matche overflader og referenceflader.
- IT6 niveau og derunder (høj præcision): Tæt på ±0,01 mm-niveauet, kræver værksteder med konstant temperatur, forudjusterede værktøjer og hyppige dimensionsinspektioner, velegnet til vigtige strukturelle dele inden for luftfart og medicinske applikationer.
Det skal bemærkes, at tre-akset CNC-bearbejdning hovedsageligt er rettet mod de tre lineære retninger X, Y og Z. Hvis delen involverer geometriske tolerancer såsom hældning, bueform eller vertikalitet, er kontrolvanskeligheden højere end for lineære dimensioner, og de geometriske tolerancekrav (GD&T) skal markeres separat.
Nøglefaktorer, der påvirker tre-akset CNC-tolerancenøjagtighed
For den samme tegning kan toleranceydelsen variere flere gange under forskellige procesbetingelser. Følgende fire faktorer bestemmer direkte, om tolerancen kan opfylde standarden:
Værktøjsslid og diameterkompensation
Værktøjer slides naturligt under skæreprocessen. Hvis værktøjskompensationsparametrene ikke opdateres i tide, vil der opstå kumulative fejl i den faktiske skærestørrelse. For eksempel, hvis diameteren på en pindfræser slides 0,02 mm, hvis den ikke kompenseres, vil hulvæggen eller den ydre diameter afvige direkte med 0,02 mm. Derfor skal værktøjsradiuskompensation udføres gennem prøveskæring eller en sonde før bearbejdning.
Deformation af fastspænding af emnet
Tyndvæggede dele eller slanke skafter vil undergå elastisk deformation under armaturets klemkraft. Efter at klemmen er frigivet, springer emnet tilbage, hvilket får den faktiske størrelse til at afvige fra den teoretiske værdi. For aluminiumslegeringsdele med en vægtykkelse mindre end 1 mm anbefales det at reservere et deformationstillæg på 0,05 mm-0,1 mm ved beregning af tolerancer, eller at bruge en segmenteret fastspændingsproces.
Termisk deformationskontrol
Skærevarme får arbejdsemnet og værktøjsmaskinens styrene til at udvide sig. Om sommeren eller under kontinuerlig højhastighedsskæring kan termisk deformation nå op på 0,01 mm-0,02 mm. Ved bearbejdning af præcisionsdele anbefales det at arrangere en tilstrækkelig afkølingstid på 2-4 timer, eller at udføre afsluttende efterbehandling i et miljø med konstant temperatur (20±1°C).
Materialeegenskaber og skæreparametre
Forskellige materialer har forskellig skæremodstand. For eksempel har aluminiumslegering lav skærekraft, lille deformation og let at kontrollere tolerancer; mens 304 rustfrit stål har kraftig skærehærdning, hurtig værktøjsslid og relativt store toleranceudsving. Rimelig valg af rotationshastighed og tilspændingshastighed for at bevare værktøjets skarphed er grundlaget for stabile tolerancer.
Sammenligning af tre-aksede CNC-tolerancemuligheder for almindelige materialer
Forskellige materialer har en væsentlig indflydelse på vanskeligheden ved at opnå tolerancer. Følgende tabel viser den generelle toleranceydelse og anbefalede overfladeruhed for almindelige materialer under tre-akset CNC-bearbejdning til reference i designfasen:
| Materialekvalitet | Generel lineær tolerance (inden for 100 mm) | Anbefalet overfladeruhed (Ra) | Vanskeligheder med tolerancekontrol |
|---|---|---|---|
| 6061 aluminiumslegering | ±0,02 mm | Ra 0,8-1,6 μm | Materialet er blødt, og det er nemt at få kniven til at glide og svinge, så fremføringshastigheden skal kontrolleres. |
| 45 gauge stål | ±0,03 mm | Ra 1,6-3,2 μm | Høj styrke, værktøjet slides hurtigt og kræver regelmæssig udskiftning af værktøj. |
| 304 rustfrit stål | ±0,05 mm | Ra 3,2 μm | Dårlig varmeledningsevne, let at akkumulere chips, store toleranceudsving, kræver tilstrækkelig køling |
| PEEK ingeniørplast | ±0,02 mm | Ra 0,8 μm | Materialet absorberer fugt og deformerer og skal opbevares i et konstant temperatur- og fugtighedsmiljø i 24 timer før forarbejdning. |
Hvis tolerancekravene er strengere end de konventionelle værdier i tabellen, anbefales det tydeligt at markere "præcisionsbearbejdning" eller specificere den geometriske tolerance på tegningen, og bekræfte med forarbejdningsfabrikken på forhånd, om det er nødvendigt at bruge fem-akset kobling eller drejning-fræsning kompositteknologi i stedet.
Tre-akset CNC-bearbejdningstolerancedetektionsmetode
Hvorvidt tolerancer overholdes, skal baseres på sporbare måledata. Almindelige detektionsmetoder omfatter:
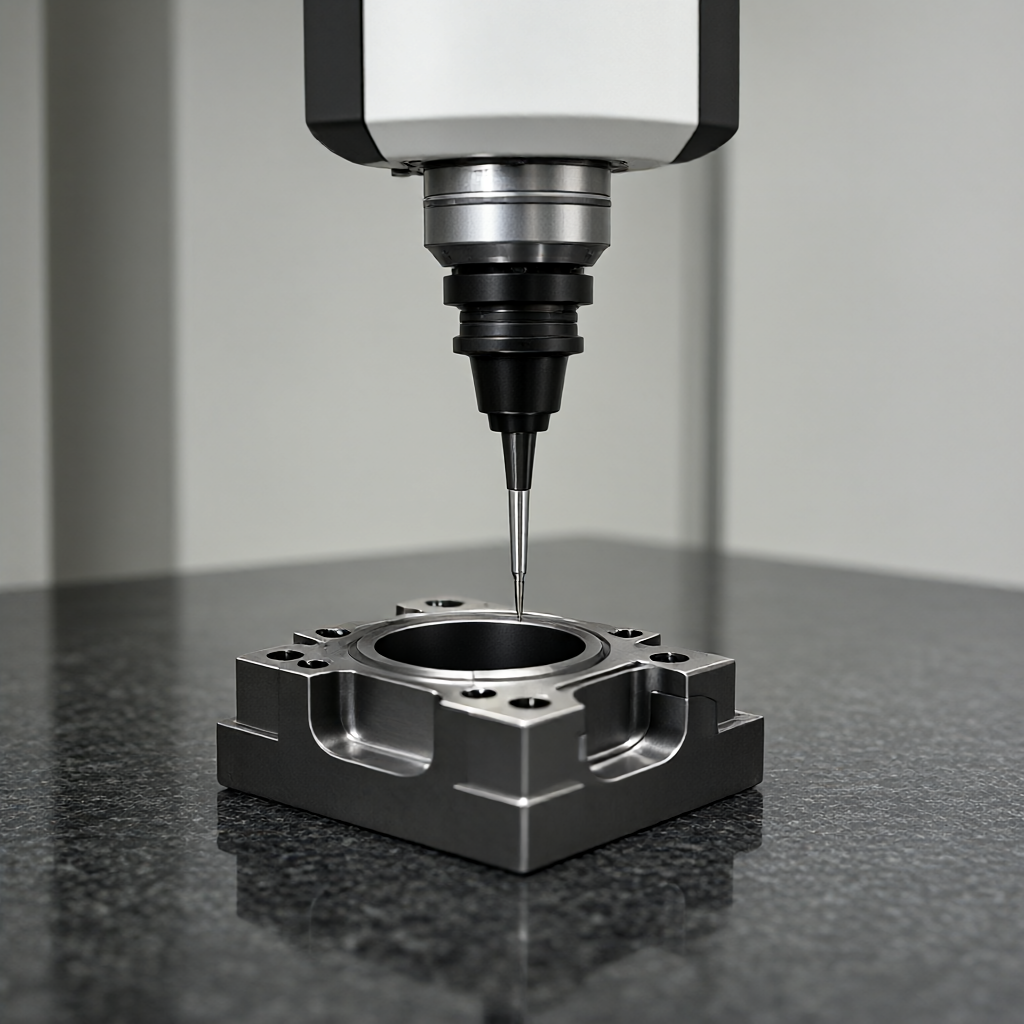
- Koordinat målemaskine (CMM): Nøjagtigheden kan nå ±0,002 mm, hvilket er guldstandarden for accept af præcisionsdele. Velegnet til at detektere komplekse geometriske tolerancer, såsom fladhed og koaksialitet.
- Instrument til optisk billedmåling: Berøringsfri måling, velegnet til sprøde materialer eller tyndvæggede dele for at undgå dimensionsfejl forårsaget af kontaktkraft.
- Højdemåler og skydelære: Konventionel dimensionsinspektion, nøjagtighed ±0,01 mm, skal kalibreres ved hjælp af en standardblok og er kun egnet til tilfældig inspektion af store partier af almindelige dele.
- Ruhedsmåler: Overfladekvalitet påvirker direkte montagefriktion og tætningsydelse og skal testes i overensstemmelse med GB/T 1031-standarderne.
I masseproduktion anbefales det at implementere en kontrol på tre niveauer af "første artikel i fuld størrelse inspektion + procesinspektion + forsendelsesprøvetagningsinspektion". Det første stykke skal inspiceres fuldt ud af CMM før efterfølgende bearbejdning kan udføres for at undgå systematiske fejl.
Design- og mærkningsspecifikationer for tre-aksede CNC-tolerancestandarder
Uregelmæssig mærkning på tegninger er hovedårsagen til for store tolerancer og øgede kommunikationsomkostninger. Følgende punkter skal følges:
Definer standardtoleranceniveauer: Hvis den specifikke tolerance ikke er markeret, skal standardstandarden (såsom GB/T 1804-m eller ISO 2768-m) angives i titellinjen på tegningen for at undgå behandling i henhold til standard "generel medium tolerance", hvilket resulterer i for løs pasform.
Nøglemål er markeret individuelt: For nøgledimensioner som f.eks. sammenkoblingsflader, lokalisering af stifthuller og tætningsflader skal tolerancezoner markeres separat (såsom Ø20 H7, Ø20 k6), og der kan ikke stoles på standardtolerancer. Monteringstolerancer skal beregnes i henhold til GB/T 1800-standarden for at sikre, at minimumsafstanden eller interferensen opfylder funktionskravene.
Geometrisk tolerance (GD&T) Annotation: Tre-akset CNC er god til at kontrollere lineære dimensioner, men har svag kontrol over geometriske tolerancer såsom position og rundhed. For eksempel er koaksialitetskravet for to huller 0,05 mm. Blot at kontrollere den lineære tolerance for hvert hul kan ikke sikre, at koaksialitetsreferencen skal markeres separat.
Undgå snævre tolerancer: Mærkning ±0,01 mm på den ikke-passende overflade og den ikke-forseglende overflade er meningsløs og vil øge behandlingstiden og skrothastigheden markant. Ved at følge princippet om "funktion først, økonomisk og rimelig", er ikke-kritiske dimensioner lempet til ±0,1 mm eller endnu bredere.
Tre-akset CNC tolerance anomali undersøgelse og optimeringsstrategi
Når tolerancerne i masseproduktion fortsætter med at afvige fra standarden, skal du fejlfinde i henhold til følgende logik:
- Kontrol af værktøjsstatus: Mål den faktiske diameter af værktøjet efter slid og opdater værktøjskompensationsparametrene. For hårdmetalværktøjer oprettes der en konto til styring af værktøjets levetid, og værktøjsudskiftning eller værktøjsreparation er obligatorisk for hver 100 behandlede stykker.
- Optimeret spændemetode: Til tyndvæggede dele skal du bruge lavspændingsmetoder (såsom pneumatiske klemmer, svampepuder) og løsne klemmerne og vente 5-10 minutter før efterbehandling for at tillade arbejdsemnet at restituere sig elastisk før efterbehandling.
- Termisk deformationskompensation: Registrer reglerne for dimensionsændringer under forskellige omgivelsestemperaturer og opret en termisk kompensationsmodel. Lad emnet hvile i et miljø med konstant temperatur i mindst 2 timer, før det afsluttes.
- Program- og procesjusteringer: Reducer mængden af tilbageskæring til efterbehandling (anbefalet 0,1 mm-0,2 mm), og reducer fremføringshastigheden for at forbedre overfladekvaliteten og dimensionsstabiliteten. For dele med dybe kaviteter, arrangere skæresekvensen rimeligt for at undgå forvridning forårsaget af stresskoncentration.
Gennem ovenstående systematiske undersøgelse kan de fleste tre-akse CNC-toleranceabnormaliteter lokaliseres og løses inden for 48 timer, hvilket undgår, at hele batchen bliver skrottet.
FAQ
Hvad er standardtolerancerne for tre-akset CNC-bearbejdning?
Hvis tegningen ikke er markeret, implementeres GB/T 1804-m (medium præcision) eller ISO 2768-m normalt som standard, og den lineære dimensionstolerance er ca. ±0,1 mm til ±0,2 mm i intervallet 0,5 mm til 1 mm. Det anbefales dog, at standardstandarderne markeres tydeligt på tegningerne for at undgå uklarhed.
Kan tre-akset CNC stabilt opnå ±0,01 mm tolerance?
Kan. I et værksted med konstant temperatur, ved hjælp af præcisionsarmaturer og online-inspektion, kan tre-akset CNC opnå en højpræcisionstolerance på ±0,01 mm. Det skal dog bemærkes, at denne nøjagtighed er følsom over for værktøjsslid og termisk deformation, så inspektionsfrekvensen og styringen af værktøjets levetid skal øges.
Påvirker overfladeruhed tolerancer?
Overfladeruhed (Ra) påvirker ikke dimensionstolerancen, men påvirker montagefriktion, tætning og udmattelseslevetid. Stor ruhed (Ra>3,2μm) vil medføre, at den faktiske spalte i parringsfladen bliver større. Det anbefales at markere både måltolerance og ruhedskrav på tegningerne.
Hvad er forskellene mellem tre-aksede CNC-tolerancer for rustfrit stål og aluminiumslegeringer?
Aluminiumslegering har lille skærekraft, stor deformation og let at kontrollere tolerancer (±0,02 mm); rustfrit stål har dårlig varmeledningsevne, er let at hærde og har lidt større toleranceudsving (±0,05 mm). Ved bearbejdning af rustfrit stål er det nødvendigt at bruge skarpe værktøjer og tilstrækkeligt kølemiddel til at kontrollere termisk deformation og opbygget kant.
Hvordan vælger man den passende tolerancestandard?
Vælg i henhold til delens funktion: vælg IT6-IT8-kvalitet (±0,01-0,05 mm) til den parringsoverflade; vælg IT10-IT12 kvalitet (±0,1-0,5 mm) til den ikke-passende strukturelle overflade. Undgå at pålægge snævre tolerancer på ikke-kritiske dimensioner for at reducere forarbejdningsomkostninger og skrotmængder.
Konklusioner og anbefalinger til handling
Tre-akset CNC-bearbejdningstolerancestandarder er ikke isolerede tekniske parametre, men en systematisk konstruktion af design, teknologi, materialer og test. Forståelse af IT-kvalitetssystemet, beherskelse af materialeegenskaber og standardisering af tegningsmærker er nøglerne til at kontrollere toleranceomkostninger og sikre kvalitet. Hvis du har behov for forarbejdning af præcisionsdele, kan du henvise til vores overfladebehandlingsprocesinstruktioner og tolerancekontrolproces. Velkommen til at sende tegninger og tekniske specifikationer, og vores ingeniørteam vil give DFM-forslag og detaljerede tilbud inden for 24 timer for at hjælpe dig med at optimere dit design og hurtigt levere højpræcisionsdele.



