





Mekanik og fejlgrænser for materialevalg af aluminiumslegering til robotsamlinger
I designet af kollaborative robotter, seks-aksede robotarme og kraftige reduktionshuse, bestemmer valget af aluminiumslegeringer til samlinger direkte hele maskinens levetid og stabiliteten af rytmen. Udvælgelsen kan ikke kun se på flydespændingen, men skal udførligt overveje udmattelsesgrænsen, krybemodstand, svejsedeformationskontrol og overfladebehandlings bindingsstyrke. Når mange ingeniører til at begynde med vælger aluminium 6061 eller 7075, ignorerer de ofte spændingskoncentrationseffekten under dynamiske belastninger, hvilket resulterer i mikrorevner i det sfæriske lejes sædehul efter 100.000 operationer. Den korrekte tilgang er at beregne den tilladte spænding baseret på samlingens maksimale arbejdsradius, spidsmoment og slagbelastning og derefter matche materialekvaliteten og varmebehandlingsstatus.
For højhastigheds frem- og tilbagegående arme er vægtreduktionsfordelene ved aluminiumlegering betydelige. Sammenlignet med stålsamlinger reduceres aluminiumslegeringsvægten med 60% -70%, hvilket i høj grad kan reducere drivmotorens inerti og forbedre reaktionshastigheden. Imidlertid er den termiske udvidelseskoefficient for aluminium omkring 2,3 gange den for stål. I det åbne og lukkede servosystem vil dimensionsdriften forårsaget af temperaturforskellen direkte påvirke positionsnøjagtigheden, hvis den ikke kompenseres gennem strukturen. Derfor skal indvirkningen af materialets termiske ledningsevne og lineære varmeudvidelseskoefficient på samlingsfrigangen evalueres samtidigt under materialevalgsfasen.
Sammenligning af parametre for almindelige mærker og analyse af gældende arbejdsforhold
Almindeligt anvendte aluminiumslegeringer til robotsamlinger er hovedsageligt opdelt i 6000-serien (Mg-Si) og 7000-serien (Zn-Mg-Cu). 7000-serien har højere styrke, men lidt svagere korrosionsbestandighed, mens 6000-serien har afbalancerede overordnede egenskaber og er nem at bearbejde. Følgende er en typisk præstationssammenligning af de to kernekarakterer:
| Karakter/status | Trækstyrke (MPa) | Flydestyrke (MPa) | Massefylde (g/cm³) | Træthedsgrænse (MPa) | Vigtigste fordele | Typiske samlinger |
|---|---|---|---|---|---|---|
| 6061-T6 | 310 | 275 | 2,70 | 103 | God bearbejdelighed, korrosionsbestandighed, svejsning mulig | Ikke-bærende beslag, lille belastning leddelt arm, sensorhus |
| 7075-T651 | 570 | 505 | 2,85 | 296 | Høj styrke, høj stivhed i forhold til vægt, slidstyrke | Kraftig leddelt arm, reduktionsflange, højpræcisions lejesæde |
Det kan ses af dataene, at træthedsgrænsen på 7075-T651 er tæt på 300 MPa, hvilket er meget højere end de 103 MPa på 6061, hvilket betyder, at 7075 under skiftende belastninger kan modstå en mindre sikkerhedsfaktor. Til samlinger, hvor der er kombinerede bøjnings-torsionsspændinger, er 7075 førstevalg. Svejseydelsen af 7075 er dog ekstremt dårlig. Hvis fugestrukturen kræver lasersvejsning eller nitning, skal 6061 eller 6082 anvendes som basismateriale. Som en højstyrkeopgradering af 6061 har 6082-T6 en flydespænding på 270-300 MPa og bevarer god svejsbarhed. Det er et kompromis mellem styrke og fremstillingsproces.
CNC-bearbejdning deformation kontrol og tolerance design
Den varme, der genereres under skæring af aluminiumslegeringer, kan let føre til mikroskopisk plastisk deformation, især for tyndvæggede ledarme. Residual intern stress er en stor fejlrisiko ved bearbejdning af 7075 materialer. Med hensyn til teknologi anbefales det at bruge multi-pass skæring, kontrollere finishdrejning/finishfræsning tillægget ved 0,2-0,3 mm, bruge højhastigheds hårdmetalværktøjer, rotere med 8000-12000 rpm og justere fremføringsmængden i henhold til længden af cantileveren. For leddelte arme med et aspektforhold større end 10 anbefales det at tilføje en mellemliggende ældningsbehandling eller lade den stå i mere end 48 timer efter forarbejdningen er afsluttet før finslibning for at frigøre resterende spænding.
Tolerancedesign skal tage hensyn til termisk drift. Sfæriske lejehusboringer kræver normalt H7 eller H8 tolerance og Ra 0,8 ruhed. Hvis den omgivende temperatur svinger ±5°C, er den lineære termiske udvidelseskoefficient på 7075 23,6 μm/(m·K), og en 100 mm lang del vil producere en dimensionsændring på 2,36μm. Præcisionssamlinger bør forbeholde sig denne tolerance på designstadiet eller bruge en interferenspasning for at kompensere for termiske huller under montering. Ved CNC-bearbejdning kan brugen af et værksted med konstant temperatur (20±1°C) reducere dimensionsudsving betydeligt og sikre batch-konsistens.
Effekt af overfladebehandling på ledfriktion og udseende
Robotled kræver ikke kun strukturel styrke, men deres udseende er også nøglen til menneske-computer-interaktion. Den blotlagte aluminiumslegeringsoverflade er tilbøjelig til oxidation, og friktionskoefficienten er ustabil, hvilket påvirker lejets levetid. Almindeligt anvendte behandlinger omfatter anodisering, mikrobueoxidation og PVD-belægning. Tykkelsen af den anodiserede film er normalt 15-25μm, hårdheden kan nå mere end HV300, og slidstyrken er stærkt forbedret. For højfrekvente bevægelige dele anbefales hård anodisering (Type II/III) med en filmtykkelse på 25-40μm og bedre korrosionsbestandighed. Mikrobueoxidation genererer et keramisk-metalkompositlag på overfladen med en hårdhed på HV600+, som er velegnet til sammenføjninger med høj slidstyrke.
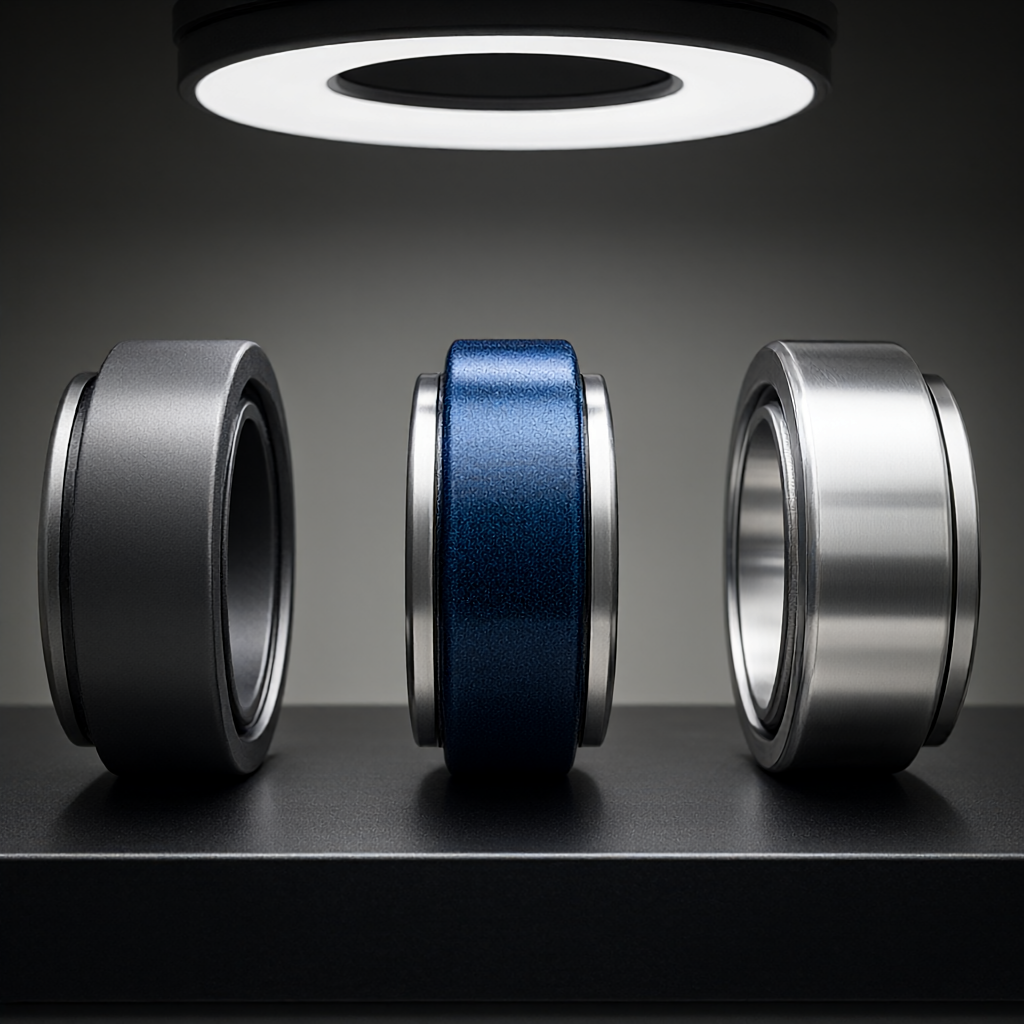
Med hensyn til udseendekvalitet er højglans og ingen ridser kernen i batch-konsistensen. Hvis den anodiseres direkte efter bearbejdning, vil knivlinjer fremkomme og påvirke udseendet. Det anbefales, at den synlige nøgleoverflade finmales til 0,1 mm, eller at der anvendes en elektrolytisk poleringsproces for at opnå en finish under Ra0,4μm. Galvanisering (såsom nikkel, krom) vil øge kvaliteten og korrosionsrisikoen og bruges sjældent i robotsamlinger, medmindre der er særlige krav til korrosionsbestandighed. Før overfladebehandling kræves streng affedtning og deoxidation for at undgå afskalning på grund af utilstrækkelig bindekraft af filmlaget.
Udvælgelsesbeslutningsproces og forslag til DFM-optimering
Ingeniører bør følge processen med "belastningsberegning → materialevalg → procesverifikation → DFM-optimering", når de vælger. Beregn først det maksimale bøjningsmoment og drejningsmoment for leddet for at bestemme den tilladte spænding. Hvis den tilladte spænding er højere end 250 MPa, skal du direkte vælge 7075-T651; hvis det er i intervallet 100-250 MPa, kan 6082-T6 eller 6061-T6 opfylde kravene med lavere omkostninger og mere fejltolerant behandling. Fokus for DFM-optimering er at undgå stresskoncentration ved skarpe hjørner. Samlingen mellem ledarmen og flangen skal udformes med en radius på R3 eller derover; lejesædehullet bør undgå gennemgående huller og bruge en forsænket hulstruktur for at reducere vægten og forbedre lokal stivhed.
Ved masseproduktion er batchstabilitet af materialer afgørende. Ved køb skal leverandøren forpligtes til at afgive en rapport om den kemiske sammensætning og mekaniske egenskaber for hvert parti, og alle kritiske dimensioner skal være 100 % inspiceret. For komplekse fugeskaller anbefales det først at udføre en lille batch-forsøgsproduktion og udføre en saltspraytest (ingen rød rust i 48 timer) og en træthedstest (10⁶ cyklusser) for at verificere den langsigtede pålidelighed af overfladebehandlingen. Dette kan øge risikoen for fejl i felten til udviklingsstadiet og reducere masseproduktionsomkostningerne.
Ofte stillede spørgsmål (FAQ)
Hvordan vælger man mellem 7075 og 6061 blandt robotled?
Se på krav til belastning og træthed. Vælg 7075-T651 for høj belastning og lang levetid samlinger; vælg 6061-T6 til lav belastning, svejsning eller omkostningsfølsomme samlinger. 7075 kan ikke svejses, og 6061 kan gassvejses eller TIG-svejses.
Skal samlinger af aluminiumslegeringer anodiseres?
skal. Bare aluminium har en høj friktionskoefficient og er udsat for korrosion. Hård anodisering (filmtykkelse over 25μm) kan forbedre slidstyrken og korrosionsbestandigheden markant og er en standardproces for kuglelejesæder.
Hvordan kontrolleres spændingsdeformation efter 7075-behandling?
Der anvendes multi-pass skæring, og efterbehandlingstillægget er 0,2-0,3 mm. Efter forarbejdning lader den hvile i 48 timer for at frigøre stress, eller den behandles i et værksted med konstant temperatur, og tolerancen kontrolleres inden for ±0,01 mm.
Bliver den tyndvæggede ledarm let deformeret under CNC-behandling?
let. tynd væg (



