





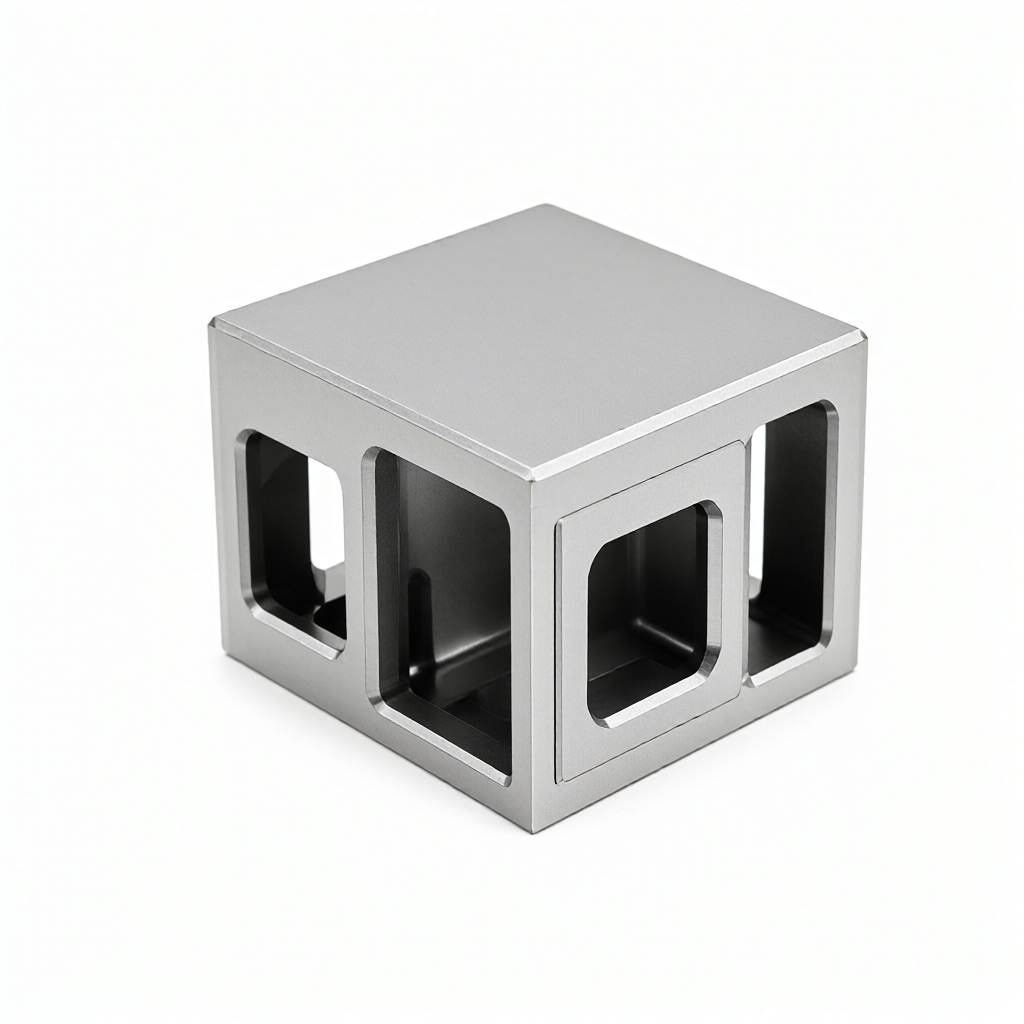
S ohledem na stárnutí a problémy se zpětným odpružením způsobené uvolněním řezného napětí ve složitých konzolách při CNC obrábění dílů pro letectví a kosmonautiku vyžaduje přesná výroba kolaborativní řízení založené na vlastnostech tepelného zpracování materiálu a procesech víceosého propojení. Tato příručka analyzuje pravidla distribuce zbytkového napětí držáků z hliníkových slitin a titanových slitin po soustružnicko-frézovacím kompozitu a 5osém frézování a poskytuje specifické teplotní křivky stárnutí pece, nastavení upínacích standardů a strategie kompenzace velikosti, aby bylo zajištěno, že konečná tolerance obrobku bude stabilní v rozmezí ±0,01 mm a dosáhne se standardu vzhledu povrchu Ra0,4μm.
Zdroje zbytkového napětí a deformační mechanismus komplexních stentů
Letecké držáky obvykle používají slitinu 7075-T6 nebo Ti-6Al-4V. Když hrubé obrábění odstraní povrchovou mechanicky zpevněnou vrstvu a vnitřní napětí odlitku/kování součástí stroje, dojde k redistribuci napětí. Pokud se neprovede účinná úprava odlehčení pnutí, obrobek se po dokončení bude pomalu plazit a odskakovat, což má za následek netolerance rozměrů klíčových polohovacích otvorů a montážních ploch.
- řezné napětí: Zóna plastické deformace vytvořená vysokorychlostním frézováním je pod tlakem. Po vyložení je povrch pod napětím a vnitřek pod tlakem, což způsobuje deformaci hran.
- tepelné namáhání: Lokální teplotní rozdíl způsobený řezným teplem tvoří po ochlazení obrobku gradientní rozložení tepelného zbytkového napětí.
- tkáňový stres: Mikroskopická fázová transformace slitiny je nerovnoměrná a dochází k rozměrovému posunu v důsledku pomalého nastavení deformace mřížky po dlouhodobém skladování.
Inženýrské zkušenosti ukazují, že velikost složitých tenkostěnných konzol se nejvýrazněji mění během 24-48 hodin po jemném frézování a poté se postupně stabilizuje. Proto je vložení procesu odlehčení pnutí před dokončením klíčové pro zajištění konzistence mezi jednotlivými šaržemi.
Specifikace parametrů procesu stárnutí úlevy od stresu
Stárnutí uvolňující stres není posilováním pevným roztokem. Jeho jádrem je relaxace stresu při vysoké teplotě. Pro držáky z hliníkové slitiny 7055-T6 je doporučená teplota stárnutí 410 °C-425 °C a doba přidržení se vypočítá na základě tloušťky stěny, obvykle 2-4 hodiny na každých 10 mm tloušťky stěny.
Poznámka: Příliš vysoká teplota stárnutí způsobí snížení pevnosti materiálu (tvrdost se sníží o 2-3HBS), což ovlivní konečné mechanické vlastnosti; pokud je doba výdrže nedostatečná, míra uvolnění napětí bude nižší než 80 % a odpružení nelze účinně potlačit.
U titanové slitiny Ti-6Al-4V je teplota žíhání pro odlehčení pnutí obvykle 520 °C-540 °C a provádí se ve vakuu nebo ochranné atmosféře, aby se zabránilo povrchové oxidaci. Doba uchování tepla je delší a je třeba pokrýt maximální tloušťku průřezu, aby teplota jádra dosáhla nastavené hodnoty.
Srovnání procesů před a po stárnutí proti stresu
Různá schémata odlehčení napětí mají významné rozdíly ve svém dopadu na konečnou přesnost a dodací lhůtu. Následující tabulka porovnává tři hlavní proudová schémata přirozeného stárnutí, stárnutí s nucenou úlevou od stresu a úlevy od vibračního stresu.
| program na úlevu od stresu | Použitelné materiály | Cyklus/spotřeba energie | míra úlevy od stresu | Rozměrová stabilita | Použitelné scénáře |
|---|---|---|---|---|---|
| přirozené stárnutí | Hliníková slitina | 7-30 dní | 60–70 % | střední | Nekritické konstrukční díly, velkorysá dodací lhůta |
| Nucená úleva od stresu stárnutí | Slitina hliník/titan | 8-12 hodin | 85–95 % | vysoký | Držáky leteckých klíčů, vysoké požadavky na přesnost |
| Uvolnění vibračního stresu | Ocel/nerez | 1-2 hodiny | 40–60 % | středně nízká | Velká svařovací konzola pro zmírnění napětí při svařování |
V hromadné výrobě, i když nucené stárnutí odlehčení napětí zvyšuje spotřebu energie na tepelné zpracování, značně zkracuje dobu cyklu a může dosáhnout míry odlehčení napětí více než 85 %. Je to preferované řešení pro přesné letecké držáky. U silných konzol s tloušťkou stěny větší než 50 mm se doporučuje kombinovat přirozené stárnutí s konečnou úpravou, aby se zabránilo riziku zhrubnutí zrna způsobeného nuceným stárnutím.
Antideformační upínací strategie v pětiosém soustružení a frézování kompozitního zpracování
Složité držáky mají mnohostranné a speciální tvarové vlastnosti a deformace upínání je dalším hlavním zdrojem zkreslení při zpracování. Při použití 5osého obráběcího centra by se měla dodržovat zásada „jedno upnutí, více polohování“ a nejprve by se měla použít vakuová adsorpce, vzduchotěsné upnutí nebo měkká drápová podpora, aby se snížil dopad řezné síly na konzolový konec.
- Samostahovací měkký dráp: Použijte elastickou deformaci materiálů k upnutí tenkostěnných dílů, aby se zabránilo místní koncentraci napětí.
- Podpora náprstku: Při obrábění hlubokých dutin použijte hydraulické vyhazovací kolíky k podepření zespodu, abyste eliminovali vůli nástroje.
- Optimalizace cesty: Přijměte strategii frézování dolů, abyste snížili radiální řeznou sílu a zabránili zhoršení zvlnění povrchu způsobenému chvěním tenkých stěn.
Mezi 72 CNC stroji ShowyMetal je soustružnické a frézovací kompozitní centrum obzvláště vhodné pro zpracování držáků s rotačními tělesy a rovinnými prvky. Může dokončit více procesů soustružení, frézování a vrtání prostřednictvím jednoho upnutí, což snižuje hromadění opakovaných chyb polohování.
Rozměrová kompenzace a online detekce s uzavřenou smyčkou
Navzdory stárnutí odlehčení pnutí bude obrábění stále produkovat nová řezná napětí. Je třeba vytvořit model kompenzace velikosti: po zpracování prvního kusu se změří skutečná deformace, vypočítá se kompenzační koeficient a použije se na další dávky.

- Kontrola prvního kusu v plné velikosti: použijte trojrozměrný souřadnicový měřicí stroj (CMM) ke sběru klíčových bodů.
- Porovnání dat: Porovnejte skutečnou naměřenou hodnotu s nominální hodnotou CAD a vygenerujte vektor odchylky.
- CAM post-processing: překryjte kompenzaci odchylky v dráze nástroje a proveďte mikroobrábění.
- Sledování šarže: Namátková kontrola bude provedena každých 50 vyrobených kusů. Pokud je hodnota Cpk nižší než 1,33, bude částka kompenzace okamžitě upravena.
Toto řízení s uzavřenou smyčkou zajišťuje stabilitu s přesností ±0,01 mm v sériové výrobě a v kombinaci se 100% kontrolou v plné velikosti před odesláním účinně zadržuje odtok vadných produktů.
Povrchová úprava a kontrola kvality vzhledu
Letecké nosiče mají extrémně vysoké požadavky na integritu povrchu. Po uvolnění napětí a stárnutí se oxidové vodní kámen nebo skvrny od soli snadno přichytí k povrchu a je třeba je důkladně vyčistit. Tloušťka následné anodizace (jako je standard QAQ-300) musí být řízena na 10-25μm a přírůstek vrstvy oxidu by měl být vyhrazen.

- Pískování a kartáčování: Sjednotí texturu vzhledu, odstraní stopy po obráběcích nožích a zlepší vizuální konzistenci.
- Leštěnka s vysokým leskem: U vzduchotěsných povrchů nebo spárovaných povrchů je po jemném frézování vyžadováno zrcadlové leštění, aby se dosáhlo Ra0,4μm, aby se zabránilo počátečnímu bodu koncentrace napětí.
- test: Použijte měřič drsnosti k detekci povrchové úpravy a interferometr bílého světla k detekci mikroškrábanců, abyste zajistili, že nebudou žádné škrábance nebo vady.
Kvalita vzhledu není jen o estetice, ale také o náchylnosti ke korozi pod napětím. Vysoce lesklý povrch redukuje mikroskopické defekty a zlepšuje únavovou životnost v leteckém prostředí.
FAQ
Je před dokončením držáku z letecké hliníkové slitiny nutné stárnutí odlehčení?
U složitých konzol s tloušťkou stěny přesahující 20 mm nebo s požadavky na toleranci vyšší než ±0,02 mm se důrazně doporučuje provést vynucené odlehčení pnutí, aby se eliminovalo zbytkové pnutí po hrubování a zajistila se dlouhodobá rozměrová stabilita po dokončení.
Jaké jsou důsledky příliš vysoké teploty stárnutí?
Nadměrná teplota způsobí nadměrné stárnutí hliníkových slitin a snížení pevnosti; slitiny titanu mohou vyvolat fázovou transformaci a snížit únavové vlastnosti. Specifikace tepelného zpracování odpovídající jakosti materiálu musí být přísně dodržovány a musí být sledována rovnoměrnost teploty pece.
Jak posoudit, zda je účinek úlevy od stresu dostatečný?
Rozložení povrchového napětí lze měřit měřičem zbytkového napětí. Pokud je hodnota napětí nižší než 50MPa a body měření jsou rovnoměrně rozmístěny, považuje se to za dostatečné; nebo jej lze ověřit přímo zkouškou rozměrové stability po dokončení (jako je 72hodinový opakovaný test).
Může 5osé obrábění zcela zabránit deformaci konzoly?
5osé obrábění může výrazně snížit deformaci upínání optimalizací držení nástroje a snížením počtu upínacích časů, ale nemůže zcela eliminovat vnitřní řezné napětí. Pro dosažení vysoce přesné kontroly je nutné spolupracovat se strategiemi stárnutí a kompenzace velikosti stresu.
Jak zajistit konzistenci vzhledu v hromadné výrobě?
Stanovte standardizované parametry procesu povrchové úpravy (aktuální hustotu, teplotu, čas) a proveďte úplnou kontrolu vzhledu před odesláním. Používají se vysoce přesné frézovací nástroje a pravidelně se brousí, aby bylo zajištěno, že dávkové produkty nebudou mít žádné škrábance a nebudou mít žádné barevné rozdíly.
Závěry a doporučení k činnosti
Přesná výroba leteckých komplexních držáků je komplexním odrazem vědy o materiálech, tepelného zpracování a víceosé CNC technologie. Prostřednictvím vědeckého stárnutí odlehčení stresu, pětiosého soustružnického a frézovacího zpracování kompozitu a kompenzace velikosti v uzavřené smyčce může být odpružení účinně řízeno, aby byly splněny přísné požadavky na toleranci a vzhled. Pokud váš projekt zahrnuje přesné CNC zpracování leteckých držáků, rádi vám poskytneme výkresy nebo 3D modely. Náš technický tým vám poskytne analýzu DFM a návrhy na optimalizaci procesu, které pomohou efektivně implementovat projekt.



