





Hlavní příčiny chyb polohy systému čepů při CNC obrábění leteckých dílů
Při výrobě konstrukčních dílů pro letectví a kosmonautiku je polohová tolerance systému kolíkových děr klíčovým ukazatelem, který určuje interferenci sestavy, rovnoměrnost rozložení napětí a únavovou životnost. Běžné letecké hliníkové slitiny (jako jsou 7075-T6, 2024-T3) nebo díly z vysokoteplotní slitiny často vyžadují více průchozích nebo slepých otvorů rozmístěných na složitých zakřivených površích a jejich tolerance polohy jsou obvykle řízeny mezi Ø0,1 mm až Ø0,25 mm, nebo dokonce těsněji. Pokud se během procesu obrábění vyskytnou nahromaděné chyby, je snadné při montáži vynutit zalisování čepu, což způsobí lokální koncentraci napětí a zkrátí únavovou životnost dílů při vysokohorském a vysokotlakém rozdílovém cyklickém zatížení. Pochopení zdrojů chyb je prvním krokem při formulování kontrolní strategie.
Pětiosé spojení a deformace přípravku: hlavní fyzikální mechanismus odchylky polohy
Na rozdíl od tradičního tříosého obrábění, součásti pro letectví a kosmonautiku většinou vyžadují pětiosé propojení, aby bylo možné kompletní víceplošné systémové zpracování. Chyby pocházejí hlavně ze tří odkazů:Geometrická chyba obráběcího stroje(Jako chyba výkyvu osy B/osy C, tepelná deformace vřetena),Deformace upnutí obrobku(Elastická deformace tenkostěnných dílů vlivem řezných sil) aChyba převodu reference(Vícenásobné upnutí způsobí posun počátku souřadného systému). Například při zpracování řady otvorů pro kolíky Φ10 s rozestupy 20 mm na tenkostěnném rámu z hliníkové slitiny 7075, pokud je upínací síla nerovnoměrná, dojde po uvolnění napětí na díl k deformaci na úrovni mikronů, což přímo způsobí, že relativní odchylka polohy mezi otvory překročí normu. Pokud navíc není nelineární chyba osy kyvu pětiosého obráběcího stroje pravidelně kalibrována ballbarem nebo laserovým interferometrem, dojde k zesílení polohové odchylky také při prostorové rotaci.
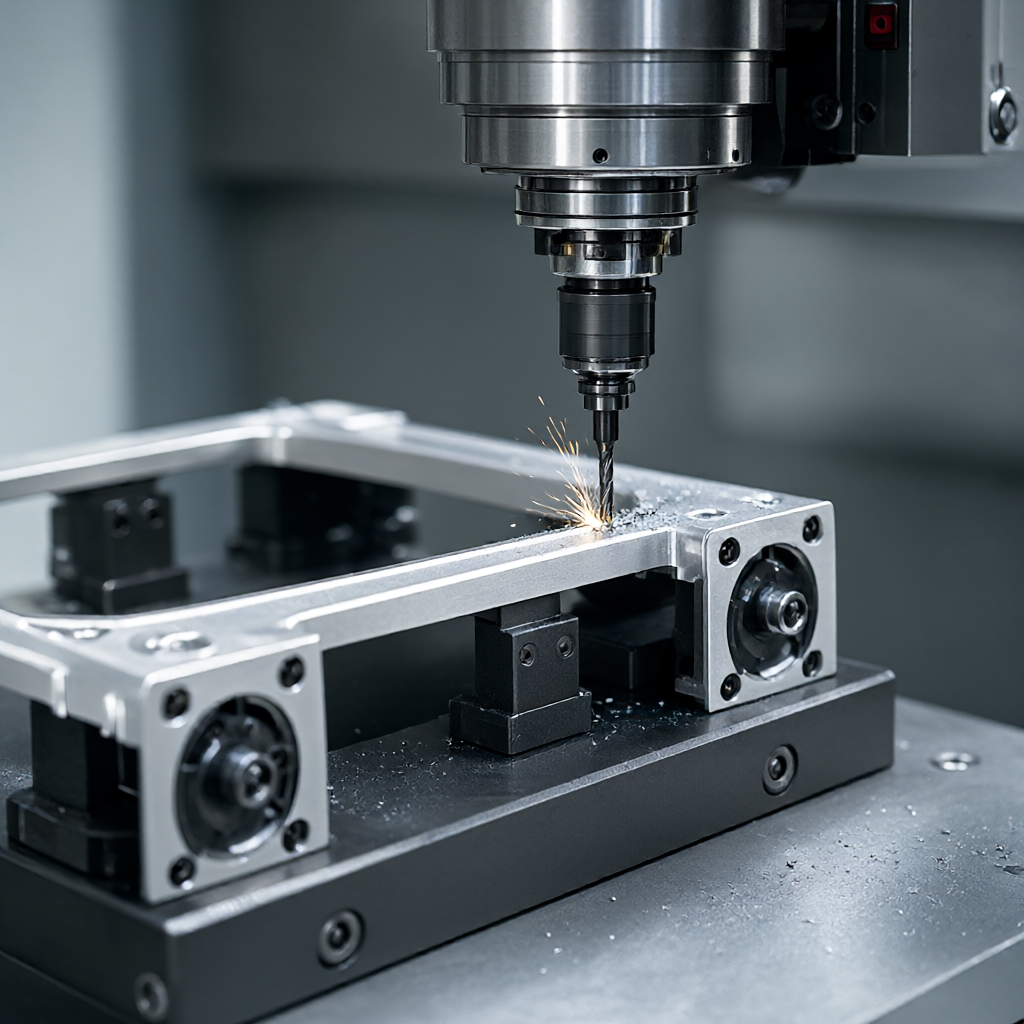
Vliv vysoce tuhého designu přípravku a procesu předběžného natahování na přesnost
U tenkostěnných leteckých konstrukčních dílů není tradiční nafukovací svěrák nebo vakuová adsorpce často dostatečně tuhá. Ve strojírenské praxi se často používáPřizpůsobená elastická svorka z hliníkové slitinyneboRychlá výměna nulového polohovacího systému, v kombinaci s hydraulickým pohonem, pro ovládání upínací síly v rovnoměrném distribučním rozsahu. Pokročilejším řešením je zavedeníProces předběžného protahování: Před zpracováním je na součást aplikována zpětná předpínací síla pomocí speciálních nástrojů, aby se vyrovnala deformace při uvolnění napětí během zpracování. Například u určitého typu žebrové desky křídla je při frézování výztužných otvorů nejprve aplikována rovnoměrná tahová síla 0,5-1,0 MPa na povrch desky a poté uvolněna po vyrovnání napětí, což může výrazně snížit velikost deformace. Ačkoli tato metoda zvyšuje počet kroků, může zlepšit stabilitu polohy o 30%-50%.
Porovnání více řešení: analýza výhod a nevýhod tradičního tříosého, pětiosého propojení a laserem podporovaného polohování
Existují značné rozdíly ve schopnosti různých zpracovatelských řešení řídit polohu systému kolíkových otvorů. Následující tabulka porovnává výkon tří běžných řešení v hromadné výrobě dílů pro letectví a kosmonautiku:
| Typ plánu | Typické zařízení/proces | Použitelné vlastnosti součástí | schopnost kontroly polohy | Hlavní omezení |
|---|---|---|---|---|
| Tradiční tříosé plus vícenásobné převrácení | Tříosá vysokorychlostní frézka + přizpůsobený přípravek | Poměrně jednoduchá konstrukce, jednostranně děrovaný díl | Při použití ručního překlopení benchmarku je kumulativní chyba velká (±0,05-0,1 mm) | Počet časů upnutí je vysoký, riziko deformace je vysoké a účinnost je nízká. |
| Jednorázové upnutí pětiosého závěsu | 5osé spojovací obráběcí centrum + nulové polohování | Složité zakřivené plochy, víceplošné otvory, tenkostěnné díly | Všechny systémy otvorů mohou být dokončeny v jediné upínací operaci s dobrou konzistencí srovnání (±0,02-0,05 mm) | Geometrická přesnost obráběcích strojů je extrémně vysoká a programování je složité. |
| Pětiosé + laserová interference/vizuální pomoc | 5osý obráběcí stroj + online vizuální polohovací systém | Ultra-přesné letecké komponenty, nátisk prvního kusu | Kompenzace v reálném čase pro tepelnou deformaci a chyby upnutí (±0,01-0,02 mm) | Investice do zařízení jsou vysoké, náklady na údržbu vysoké a je třeba vyhodnotit použitelnost šarže. |
Pro sériovou výrobu představuje pětiosé spojení v kombinaci s polohováním nulového bodu rovnováhu mezi nákladovou výkonností a přesností; zatímco online vizuální asistenční systémy jsou vhodnější pro vysoce hodnotné, malosériové ověřování prototypů nebo scénáře s extrémní přesností.
Optimalizace dráhy nástroje a teplotní kompenzace: záruka přesnosti na úrovni softwaru
v CNC programovacím softwaru (jako je UG NX, PowerMill)Strategie víceosé dráhy nástrojePřímo ovlivňuje umístění. by měla být dána přednostMetoda výkyvné hlavy s pevnou osouneboČtyřosá metoda pevné osy B, aby se zabránilo prudkým pohybům osy otáčení při zpracování systémů klíčových otvorů, aby se snížily dynamické chyby polohování. Současně musí být obráběcí stroj povolenModel tepelné kompenzace. Letecké dílny obvykle udržují konstantní teplotu a vlhkost (20±1℃), ale vřeteno obráběcího stroje bude po nepřetržitém řezání stále produkovat tepelné prodloužení. Prostřednictvím programu tepelného motoru pro každodenní ranní směnu (jako je zrychlení vřetena na 3000-5000 ot./min a volnoběh po dobu 15 minut) a tabulky kompenzace tepelné deformace v softwaru lze tepelnou chybu řídit na úrovni mikronů. Kromě toho by se mělo používat obrábění otvorůrozdělené na hrubý a jemný řádStrategie: Při hrubém frézování ponechte okraj 0,1–0,2 mm, při jemném frézování vyměňte vrták za nový a použijte malý posuv (0,05–0,1 mm/ot.) a vysokou rychlost (podle výběru materiálu), abyste zajistili hladkost stěny otvoru a rozměrovou stabilitu.
Testovací metody a akceptační kritéria: jak kvantifikovat poziční chyby
Detekce polohy se nemůže spoléhat pouze na posuvná měřítka, ale musí je používatSouřadnicový měřicí stroj (CMM)neboOptický souřadnicový měřicí systém. Kritéria přijatelnosti musí jasně definovat vztažný bod (Datum): obvykle se hlavní montážní povrch součásti používá jako vztažný bod A a osa středového otvoru se používá jako vztažný bod B/C. Při kontrole je nutné změřit osové prostorové souřadnice každého otvoru pro čep, vypočítat rozdíl průměru vektoru mezi jeho teoretickou polohou a naměřenou polohou a poté vzít maximální hodnotu a porovnat ji s toleranční zónou. Pokud například výkres vyžaduje polohu Ø0,15, nesmí délka vektoru odchylky osy žádné díry překročit 0,15 mm. Zároveň je potřeba kombinovatPravidla Pass/StopOvěřte mezní velikost otvoru, aby se zabránilo odchylkám průměru otvoru způsobeným opotřebením nástroje zakrýt problémy s polohováním. U dávkových dílů se doporučuje provést úplnou kontrolu odběru vzorků podle AQL 1.0 a ponechat si úplnou zprávu o kontrole CMM a graf trendů SPC jako klíčový důkaz pro audity zákazníků v oblasti letectví.

Pro dotazy: Poskytněte rychlé rady ohledně vyhodnocení výkresů a velikostí šarží
Pokud hledáte dodavatele se schopnostmi zpracování systému děr pro kolíky na úrovni letectví, klíčem je vyhodnotit přesnost továrního zařízení, kontrolu tepelné stability a možnosti kontroly v uzavřené smyčce. ShowyMetal disponuje 72 CNC zařízeními, která pokrývají 3/4/5osá obráběcí centra a soustružnická a frézovací kompozitová centra, která podporují přesné zpracování materiálů, jako je hliník, ocel, nerezová ocel a vysokoteplotní slitiny. Naše hromadné objednávky mohou být doručeny rychle během 15-25 dnů, s přesností ±0,01 mm a povrchovou úpravou Ra0,4μm. Pro speciální požadavky leteckých dílů poskytujeme komplexní služby od návrhů DFM, návrhu přípravků, pětiosého programování až po kontrolu CMM v plné velikosti, abychom zajistili konzistenci šarží. Vítejte v zasílání 3D výkresů a 2D technických výkresů. Poskytneme přizpůsobené plány procesů a přesné nabídky na základě tloušťky stěny, třídy materiálu a požadavků na toleranci polohy dílů.
Poloha systému čepů je mimo toleranci při CNC obrábění leteckých dílů. Které aspekty je třeba zkontrolovat jako první?
Prioritou by měla být kontrola dat kalibrace osy kyvného obráběcího stroje, deformace upnutí obrobku a kompenzace tepelného prodloužení nástroje. Doporučuje se znovu otestovat referenční hodnotu polotovaru pomocí CMM, aby se eliminovalo hromadění tolerancí vstupního materiálu, a poté analyzovat, zda jsou záznamy tepelného stroje a dráhy nástroje během zpracování přiměřené.
Může 5osé simultánní obrábění zcela eliminovat kumulativní polohovou chybu systému čepových děr?
Nelze ji „zcela“ odstranit, ale může výrazně snížit chybu převodu reference způsobenou vícenásobným upnutím. Hlavní výhodou 5os je „jedno upnutí, mnohostranné zpracování“ a zachování jednotného standardu. Stále potřebuje spolupracovat s vysoce přesným polohovacím systémem nulového bodu a tepelnou kompenzací pro kontrolu chyby na úrovni mikronů.
Tenkostěnné konstrukční díly z hliníkové slitiny pro letectví a kosmonautiku se po zpracování deformují. Jak zajistit přesnost polohy bez obětování pracovní doby?
Lze použít strategii "předběžné natahování + malá hloubka řezu načisto". Aplikujte stejnoměrnou předpínací sílu během upínací fáze, abyste vyrovnali zbytkové napětí, snižte hloubku řezu každého nože na 0,05-0,1 mm během dokončování a po dokončení soustružení/dokončování nechte před testováním 24 hodin stát, aby se napětí zcela uvolnilo. Procesní kontrola společnosti ShowyMetal zahrnuje opakované testování po stání, které může účinně kontrolovat deformaci.
Jak v hromadné výrobě zajistit poziční konzistenci stovek systémů kolíkových děr?
Klíčem je řízení procesu. Musí být použity kalibrované nástroje ze stejné šarže, musí být proveden standardizovaný program tepelného motoru a musí být použito SPC (statistické řízení procesu) pro sledování skutečných naměřených hodnot poloh klíčových otvorů. Jakmile data souřadnicového měřicího stroje ukazují trend posunu, okamžitě zastavte stroj, abyste zkontrolovali geometrickou přesnost obráběcího stroje nebo opotřebení upínacího přípravku, abyste předešli sešrotování šarže.
Jaké speciální materiály a povrchové úpravy se běžně používají v letectví podporovaném ShowyMetal?
Podporuje vysokoteplotní slitiny, jako je hliníková slitina 7075/2024/6061, nerezová ocel 316L, precipitačně kalená ocel 17-4PH a Inconel. Povrchová úprava zahrnuje eloxování, pískování, bezproudové niklování atd. Podpůrná řešení mohou být poskytnuta ve spojení s následným tepelným zpracováním nebo požadavky na nedestruktivní testování, aby bylo zajištěno, že díly splňují normy letecké montáže.



