





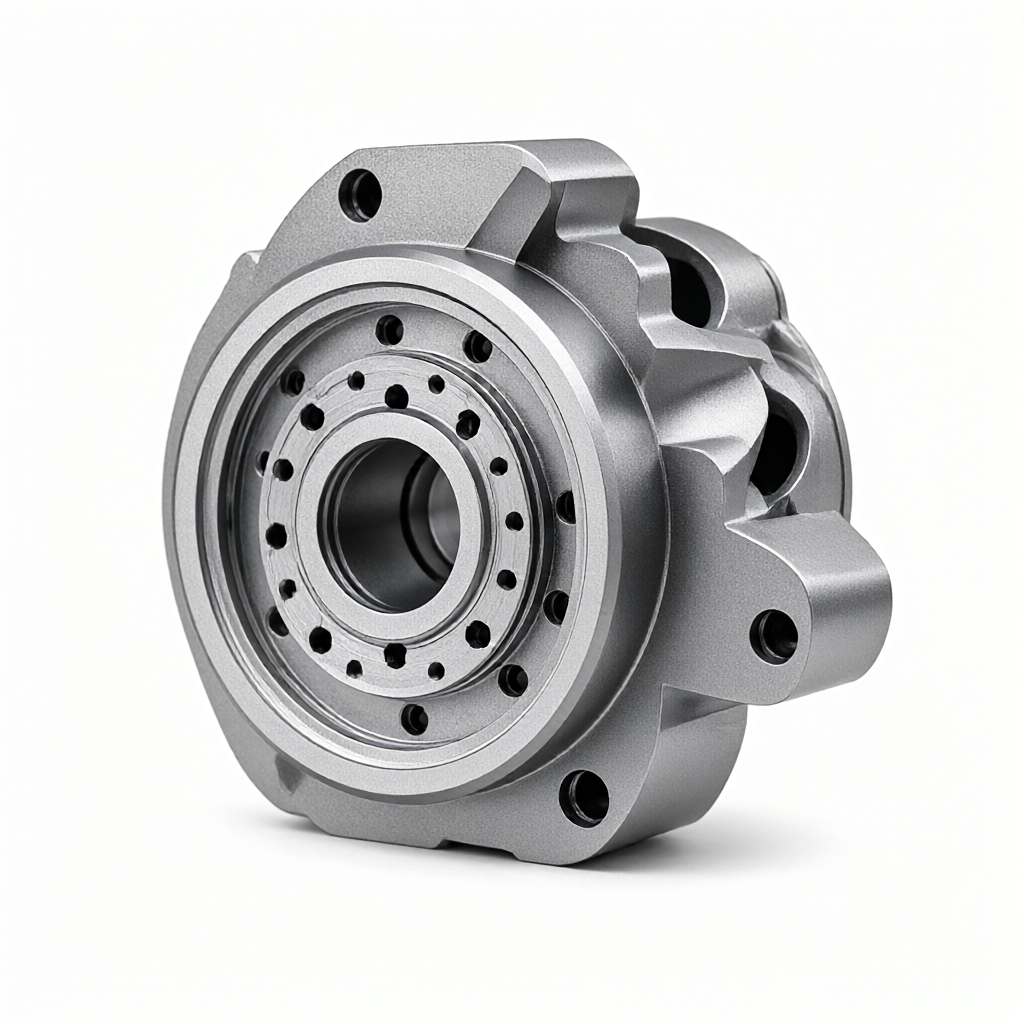
Při zpracování dílů pro letectví a kosmonautiku je rovnováha mezi vodivostí anodizovaného filmu a přilnavostí povlaku klíčovou výzvou pro zajištění elektromagnetického stínění, strukturální pevnosti a dlouhodobé spolehlivosti. Když si mnoho inženýrů vybere hliníkovou slitinu 7050 nebo 7075, často čelí dilematu vysoké odolnosti oxidového filmu ovlivňujícího přenos vysokofrekvenčního signálu nebo nedostatečné vazebné síle tvrdého oxidového filmu (HOD) způsobující předčasné odlupování povlaku. Tento článek poskytne hloubkovou analýzu mikrostruktury oxidového filmu, pojedná o tom, jak dosáhnout optimálního řešení vodivosti a adheze prostřednictvím úpravy procesních parametrů (jako je hustota proudu, složení elektrolytu), a poskytne konkrétní tabulku parametrů procesu a kritéria přijatelnosti, která pomohou dodavatelským a technickým týmům vyhnout se riziku selhání během fází nabídky a akceptace.
Analýza technických rozporů mezi vodivostí a adhezí eloxovaných filmů
Podle tradičních poznatků je eloxovaná vrstva hliníku (hlavně α-Al₂O₃) vynikajícím izolantem s vysokým objemovým odporem. U přesných leteckých dílů, jako jsou anténní držáky, substráty pro rozptyl tepla nebo radarové komponenty, je však často nutné obnovit nebo zlepšit vodivé vlastnosti substrátu pomocí následných metalizačních povlaků (jako je měď, zlato). V tomto okamžiku oxidový film slouží nejen jako izolační vrstva, ale také slouží jako přechodová vrstva mezi povlakem a substrátem.
Rozpor je v tom, že příliš silný oxidový film zvýší kontaktní odpor a ovlivní vodivost; příliš tenký film nemusí poskytovat dostatečnou mechanickou spojovací sílu (adhezi) pro následné galvanické pokovování nebo stříkání. Kromě toho, ačkoli je tvrdý oxidový film (HOD) odolný proti opotřebení, má velké vnitřní pnutí. Pokud není příhradová konstrukce dostatečně hustá, při střídavém zatížení snadno praskne a odpadne z rozhraní. Proto bodem rovnováhy není jediná tloušťka, ale komplexní výsledek poréznosti, krystalinity a pasivace rozhraní vrstvy filmu.
Základní parametry procesu ovlivňující výkonnost filmu
Složení elektrolytu a kontrola teploty
Eloxování kyselinou sírovou je průmyslovým standardem, ale v oblasti letectví se k úpravě struktury filmu často používají systémy kyseliny šťavelové nebo směsných kyselin. V systému kyseliny sírové se s každým zvýšením teploty o 5 °C mírně zvýší poréznost filmové vrstvy, což je výhodné pro tvorbu vodivých cest, ale sníží tvrdost. Obvykle se kontroluje při 18-22 °C, aby se vyrovnalo utěsnění pórů a vodivost. Pokud je třeba zlepšit vodivost, lze zavést malé množství kyseliny šťavelové pro předběžné leptání, aby se narušil směr krystalizace a vytvořilo se více kanálů na hranicích zrn.

Návrh průběhu proudové hustoty
Průběh pulzního proudu (Pulse Rectifier) je trendem moderního zpracování leteckých dílů. Nastavením pracovního cyklu lze řídit velikost zrna filmové vrstvy. Nízký pracovní cyklus přispívá k vytvoření husté, jemnozrnné tvrdé oxidové vrstvy a zlepšuje přilnavost; vysoký pracovní cyklus v kombinaci s vyšším špičkovým proudem může prohloubit vrstvu filmu, zvětšit póry a snížit odpor. Doporučuje se rozdělit díly podle jejich funkčních oblastí. Například kontaktní povrch antény by měl být zpracován s vysokou porézností a nefunkční povrch by měl být hustě zoxidován.

Porovnání procesních řešení: konvenční oxidace vs. tvrdá oxidace vs. zvýšení vodivosti
U různých funkčních součástí letectví mají tři hlavní procesní cesty významné rozdíly v zaměření výkonu. Následující tabulka porovnává jejich výkon z hlediska vodivosti, adheze a použitelných scénářů pro technický výběr.
| Typ procesu | Rozsah tloušťky filmu (μm) | Vlastnosti povrchové odolnosti | Stupeň přilnavosti povlaku | Použitelné pro letecké scénáře |
|---|---|---|---|---|
| Konvenční oxidace kyseliny sírové (typ II) | 10-20 | Střední až vysoká, vyžaduje následné vodivé těsnění | Obecné (5B-5L) | Nenosné konstrukce a vzhledové díly |
| Tvrdá oxidace (Typ III / HOD) | 25-50 | Vysoká, dobrá izolace | Vyšší (4B-5L) | Ložisková sedla a vodicí lišty odolné proti opotřebení |
| Zvýšená vodivost (porézní + metalizovaná) | 5-15 (předfilmováno) | Nízká (s Cu/Au pokovením) | Vysoká (4B-5L, aktivace rozhraní) | Základna RF antény, rozhraní pro odvod tepla |
POZNÁMKA: Hodnoty adheze jsou založeny na testovacích standardech ASTM B571, přičemž 5L představuje nejvyšší úroveň adheze. Proces se zvýšenou vodivostí obvykle používá předoxidaci tenké vrstvy (eloxování) kombinovanou s procesem galvanického pokovování, spíše než se spoléhat pouze na oxidový film pro vedení elektřiny.
Klíčové praktické body pro dosažení rovnováhy
- Předkorozní ošetření:U slitiny 7050 se doporučuje provést před oxidací 3-5 minut alkalického mytí před oxidací, aby se odstranily produkty povrchové koroze a aktivovala se matrice. Toto je první krok ke zlepšení přilnavosti nátěru.
- Výběr procesu těsnění:Konvenční těsnění vodní párou uzavře póry a zvýší odolnost. Pokud je nutné zachovat vodivou cestu, doporučuje se použít vodivou těsnicí kapalinu (obsahující přísady niklu nebo kobaltu), nebo provést pouze částečné utěsnění pro zachování vodivé cesty.
- Pasivační vrstva rozhraní:Před galvanickým pokovováním může použití manganofosfátového pasivačního činidla k vytvoření pasivační vrstvy v nanoměřítku výrazně zlepšit vazebnou sílu mezi povlakem a hliníkovou matricí a vyhnout se riziku vodíkového křehnutí.
Když ShowyMetal manipuluje s takovými součástmi pro letectví a kosmonautiku, obvykle si s inženýry během fáze DFM potvrdí specifickou horní hranici odporu a požadavky na přilnavost, například požadavek na kontaktní odpor.< 5 mΩ,并据此调整孔隙率参数。
Testovací standardy a zamezení režimu selhání
Proces přejímky nemůže spoléhat pouze na vizuální kontrolu. Pro vodivost je třeba použít metodu čtyř sond pro měření plošného odporu vrstvy filmu nebo simulovat skutečný stav sestavy pro měření přechodového odporu. Přilnavost vyžaduje přísnou implementaci metody křížového řezání ASTM B571 nebo metody škrábání povlaku ASTM B432.

Mezi běžné režimy selhání patří:
- Puchýře:Většina z nich je způsobena neúplným předodmaštěním nebo kontrolou teploty během oxidačního procesu, což způsobuje akumulaci napětí ve vrstvě filmu.
- Peeling:Nedostatečná přilnavost povlaku je obvykle způsobena nadměrným poškozením krystalové mřížky předleptáním nebo je oxidový film příliš tenký.
- Drift odporu:Neúplné utěsnění nebo změny okolní vlhkosti způsobí, že vrstva filmu absorbuje vlhkost, což způsobí, že se časem odolnost zvýší. Zestárlé vzorky je třeba pravidelně znovu testovat.
FAQ: Technologie a výběr letecké anodizace
Jak zajistit, aby přilnavost poměděné vrstvy po eloxování dosáhla nad 4B?
Klíč spočívá v předleptání před oxidací a pasivační úpravě po oxidaci. Vyvarujte se použití příliš silných elektrolytických předfilmů. Doporučuje se použít tenkovrstvou porézní oxidaci (5-10μm) kombinovanou s pasivací fosforečnanem manganičitým, která může výrazně snížit energii rozhraní a zlepšit vazebnou sílu.
Lze tvrdý oxidový film použít přímo jako vodivou vrstvu?
Obvykle ne. Tvrdý oxidový film je hustý a izolační s extrémně vysokou odolností. Pokud musí být vodivý, musí se na něj nanést pokovený povlak (např. galvanické zlato nebo stříbro) nebo se musí použít speciálně navržený vodivý oxidový film. To je však v oblasti letectví méně obvyklé a většinou se používá ve spotřební elektronice.
Je vodivost oxidového filmu hliníkové slitiny 7075 stabilnější než vodivost 7050?
Struktury oxidového filmu 7075 a 7050 jsou podobné, ale díky vyššímu obsahu hořčíku 7050 je snazší vytvořit na povrchu stejnoměrné hrubozrnné oblasti, což přispívá k rovnoměrnému rozložení pórů. Stabilita závisí více na konzistenci povrchové úpravy než na materiálu samotném. ShowyMetal přísně kontroluje kolísání koncentrace elektrolytu během sériové výroby, aby byla zajištěna konzistence šarže.
Jak vyvážit tloušťku oxidového filmu a vodivost, když je dodávka těsná?
Dobu oxidace lze zkrátit úpravou tvaru vlny proudové hustoty bez obětování uniformity filmu. Například použití vysokofrekvenčního pulzního výkonu může zkrátit dobu oxidace o 20-30 % při stejné tloušťce při zachování ovladatelnosti struktury pórů.
Existují nějaké možnosti vodivé anodizace speciálně pro RF aplikace?
mít. Pro vysokofrekvenční kontaktní povrch lze použít proces "ultratenká porézní oxidace + vodivé těsnění" nebo lze přímo použít mikroobloukovou oxidaci (MAO) k vytvoření částečně roztavené zóny, kterou lze poté vyplnit vodivou kaší. Konkrétní řešení je třeba upravit podle frekvenčního rozsahu a požadavků na vložný útlum.
Závěry a návrhy na spolupráci
Při zpracování dílů pro letectví a kosmonautiku není výkon eloxovaných filmů černobílý, ale je to ovladatelná technická proměnná. Přesnou kontrolou předleptání, oxidačních křivek a těsnicích procesů lze dosáhnout rovnováhy mezi vodivostí a přilnavostí. ShowyMetal má 72 CNC zařízení a kompletní výrobní linku pro povrchové úpravy, která podporuje jednorázové služby od CNC zpracování s přesností ±0,01 mm až po následnou anodizaci a galvanické pokovování. Pokud hledáte dodavatele, který dokáže vyřešit problémy vodivosti a pevnosti spojení oxidových filmů, poskytněte nám prosím výkresy a technické specifikace a náš technický tým pro vás vypracuje plán optimalizace DFM a cenovou nabídku.



