





Tepelný únik a základní příčiny deformace součásti při řezání titanové slitiny Ti6Al4V
V leteckých konstrukčních částech je Ti6Al4V (slitina titanu TC4) široce používán díky své vysoké měrné pevnosti a nízké hustotě. Jeho tepelná vodivost je však pouze 26,9 W/(m·K), což je asi 1/4 hliníku a 1/5 oceli. To znamená, že při vysokorychlostním frézování nebo soustružení se více než 90 % řezné energie přeměňuje na tepelnou energii a většina z nich se soustředí v kontaktní oblasti mezi břitem nástroje a třískou, což způsobuje, že místní teplota snadno překročí 800 °C. V této době tvrdost nástroje prudce klesá a zrychluje se opotřebení; současně povrch obrobku generuje zbytkové tahové napětí v důsledku okamžitého tepelného šoku a tenkostěnné díly jsou náchylné k deformaci deformace způsobené nerovnoměrnou tepelnou roztažností a kontrakcí za studena. V případě přizpůsobení dávkových dílů pro letectví a kosmonautiku, pokud nelze účinně řídit řezné teplo, přímo to způsobí posun tolerance nad ±0,05 mm a drsnost povrchu se zhorší na více než Ra1,6 μm, což vede k riziku sešrotování celé dávky.
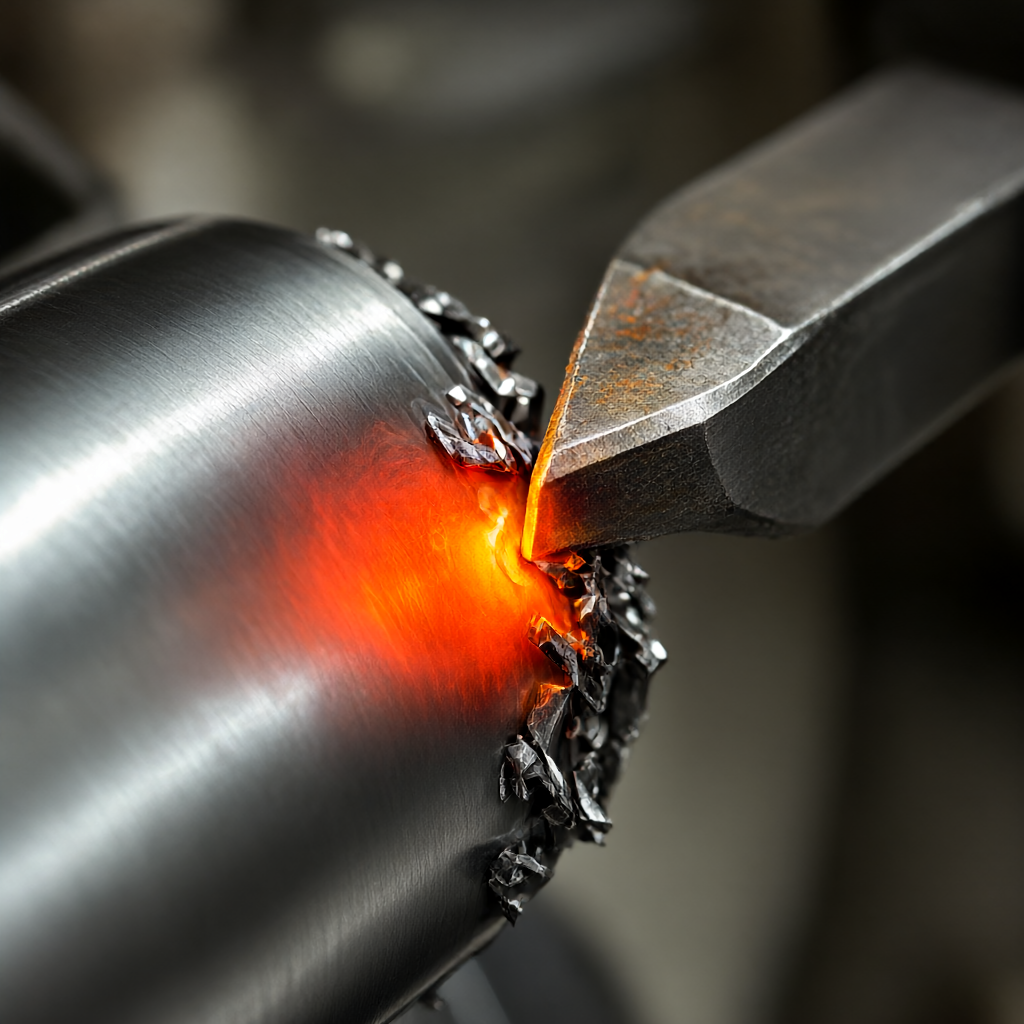
Korelační mechanismus mezi dráhou přenosu tepla řezáním a životností nástroje
Pochopení tepelného managementu vyžaduje objasnění tepelného toku. Při řezání titanové slitiny se teplo přenáší hlavně ve třech směrech: třísky, nástroje a obrobky. Díky nízké plasticitě a vysoké rychlosti mechanického zpevnění titanové slitiny jsou třísky ve tvaru krátkých proužků, které odvádějí asi 70 % tepla; nástroj absorbuje asi 20 %, což je hlavní příčina selhání nástroje; obrobek absorbuje pouze 10%, ale vzhledem k jeho malé tepelné kapacitě a tenké stěně je snadné akumulovat nárůst teploty. Když teplota čela nástroje překročí 600 °C, dochází v povlaku TiC k difúznímu opotřebení; když překročí 800 °C, kobalt se vysráží na krystalografické hranici základního kovu slinutého karbidu a způsobí odlupování. Proto je hlavním cílem tepelného managementu snížit teplotu rozhraní nástroje, spíše než jednoduše snížit celkový nárůst teploty obrobku. To vyžaduje, aby chladicí médium bylo přesně aplikováno na oblast řezání namísto zaplavování. V opačném případě dojde při kontaktu nízkoteplotního média s povrchem vysokoteplotního obrobku k trhlinám způsobeným tepelným šokem, což je zvláště škodlivé pro konstrukční části leteckého průmyslu, které vyžadují následné ošetření roztokem při nízké teplotě.
Porovnání a logika výběru tří hlavních řešení chlazení a mazání
U dílů pro letectví a kosmonautiku Ti6Al4V používá průmysl především tři strategie: suché řezání, minimální množství mazání (MQL) a vysokotlaké chlazení (HPC). Každý z těchto tří má své použitelné hranice a je třeba činit komplexní rozhodnutí na základě charakteristik dílů, konfigurace zařízení a omezení nákladů.
| Typ plánu | Střední forma | Typické parametry/tlak | Použitelné scénáře | Základní výhody | Hlavní omezení |
|---|---|---|---|---|---|
| suchý řez | Žádná média | Prostředí s normální teplotou | Hrubé opracování, velký přídavek, tlustostěnné díly | Nízká cena, žádný proces čištění, vhodný pro vysokorychlostní frézování | Krátká životnost nástroje, vysoké riziko popálení povrchu, nevhodné pro dokončovací práce |
| Minimální množství mazání MQL | Stlačený vzduch + olejová mlha | 3-6 bar, 10-50 g/h | Dokončovací práce, tenkostěnné díly, složité profily | Přesné zaměření, dobrý chladicí účinek, vynikající kvalita povrchu, ochrana životního prostředí | Závisí na přesnosti umístění trysky a později je třeba olejovou mlhu vyčistit. |
| Vysokotlaké chlazení HPC | Emulze/Syntetická kapalina | 30-60 bar | Uzavřené drážky, hluboké díry a obtížné řezné procesy | Silná schopnost odmašťování, hladký odvod třísek a výrazně prodloužená životnost nástroje | Vysoké náklady na úpravy zařízení, vysoká míra selhání hydraulického systému a rizika znečištění |
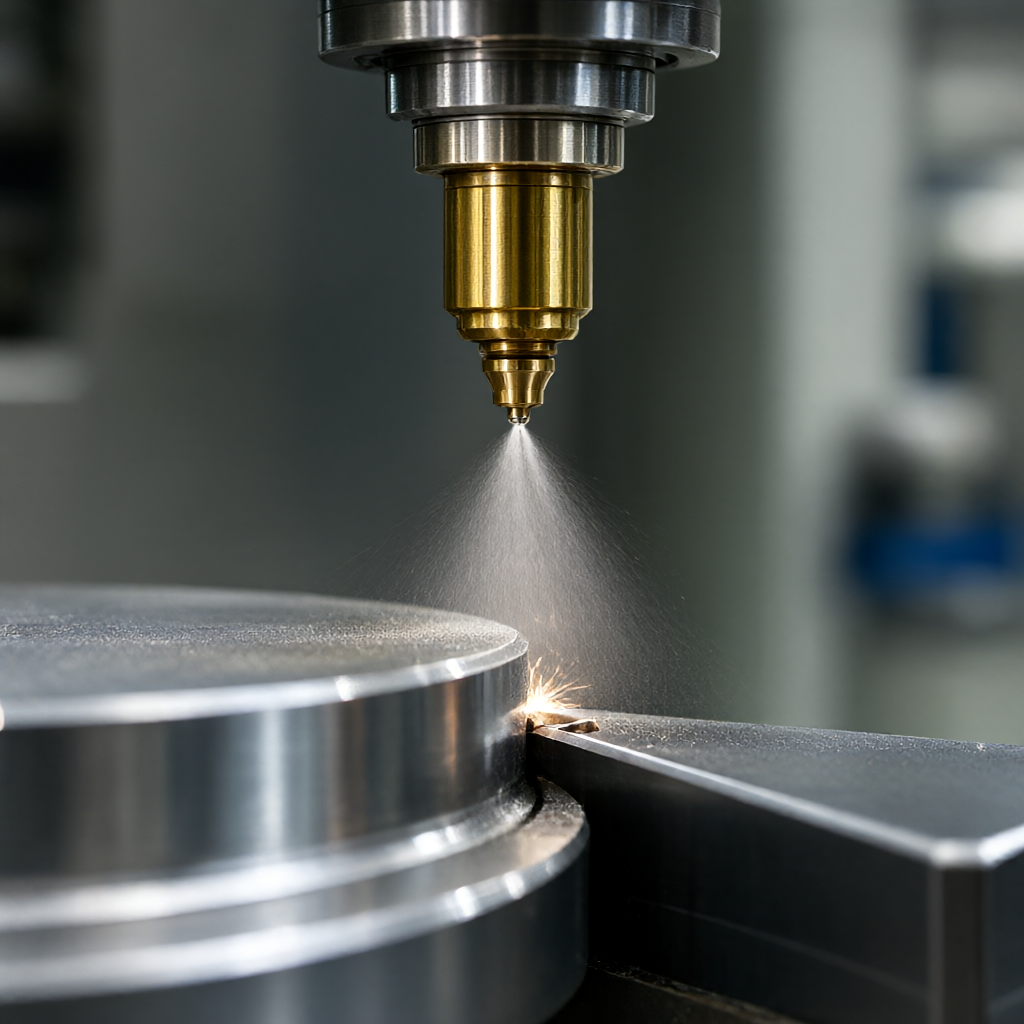
Pro složité zakřivené povrchy a tenkostěnné vzpěry, které jsou běžné v leteckých součástech, je MQL obvykle první volbou pro vyvážení přesnosti, dlouhé životnosti a čistoty. Rozprašuje řezný olej stlačeným vzduchem a rozprašuje olejovou mlhu přesně na řeznou hranu, což nejen potlačuje vysokou teplotu nástroje, ale také zabraňuje proudění velkého množství kapaliny do dutiny obrobku a tepelnému šoku. Pokud má dílec hlubokou drážku pro pero nebo uzavřenou dutinu a teplo při řezání nemůže být odváděno prouděním vzduchu, je nutné použít HPC k nucenému odvádění třísek pomocí vysokotlakého proudění kapaliny a odebírání nahromaděného tepla, aby se třísky nezaplétaly a nepoškrábaly obrobený povrch.
Klíčové body implementace vysokotlakého chlazení MQL a konfigurace zařízení
Klíč k implementaci tepelného managementu MQL spočívá v poloze trysky a řízení průtoku. Tryska by měla být vzdálena 3-5 mm od místa řezu a úhel sklonu by měl být asi 45 stupňů, aby se zajistilo, že olejová mlha pokryje celý povrch shrnovače. Průtok se nastavuje podle řezné rychlosti: když Vc=200m/min, doporučuje se být 15-20g/h; když Vc>400 m/min, zvýší se na 30-40 g/h. Pokud jde o výběr oleje, musí mít vysoký bod vzplanutí (>200 °C), nízkou viskozitu a přísady pro extrémní tlaky, aby vytvořil ochranný film na vysokoteplotním rozhraní slitin titanu. U dílů pro letecké spoje zpracovávaných 5osým obráběcím centrem je potřeba trysku dynamicky kompenzovat spolu s dráhou nástroje během víceosého spojení, jinak dojde k mrtvé zóně chlazení. Systém HPC vyžaduje, aby vřeteno obráběcího stroje mělo vestavěnou olejovou komoru nebo vysokotlakou trysku namontovanou na boku, tlak byl stabilní nad 40 barů a průtok vyšší než 5 l/min, aby účinně proniklo vrstvou třísek. Obě řešení vyžadují online sledování teploty. Když je teplota v zóně řezání i nadále vyšší než 650 °C, průtok se automaticky zvýší nebo se spustí alarm, aby se zabránilo akumulaci tepelného úniku.
Vliv řezných parametrů a nástrojových strategií na akumulaci tepla
Tepelný management se nespoléhá pouze na chladicí média. Řezné parametry a geometrie nástroje jsou metody řízení zdroje. Ti6Al4V doporučuje používat monolitní karbidové stopkové frézy s velkými vstupními úhly (60°-75°), aby se snížila axiální řezná hloubka a řezná síla na jednotku délky, čímž se sníží tvorba tepla. Rychlost posuvu by měla být mírně nízká, Vf=0,1-0,2 mm/ot, aby se zabránilo nadměrné tloušťce řezu způsobující nárazové zahřívání nástroje. Otáčky vřetena by neměly být příliš vysoké. Doporučuje se udržovat v rozmezí 2000-4000 ot./min, aby se vyrovnala tuhost vřetena a účinnost řezání. Povlak nástroje je vyroben z AlCrN nebo TiAlN, který má antioxidační teplotu přes 800°C a dokáže udržet delší červenou tvrdost v prostředí MQL. Navíc úprava břitu nástroje (tvar D) může rozptýlit řezné teplo a snížit koncentraci napětí. V hromadné výrobě by měl být vytvořen model životnosti nástroje, který by vynutil výměnu nebo přebroušení každých 50 kusů, aby se zabránilo místnímu přehřátí způsobenému vylamováním.
Standardy prevence tepelné deformace a precizní přejímky
Prevence tepelné deformace musí být prováděna během celého procesu upínání a zpracování. Upínání by mělo minimalizovat upínací body a používat vakuové přísavky nebo měkké drápy, aby se zabránilo místnímu promáčknutí a zbytkovému napětí. Plánování dráhy obrábění se řídí zásadou „nejdříve hrubování, pak jemné, nejdříve vně, pak uvnitř a symetrické odstraňování přídavků“. Každá vrstva ponechává přídavek na dokončení 0,1-0,2 mm. Finální řez je dokončen v prostředí konstantní teploty, aby se eliminovala deformace způsobená uvolněním vnitřního pnutí. V procesu přejímky musí být kromě konvenční rozměrové tolerance detekce CMM (±0,01 mm) doplněna o zbytkový magnetismus povrchu a analýza mikrostruktury tepelně ovlivněné zóny. Použijte měřič drsnosti ke zjištění hodnoty Ra a konečný povrch by měl být pod Ra0,4μm; zkontrolujte optickým skenováním, že nejsou žádné stopy po spálení nebo zamodrání. U klíčových leteckých dílů je také vyžadováno testování fluorescenční penetrace, aby se odstranily skryté vady, jako jsou tepelné trhliny. Pokud dojde k překročení tolerance velikosti šarže, nejprve zkontrolujte vyrovnání chlazení a stav nástroje, místo abyste to jednoduše obviňovali z přesnosti obráběcího stroje.
Proč musíme věnovat pozornost tepelnému managementu řezání při zpracování titanové slitiny Ti6Al4V?
Protože tepelná vodivost Ti6Al4V je nízká (26,9 W/(m·K)), může řezná zóna snadno dosáhnout přes 800 °C, což má za následek rychlé opotřebení nástroje, nadměrnou tepelnou deformaci obrobku a povrchové popáleniny. Ignorování tepelného managementu ztíží dosažení stabilní tolerance ±0,01 mm.
Jaké jsou výhody minimálního množství mazání (MQL) ve srovnání s tradičním řezáním za mokra při zpracování titanových slitin?
MQL spotřebuje pouze 10-50 g/h řezného oleje, má cílené chlazení a žádné zbytky kapaliny, čímž se zabrání deformaci tenkostěnných dílů tepelným šokem; splňuje také vysoké požadavky na čistotu leteckých dílů bez nutnosti následného čištění, zlepšuje rytmus výrobní linky a shodu s životním prostředím.
Jaké typy leteckých dílů jsou vhodné pro vysokotlaké chlazení HPC?
Je vhodný pro složité konstrukce, jako jsou hluboké drážky, uzavřené dutiny a chladiče, které obtížně odvádějí teplo nebo odstraňují třísky. Tlak nad 40 bar může vynutit odstranění třísek a proniknout vrstvou třísek, aby se zabránilo sekundárnímu řezání poškrábat povrch a zajistila se přesnost vnitřních prvků.
Jak upravit řezné parametry pro snížení akumulace tepla v Ti6Al4V?
Doporučuje se používat nástroje s velkým vstupním úhlem, nízký posuv (0,1-0,2 mm/ot.), střední rychlost (2000-4000 ot./min.) a používat nástroje s povlakem AlCrN. Dělí se na hrubé a jemné obrábění s vyhrazeným přídavkem na dokončení a konečné dokončení se dokončuje v prostředí s konstantní teplotou, aby se uvolnilo napětí.
Jak přijmout kvalitu tepelného zpracování dílů ze slitiny titanu?
Kromě trojrozměrné souřadnicové kontroly rozměrové tolerance (±0,01 mm) a drsnosti (Ra0,4 μm) je nutná vizuální kontrola nebo optické skenování, aby se potvrdilo, že nedošlo k zamodrání, a kontrola fluorescenční penetrantem k vyloučení tepelných trhlin. Dávkové díly je třeba kombinovat s potvrzením prvního kusu a kontrolou procesu, aby se mohla sledovat životnost nástroje a stav vyrovnání chlazení.
Závěr a návrhy dotazů
Tepelný management zpracování Ti6Al4V leteckých dílů je v podstatě systematickým inženýrstvím řezných parametrů, výběru nástrojů a strategie chlazení. Suché řezání, MQL a HPC nejsou dobré nebo špatné, ale je to záležitost přizpůsobení scény. MQL je preferován pro dokončování tenkostěn, HPC se spoléhá na uzavřené prvky a suché řezání lze vyzkoušet pro hrubé obrábění pro snížení nákladů. Začlenění tepelné kontroly do fáze DFM může výrazně zlepšit konzistenci šarže a hospodárnost nástroje. Pokud váš projekt zahrnuje složité konstrukční díly z titanové slitiny, můžete výkresy poslat technickému týmu ShowyMetal a my vám do 24 hodin poskytneme vyhodnocení procesu a cenovou nabídku včetně schématu chlazení, konfigurace nástroje a kontroly tolerance, abychom zajistili, že díly projdou přijetím hned napoprvé.



