





Při výrobě dílů pro letectví a kosmonautiku čelí CNC frézování složitých dutin dvojím výzvám, a to optimalizaci dráhy nástroje a rychlosti úběru materiálu. Vědecké přidělení přídavků na hrubování a dokončovací práce je základním technickým rozhodnutím, které má vyvážit efektivitu výroby, rozměrovou přesnost a integritu povrchu. Na základě skutečných zkušeností se zpracováním 5osého simultánního frézování a 3osého vysokorychlostního frézování bude tento článek analyzovat strategii přidělování marží pro díly z leteckého hliníku (jako je 7075-T6) a slitiny titanu (jako je Ti-6Al-4V), se zaměřením na kontrolu zbývajícího množství, logiku výběru nástrojů, kompenzaci tepelné deformace a znovu použitelná řešení pro plánování procesů.
Inženýrská logika přidělování přídavků pro hrubování a dokončování složitých dutin
Alokace marže není jednoduché nastavení pevné hodnoty, ale systémové inženýrství založené na principu „odstranění těžkého a udržení světla“. Fáze hrubovacího obrábění má za cíl odstranit většinu materiálu, snížit zatížení vřetena obráběcího stroje a vyhnout se interferenci držáku nástroje; dokončovací fáze se zaměřuje na konečnou velikost a kvalitu povrchu, což vyžaduje extrémně nízké řezné síly k potlačení jevu poddajnosti nástroje.
- Přídavek na hrubé obrábění:Obvykle se nastavuje na 0,5 mm až 1,5 mm. U konstrukcí s hlubokou dutinou je nutné zvážit poměr délky k průměru nástroje a vyhradit si větší boční okraj, aby se zabránilo chvění způsobenému nedostatečnou tuhostí.
- Příspěvek na polotovar:Pokud je poměr hloubky k průměru dutiny větší než 5:1, doporučuje se přidat tento proces a nastavit okraj na 0,2 mm až 0,4 mm, aby se eliminovala deformace uvolněním napětí po hrubovacím obrábění.
- Příspěvek na dokončení:Obvykle se kontroluje při 0,05 mm až 0,2 mm, v závislosti na průměru nástroje. U stopkových fréz s malým průměrem (např. menší než 3 mm) se doporučuje, aby okraj nepřesahoval 0,1 mm, aby se zabránilo ohnutí nástroje.
U dílů pro letectví a kosmonautiku se tenkostěnné prvky snadno deformují v důsledku uvolnění upínacího napětí. Strategii okrajů je proto třeba kombinovat s deformací předpovězenou analýzou konečných prvků (FEA) pro zpětnou kompenzaci, aby se zajistilo, že se napětí po dokončení uvolní a rozměry budou stále v toleranční zóně.
Porovnání doporučených hodnot pro hlavní materiálové marže a procesní parametry
Řezné vlastnosti různých materiálů se velmi liší. Hliníková slitina má nízkou řeznou sílu a je vhodná pro hrubování s velkým posuvem; titanová slitina má špatnou tepelnou vodivost a snadno se přilepí k nástroji, takže je potřeba výrazně snížit řeznou rychlost a zvýšit rezervu. Následující tabulka porovnává srovnávací parametry hliníkové slitiny 7075-T6 a titanové slitiny Ti-6Al-4V při typickém komplexním obrábění dutin.
| fázi procesu | Stupeň materiálu | Doporučený přídavek (mm) | Rychlost vřetena (ot./min.) | Posuv na zub (mm/z) | Poznámka |
|---|---|---|---|---|---|
| hrubování | 7075-T6 Al | 0,5 - 1,0 | 8000–12000 | 0,2 - 0,4 | Pro zdůraznění vysoké účinnosti použijte nástroje s hrubými zuby |
| dokončovací práce | 7075-T6 Al | 0,05 - 0,15 | 12 000–15 000 | 0,02 - 0,05 | Vysoký lesk povrchu, Ra může dosáhnout 0,4μm |
| hrubování | Ti-6Al-4V | 0,5 - 1,5 | 250–400 | 0,02 - 0,04 | Nízká rychlost a velká hloubka řezu, vyžadující silné chlazení |
| dokončovací práce | Ti-6Al-4V | 0,1 - 0,3 | 300–500 | 0,01 - 0,02 | Zabraňte přehřátí a přísně kontrolujte Ra |
Stojí za zmínku, že přídavek na dokončení titanových slitin je potřeba patřičně zvětšit, protože velmi malý přídavek může snadno způsobit tření mezi nástrojem a obrobkem místo řezání, což poškodí kvalitu povrchu. Doporučuje se použít trojrozměrný souřadnicový měřicí stroj (CMM) k ověření rozměrového trendu ihned po dokončení a dynamicky upravit následnou marži šarže.
Strategie dynamického přizpůsobení přídavku při 5osém simultánním obrábění
U dílů pro letectví a kosmonautiku s povrchy volného tvaru nebo slepými otvory s hlubokými dutinami povedou změny vektoru osy nástroje u 5osého obráběcího stroje k rozdílům ve skutečných řezných podmínkách v různých oblastech. Nastavení pevného okraje často selhává při 5osém obrábění a je třeba přijmout strategii „ekvidistantní rezerva“ nebo „okraj založený na kompenzaci poloměru nástroje“.
- Vliv vektoru osy nástroje:Na boční stěně hluboké dutiny, pokud je úhel sklonu osy nástroje příliš velký, tloušťka řezu se prudce sníží a dokonce se přiblíží k nule. V tomto okamžiku bude nominální přídavek převeden na nedostatečnou skutečnou tloušťku řezu, což má za následek stopy chvění povrchu. Doporučuje se zapnout omezení „minimální tloušťka řezu“ v softwaru CAM a automaticky upravit přídavek.
- Kompenzace chladu a tepla:Během procesu obrábění tření mezi nástrojem a obrobkem vytváří teplo, což má za následek místní tepelnou roztažnost. U přesných dílů se doporučuje před dokončením počkat, až se obrobek vrátí na okolní teplotu (v rozmezí ±2 °C) po hrubovacím obrábění, nebo přednastavit hodnotu kompenzace tepelné deformace v CAM (obvykle 0,02-0,05 mm podél dopředné kompenzace osy Z).
Kromě toho se u tenkostěnných dílů konzoly doporučuje přijmout strategii „rozděleného zpracování“: nejprve zpracujte hlavní tělo, ponechte okraj 0,1 mm; uvolněte upnutí, přemístěte počátek a zpracujte druhou stranu; a nakonec najednou odstraňte střední spojovací tenkou stěnu. Tato metoda může účinně kompenzovat deformaci způsobenou upínací silou a učinit rozdělení přídavků cílenějším.
Volba nástroje a kompromisy s marží s rizikem zlomení nástroje
Velikost přídavku přímo souvisí s životností nástroje a rizikem zlomení nástroje. Velký okraj znamená velkou hloubku řezu a nástroj ponese zvýšený krouticí moment, což je pro stopkové frézy malého průměru fatální hrozba. Při zpracování slitin titanu nástroji s malým průměrem (D≤6 mm) se doporučuje omezit přídavek na dokončení na 5 %-8 % průměru nástroje, aby se zabránilo vychýlení nástroje v důsledku nedostatečné tuhosti.
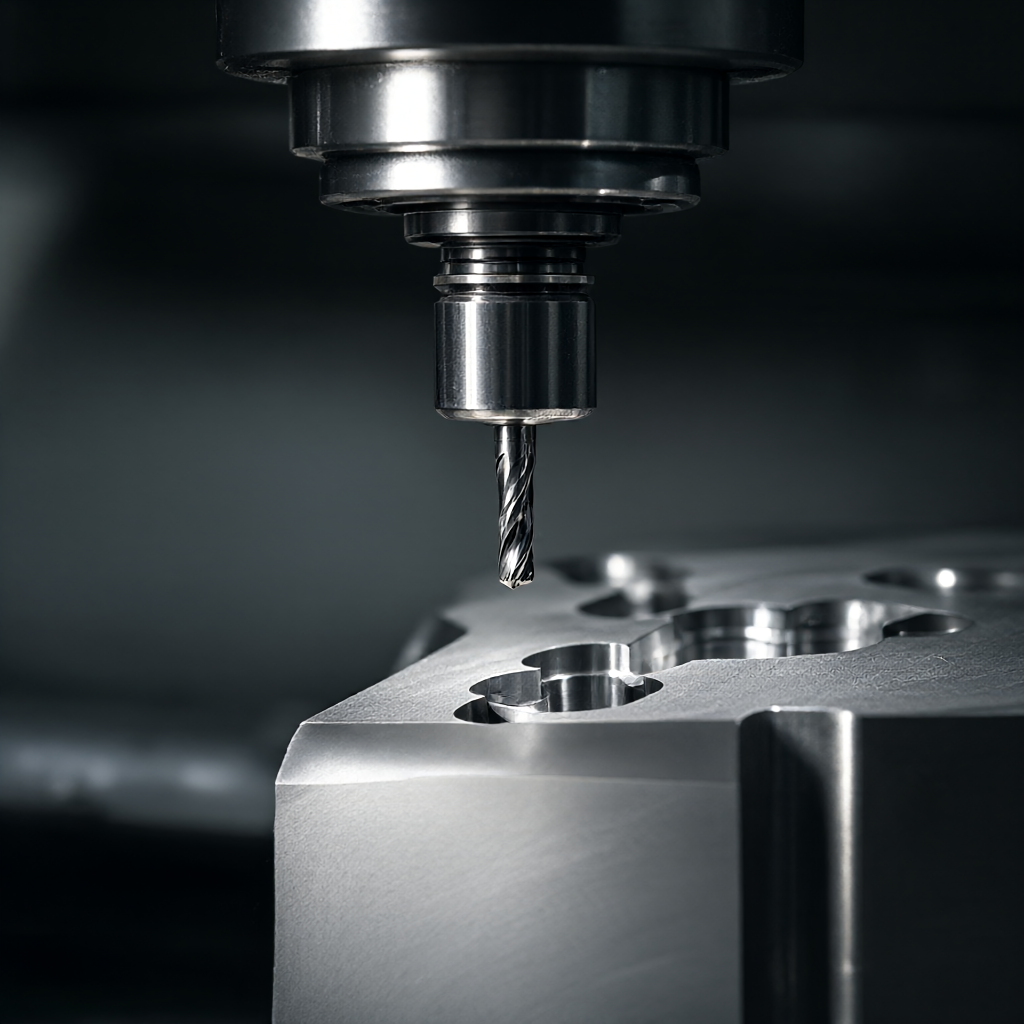
Další strategií je kombinace „kuličkový nůž + plochý nůž“:Možnost A:Používejte kulatý řezák. Výhodou je, že přechod je plynulý a bez schodů. Nevýhodou je, že pokročilá řezná rychlost kulového řezače je nízká, je snadné hromadit řezné hrany, okraj je třeba kontrolovat na velmi malou úroveň (0,02-0,05 mm) a účinnost je nízká.Možnost B:Hrubování/polodokončování kuličkovým nožem, dokončování plochým nožem. Výhodou je, že nůž s plochým dnem je vysoce účinný a dokáže vyčistit kulové stopy zanechané kuličkovým nožem; nevýhodou je, že vyžaduje dvě upnutí nebo komplikované přepínání nástrojů a rozložení rezervy musí zajistit, že nůž s plochým dnem může zcela bez překážek vstoupit.
Pro sací kanály nebo stěny spalovací komory s vysokými požadavky na hladkost je obvykle lepší varianta B, ale axiální přídavek nože s plochým dnem je třeba přesně vypočítat, aby bylo zajištěno, že může zcela odříznout 0,05 mm nebo tak vyboulení, které zanechá kulový nůž, aniž by došlo k poškrábání spodní vrstvy.
Kontrola integrity povrchu a zamezení režimu selhání
Přímým důsledkem nesprávného rozdělení přídavků jsou vady celistvosti povrchu. Mezi běžné způsoby selhání patří: chvění, vroubkování, mikrotrhlinky a příliš hluboké, opracováním zpevněné vrstvy. Přijetí závisí nejen na velikosti, ale také na kvalitě povrchu.
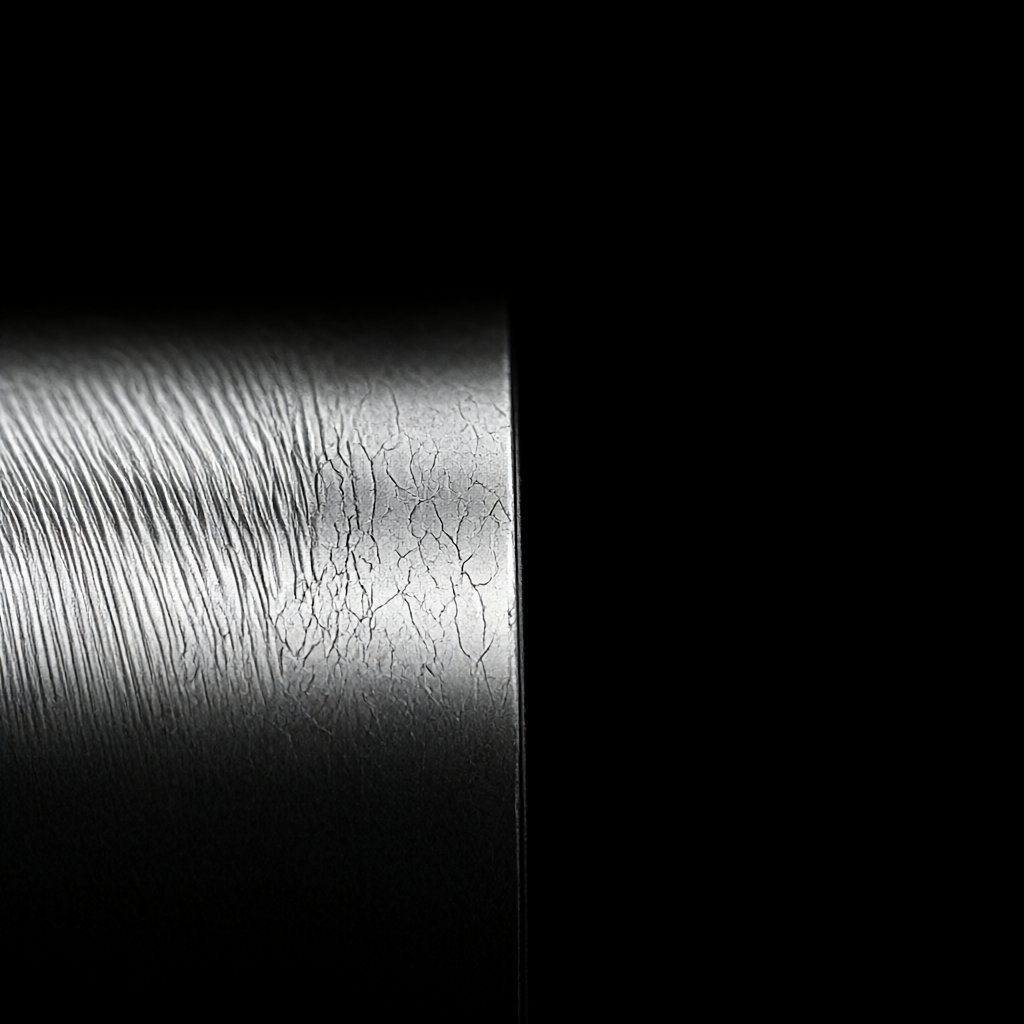
- Detekce vibračních značek:Pro měření hodnoty Ra použijte drsnoměr. Pro letecké hliníkové díly by Ra mělo být ≤0,8μm; povrch s vysokým leskem vyžaduje Ra≤0,4μm. Pokud jsou detekovány pravidelné stopy chvění, zkontrolujte, zda není okraj příliš velký a nezpůsobuje nestabilní řezání nebo zda není opotřebené ložisko vřetena.
- Ovládání značky nože:Nastavením přídavku na dokončení na méně než 0,05 mm a zvýšením rychlosti otáčení lze minimalizovat stopy po kulovém fréze, které zanechává kulová fréza. U klíčových spárovaných povrchů se doporučuje přidat proces "vyhlazení" a použít přesný brusný nůž nebo diamantový nůž pro odstranění malého množství (0,01-0,02 mm).
- Ověření tvrdosti:Pracovní kalení změní povrchovou tvrdost materiálu a ovlivní únavovou životnost. Na hotovém povrchu je vyžadováno testování mikrotvrdosti, aby se zajistilo, že hloubka vytvrzené vrstvy je řízena v rozmezí 0,1 mm a že přírůstek tvrdosti nepřesáhne 10 % těla materiálu.
Při sériové výrobě se doporučuje provést kontrolu souřadnicového měřicího stroje v plné velikosti a skenování drsnosti povrchu prvního kusu, aby se vytvořil model odchylky rozměrů okrajů. Pokud se například zjistí, že když má dávka okraj 0,1 mm, skutečná velikost je o 0,02 mm nižší, pak by měl být okraj upraven na 0,12 mm pro následující šarže, aby bylo dosaženo kontroly v uzavřené smyčce.
Časté dotazy k běžnému přidělování marží a inženýrské praxi
Proč musí být přídavek na dokončení někdy mnohem menší než přídavek na hrubování?
Účelem dokončování je zajistit rozměrovou přesnost a kvalitu povrchu a řezná síla musí být minimální, aby se snížilo vychýlení nástroje a tepelné účinky. Pokud je přídavek příliš velký (například více než 0,2 mm), nástroj s malým průměrem se ohne v důsledku nadměrného řezného zatížení, což má za následek rozměrové odchylky a stopy po chvění povrchu. Proto je přídavek na dokončení obvykle pouze 1/10 až 1/20 přídavku na hrubování.
Jak posoudit, zda je u 5osého obrábění potřeba další polodokončovací proces?
Když poměr hloubky k průměru dutiny překročí 4:1 nebo poměr délky k průměru nástroje (L/D) překročí 4:1, tuhost výrazně klesne. V tuto chvíli nelze eliminovat deformaci napětí pouze dvěma procesy od hrubého k jemnému, je třeba přidat polodokončování a okraj je nastaven na 0,2-0,3 mm, aby se uvolnila většina vnitřního napětí a zajistila se rozměrová stabilita během dokončovacího zpracování.
Je při obrábění titanových slitin vliv rozdělení přídavků na životnost nástroje citlivější než u hliníkové slitiny?
Ano. Tepelná vodivost titanové slitiny je nízká a řezné teplo se koncentruje na hrot nástroje, což může snadno způsobit difúzní opotřebení. Pokud je přídavek příliš velký, posuv bude omezen, tření nástroje se zvýší a životnost nástroje se prudce sníží. Doporučuje se, aby přídavek na konečnou úpravu titanových slitin byl přísně kontrolován v rozmezí 0,15 mm a aby byla pro vyvážení životnosti nástroje a kvality povrchu použita technologie mikro-kvantitního mazání (MQL).
K odpružení dochází po zpracování tenkostěnných dílů. Jak to napravit pomocí maržové strategie?
Částku kompenzace deformace je třeba rezervovat před dokončením. Pokud se například předpokládá, že se díl po uvolnění napětí zmenší o 0,03 mm, měla by být pro velikost během dokončování vyhrazena rezerva +0,03 mm (to znamená, že cílová velikost by se měla zvětšit o 0,03 mm). Tato hodnota musí být stanovena testováním prvního kusu a nastavena jako „kompenzační rezerva“ v CAM spíše než jednoduchá „procesní marže“.
Jak zajistit konzistenci distribuce marží v hromadné výrobě?
Vytvořte standardizované procesní dokumenty, které objasní číslo nástroje, hodnotu přídavku a kompenzační parametry každého procesu. Použijte šablony „pevného okraje“ softwaru CAM, abyste se vyhnuli ručním úpravám. Současně je implementován systém potvrzení prvního artiklu (FAI) a první tři kusy každého produktu jsou plně zkontrolovány, aby se ověřila účinnost maržové strategie. V případě zjištění odchylek bude stroj ihned odstaven a seřízen.
Závěry a doporučení k činnosti
Přidělování přídavků na CNC obrábění pro složité dutiny je v podstatě dynamická rovnováha mezi účinností, přesností a kvalitou povrchu. Neexistují žádné pevné hodnoty, které by byly univerzálně použitelné, pouze individuální strategie založené na materiálových vlastnostech, tuhosti nástroje a stavu obráběcího stroje. Inženýři by měli zasáhnout do DFM (Design for Manufacturability) během fáze návrhu, aby vyhodnotili proveditelnost marže; během fáze zpracování použijte data CMM k opravě rezervy v uzavřené smyčce, aby byla zajištěna konzistence šarže.
Pokud váš projekt zahrnuje složité díly z letecké hliníkové slitiny nebo slitiny titanu a má přísné požadavky na integritu povrchu a rozměrovou stabilitu, můžete nám zaslat výkresy a technické specifikace. Spojíme zdroje 72 CNC zařízení a databázi zpracování materiálů 7075/Ti-6Al-4V, abychom vám poskytli rychlý plán cenové nabídky včetně simulace marže a návrhů DFM.



