





Při CNC obrábění dílů pro letectví a kosmonautiku složité vnitřní průtokové kanály často zahrnují slepé otvory, šikmé otvory a závitové prvky s poměrem hloubky k průměru přesahujícím 10:1. Tradiční víceprocesové diskrétní zpracování může snadno vést ke koaxialitě otvorů mimo toleranci a kumulativním chybám. Integrovaný proces vrtání a řezání závitů může výrazně snížit chyby polohování přiměřeným navržením cesty procesu k dokončení vrtání, vystružování, vystružování a závitování v jediném stavu upnutí. Na základě zkušeností z letecké výroby na místě tento článek analyzuje technické body, výběr materiálů a standardy kontroly kvality tohoto typu procesu, s cílem poskytnout praktické reference na procesy pro inženýry a nákup technologií.
Výzvy a výhody integrace CNC obrábění vnitřních průtokových kanálů leteckých dílů
Letecké konstrukční díly, jako jsou uložení motoru, hydraulické potrubí atd., často vyžadují složité chladicí nebo kapalinové kanály, které mají být zpracovávány v omezených prostorách. Tradiční procesy často vyžadují vícenásobné nastavení: nejprve vrtání, poté frézování drážek a nakonec závitování. Každé přemístění způsobí opakované chyby polohování přípravku (obvykle mezi 0,02 mm a 0,05 mm) a vícenásobná manipulace zvyšuje riziko poškrábání povrchu. Základní hodnota integrovaného zpracování spočívá v „jednom upnutí, více sekvencí kontinuálně“.
Tento režim nejen snižuje kumulativní chybu, ale také zlepšuje výrobní cyklus. Pro hromadné přizpůsobení dílů pro letectví a kosmonautiku znamená snížení počtu upínacích časů zvýšení využití zařízení o více než 30 %. Současně jsou ve vnitřních průtokových kanálech často hluboké otvory a pro tradiční vertikální vrtačky je obtížné zajistit svislost. 5osé obráběcí centrum však může vrtat otvory v libovolném směru v prostoru a vyřešit tak problém geometrické interference.
Porovnání hranic schopností pětiosého spojení a tříosého vrtání
Ne všechny vnitřní průtokové cesty vyžadují pětiosý stroj. Výběr zařízení musí vycházet z geometrických charakteristik součásti. Tříosé obráběcí stroje jsou vhodné pro průchozí otvory a jednoduché šikmé otvory v horizontální nebo vertikální rovině; zatímco pětiosé obráběcí stroje si poradí s prostorově nakloněnými otvory, spirálovými drážkami a závitovými otvory s rotačními charakteristikami.
| Procesní dimenze | Tříosé obráběcí centrum | Pětiosé obráběcí centrum |
|---|---|---|
| schopnost pokrytí prostoru | Pouze rovinné frézování XY, vertikální vrtání v ose Z | Podporuje vrtání a frézování kontur v libovolném úhlu v prostoru |
| Přesnost hlubokého otvoru šikmého otvoru | S rostoucím úhlem náklonu se chyba svislosti výrazně zesiluje. | Díky kompenzaci osy výkyvu je souosost dna otvoru stabilnější. |
| Využití upínacího prostoru | Je vyžadován velký volný prostor a zpracování hlubokých dutin je omezené. | Může zkrátit přesah nástroje a zlepšit tuhost, což je výhodné při odstraňování otřepů v hlubokých dutinách. |
| nákladová efektivita | Nízká amortizace zařízení, vhodné pro jednoduché průchozí otvory | Vysoká investice, vhodná pro složité geometrické a vícefunkční integrované díly |
U leteckých plášťů obsahujících více neparalelních rovin může pětiosé obrábění dokončit průtokové kanály a zpracování závitů ve všech směrech při jednom upnutí, čímž se zabrání chybám ve spojování způsobeným děleným obráběním. Pokud jsou díly pouze deskové a otvory jsou v jednom směru, může tříosý bočně namontovaný přípravek splnit požadavky a je ekonomičtější.
Integrovaná nástrojová strategie pro vrtání hlubokých děr a závitování
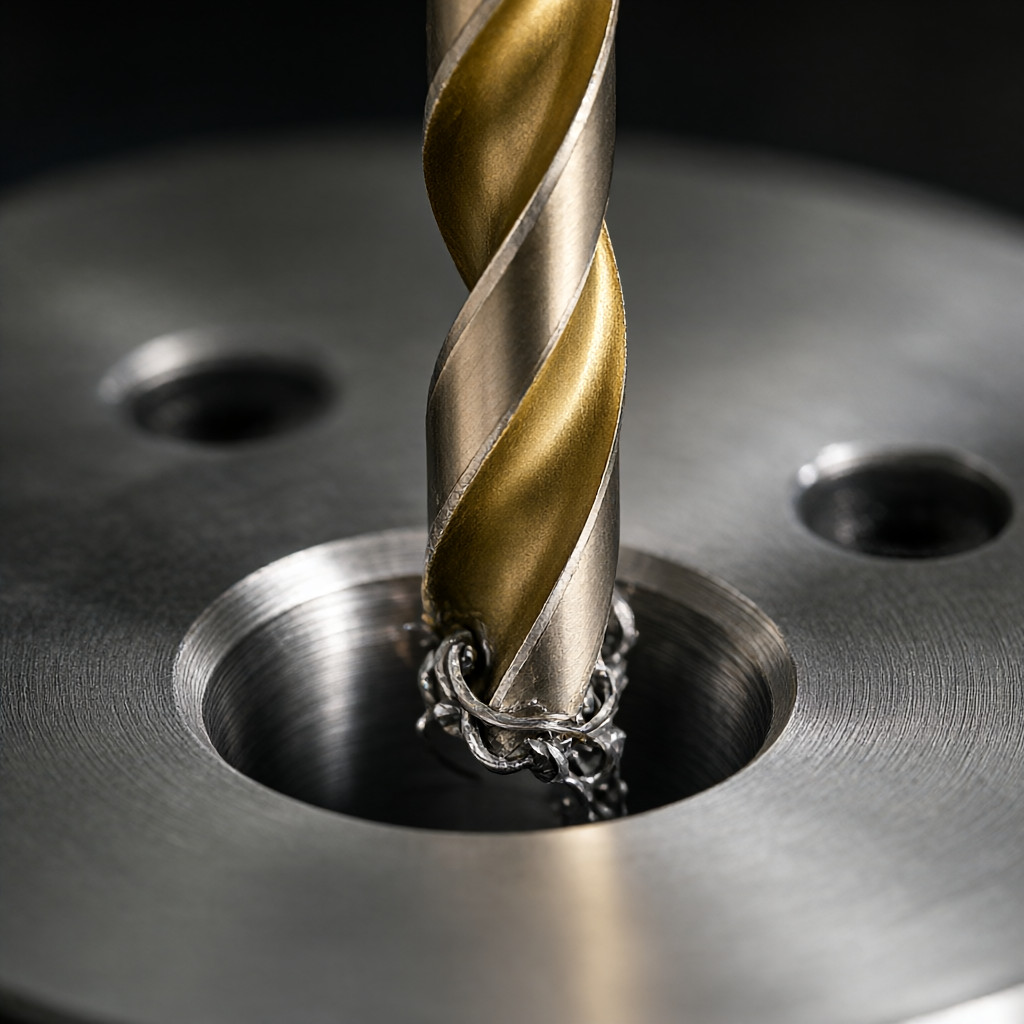
Úzkým místem zpracování vnitřních průtokových kanálů je „efekt hlubokých děr“. Když je poměr hloubky vrtání k průměru (D/d) větší než 10, potíže s odstraňováním třísek mohou snadno vést ke zlomení nástroje nebo zdrsnění stěny otvoru. V integrovaném procesu jsou procesy vrtání a řezání závitů úzce propojeny a životnost nástroje a řezné parametry je třeba navrhovat ve spolupráci.
Klíč k výběru nástroje:
- vrtat:Používejte vrtáky z rychlořezné oceli nebo tvrdokovu obsahující kobalt a délka čepele by neměla přesáhnout 5násobek průměru. Pro obrábění hlubokých děr se doporučuje používat nástroje pro vrtání pistolí nebo BTA, aby se zajistilo, že řezná kapalina studeného vzduchu prochází středem.
- Naklepávací nůž:Aby se zabránilo zlomení nástroje v důsledku výpadku napájení během řezání závitů, je preferováno flexibilní sklíčidlo pro závitování (frézování závitů), které umožňuje radiální plovoucí pohyb v rozmezí 0,5 mm pro kompenzaci odchylky polohy otvoru. Běžné pevné závitování vyžaduje přísnou kontrolu přesnosti polohy otvoru v rozmezí ±0,02 mm.
- Dráha nástroje:Při programování CAM by se proces vrtání a závitování měl řídit zásadou „nejdříve hluboko, pak mělce, nejprve uvnitř, pak vně“, aby se zabránilo deformaci zpracovávané díry v důsledku uvolnění napětí při následném frézování.
Pokud jde o materiály, letecký hliník 7075-T6 má dobrou obrobitelnost, ale je náchylný k tvorbě nánosů; nerezová ocel 15-5PH nebo Inconel 718 způsobuje silné opotřebení nástroje, takže je třeba snížit rychlost posuvu a zvýšit rychlost vřetena a použít silné chladící mazání.
Kontrola tolerance a správa geometrických chyb integrovaného zpracování
Letecké díly mají přísné požadavky na souosost a umístění a obvykle musí splňovat požadavky GD&T vyznačené v AS9102 nebo souvisejících výkresech. I když integrované zpracování snižuje upnutí, pokud jsou řezné parametry nevhodné, může to způsobit rozměrový posun v důsledku tepelné deformace.
Strategie ovládání:
- Rezerva na topení:Vrtání hlubokých děr vytváří velké množství tepla. Před závitováním se doporučuje nastavit pauzu chlazení, aby se teplota stěny otvoru stabilizovala v rozmezí ±5 °C od okolní teploty, aby se zabránilo nadměrnému utažení nebo uvolnění závitů způsobených tepelnou roztažností a kontrakcí.
- Sekvenční zpracování:U dílů s extra velkým průměrem se doporučuje oddělit hrubování od dokončování. Během hrubého obrábění ponechte okraj 0,1-0,2 mm a poté proveďte jemné frézování a jemné závitování po úplném vychladnutí dílů (někdy potřebují odpočívat 4 hodiny).
- Online detekce:Před vrtáním a závitováním klíčových rozměrů je vložena automatická měřicí sonda (On-Machine Probing) pro potvrzení průměru otvoru a posuv závitu je dynamicky nastaven na základě hodnoty zpětné vazby, aby bylo zajištěno, že krouticí moment závitu odpovídá specifikacím.
Pokud jde o drsnost povrchu, vnitřní průtokové kanály obvykle vyžadují Ra0,8μm až Ra1,6μm. Tohoto standardu lze dosáhnout pomocí nástrojů pro jemné vyvrtávání s diamantovým povlakem nebo jemných výstružníků. Pro vysoké požadavky na konečnou úpravu (Ra0,4μm) je třeba po posledním procesu přidat krok leštění nebo chemického leštění, ale to se obvykle vztahuje na vnější viditelný povrch a vnitřní průtokový kanál je dosahován především vysoce přesnými výstružníky.
Kontrola kvality a analýza poruch
Obtížnost kontroly po integrovaném zpracování spočívá v "neviditelném vnitřku". Samotná vizuální kontrola nemůže potvrdit integritu vnitřních závitů v hlubokých dírách. Výrobce musí být vybaven boroskopem nebo ultrazvukovým zařízením pro detekci vad.
Běžné způsoby selhání a vyvarování se:
- Neuspořádané navlékání:Průměr otvoru je často příliš velký v důsledku opotřebení vrtáku nebo posuv není synchronizován s rychlostí otáčení při řezání závitu. Plán vyhýbání se: Náhodně zkontrolujte průchod závitu a dorazovou měrku každých 50 kusů a sledujte radiální házení vrtáku.
- Zdrsnění stěny otvoru:Odstraňování třísek z hlubokých otvorů není hladké a třísky poškrábou obrobený povrch. Plán vyhýbání se: Optimalizujte konstrukci utvařeče třísek a použijte vysokotlakou chladicí kapalinu k účinnému odstraňování třísek.
- Koaxiálnost je mimo toleranci:Vztažný bod víceosého polohování je nekonzistentní. Plán vyhýbání: Vytvořte jednotný původní údaj a před zpracováním znovu změřte výšku základny pomocí trojrozměrných souřadnic.
Před odesláním musí být 100 % klíčových závitových otvorů zkontrolováno na průchod/doraz závitového kroužku a musí být uchovány kontrolní záznamy. Pro dávkové objednávky se doporučuje zavést plán kontroly odběru vzorků na úrovni 0,65 AQL, aby byla zajištěna konzistence šarže. Tento přísný systém kvality je základní hranicí pro vstup do leteckého dodavatelského řetězce.
Závěr a návrhy na nákup
Při CNC obrábění dílů pro letectví a kosmonautiku je integrovaný proces vrtání a řezání závitů komplexních vnitřních průtokových kanálů účinným způsobem, jak vyvážit přesnost, efektivitu a náklady. Klíčem je vybrat správnou platformu stroje na základě geometrické složitosti a chyb řízení prostřednictvím parametrů nástroje a tepelného managementu. Pro kupující by se při hodnocení dodavatelů neměli soustředit pouze na množství zařízení, ale měli by také zkoumat jejich možnosti programování CAM, rezervy nástrojů pro hluboké díry a konfigurace online kontroly.
Pokud máte výkresy takto složitých dílů, lze je zaslat technickému týmu k vyhodnocení DFM. Poskytujeme komplexní služby od výběru materiálu, optimalizace procesů až po dávkové zpracování a kontrolu. Podporujeme různé materiály, jako je hliník, ocel, nerezová ocel a vysokoteplotní slitiny. Tolerance je řízena v rozmezí ±0,01 mm, což vám pomůže dodat vaše letecké projekty včas.
Jaký je minimální limit průměru otvoru pro vrtání hlubokých otvorů při CNC obrábění leteckých dílů?
CNC obvykle dokáže zpracovat hluboké díry s minimálním průměrem 0,5 mm, ale kvůli omezení tuhosti nástroje se doporučuje, aby průměr nebyl menší než 2 mm, když poměr hloubky k průměru překročí 10:1. Mikrootvory (0,1-0,5 mm) vyžadují speciální vrtáky s malým průměrem nebo pomoc při obrábění elektrickým výbojem.
Může integrovaná technologie závitování nahradit tradiční frézování závitů?
Přesné řezání závitů ve většině případů předčí frézování závitů z hlediska účinnosti a kvality závitu. Avšak v případech, kdy materiály s vysokou tvrdostí (jako je HRC50 nebo vyšší) nebo kde je omezený prostor a nelze rozšířit závitování, je frézování závitů stále nezbytnou volbou a lze je použít v kombinaci.
Jak posoudit, zda je zpracování průtokových kanálů leteckých dílů vhodné pro pětiosé obráběcí stroje?
Pětiosé stroje nabízejí jasné výhody, když součásti obsahují otvory s více nerovnoběžnými plochami, spirálovými drážkami nebo dlouhými přesahujícími nástroji, které je třeba zamezit rušení. Pokud jsou vlastnosti soustředěny v jedné ose, může požadavky splnit tříosý obráběcí stroj s vícestranným upínáním a náklady jsou nižší.
Na jakých kritériích přijatelnosti závitů s vnitřním kluzným závitem se obvykle zakládají?
Obecně dodržujte normy ASME řady B1.1 nebo národní normy/normy ISO uvedené na výkresech. Mezi klíčové indikátory patří integrita profilu závitu, kontrola průchodu a zastavení a žádné otřepy nebo ostré hrany. U nosných závitů může být také vyžadována rentgenová nebo ultrazvuková detekce vad.
Dokáže ShowyMetal zvládnout vnitřní průtokové kanály obtížně obrobitelných materiálů, jako je Inconel 718?
Může. Disponujeme pětiosými možnostmi obrábění a speciálními povlakovanými nástroji. Máme vyspělou knihovnu řezných parametrů pro Inconel 718, titanovou slitinu a další obtížně obrobitelné materiály, podporujeme integrované zpracování složitých vnitřních struktur a poskytujeme kompletní sledovatelné kontrolní zprávy.



