





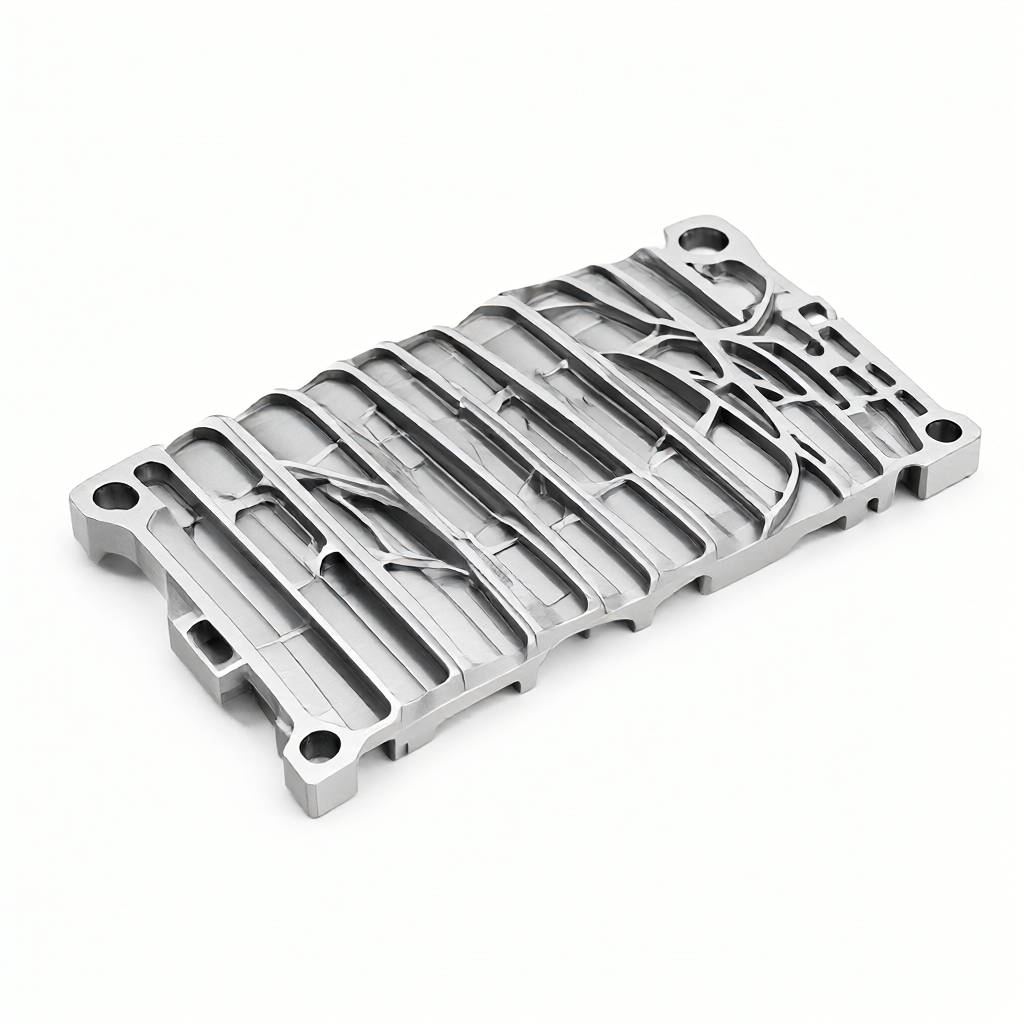
Potíže s kontrolou deformace při zpracování tenkých žeber pro letecké díly
V oblasti letectví a kosmonautiky součásti, jako jsou držáky motoru a konektory podvozku, často používají tenkostěnné žebrové struktury s vysokým poměrem mezi žebry a roztečí. Takové díly jsou obvykle řezány z hliníkových nebo titanových slitinových desek. Tloušťka žeber je obvykle mezi 1,5 mm a 3 mm a výška žeber může dosáhnout více než 80 mm. Při zpracování takových dílů mohou řezné síly a uvolnění zbytkového napětí generované CNC frézováním snadno způsobit deformaci nebo zkroucení tenkých stěn, což má za následek konečné rozměry, které jsou mimo toleranci. Mnoho výrobních článků ignoruje kumulativní dopad procesního řetězce na deformaci, což má za následek špatnou konzistenci v hromadné výrobě.
Jádro řešení tohoto bolestivého bodu spočívá v pochopení materiálové odezvy pod vazebným efektem „síla-tepel-napětí“. Deformaci se nelze zcela vyhnout spoléháním se pouze na výběr nástroje. Celý proces od upínacích metod, strategií hloubky řezu až po parametry obráběcího procesu musí být systematicky optimalizován. Tento článek si klade za cíl prozkoumat, jak ovládat procesní deformaci tenkých žeber pomocí technických prostředků, a poskytnout praktické referenční parametry pro technické zadávání zakázek a inženýry.
Odlehčení zbytkového napětí a inženýrské principy výběru materiálu
Třída materiálu a stav napětí
Mezi běžně používané materiály pro letecké tenkostěnné díly patří 7075-T651, 6061-T6 a Ti-6Al-4V. Mezi nimi má hliníková slitina 7075 vysokou tvrdost, ale velké vnitřní pnutí. Stav T651 má nižší úroveň zbytkového napětí než stav T6 a je vhodnější pro tenkostěnné zpracování. Při použití 7075-T6 se doporučuje před dokončením zajistit ošetření stárnutím, aby se stabilizoval stav napětí. U tenkých desek z titanové slitiny se díky jejich nízké tepelné vodivosti (asi 6,7 W/m·K) řezné teplo vážně hromadí a může snadno způsobit tepelnou deformaci. Je potřeba výrazně snížit rychlost posuvu a posílit chlazení.
Výběr materiálu vyžaduje kombinaci pevnosti a zpracovatelnosti. Pokud je tloušťka žebra menší než 2 mm, doporučuje se upřednostnit 6061-T6 pro dosažení lepšího řezného výkonu. Ačkoli je jeho pevnost o něco nižší než 7075, u nehlavních nosných konstrukčních dílů je výhoda jeho stability při zpracování významná a může snížit zmetkovitost.
Strategie upínání: zabraňte deformaci upínání
Upínání tenkých žeber je prvním krokem při kontrole deformace. Přímé upnutí tenkých desek tradičními plochými kleštěmi způsobí místní promáčknutí a odskok po vyložení způsobí odchylky rovinnosti. V technické praxi se doporučuje používat vakuové adsorpční nástroje nebo přizpůsobené pneumatické upínače.
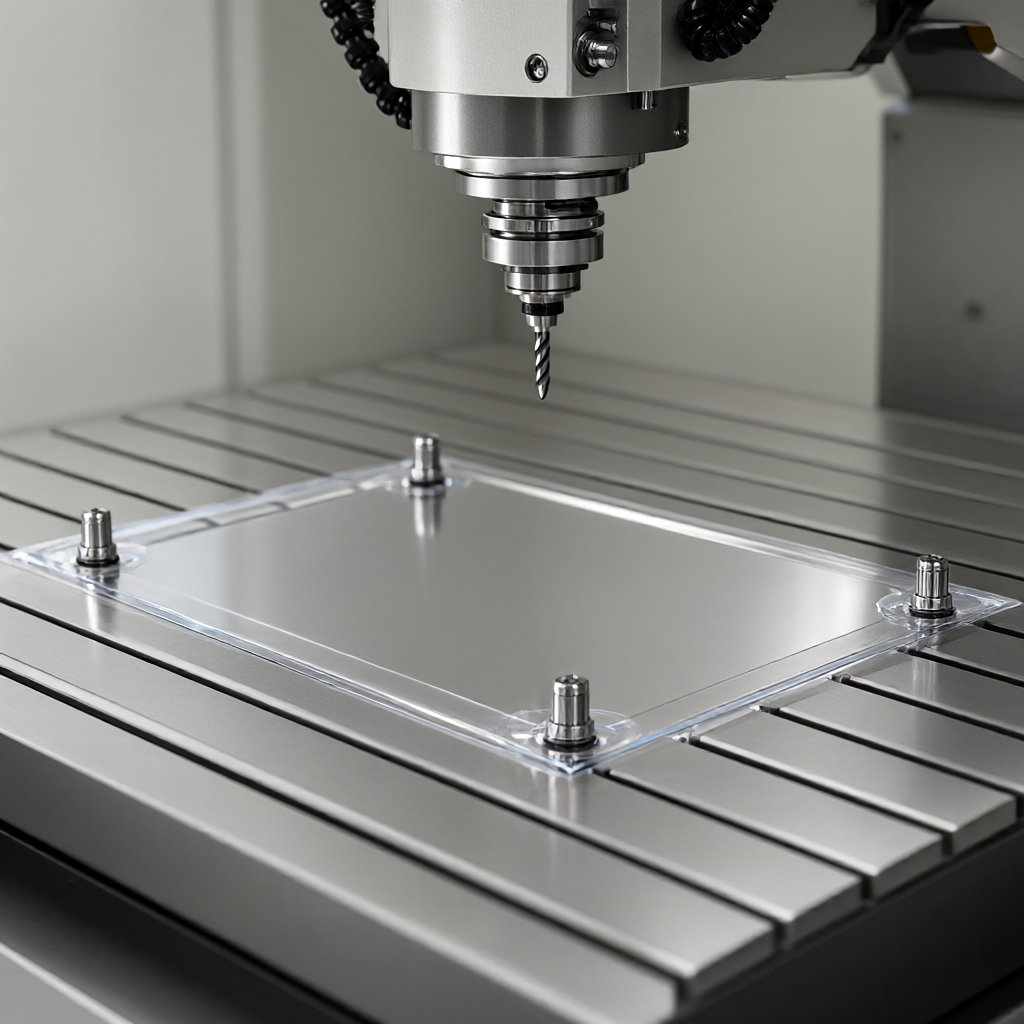
- Vakuová adsorpce:Je vhodný pro desky s rovným povrchem a rovnoměrnou tloušťkou. Adsorpční síla je rovnoměrně rozložena a může účinně eliminovat deformaci bodu sevření. Je nutné zajistit utěsnění spodní plochy obrobku, aby nedocházelo k úniku vzduchu a nedostatečné adsorpční síle.
- Pneumatická svorka:Vzduch proudící přes vícebodové mikropóry vyrovnává tlak, aby se zabránilo koncentrovanému napětí v jednom bodě. Hustotu pórů a průměr pórů je třeba přesně vypočítat, aby se zabránilo vibracím na tenké stěně způsobené nárazem proudění vzduchu.
- Pomocná podpora:Přidejte polohovací kolíky nebo podpěry V-bloku na zadní stranu žeber, abyste převedli upínací sílu na rozložené zatížení. Poloha podpěrného bodu by se měla vyhýbat oblasti zpracování a zajistit, aby výška podpěry byla konzistentní a chyba byla kontrolována v rozmezí ±0,02 mm.
Před upnutím je nutné provést zátěžový test: po testu upnutí změřte rovinnost neopracovaného povrchu. Pokud deformace překročí 0,05 mm/100 mm, je třeba upravit nosnou konstrukci nebo přidat tlumicí podložky.
Optimalizace řezných parametrů: snížení řezného tepla a síly
Klíčem ke zpracování tenkých žeber s vysokým poměrem vzdálenosti mezi žebry je malá hloubka řezu, vysoká rychlost a nízký posuv. Snížením jednotlivé tloušťky řezu (hloubka řezu ap v ose Z je řízena na 0,5-1,0 mm) se sníží radiální řezná síla, čímž se sníží boční deformace tenké stěny.
Doporučený rozsah parametrů (jako příklad používáme hliníkovou slitinu 7075)
Pro opracování 2 mm silné žebrové desky s Φ8 mm tříbřitou stopkovou frézou:
- Otáčky vřetena: 8000-10000 ot./min. pro udržení hladkého odvodu koncových třísek.
- Rychlost posuvu: 150-250 mm/min, zajišťující, že posuv na zub f/z je mezi 0,03-0,06 mm.
- Axiální hloubka řezu: vrstvené frézování, každá vrstva je 0,5 mm, aby se zabránilo okamžitému uvolnění napětí způsobenému jednorázovým řezáním.
- Metoda chlazení: Použijte vysokotlaké mazání minimálním množstvím (MQL) nebo vysokotlaké vnitřní chlazení pro řízení teploty řezné kapaliny pod 40 °C, aby se zabránilo tepelné deformaci.
U tenkých plátů z titanové slitiny je třeba snížit rychlost otáčení na 3000-4000 ot./min., rychlost posuvu snížit o 50 % a po celou dobu se používá vysoce teplotně stabilní řezná kapalina, aby se udržela životnost nástroje a řídil se přívod tepla.
Návrh procesní trasy: víceosá spolupráce a uvolnění stresu
Jediný proces nemůže eliminovat nahromaděné deformace a je třeba navrhnout procesní řetězec "hrubování-odlehčení-dokončování". U složitých žeber se doporučuje použít 5osé obráběcí centrum pro optimalizaci držení nástroje nastavením sklonu vřetena, aby se zabránilo kolizi se stopkou nástroje a zlepšilo se odvod třísek. Při víceosém obrábění může udržení lepšího kontaktního úhlu mezi nástrojem a řeznou plochou (asi 15°-30°) zlepšit kvalitu povrchu pod Ra0,8μm.
Po hrubém opracování zajistěte přirozené stárnutí (odpočinek 24-48 hodin) nebo žíhání pro odlehčení pnutí při nízké teplotě (hliník 200-250℃/4 hodiny), aby se uvolnilo vnitřní zbytkové pnutí. Následuje dokončování pro zajištění rozměrové stability. Tento procesní řetězec snižuje rozměrové výkyvy v sériové výrobě o více než 30 %.
Porovnání řešení: 5osé celkové obrábění vs víceprocesové spojování
| Kontrastní rozměry | 5osé celkové obrábění | Víceprocesové spojování (3 osy + převrácení) |
|---|---|---|
| Počet upnutí | 1krát (celkové umístění) | 2-3krát (polohování převrácením) |
| kumulativní chyba | Nízká, není potřeba sekundární polohování | Vyšší, závisí na přesnosti polohovacího kolíku |
| Efektivita zpracování | Vysoká, krátká doba výměny | Střední, převlékání trvá dlouho |
| Požadavky na vybavení | Vyžaduje 5osé připojení | Postačí běžný 3osý stroj |
| Nebezpečí deformace | Nízká, jedno polohování a jedno zpracování | Střední, vícenásobné upnutí zvyšuje narušení napětí |
U složitých dílů s vysokým poměrem žeber k rozteči má 5osé integrální obrábění významné výhody v řízení deformace a je zvláště vhodné pro scénáře s vysokými požadavky na konzistenci dávek.
Kontrola kvality a analýza poruch
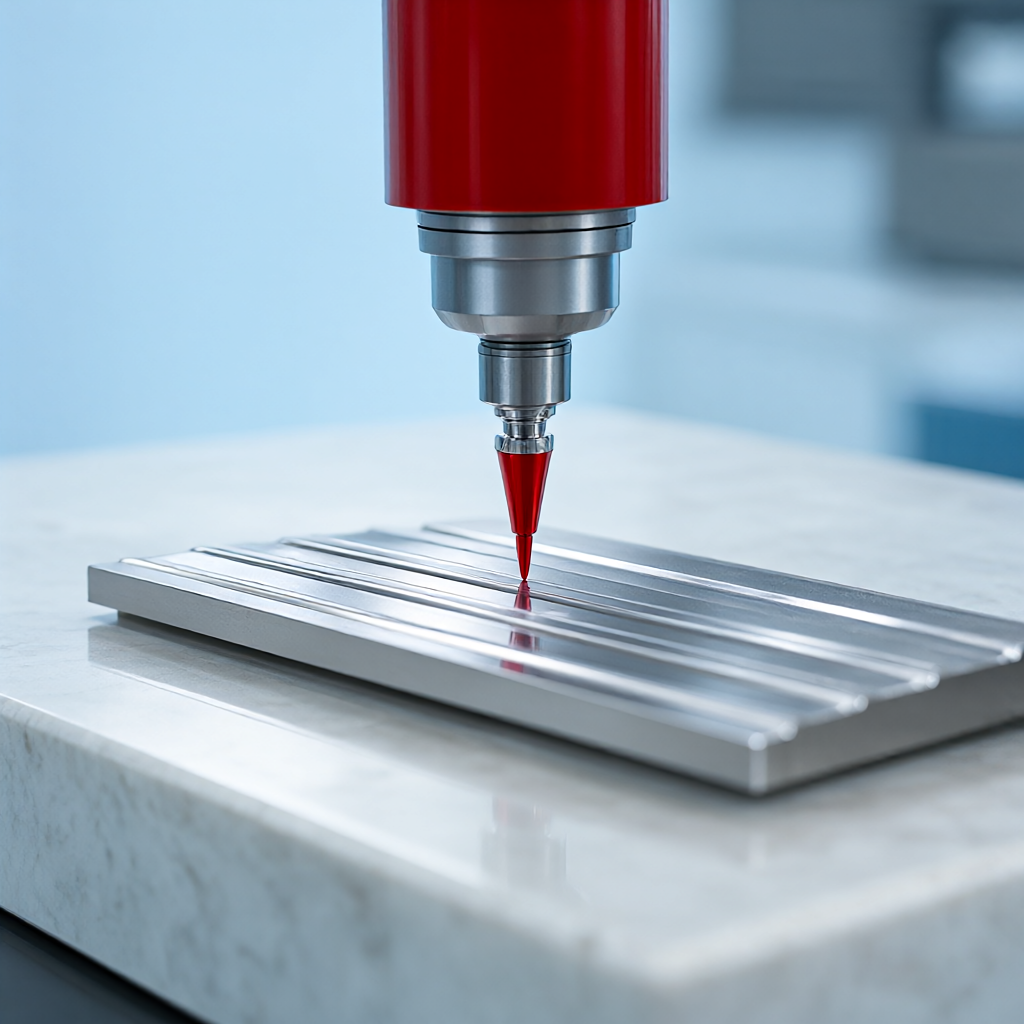
Konečné ověření prevence deformací spočívá v kontrole. Pro sběr dat v plné velikosti v klíčových uzlech se doporučuje používat trojrozměrný souřadnicový měřicí stroj (CMM) se zaměřením na výšku žeber, rovinnost otvorů a obrysy. U vysoce reflexních povrchů lze použít laserové skenování nebo měření strukturovaného světla, aby se zabránilo proražení tenkých stěn kontaktními sondami.
Pokud dojde k poruše deformace, je třeba použít software pro tepelnou analýzu pro zpětné sledování procesu řezání a identifikaci oblastí akumulace tepla. Mezi běžné způsoby selhání patří: deformace oblouku uprostřed podlahové desky (nerovnoměrné zahřívání) a zborcení konce (nerovnoměrné uvolnění upínacího napětí). Zaznamenejte trajektorii opotřebení nástroje každé šarže, abyste poskytli základ pro nastavení parametrů další šarže.
FAQ
Jak vyvážit účinnost a kontrolu deformace při zpracování leteckých tenkých žeber?
Doporučuje se přijmout strategii „přídavek na polotovar 0,1 mm + odlehčení pnutí + konečná úprava“, abyste obětovali malé množství času výměnou za rozměrovou stabilitu a předešli opakovanému broušení.
Vyžaduje zpracování plechu z hliníkové slitiny 7075 speciální chlazení?
Ano. Pro udržení průtoku řezné kapaliny nad 20L/min se doporučuje používat vysokotlaké vnitřní chlazení, aby se zabránilo tepelné deformaci způsobené teplotou v oblasti řezu přesahující 150°C.
Jaký vliv má 5osé obrábění na drsnost povrchu tenkostěnných součástí?
Rozumný úhel sklonu může stabilizovat drsnost v rámci Ra0,8μm, což je lepší než Ra1,6μm tradičního 3osého obrábění, čímž se sníží následné procesy broušení.
Jak zjistit, zda v součásti došlo k deformaci relaxace napětí?
Po dokončení necháme 48 hodin odstát a přeměříme rozměry. Pokud se rozměry změní o více než ±0,02 mm, musíte přidat krok odlehčení pnutí nebo upravit přídavek procesu.
Jak zajistit konzistenci 72 zařízení v sériové výrobě?
Vytvořte standardní balíček procesních parametrů, pravidelně kalibrujte házení průměru nástroje (≤5 μm) a házení vřetena a používejte stejnou dávku nástrojů pro zajištění konzistentního stavu obrábění.
Závěry a návrhy na spolupráci
Řízení zpracovatelské deformace tenkých leteckých žeber s vysokým poměrem rozteče žeber vyžaduje komplexní využití předúpravy materiálu, flexibilní upínání, malou hloubku řezu víceosé zpracování a technologii segmentovaného odlehčení pnutí. Prostřednictvím výše uvedených technických opatření může být rozměrová přesnost tenkostěnných dílů stabilizována na ±0,01 mm a drsnost povrchu může dosáhnout Ra0,4 μm, což splňuje přísné požadavky na konstrukční díly pro letectví a kosmonautiku. V oblasti přizpůsobení přesných CNC dílů máme klastr 72 3/4/5osých zařízení, které poskytují jednorázové služby od návrhů DFM, simulace procesů až po kontrolu konzistence šarže. Pokud se potýkáte s problémem zpracování deformací tenkostěnných dílů, rádi vám poskytneme výkresy nebo vzorky. Vypracujeme pro vás exkluzivní procesní plán založený na skutečných pracovních podmínkách a podpoříme rychlé dodání šarží za 15-25 dní.



