





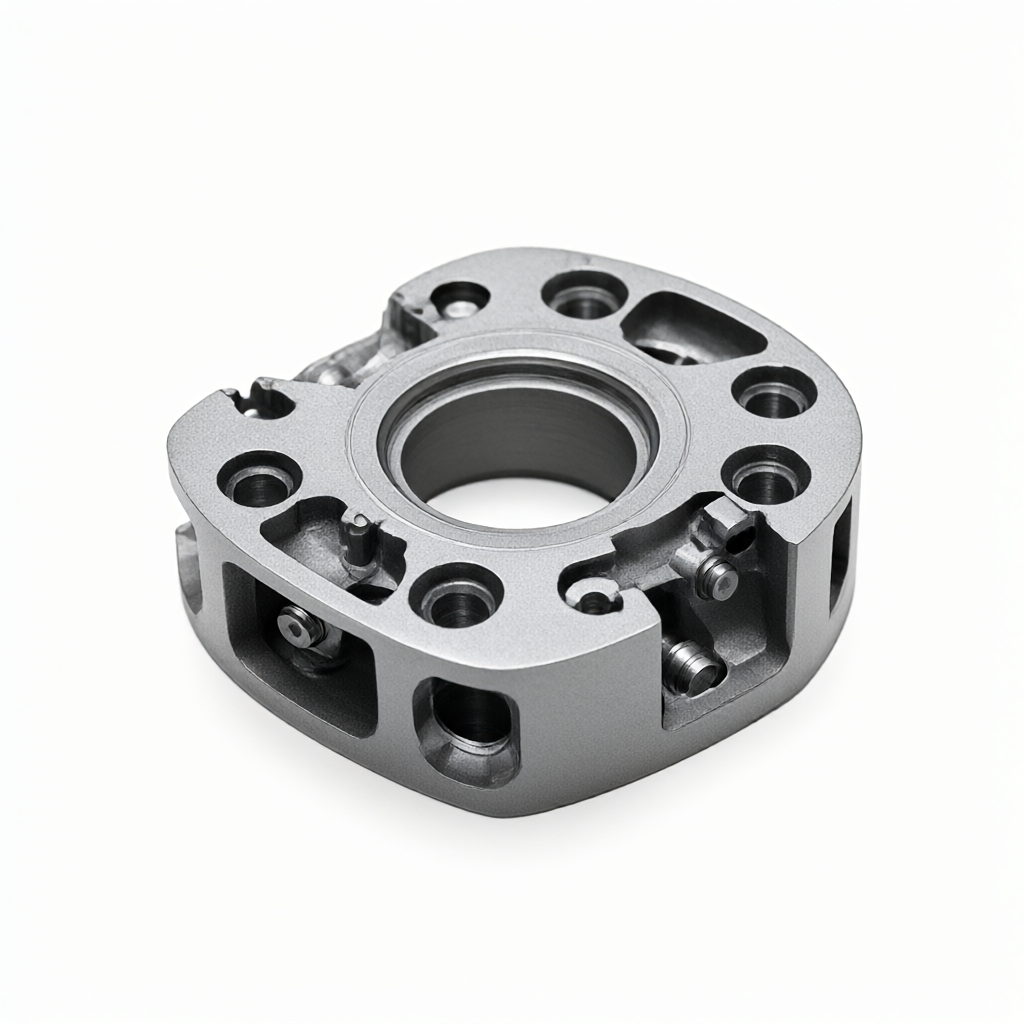
Pokud je po zpracování leteckých dílů vyžadována anodická oxidace, elektrolytické odstranění filmu a sekundární barvení, klíčem je kontrola integrity oxidového filmu a pevnosti spojení vrstvy filmu. Během fáze CNC zpracování musí být vyhrazena přiměřená doba pro odstranění otřepů a uvolnění napětí, aby se zabránilo zbytkovému napětí způsobujícímu praskání nebo odlupování vrstvy filmu během následného procesu elektrolýzy. Přiměřená cesta procesu je: CNC hrubování a konečná úprava → odstranění otřepů/odlehčení pnutí → eloxování (konvenční systém kyseliny sírové) → odstranění elektrolytického filmu (částečné nebo celé v závislosti na potřebách) → sekundární barvení (destilace nebo AC barvení) → těsnění a tuhnutí. V celém řetězci parametry elektrolýzy, proudová hustota a časové okno každého článku přímo určují výslednou konzistenci vzhledu a stabilitu šarže.
Strukturální vliv zpracování leteckých dílů na následnou povrchovou úpravu
Přesné konstrukční díly pro letectví často obsahují složité vnitřní dutiny, mělké otvory a speciálně tvarované povrchy. Přestože CNC víceosé obrábění může dosáhnout vysoké geometrické přesnosti, řezné zbytkové napětí a mikromorfologie přímo ovlivní kvalitu anodového filmu. Pokud se napětí po hrubém opracování zcela neuvolní, vrstva filmu se snadno nerovnoměrně roztáhne podél hranic zrn během fáze anodizace a distribuce tloušťky filmu bude během následného elektrolytického odstraňování filmu značně kolísat. Doporučuje se vyhradit si po jemném frézování rezervu 0,3~0,5 mm a během procesu odjehlování použít nízkoteplotní elektrolytické leštění nebo chemické odstraňování otřepů ke kontrole povrchového zbytkového tlakového napětí v rozmezí 20 MPa, aby byl zajištěn základ pro stabilní tloušťku filmu.
U hybridních sestav z titanové slitiny a hliníkové slitiny je třeba věnovat zvláštní pozornost rozdílu kontaktního potenciálu mezi odlišnými kovy. Před odstraněním elektrolytického filmu by měly být kontaktní povrchy různých materiálů izolovány nebo by měly být použity vodivé izolační těsnění, aby se zabránilo nerovnoměrnému zbarvení způsobenému místními efekty mikrobaterií. Inženýři by měli během fáze DFM jasně označit hranice mezi oblastí elektrolýzy a oblastí bez elektrolýzy, aby se usnadnilo provádění následných procesů.
Parametry procesu eloxování a řízení vlastností vrstvy filmu
Letecké díly běžně používají hliníkovou slitinu 5083 nebo 7075 s použitím kompozitního elektrolytu kyselina sírová-kyselina šťavelová (koncentrace 180~220 g/L, teplota 20~25°C, napětí 12~18 V DC). Konvenční tloušťka anodového filmu je řízena na 20 ~ 40 μm, což může splňovat požadavky na odolnost proti opotřebení a izolaci. Strukturální integritu základní buňky filmu lze ověřit pomocí semikvantitativní XRD analýzy. Čím vyšší je orientace zrna, tím snáze se film při následném elektrolytickém odstraňování filmu rovnoměrně odlupuje.
Pokud díl potřebuje udržet vrstvu filmu v určité oblasti (jako je závitová část, těsnící povrch), měla by být na vyhrazenou oblast před eloxováním aplikována izolační anodická fólie nebo by měl být použit proces přepážkového maskování. Po zoxidování celé části se vyhněte pouze částečnému odstranění fólie. To snadno způsobí koncentraci napětí na okraji vrstvy filmu a sníží únavovou životnost.
Okno parametrů a zamezení rizik pro odstranění elektrolytického filmu
Elektrolytické odstraňování filmu obvykle používá 2~5% roztok NaOH, teplota 60~80°C, proudová hustota 2~4 A/dm², čas 30~90 sekund. Hloubka stažení filmu je určena tloušťkou filmu a hustotou proudu. Nadměrná doba elektrolýzy způsobí, že se matrice hliníku rozpustí a na povrchu se objeví dírky, které ovlivní adhezi sekundárního zbarvení.
Mezi klíčové body kontroly rizik patří: po odstranění filmu okamžitě opláchněte čistou vodou (≥30 sekund) a poté přeneste do kyselinové pasivační nádrže (systém se zředěnou kyselinou dusičnou nebo kyselinou fosforečnou) k neutralizaci alkalických zbytků na povrchu. Pokud je oplach nedostatečný, alkalické zbytky způsobí místní práškování filmu během sekundárního barvení. Po odstranění filmu se doporučuje provést na vzorku 96hodinový předběžný test solnou mlhou, aby se ověřilo, že čistota povrchu dosahuje standardu před dávkovým provozem.
Výběr sekundárního procesu barvení a ověření pevnosti vazby filmové vrstvy
Sekundární barvení lze rozdělit na barvení máčením (organická barviva) a AC barvení (depozice kovových iontů). Metoda barvení ponorem je vhodná pro složité vícebarevné scény, ale má špatnou odolnost proti UV záření a teplotní odolnost; metoda střídavého barvení (střídavé napětí 6~10 V, frekvence 150~200 Hz, teplota 80~95°C, doba 5~15 minut) má silnější vazebnou sílu mezi vrstvou filmu a substrátem a je vhodná pro scénáře s vysokou spolehlivostí v letectví. Kterou metodu zvolit, závisí na teplotě provozního prostředí a intenzitě vystavení ultrafialovému záření.
Bez ohledu na to, která metoda barvení je použita, musí být po barvení zapečetěna: tepelné zatavení (vařící voda po dobu 40~60 minut) nebo chemické uzavření (roztok niklové soli 70~80°C, 10~20 minut). Po utěsnění se rychlost absorpce vody filmovou vrstvou sníží o 60 % až 80 % a výrazně se zlepší odolnost vůči povětrnostním vlivům. Pevnost spojení lze ověřit pomocí testu 3M 610 pásky se sto mřížkou a kvalifikační standard je míra odlupování ≤ 5 %; přísnější letečtí zákazníci mohou použít metodu křížového šrafování ASTM D3359 a stupeň musí být před odesláním ≥ 4B.
Porovnání řešení: barvení ponorem vs. barvení na výměně
| Rozměry | Barvení máčením (organická barviva) | AC barvení (kovové ionty) |
|---|---|---|
| Mechanismus lepení filmových vrstev | Molekuly barviva pronikají do membránových pórů a fyzikálně se adsorbují | Elektrodepozice a krystalizace iontů na rozhraní pórů membrány |
| UV odolnost (stárnutí xenonové lampy po dobu 500 h) | ΔEAž 3,5~5,0 | ΔEObvykle ≤1,5 | Limit teplotní odolnosti | ≤120 °C dlouhodobé používání | Krátkodobá výdrž ≤200 °C | Flexibilita vícebarevné společné desky | Vysoká, lze rozdělit do oblastí | Nízká, je třeba ji maskovat a izolovat | Typické aplikace | Dekorativní díly, nízkonapěťové konstrukční díly | Letecká nosná konstrukce, vysoce spolehlivé komponenty |
Metody kontroly konzistence šarže a detekce
V hromadné výrobě jsou kolísání tloušťky filmu hlavní příčinou nejednotného vzhledu. Doporučuje se nastavit online monitorování tloušťky filmu (rentgenová fluorescenční metoda) jak v anodizační nádrži, tak v nádrži na odstraňování elektrolytického filmu. První tři kusy z každé šarže by měly být plně zkontrolovány na tloušťku filmu a měly by být zaznamenány Cp/Cpk. Pokud Cpk



