





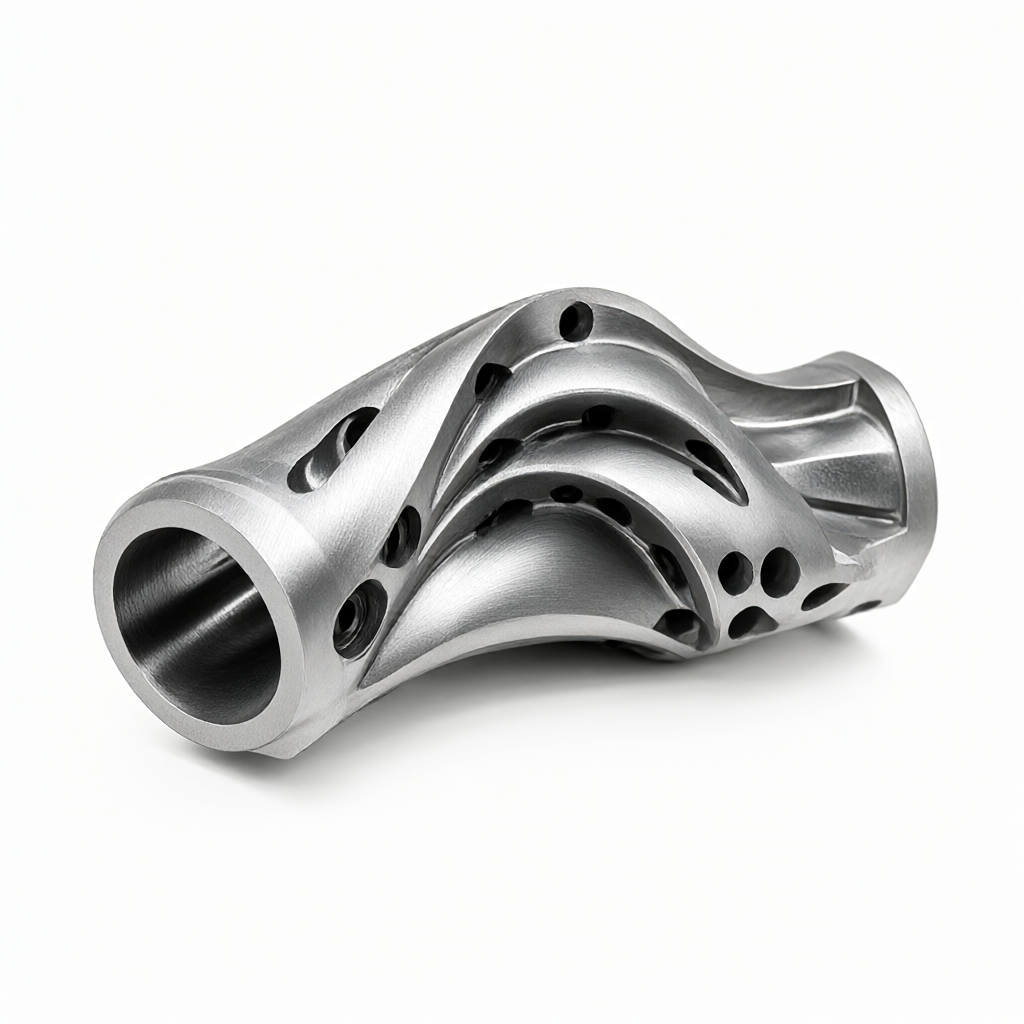
Pokud jde o dokončovací strategii složitých zakřivených lopatek oběžného kola při CNC obrábění leteckých dílů, hlavní obtíže spočívají v potlačení vibrací rukojeti nástroje tenkostěnné konstrukce, optimalizaci dráhy nástroje v průtokovém kanálu s proměnnou tloušťkou a eliminaci zbytkového pnutí na vysoce hladkém povrchu. Ve většině případů způsobí použití dokončovacího řešení přímo po hrubovacím obrábění koncentraci napětí v patě čepele, ale rozumná strategie víceosého obrábění může řídit rozměrovou toleranci v rozmezí ±0,01 mm. Tento článek bude kombinovat technologii 5osého frézování, plánování dráhy nástroje a materiálové charakteristiky, aby poskytl sadu praktických technologických řešení pro zdokonalení, která inženýrům pomohou vyhnout se běžným poruchovým režimům a zajistit konzistenci dávek.
Analýza konstrukčních charakteristik a obtížnosti zpracování složitých oběžných kol se zakřiveným povrchem
Lopatky oběžného kola pro letectví jsou obvykle vyrobeny z titanových slitin (např. TC4/Ti-6Al-4V) nebo vysokoteplotních slitin (např. Inconel 718) a jejich aerodynamické povrchy vyžadují přísnou geometrickou přesnost. Takové díly čelí třem hlavním problémům při CNC zpracování: Za prvé, tuhost tenkostěnné oblasti (tloušťka stěny je často menší než 2 mm) je nedostatečná, což může snadno způsobit chvění; za druhé, přístupnost nástroje v průtokovém kanálu s proměnnou tloušťkou je omezená a jednoosé nebo tříosé obrábění vyžaduje časté nastavování úhlu; za třetí, koordinace vysokých požadavků na konečnou úpravu (Ra≤0,4μm) a procesů odstraňování otřepů a odstraňování pnutí. Pokud se spoléháte pouze na standardní tříosé vybavení, často to vyžaduje vícenásobné upnutí mezi různými procesy a kumulativní chyba se obtížně kontroluje. Proto se víceosé simultánní zpracování stalo hlavní volbou.
Technologické výhody 5osého simultánního frézování při dokončování oběžného kola
Ve srovnání s tříosým obráběním využívá 5osé obráběcí centrum propojení osy A/C nebo osy B/C, což umožňuje nástroji vždy udržovat lepší úhel řezu a výrazně snížit narušení řezných sil na tenké stěny. Ve strategii dokončování se doporučuje použít dráhu "spirála dolů" nebo "konstantní radiální řezání", aby se zabránilo nárazům způsobeným přerušovaným řezáním. U materiálů z titanové slitiny se díky nízké tepelné vodivosti (asi 6,7 W/m·K) řezné teplo snadno koncentruje na hrotu nástroje. Je nutné používat nástroje s povlakem s vysokou tvrdostí (jako jsou monolitní karbidové frézy s povlakem TiAlN). Doporučuje se regulovat rychlost otáčení na 8000-12000 ot./min. Rychlost posuvu se nastavuje podle hloubky řezu. Obvykle je vhodnější 0,1-0,2 mm/ot. Tato kombinace procesů může účinně potlačit vzory vibrací povrchu a položit základ pro následné jemné broušení.
Výběr nástroje a přizpůsobení parametrů: účinnost vyvážení a kvalita povrchu
Geometrické parametry nástroje přímo ovlivňují výslednou přesnost tváření lopatky oběžného kola. Ve fázi dokončování se doporučuje použít frézu s malým průměrem mikroprůměru (průměr D≤6 mm) se 2-3 drážkami a širokou drážkou pro třísky pro zlepšení odvodu tepla. Následující tabulka porovnává výkon dvou běžně používaných nástrojových řešení při dokončování oběžného kola z titanové slitiny:
| Kontrastní rozměry | Možnost A: stopková fréza s mikroprůměrem potažená TiAlN | Možnost B: Řezné nástroje z rychlořezné oceli s diamantovým povlakem (k dispozici pro omezené materiály) |
|---|---|---|
| Použitelné materiály | Titanová slitina, vysokoteplotní slitina, hliníková slitina | Pouze neferomagnetické materiály, které nelze použít pro letecké slitiny titanu |
| Doporučené řezné parametry | Rychlost 10 000 ot./min., posuv 150 mm/min, ap=0,05 mm | Rychlost otáčení 5 000 ot./min, posuv 300 mm/min (pouze ve scénáři výměny karbidů) |
| drsnost povrchu | Do Ra 0,4μm, vyžaduje jemné broušení | Teoretická hladkost je vysoká, ale pro letecké části je zakázána a slouží pouze pro srovnání. |
| Životnost nástroje | Asi 2-3 hodiny, po opotřebení je třeba znovu nabrousit | Letecké normy nejsou použitelné, slouží pouze pro srovnání logiky procesu. |
Poznámka: Je přísně zakázáno používat rychlořeznou ocel pro konečnou úpravu leteckých dílů. Schéma B se používá pouze pro ilustraci logiky vlivu povlaku na tepelnou tvrdost. Ve skutečné výrobě by mělo být použito schéma A nebo monolitní karbid plus povlak TiAlN. Klíčovým bodem je, že během dokončovacího procesu by ap (axiální hloubka řezu) měla být řízena na 0,02-0,05 mm a ae (laterální hloubka řezu) by neměla překročit 10 % poloměru, aby se minimalizovala boční komponenta nástroje a zabránilo se deformaci kotouče.
Návrh upínacího nástroje a strategie odlehčení zbytkového napětí
Metoda upnutí přímo určuje přesnost polohování oběžného kola. Doporučuje se použít nástroje pro vakuovou adsorpci nebo přizpůsobené měkké drápy, aby se zabránilo tomu, že tvrdé drápy zanechají štípance na kořenech tenkostěnných listů. U oběžných kol s velkým průměrem mohou být na zadní straně lopatek navrženy procesní otvory a pro usnadnění centrování lze použít polohovací kolíky. Po dokončení zpracování je hlavním zdrojem tvarových chyb uvolnění vnitřního zbytkového napětí. Po jemném frézování a před odstraněním otřepů se doporučuje uspořádat proces uvolnění pnutí: udržujte díly při 150-200 °C po dobu 2-4 hodin (slitina titanu) nebo 400-500 °C (slitina hliníku) a poté pomalu ochlazujte. Tento krok může zlepšit rozměrovou stabilitu o více než 30 % a zabránit pomalé deformaci dílů po dodání.
Povrchová úprava a kontrola kvality: od Ra0,4μm po komplexní kontrolu
Posledním krokem ve strategii zdokonalování je zajištění integrity povrchu. U leteckých oběžných kol je obvykle požadována drsnost povrchu Ra≤0,4μm a stopy po noži a vibracích nejsou povoleny. Pokud po frézování není dosaženo standardu, lze použít plovoucí leštící kotouč s pastovým brusivem (mikronová třída oxidu hlinitého) pro místní jemné broušení, přičemž dbejte na to, aby nedocházelo k nadměrnému úběru materiálu. Proces kontroly vyžaduje měření v plném rozsahu: používá se skenování klíčových bodů CMM (tři souřadnice) a pro detekci profilu lopatky se používá optický profilovač. Mezi běžné režimy selhání patří: zametání hrotu (nezbyl dostatečný přídavek na obrábění), přeříznutí kořene (dráha nástroje nekompenzuje odskok materiálu). Řešením je vyhradit v CAM softwaru přídavek na jemné broušení 0,1-0,2 mm a před dokončením provést ověření prvního kusu, aby se potvrdilo, že opotřebení nástroje je v povoleném rozsahu.
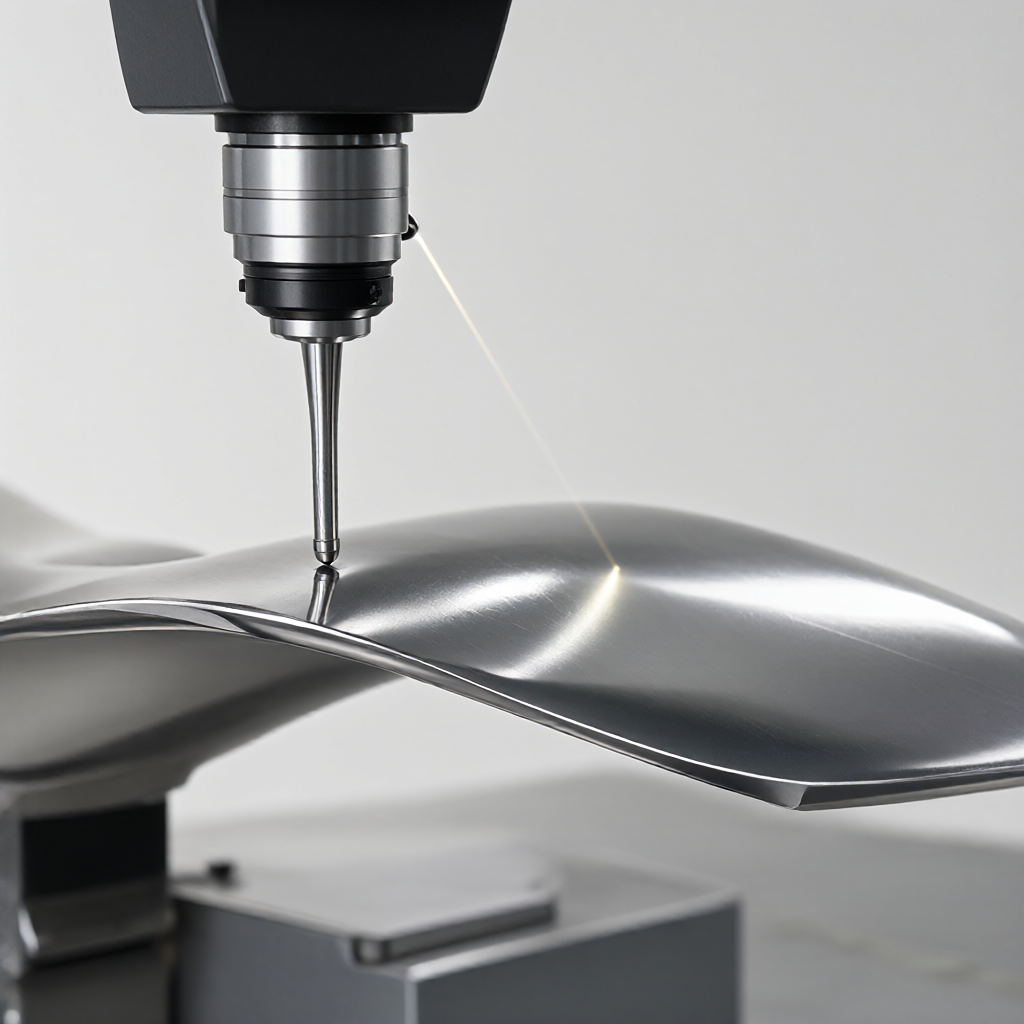
Řízení konzistence dávky a inženýrské dokování DFM
Při sériové výrobě (např. 50-500 kusů) je klíčové udržení konzistence mezi jednotlivými kusy a šaržemi. Doporučuje se vytvořit databázi životnosti nástroje, kontrolovat velikost nástroje každých 20 hodin a vyměnit nebo přebrousit nástroj ihned, jakmile opotřebení překročí limit. Současně se SPC (statistická kontrola procesu) používá ke sledování klíčových rozměrů (jako je tloušťka čepele, mezera vzduchového filmu) a proces se považuje za kontrolovaný, když Cpk ≥ 1,33. Ve fázi DFM (Design for Manufacturability) by měli inženýři potvrdit s konstruktérem minimální tloušťku stěny, poloměr zaoblení a toleranci čepele, aby se zabránilo překročení limitu CNC obrobitelnosti (např. minimální poloměr je menší než poloměr nástroje). ShowyMetal poskytuje komplexní služby od přezkoumání návrhu až po CNC zpracování, povrchovou úpravu, kontrolu a expedici. Zařízení 72 CNC zahrnuje 5osá obráběcí centra a soustružnické a frézovací stroje, které podporují dodávku šarží za 15-25 dní. Přesnost dosahuje ±0,01 mm a povrchová úprava je Ra0,4μm, což může splnit přísné požadavky leteckého dodavatelského řetězce.
Jak se vyhnout mikrotrhlinám v tenkostěnných dílech při rafinaci složitě zakřivených lopatek oběžného kola?
Klíčem je kontrola řezného tepla a zbytkového napětí. Použití dostatečného chlazení (micro-drip nebo minimální množství mazání MQL), snížení rychlosti posuvu na méně než 0,1 mm/ot a přidání procesu odlehčení pnutí při nízké teplotě stárnutí po dokončení může účinně zabránit iniciaci mikrotrhlin v aktivních kovech, jako jsou slitiny titanu.
Jak při obrábění oběžných kol s 5 osami naplánovat dráhu nástroje pro zajištění hladkého dokončení?
Doporučuje se použít strategii dráhy nástroje "konstantní normál", aby osa nástroje byla vždy kolmá k povrchu ostří, aby se zabránilo povrchové struktuře způsobené úkosovým řezáním. Nastavení přesuvu v softwaru CAM na méně než 5 % průměru a použití dynamického vektorového řezání může výrazně zlepšit značky nástroje a značky vibrací, což pomáhá splnit požadavek Ra0,4μm.
Velikost oběžného kola z titanové slitiny je po dokončení nestabilní. Jaký je hlavní důvod?
Jde především o pomalou deformaci způsobenou uvolněním zbytkového napětí. Pokud se po dokončení neprovede odlehčení pnutí nebo je rozložení vnitřního pnutí nerovnoměrné v důsledku asymetrického upnutí, rozměry se po dodání posunou. Doporučuje se vložit mezi jemné frézování a broušení spojku pro odlehčení pnutí tepelného zpracování a optimalizovat schéma upínání, aby se snížila deformace.
Jak při hromadné výrobě oběžných kol zajistit konzistentní kvalitu povrchu pro každou šarži?
Zavést řízení životního cyklu nástroje, přebrušování spouště nebo výměnu podle doby řezání; implementovat SPC pro sledování klíčových geometrických tolerancí; před odesláním proveďte 100% kontrolu v plné velikosti a vzorkování drsnosti. Uzamykání parametrů pomocí standardizovaných provozních pokynů (SOP) může snížit rozdíly v ručním ovládání a zlepšit konzistenci šarží.
Jaké jsou speciální požadavky na povrchovou úpravu při CNC obrábění leteckých dílů?
Letecká oběžná kola obvykle vyžadují eloxování (hliník) nebo pasivaci (titan/ocel) a povrch nesmí mít praskliny nebo škrábance oxidového filmu. Před ošetřením je nutné důkladně odstranit olej a nečistoty a po ošetření provést zkoušky tloušťky filmu a pevnosti spoje. Současně si povrch musí zachovat vysokou kvalitu konečné úpravy, aby se zabránilo mechanickému zpracování, jako je pískování, které by poškodilo přesnost lisování.
Závěr a výzva k akci
Podstatou strategie zdokonalování složitých zakřivených lopatek oběžného kola je systematické inženýrství materiálových vlastností, víceosá technologie a řízení procesu. Prostřednictvím rozumného plánování dráhy nástroje v 5 osách, přísného přizpůsobení parametrů a procesů odlehčení napětí lze významně zlepšit míru kvalifikace a rozměrovou stabilitu leteckých dílů. Pokud čelíte výzvě zpracování přesných leteckých dílů, jako jsou oběžná kola a lopatky turbíny, doporučujeme zaslat výkresy a technické požadavky našemu inženýrskému týmu. Poskytneme procesní plány a cenové nabídky založené na principech DFM, které vám pomohou ověřit vyrobitelnost a zajistit dávkové dodávky.



