





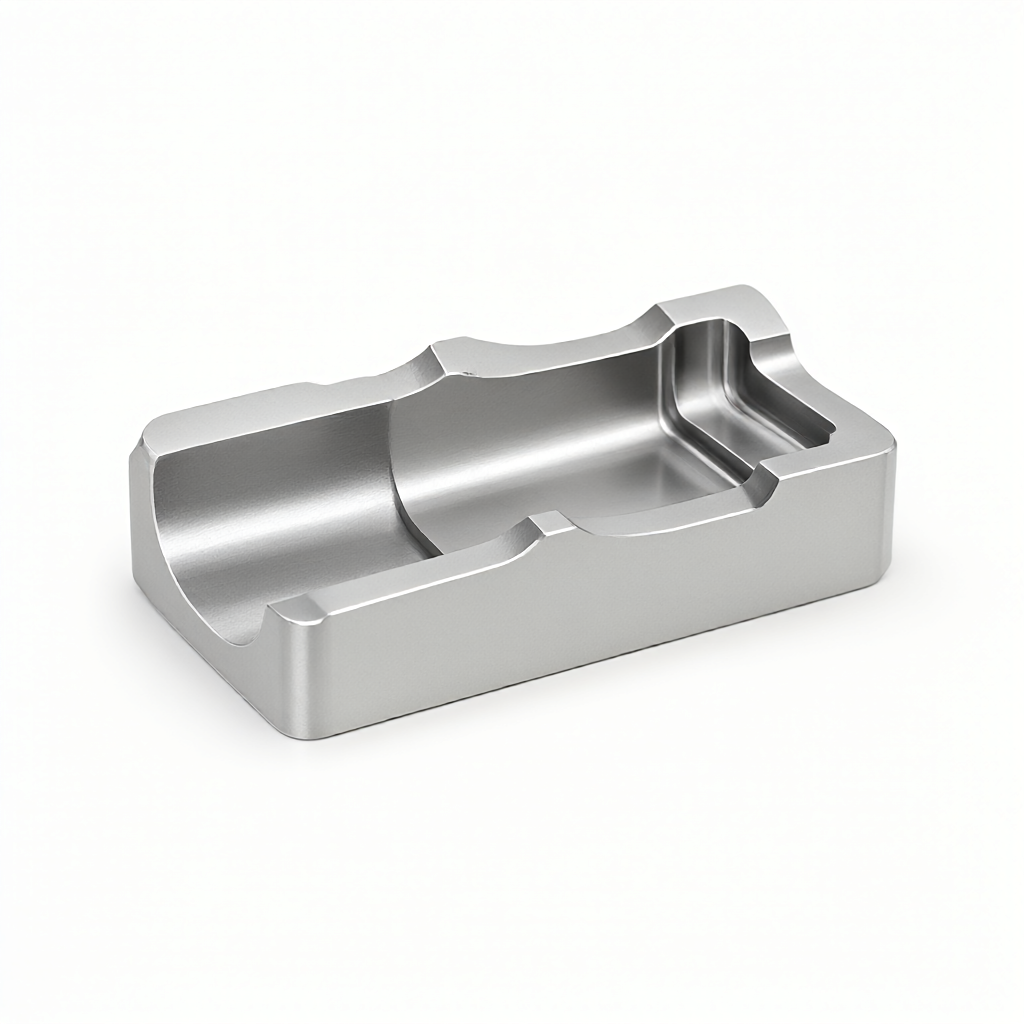
V oblasti letectví a kosmonautiky přesnost frézování těsnicích drážek přímo určuje riziko netěsností v hydraulických a pneumatických systémech. Tento článek poskytne hloubkovou analýzu geometrických tolerancí těsnicích drážek a dopadu drsnosti povrchu na těsnicí výkon při CNC obrábění leteckých dílů a poskytne kompletního technického průvodce od výběru nástroje po kritéria přijatelnosti. Pro inženýry odpovědné za návrh kritických tekutinových cest je pochopení toho, jak dosáhnout spolehlivého utěsnění v toleranci ±0,01 mm, klíčem k zamezení selhání instalace.
Analýza základních příčin selhání drážky leteckého těsnění
Poruchy drážek těsnění často vyplývají z geometrických chyb a problémů s integritou povrchu. Když tradiční dvouosé nebo tříosé obrábění zpracovává úzké drážky s poměrem hloubky k průměru větším než 1:5, je snadné způsobit nerovné dno drážky v důsledku vychýlení nástroje nebo tepelné deformace.Běžné režimy selhání úniku
- Otřepy na hranách: Drobná vlákna zůstávají v oblasti odříznutí a ničí statické těsnění O-kroužku nebo kovového těsnění.
- Šířka drážky je mimo toleranci: Pokud je šířka příliš velká, těsnění bude nadměrně stlačeno a těsnění bude deformováno po dlouhou dobu poté, co míra stlačení překročí 40 %; je-li šířka příliš malá, síla předběžného utažení bude nedostatečná.
- Povrchové mikrotrhliny: Pokud je chlazení tvrdé hliníkové slitiny (jako je 7075-T6) při vysokorychlostním frézování nedostatečné, snadno se ve stěně drážky objeví mikrotrhliny, které se pod cyklickým tlakem rozšíří do únikových kanálů.
Pětiosé spojení zlepšuje přesnost drážky
Pro utěsnění drážek na nerovných drážkách, spirálových drážkách nebo složitých zakřivených površích je základním vybavením 5osé CNC obráběcí centrum pro zajištění přesnosti. Prostřednictvím funkce RTCP (Real-time Tool Point Control) lze oblast řezu vždy udržovat v nejlepším úhlu.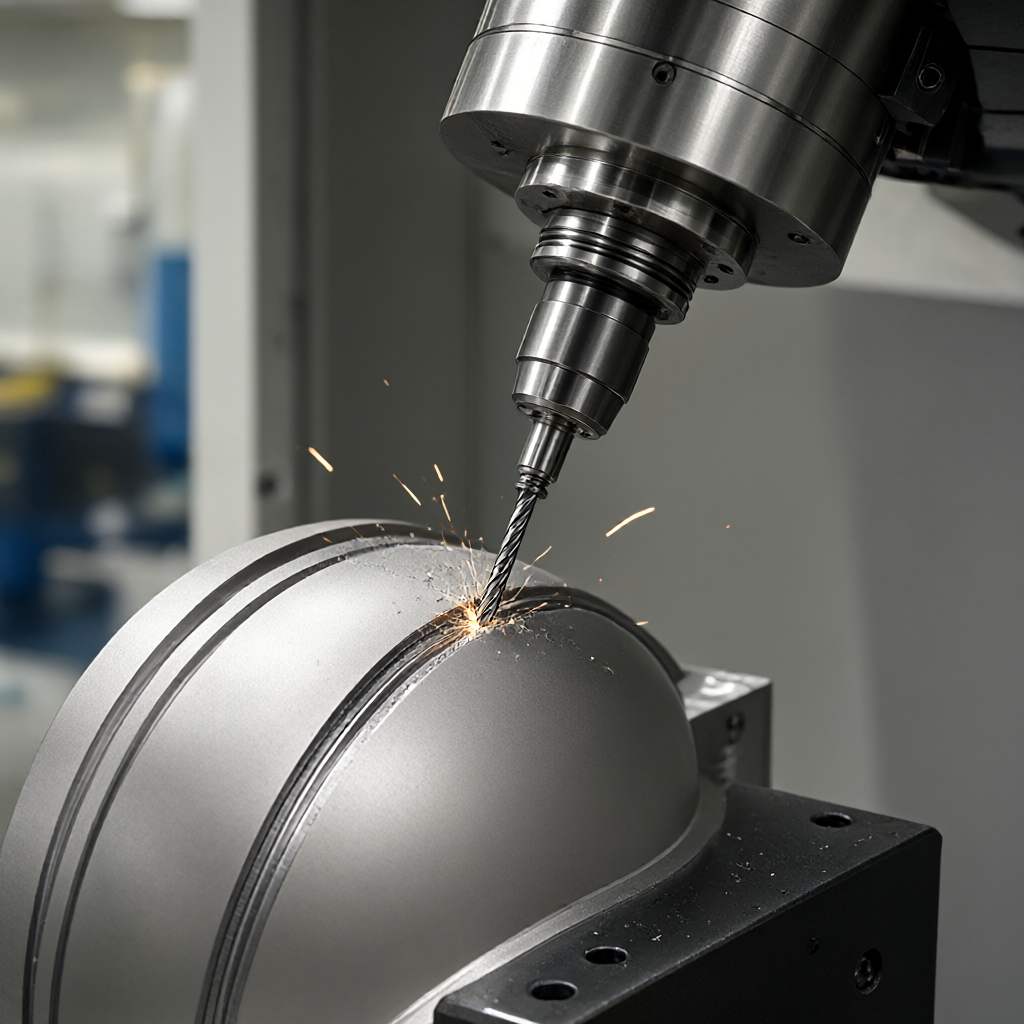
Porovnání klíčových parametrů procesu
| Plán zpracování | Typická drsnost povrchu (Ra) | Tolerance šířky drážky (±) | Použitelné materiály | omezení |
|---|---|---|---|---|
| Tříosý vertikální posuv | 1,6 - 3,2 μm | 0,05 mm | Obyčejný hliník/ocel | Boční stěna hluboké dutiny vyžaduje vícenásobné výměny nástroje a řezné stopy ovlivňují těsnění |
| Čtyřosé boční frézování | 0,8 - 1,6 μm | 0,02 mm | Titanová slitina/nerezová ocel | Extrémně dlouhé drážky, omezené poloměrem otáčení, vyžadují vícenásobné spoje. |
| Pětiosý dynamický náklon | ≤ 0,8 μm | 0,01 mm | Inconel/slitina pro vysoké teploty | Vyžaduje vysoce přesné ATC a zásobník nástrojů a vyžaduje velké množství programovacích výpočtů |
Data ukazují, že při použití 5osého simultánního zpracování těsnicích drážek Inconel 718, udržováním konstantního úhlu mezi osou nástroje a normálou povrchu obrobku, lze drsnost povrchu snížit z Ra 3,2 na Ra 0,8, což výrazně snižuje narušení těsnícího povrchu mikroskopickými výstupky.
Přímý vliv výběru nástroje na kvalitu stěny drážky
Geometrické parametry nástroje jsou první úrovní pro kontrolu přesnosti geometrie. Pro úzké drážky těsnění (šířka<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。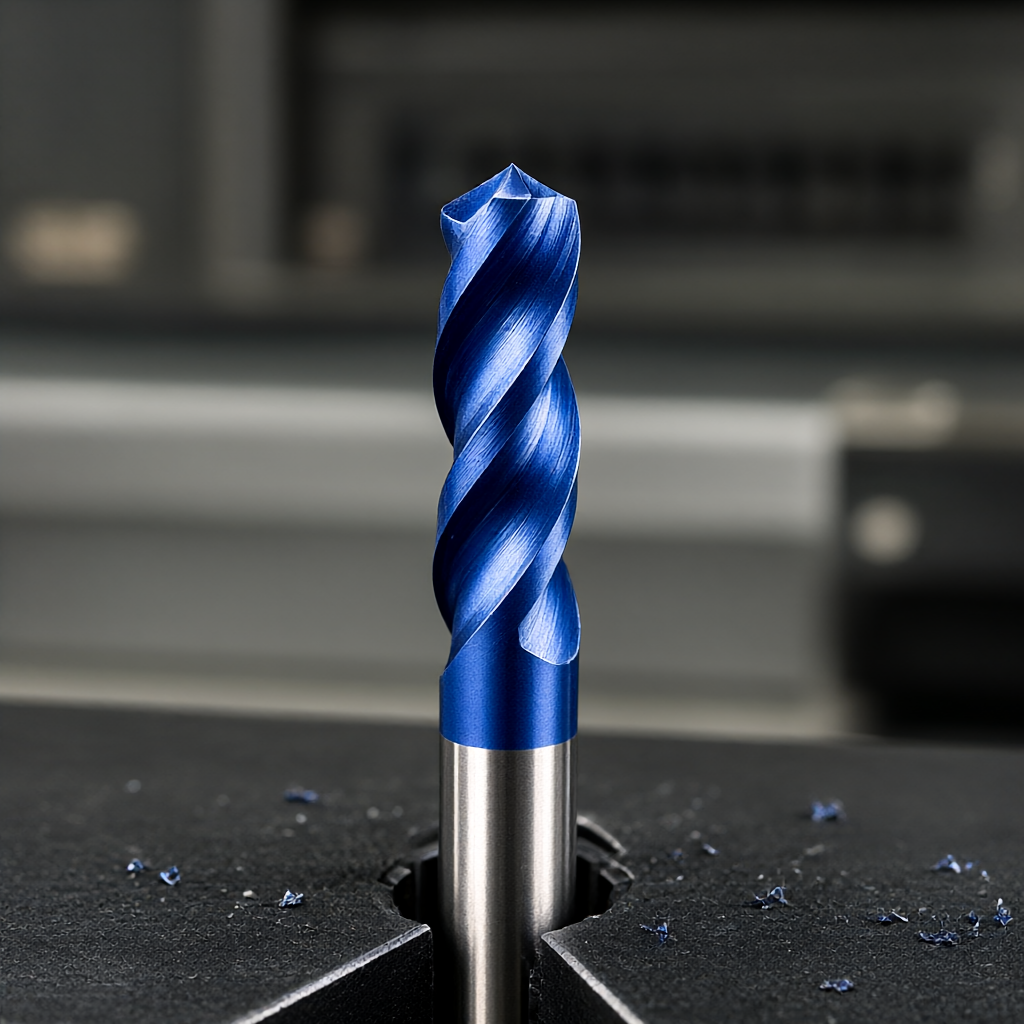
Strategie posuvu a řezné rychlosti
- Vysokorychlostní hliník: U 7075-T6 může rychlost vřetena dosáhnout 8000-12000 ot./min., rychlost posuvu je 3-5 m/min a velká hloubka řezu se používá k odstranění napětí.
- Titanová slitina Ti-6Al-4V: Abyste zabránili mechanickému zpevnění, použijte malou hloubku řezu (0,2-0,5 mm/ot.), nízkou rychlost (5000-7000 ot./min.) a vysoký posuv, aby nedošlo k přetížení hrotu nástroje.
- řízení chladicí kapaliny: Úzký prostor v drážce těsnění často vede k nedostatečnému chlazení. Pro regulaci teploty řezné oblasti pod 50°C se doporučuje používat mazání minimálním množstvím (MQL) nebo vysokotlaké vnitřní chlazení.
Tolerance stohování a úvahy při návrhu povrchu
Čím vyšší přesnost CNC obrábění, tím lépe. Analýza stohování tolerance musí být provedena na základě vlastností těsnění. Vezmeme-li jako příklad O-kroužky, norma ISO 3601-1 má jasná doporučení pro celkovou šířku a hloubku drážky.Princip rozdělení tolerancí
Při požadavku na celkovou toleranci ±0,01 mm by měla být tolerance přiřazena hlavně rozměrům, které jsou nejvíce citlivé na těsnicí funkci. Například tolerance hloubky drážky řídí míru předběžného stlačení a tolerance šířky drážky řídí prostor radiálního pohybu. Pokud je tolerance hloubky drážky nastavena na ±0,02 mm, může být tolerance šířky drážky uvolněna na ±0,03 mm, aby se snížila obtížnost zpracování. Je třeba poznamenat, že poloměr spodního rohu drážky R musí být ≥0,5 mm, jinak se koeficient koncentrace napětí Kt výrazně zvýší a sníží se únavová životnost.
Integrita povrchu a proces odstraňování otřepů
Po přesném frézování drážek mohou být na povrchu ještě 0,05-0,1 mm zbytkové otřepy nebo vlákna. To je běžná příčina „falešného těsnění, skutečného úniku“.Porovnání řešení pro odstraňování otřepů
- Mechanické odstraňování otřepů: Použijte pilník nebo brousek speciálního tvaru, který odpovídá tvaru drážky. Výhodou je, že nedochází k poškození, ale nevýhodou je nízká účinnost a snadná výměna šířky drážky.
- Elektrochemické odstraňování otřepů (ECC): Využitím principu elektrochemického rozpouštění je mimořádně účinný na těžko přístupné otřepy těsnících drážek uvnitř kovových dílů. Může si zachovat původní velikost a nemá na povrchu žádnou vrstvu zpevnění za studena. Doporučuje se pro slitinu titanu a nerezovou ocel.
- Vibrační broušení: Vhodné pro malé sériové díly s nekritickými rozměry, doba broušení musí být přísně kontrolována, aby se zabránilo nadměrnému opotřebení stěny drážky.
U konstrukčních dílů pro letectví a kosmonautiku je preferován ECC, protože nejen odstraňuje otřepy, ale také eliminuje zbytkové tahové napětí způsobené řezáním, čímž zlepšuje odolnost těsnicí plochy proti korozi a únavě.
Zkušební metody a kritéria přijatelnosti
Tradiční posuvná měřítka nedokážou zjistit přesnost povrchu těsnící drážky. Je třeba použít následující kombinaci detekčních metod:Indikátory detekce jádra
- Souřadnicový měřicí stroj (CMM): Pomocí sondy naskenujte stranu drážky a vyhodnoťte šířku, hloubku a přímost drážky. Průměr sondy musí být menší než 1/5 šířky drážky a obvykle se používá hrot jehly Φ0,8 mm nebo menší.
- Optický měřič drsnosti povrchu: Proveďte bezkontaktní měření dna drážky a hlavních dosedacích ploch, zaznamenejte rozložení hodnot Ra a ujistěte se, že neexistují žádné místní abnormálně vysoké body.
- Detekce netěsností (tlaková zkouška): Před montáží proveďte test udržení tlaku dusíkem nebo vzduchem na součástech s nainstalovaným těsněním, zvyšte tlak na 1,5násobek pracovního tlaku a udržujte tlak po dobu 30 minut. Pokud pokles tlaku nepřekročí 1 %, je kvalifikováno.
FAQ
Jaká je minimální šířka pro zpracování drážky leteckého těsnění?
Minimální šířka těsnící drážky při konvenčním CNC frézování je omezena silou nástroje a vibracemi asi 0,5 mm. Pro užší mezery se jako alternativa doporučuje řezání laserem nebo elektroerozivní obrábění (EDM).
Jak zajistit Ra 0,4μm těsnicí drážky z hliníkové slitiny 7075?
Ve finálním procesu je nutné použít povlakované karbidové nástroje (jako je povlak TiAlN), jemné frézování s malými kroky (0,1-0,2 mm) a leštění. Zajistěte dostatečný průtok chladicí kapaliny, aby nedošlo k rozměrovému posunu způsobenému tepelnou deformací.
Ovlivní odjehlování ECC tolerance drážky?
ECC je primárně elektrochemický proces rozpouštění s mírným rovnoměrným ztenčovacím účinkem na nechráněné povrchy (obvykle<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
Potřebuje těsnicí drážka z titanové slitiny po zpracování tepelné zpracování?
Obvykle se nevyžaduje. Titanová slitina je citlivá na teplo. Pokud je deformace po CNC zpracování velká, lze ji ošetřit žíháním na odlehčení pnutí. Velikost těsnicí drážky však musí být po žíhání stabilní. Doporučuje se nejprve dokončit veškeré mechanické opracování, poté provést tepelné zpracování a nakonec těsnící plochu jemně přebrousit.
Jak zachovat konzistenci těsnicích drážek v sériové výrobě?
Klíčem je řízení životnosti nástroje. Vytvořte model opotřebení nástroje a vyměňte nebo přebruste nástroj každých 50–100 zpracovaných kusů. Použijte SPC (statistickou kontrolu procesu) k monitorování hodnoty Cpk šířky a hloubky slotu s cílovou hodnotou Cpk≥1,33 pro zajištění konzistence dávek.



