





Ve výrobě leteckých dílů,Hodnocení rizika mikrotrhlin po CNC obrábění leteckých dílů a zrcadlovém leštěníJe to hlavní článek kontroly kvality. U tenkostěnných konstrukčních dílů z titanové slitiny a hliníkové slitiny, pokud není proces leštění řádně kontrolován, může na povrchu snadno zůstat tahové napětí, které způsobí vodíkové křehnutí nebo korozní praskání (SCC). Tento článek, založený na materiálové vědě a technologii přesného obrábění, poskytne hloubkovou analýzu příčin, metod detekce a strategií pro zamezení rizikům mikrotrhlin v celém řetězci od CNC hrubování a dokončování až po zrcadlové leštění, což pomůže inženýrům a nákupčím stanovit přísné standardy přijímání.
Příčiny a mechanismy mikrotrhlin v leteckém leštění zrcadel
Leštění zrcadel není pouhé fyzické řezání, ale zahrnuje složený proces „mechanické broušení + chemická pasivace“. U hliníkové slitiny 7075-T6 nebo titanové slitiny Ti-6Al-4V běžně používané v letectví vzniká riziko mikrotrhlin hlavně z následujících tří fyzikálních mechanismů:
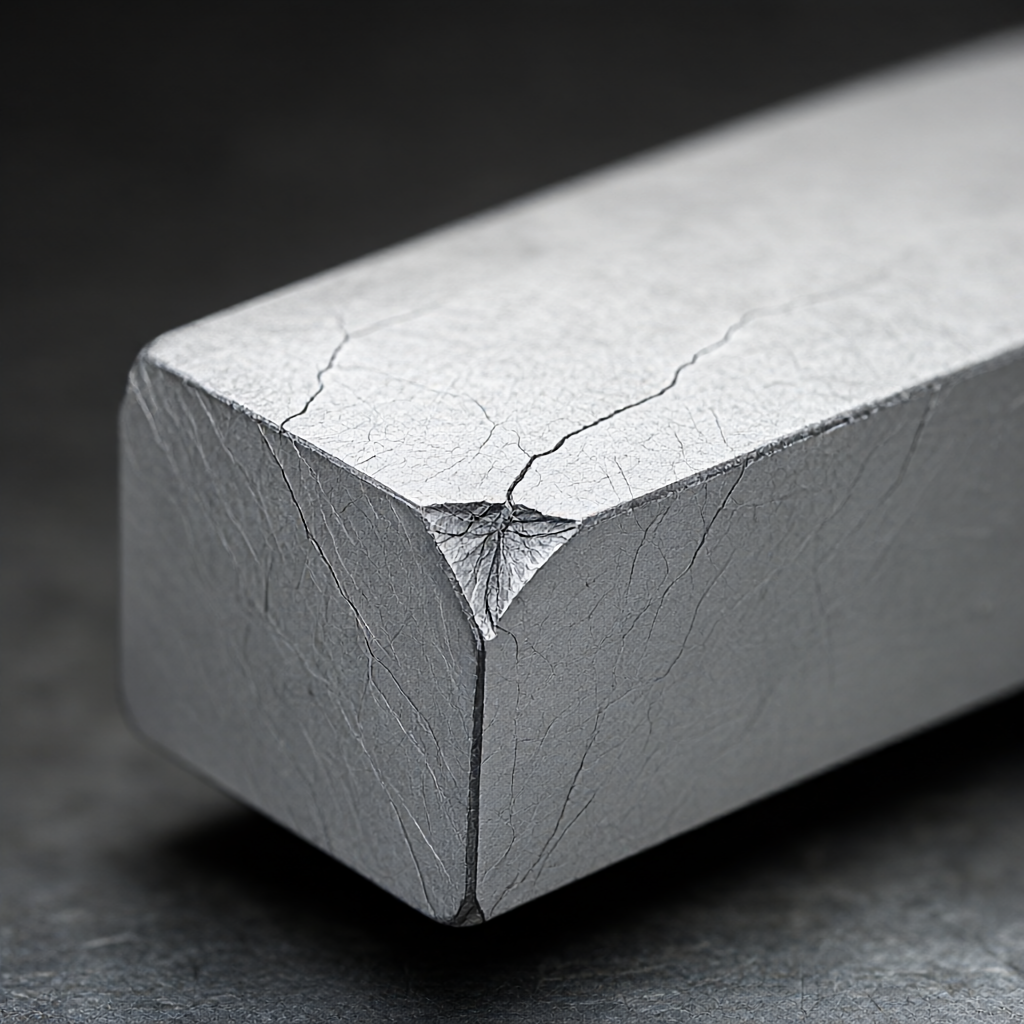
- Akumulace zbytkového napětí: Po CNC dokončení obvykle na povrchu existuje tahové napětí. Pokud je leštící síla příliš velká, plastická deformační vrstva tvořená abrazivními částicemi uloženými v povrchu dále zvýší tahové napětí. Když místní napětí překročí mez kluzu materiálu (například 7075-T6 je asi 505 MPa), vytvoří se mikroskopické trhliny.
- tepelný deformační efekt: Tření hlavy vysokorychlostního leštícího stroje vytváří teplo. Pokud je chladicí kapalina nedostatečná, místní teplota se okamžitě zvýší, což způsobí nerovnoměrnou tepelnou roztažnost a kontrakci materiálu, což má za následek trhliny způsobené tepelným pnutím.
- Materiál pronikání vodíku (pro slitinu titanu): Při kyselém elektrolytickém leštění nebo nesprávném chemickém leštění pronikají atomy vodíku do hranice mřížky, snižují houževnatost materiálu a vytvářejí latentní vodíkové křehké trhliny.
Porovnání citlivosti různých materiálů na leštění mikrotrhlin
Různé druhy kovů pro letectví a kosmonautiku mají výrazně odlišné tolerance k poškození povrchu. Následující tabulka porovnává rizikové charakteristiky a citlivost procesních parametrů dvou hlavních materiálů pro letectví a kosmonautiku v procesu leštění zrcadel:
| Stupeň materiálu | Hlavní poruchové režimy | Citlivé parametry procesu | Doporučená leštící média | úroveň rizika |
|---|---|---|---|---|
| 7075-T6 hliník | Trhání povrchu a poškození pasivního filmu vedou ke korozi | Leštící tlak >0,5 MPa; otáčky > 6000 ot./min | Neutrální silný elektrolyt + suspenze oxidu hlinitého | střední |
| Ti-6Al-4V | Vodíková křehkost, důlková koroze, korozní praskání pod napětím | Hodnota pH kyselého leštícího roztoku<2;抛光时间>30. léta | Neutrální chemické leštění nebo broušení za pomoci ultrazvuku | vysoký |
Poznámka: Titanová slitina je extrémně citlivá na vodík a doba přípravy a ponoření chemického leštícího roztoku musí být ověřena přísnými kupónovými testy.
Optimalizace cesty procesu: od hrubého obrábění po zrcadlové leštění
Aby se minimalizovalo riziko mikrotrhlin, musí návrh procesní cesty dodržovat zásadu „nejprve odlehčení napětí“. ShowyMetal obvykle používá při hromadné výrobě leteckých dílů následující kombinaci procesů:
- Přídavek na dokončovací frézování: Vyhraďte si přídavek na leštění 0,05-0,1 mm na konečnou velikost, ale drsnost povrchu musí být řízena tak, aby nepřesáhla Ra1,6μm, aby se zabránilo nadměrnému řezání během následného leštění.
- Vibrační stárnutí úleva od stresu: Ošetření vibračním stárnutím se provádí na dílech před leštěním, aby se eliminovalo zbytkové vnitřní pnutí z CNC obrábění, díky čemuž je méně pravděpodobné, že se díly zdeformují a prasknou pod silou leštění.
- Odstupňované leštění: Použijte mlecí kaši 600#, 1000#, 2000# a 5000# postupně. Čištění se provádí mezi každým stupněm, aby se zabránilo vmíchání hrubých abrazivních částic do dalšího stupně a poškrábání. Poškrábané dno je často zdrojem prasklin.
Detekce klíčů znamená: Jak přesně identifikovat mikrotrhliny
U zrcadlových dílů jsou submikronové trhliny obtížně zjistitelné lidským okem a konvenční vizuální kontrolou (VT). Letecké normy často vyžadují zavedení pokročilejších nedestruktivních zkoušek (NDE):
- Fluorescenční penetrační testování (PT): Vhodné pro povrchové otevření trhlin. K pronikání fluorescenčního činidla do mikrotrhlin a pozorování pod ultrafialovým světlem se využívá kapilární akce. U titanových slitin je třeba věnovat zvláštní pozornost tomu, aby penetrant nezpůsobil pronikání vodíku.
- Testování magnetických částic (MT): Platí pouze pro díly z feromagnetické letecké oceli (jako A286 a Inconel 718 nelze použít za specifických podmínek žíhání a magnetismus je třeba potvrdit). Tuto metodu nelze použít pro nemagnetické slitiny hliníku a slitiny titanu.
- Metalografické pozorování optickým mikroskopem: Pro namátkovou kontrolu se odebírají metalografické vzorky z leštěného povrchu dílů a sleduje se tloušťka deformační vrstvy a trhliny při zvětšení 200x-500x. Tloušťka deformační vrstvy musí být řízena v rozmezí 50 μm.
- Ultrazvukové testování (UT): Vhodné pro kontrolu povrchových a vnitřních trhlin, ale je obtížné najít velmi mělké mikrotrhliny na povrchu zrcadla. Obvykle se používá ve spojení s PT.
Akceptační standardy a praktické návrhy pro předcházení rizikům
Při podpisu technické dohody by si kupující měl ujasnit kvantitativní ukazatele a vyhnout se vágním popisům „bez trhlin“. Doporučuje se přijmout následující ukazatele:
- Duální kontrola drsnosti: Vyžaduje se nejen zrcadlový jas (Ra≤0,2μm), ale současně musí být testována také hodnota Rz (desetibodový výškový rozdíl), aby se zabránilo existenci místních hlubokých důlků (poškození obroušením). Obvykle je vyžadován Rz≤1,0μm.
- Korelace testu solné mlhy: Pokud pracovní prostředí součástí obsahuje solnou mlhu, doporučuje se provést na leštěném povrchu 480-960 hodinový test solnou mlhou (ASTM B117). Trhliny urychlí korozní expanzi a kvalitu leštění lze nepřímo ověřit testem v solné mlze.
- Zátěžové korozní testování (SCC): U dílů z titanové slitiny ve stavu s vysokým namáháním by měl být proveden potenciostatický test SCC v souladu s ASTM G36, aby se zajistilo, že po leštění nejsou žádné vady, které způsobují otvory na povrchu.
Dodavatelé by měli poskytnout kompletní záznamy o řízení procesu „před leštěním – po leštění“, včetně čísla síta brusného písku, šarže přísad leštící kapaliny, kontaktního tlaku a časové křivky, aby bylo možné vysledovat, když se objeví mikrotrhlinky šarže.
Často kladené otázky (FAQ)
Proč jsou díly z hliníkové slitiny po zrcadlovém leštění náchylné ke korozi?
Proces leštění ničí přirozený oxidový film na hliníkovém povrchu. Pokud je leštící kapalina silně kyselá nebo není po leštění včas neutralizována a pasivována, povrch ztratí ochranu a ve vlhkém prostředí snadno dojde k důlkové korozi.
Lze proces elektrolytického leštění použít pro leštění slitiny titanu?
Ano, ale teplota elektrolytu (obvykle ≤60°C) a napětí musí být přísně kontrolovány. Přehřátí nebo nadměrné napětí způsobí, že titan absorbuje vodík a způsobí vodíkové křehké trhliny. Doporučuje se používat elektrolyzér s konstantní teplotou a sledovat proudovou hustotu.
Jak rozlišit škrábance od leštění od mikrotrhlin?
Škrábance jsou lineárně rozmístěny v jednom směru a obvykle procházejí celým povrchem; mikrotrhliny jsou rozvětvené, retikulární nebo nepravidelné a mají velmi malou hloubku. Při kontrole fluorescenčním penetrantem (PT) praskliny obvykle vykazují oblasti průniku, které jsou tenčí a přerušovanější než škrábance.
Jak zajistit stabilitu kvality leštění při sériové výrobě?
Vytvořte graf SPC (statistické řízení procesu) pro sledování trendů hodnot drsnosti Ra a Rz po leštění. První a poslední kusy každé šarže musí být podrobeny vzorkování fluorescenčního penetrantu. Jakmile kolísání překročí regulační mez, musí být stroj okamžitě zastaven, aby se upravil leštící tlak a čas.
Je drsnost povrchu Ra0,4μm dostatečná jako kritérium přijatelnosti zrcadla?
Ra0,4μm patří do vysoce přesné optické úrovně, ale je snadné ignorovat Rz zaostřením pouze na Ra. Doporučuje se, aby byla kritéria přijatelnosti nastavena na Ra≤0,4μm a Rz≤0,8μm a měl by být použit 500x metalografický mikroskop k potvrzení, že neexistují žádné mikroskopické deformační pásy.
Závěry a doporučení k činnosti
CNC obrábění a zrcadlové leštění leteckých dílů jsou v podstatě komplexním řízením houževnatosti materiálu a stavu napětí. Riziko mikrotrhlin není nekontrolovatelné, ale závisí na vytříbené kombinaci parametrů procesu (tlak, rychlost, médium) a metod detekce (PT, metalografie). Jako přesný výrobce se ShowyMetal spoléhá na 72 víceosých CNC zařízení a přísné třísouřadnicové a optické kontrolní systémy k zajištění rozměrové přesnosti ±0,01 mm. Rovněž účinně zabraňuje skrytým defektům na leštěném povrchu prostřednictvím potvrzení prvního výrobku a kontroly procesu.
Pokud hledáte zpracovatelského partnera s kompletní povrchovou úpravou a možnostmi kontroly konstrukčních dílů z titanové slitiny nebo hliníkové slitiny v leteckém průmyslu, zašlete prosím výkresy a technické specifikace našemu inženýrskému týmu. Na základě materiálových charakteristik vám přizpůsobíme kompletní plán procesu včetně odlehčení pnutí, stupňovitého leštění a penetračního testování a poskytneme inspekční zprávu, která splňuje letecké normy.



