





Technická příručka pro řezání za sucha a minimální množství mazání pro CNC obrábění dílů z oceli s vysokou tvrdostí pro letecké díly
V oblasti letectví a kosmonautiky jsou titanové slitiny a díly z ultravysokopevnostní oceli široce používány v klíčových konstrukčních dílech, jako jsou přistávací podvozky a držáky motoru, a to díky jejich vynikající specifické pevnosti a únavovým vlastnostem. Tento typ materiálu má však vysokou tvrdost a špatnou tepelnou vodivost. Tradiční mokré řezání bylo postupně nahrazeno suchým obráběním a procesy mazání minimálním množstvím (MQL) kvůli špatnému odvodu třísek a rizikům zbytků vysokých teplot. Jako zakázkový výrobce přesných CNC dílů formulujeme řezné parametry striktně na základě tříd materiálů a požadavků na toleranci v hromadné výrobě, abychom zajistili vysokou konečnou úpravu a konzistenci šarží při zajištění rozměrové přesnosti ±0,01 mm.
Řezání problémů a poruchových režimů dílů z vysoce tvrdé oceli
Tvrdost ultravysokopevnostních ocelí pro letectví a kosmonautiku (jako je 4340, 1540 atd.) je obvykle v rozmezí HRC40-HRC60 a tendence kalení třísky je zřejmá. Pokud jsou parametry řezání nesprávné, jsou náchylné k následujícím poruchám:
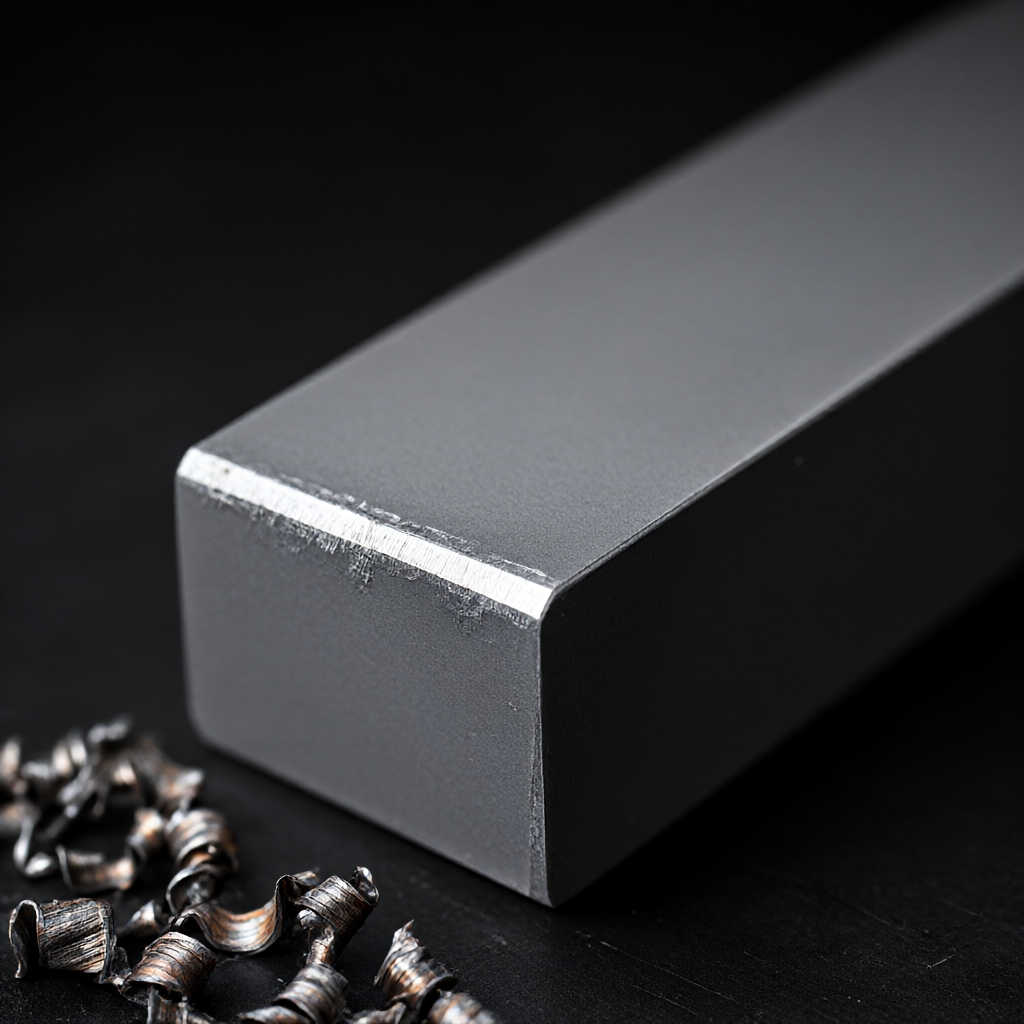
- Odštípnutí nože a značky srpku:Dráha odvodu tepla je při suchém řezání jednoduchá a teplota v řezné zóně prudce stoupá, což způsobuje odlupování slitinového povlaku odolného proti opotřebení nástroje nebo měknutí matrice.
- Tepelná deformace obrobku:Zbytkové napětí je nerovnoměrně rozloženo a dochází k rozměrovému posunu po ponechání po určitou dobu po zpracování, přesahující toleranční pásmo ±0,01 mm.
- Povrchové mikrotrhliny:Třískové tření opakovaně poškrábe obrobený povrch a ovlivňuje únavovou životnost, což je vážná vada zejména při letecké přejímce.
Porovnání principů suchého řezání a mazání minimálním množstvím (MQL)
Suché řezání: rovnováha mezi účinností a ochranou životního prostředí
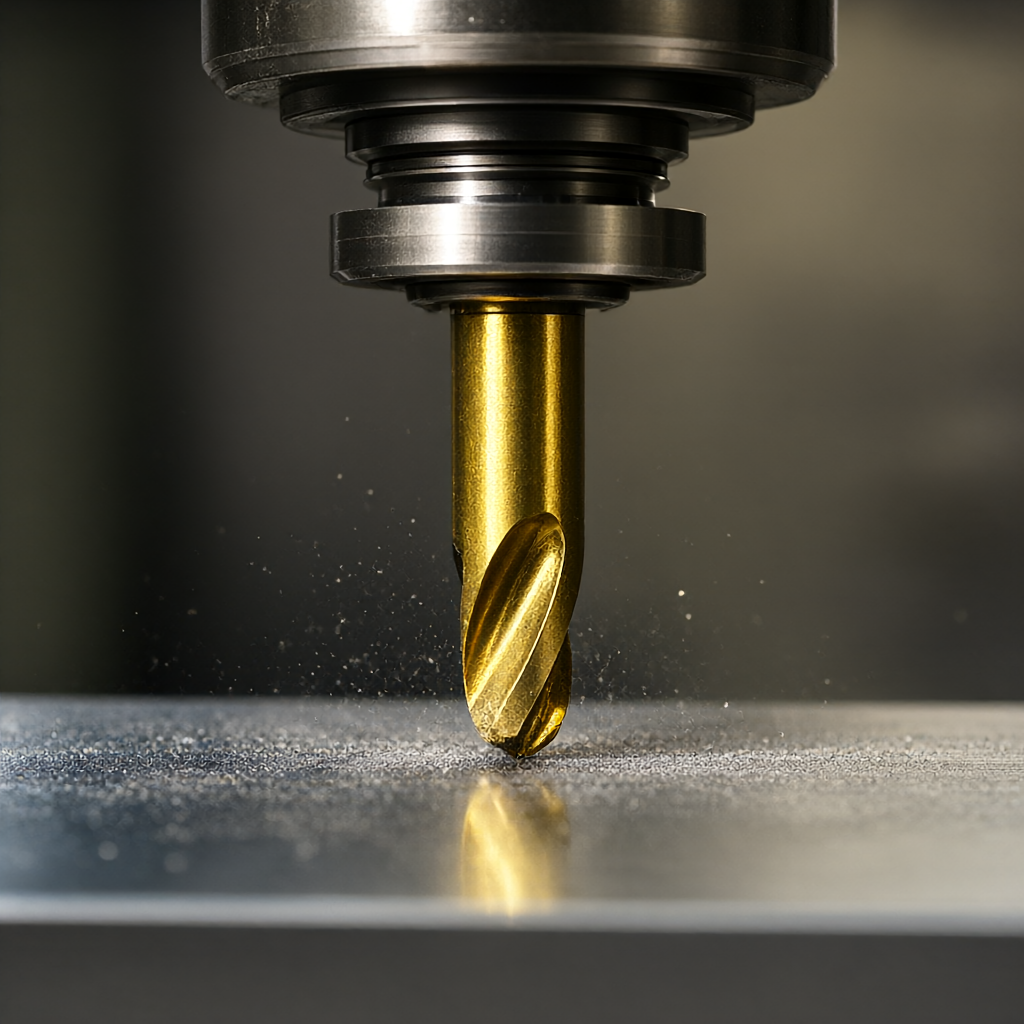
Suché řezání nezavádí žádné chladicí médium a spoléhá se především na tepelně izolační vlastnosti povlaků nástrojů (jako je PVD titanový hliník dusík) a efekt „tepelného kalení“, který přináší vysokorychlostní řezání, takže třísky mohou rychle unikat z tepelně ovlivněné zóny. Tato metoda je vhodná pro vysoce účinné hrubovací obrábění hliníkových slitin a ocelových dílů střední a nízké tvrdosti. Při dokončovacím obrábění oceli s vysokou tvrdostí je však životnost nástroje omezena, protože nelze snížit koeficient tření.
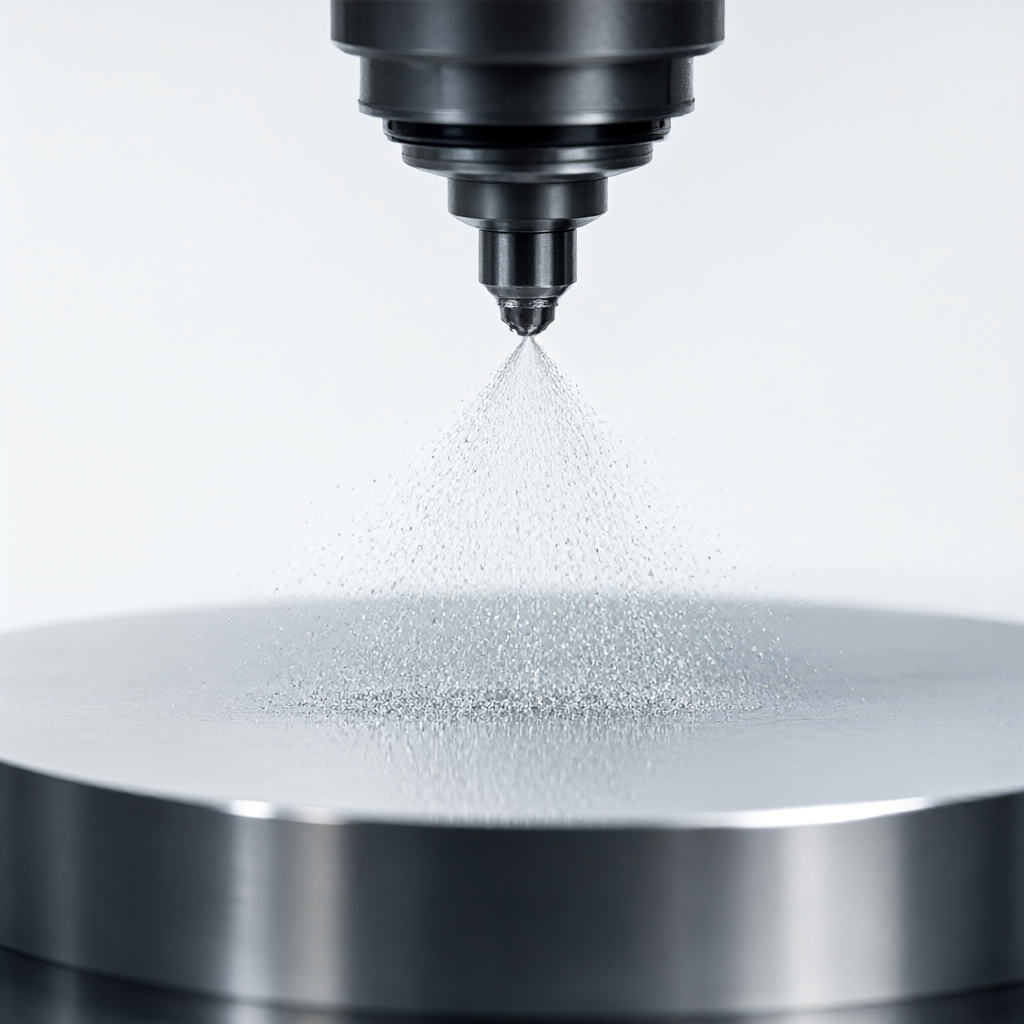
Mazání minimálním množstvím (MQL): přesné řízení teploty a mazání
Technologie mazání minimálního množství využívá ultrazvukovou atomizaci k vstřikování maziva (obvykle rostlinného oleje nebo syntetického esteru) do řezné zóny v dávce několika kubických centimetrů za sekundu. Nejenže zachovává ochranu životního prostředí a vysokorychlostní výhody suchého řezání, ale také snižuje tření nástroje a obrobku skrz olejový film, čímž se výrazně snižuje řezná síla a řezná teplota. Pro přesné frézování a zpracování vnitřních otvorů leteckých dílů je MQL klíčovým prostředkem pro kontrolu drsnosti povrchu (Ra 0,4μm-0,8μm).
Porovnání řezných parametrů a procesních plánů
Pro díly hřídele vyrobené z oceli 4340 (HRC50) s použitím 4osého frézovacího centra jsou doporučené rozsahy parametrů pro dva procesy:
| Parametry procesu | Úplně suché řezání (suché) | Minimální množství mazání (MQL) | Použitelná fáze |
|---|---|---|---|
| Rychlost vřetena | 1500-1800 ot./min | 2000-2500 ot./min | dokončovací práce |
| Rychlost posuvu | 80-120 mm/min | 150-200 mm/min | dokončovací práce | hloubka řezu (ap) | ≤0,5 mm | ≤1,0 mm | Polodokončování/dokončování | Typ nástroje | Karbid potažený PVD TiAlN | CBN (kubický nitrid boru) nebo PVD TiAlN | dokončovací práce | drsnost povrchu | Ra asi 1,6 μm | Ra 0,4μm-0,8μm | Kritéria přijetí |
| Životnost nástroje | Kratší (asi 20-30 kusů) | Delší (asi 40-60 kusů) | dávková ekonomika |
Klíčové body pro propojení doporučení DFA s inženýrstvím
Po obdržení výkresů provedeme kontrolu DFM (Design for Manufacturability) se zaměřením na:
- Minimální tloušťka stěny:Ocel s vysokou tvrdostí je náchylná k chvění při dokončování. Doporučuje se, aby tloušťka stěn polohovacích ploch klíče nebyla menší než 0,8 mm, nebo aby byla přidána výztužná žebra.
- Požadavky na odstraňování otřepů:Letecké díly obvykle nevyžadují žádné otřepy a ostré třísky během suchého řezání. V programování je nutné přidat proces čištění rohů nebo vyhradit přídavek na odstranění otřepů.
- Geometrická tolerance:Pro požadavek souososti 0,02 mm se doporučuje použít soustružnický a frézovací kompozitní proces "kompletní veškeré povrchové zpracování v jednom upnutí", aby se předešlo sekundárním chybám polohování.
Kontrola kvality a kontrola konzistence šarží
Abychom zajistili spolehlivost leteckých dílů, zavádíme přísnou kontrolu kvality:
- Vstupní kontrola materiálu:Zkontrolujte seznam materiálů ocelové cívky/tyče, proveďte test tvrdosti (Rockwell HRC) a spektrální analýzu vzorků, abyste potvrdili, že jakost materiálu odpovídá navigační značce.
- Potvrzení prvního článku (FAI):První tři kusy byly změřeny v plné velikosti pomocí trojrozměrného souřadnicového měřicího stroje (CMM) pro kontrolu klíčových pozic a obrysů a záznam základních dat.
- Kontrola procesu:Náhodně kontrolujte klíčové rozměry každých 50 kusů, abyste mohli sledovat trendy opotřebení nástrojů; jakmile se rozměrový posun přiblíží spodní hranici tolerance, okamžitě vyměňte nástroj nebo upravte hodnotu kompenzace.
- Kompletní kontrola zásilky:Pro kvalitu povrchu použijte měřič drsnosti ke zjištění hodnoty Ra a vizuální kontrolou ověřte, že nejsou žádné škrábance ani zbytky oleje (suché řezné části vyžadují čištění ultrazvukem).
Závěry a doporučení k činnosti
Při zpracování dílů z letecké oceli s vysokou tvrdostí může volba MQL s nástroji CBN lépe vyvážit efektivitu, kvalitu povrchu a náklady. Náš seskupení 72 CNC strojů podporuje 3/4/5osé simultánní obrábění, má schopnost dávkového dodání 15-25 dní a dobře zvládá požadavky na vysoce lesklý vzhled.
Pokud potřebujete díly pro letectví a kosmonautiku s použitím ultra-vysokopevnostní oceli, titanových slitin nebo vysokoteplotních slitin, zašlete prosím našemu inženýrskému týmu 2D výkresy nebo 3D modely. Poskytneme bezplatnou analýzu DFM a cenovou nabídku, která vám pomůže optimalizovat návrh a uzamknout dodací uzel.
Často kladené otázky (FAQ) o CNC obrábění leteckých dílů
Jak zabránit přehřátí a deformaci obrobku při suchém řezání dílů z oceli vysoké tvrdosti?
Doporučuje se přijmout strategii přerušovaného řezání „malá hloubka řezu, vysoká rychlost a velká šířka řezu“, aby se k odvodu tepla použily třísky; nebo přidejte čekací dobu „stabilizace temperování“ mezi procesy kritických rozměrů a před dokončením počkejte, dokud se obrobek zcela nevychladí na pokojovou teplotu.
Zůstane mazivo použité při mazání minimálním množstvím (MQL) na povrchu součásti?
Kvalifikované oleje MQL jsou obvykle biologicky odbouratelné rostlinné oleje nebo syntetické estery a používají se ve velmi malých množstvích (0,1-0,5 ml za minutu). Po zpracování je nutné čištění ultrazvukem nebo čištění těkavými rozpouštědly, aby se odstranil olejový film a splnily se požadavky na čistotu letecké montáže.
Je pro díly hřídele s vysokou tvrdostí v sériích po 500 kusech ekonomičtější MQL nebo tradiční řezná kapalina?
MQL je obvykle ekonomičtější. I když je životnost nástroje s řeznou kapalinou o něco delší, MQL eliminuje náklady na výměnu chladicí kapaliny, filtraci a úpravu prostředí a může podporovat vyšší rychlosti posuvu a celkově kratší pracovní dobu. Je vhodný zejména pro dávkové objednávky s rychlým dodáním 15-25 dnů.
Můžete obrábět díly z letecké oceli s tvrdostí přesahující HRC55?
Může. Jsme vybaveni CBN nástroji a 4/5osým obráběcím centrem s funkcí mazání minimálního množství, které dokáže zpracovat díly až do cca 60 HRC. Podrobnosti je třeba vyhodnotit na základě geometrie součásti a úrovně tolerance. Pro analýzu DFM se doporučuje poskytnout výkresy.
Jak zajistit, aby tolerance souososti byla během zpracování v rozmezí 0,02 mm?
Použijte frézovací soustružnický stroj k dokončení soustružení a frézování v jednom nastavení nebo použijte vysoce přesné hydraulické polohování upínacích přípravků v 5osém obráběcím centru. Před zpracováním se pomocí CMM změří vztažný bod upínací čelisti a chyba upnutí je kompenzována v následném zpracování CAM, aby se zajistilo, že geometrická tolerance odpovídá standardu.



